
CNCフライス加工における工具のたわみとは、切削荷重下で切削工具が弾性的に曲がる現象です。完成した部品では、テーパー状になった壁、プログラムより広く測定される溝、方向性のある段差が生じた底面、あるいは経路に沿って仕上げ面が変化する表面として現れることがあります。これらの痕跡は手がかりであり、証拠ではありません。ビビり、振れ、治具の動き、工具摩耗、検査のセッティングによっても同様の症状が生じ得ます。オフセットを変更する前に、形状と測定パターンを診断してください。.
本ガイドでは、切削工具のたわみを類似した誤差から切り分け、原因に対処する補正を選択することに焦点を当てます。これはより広範な内容に含まれます CNC機械加工プロセス; 。そして、 CNCフライス加工プロセスガイド は部品の各形状にわたる経路計画を扱います。.
部品上の誤差パターンを読み取る
たわんだ切削工具が常にきれいな曲線を残すとは限りません。その特徴は、切削力が作用する位置、工具の保持方法、噛み込み方向、そして工作物が動き得るかどうかによって決まります。影響を受けた面や形状、工具と工程、仕上げパスの方向、経路に沿った位置、そして偏差が深さによって変化するかどうかを記録してください。.
孤立した1つの測定値ではなく、関係性を探してください。長リーチのエンドミルでは、壁の上部に近い方が下部に近い方よりも公称値に近くなることがあります。工具が材料から離れる方向に曲がり、切削後に跳ね戻ることで、溝がプログラムより広く仕上がることがあります。底面には、コーナーで荷重が変化した箇所に段差や方向性のある痕跡が現れることがあります。工作物の剛性も切削システムの一部であるため、同じ切削工具でも重いブロックと柔軟なリブでは異なる挙動を示すことがあります。.
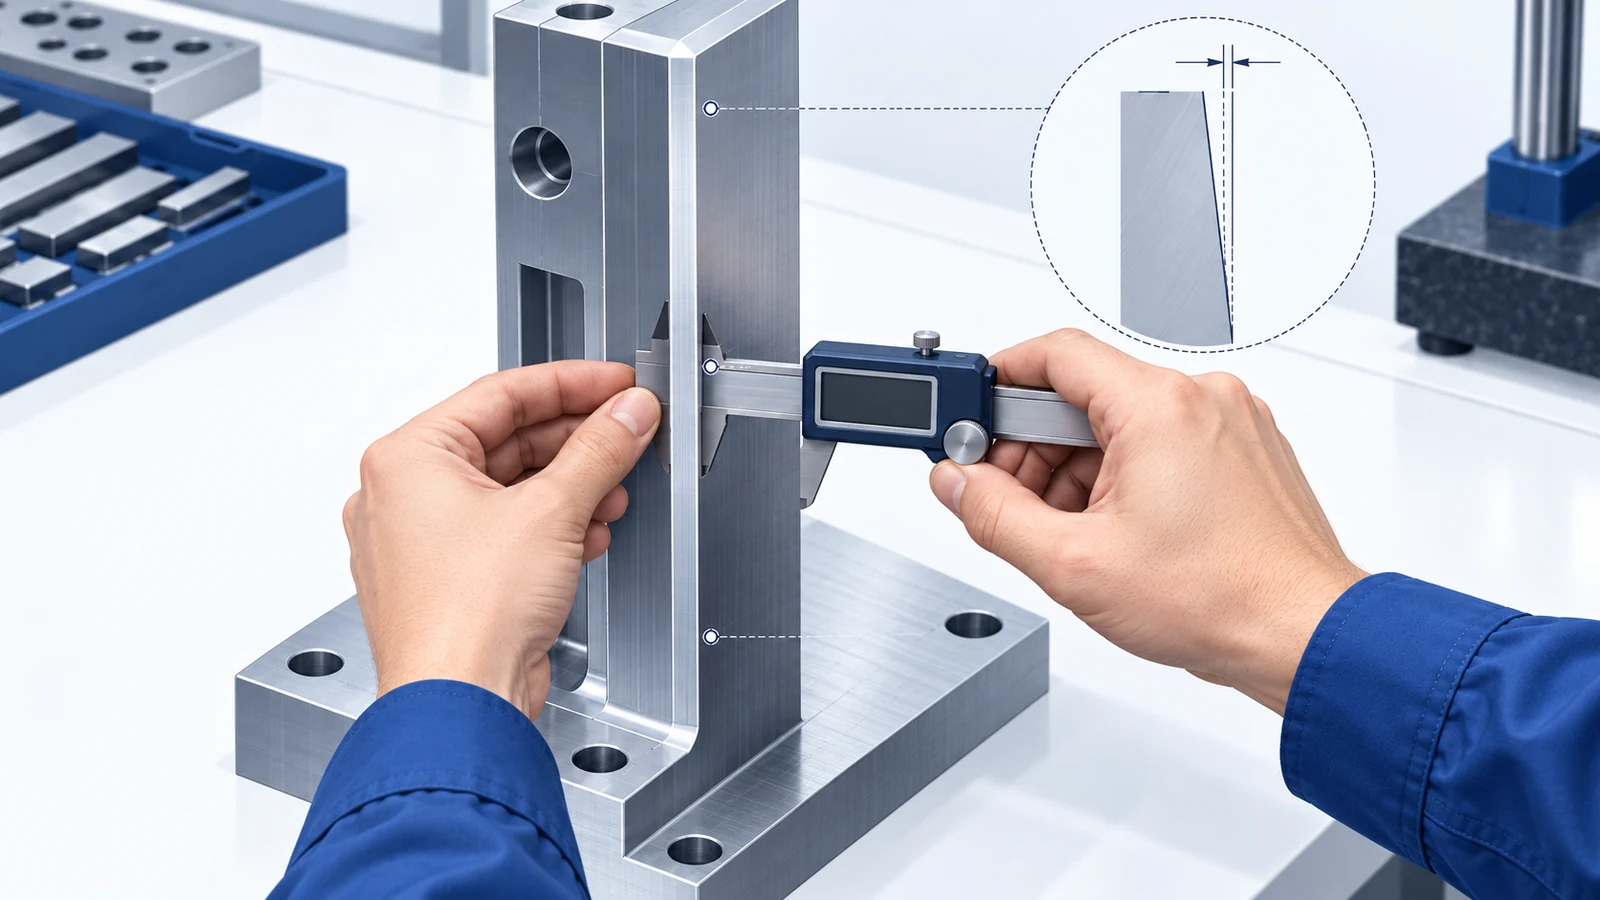
- 深さ依存の壁誤差: 図面のデータム方式を用いて複数の高さで測定値を比較する。深さに伴う変化は形状や剛性の影響を示唆するが、工具のたわみを証明するものではない。.
- 方向依存の寸法: アップカットとダウンカットのパス間、入口と出口、あるいはポケットの対向する側面間で誤差が変化するかを記録する。.
- コーナーまたは噛み込み痕: 工具が全幅切削に進入する箇所、方向転換する箇所、または薄肉部の切削を開始する箇所を記録する。.
- 再現性: 同じ工具と経路でパターンが再現する場合は、単発のオフセットを適用する前に、リーチ、ホルダのセットアップ、および噛み込みを比較する。.
目に見える痕は測定の代用にはならない。特徴、データム、検査方法、クランプ状態か自由状態か、および切削方向を記録する。これらの詳細がなければ、有用な手がかりが誤解を招く調整になり得る。.
たわみを類似の誤差から切り分ける
複数の故障モードが類似した痕を残すことがある。実用的な診断では、サンプルがたまたま合格するまで送りと速度を変更するのではなく、どの検査がそれらを区別できるかを問う。検査を一貫して行い、制御された変数を一度に一つだけ変更する。.
| 観察された模様 | 考えられる原因 | 次に行うべき有用な検査 |
|---|---|---|
| 深さやリーチに応じて変化する壁のテーパ | 工具のたわみ、ワークの柔軟性、またはその両方 | 規定の高さで測定値を比較する。支持、突き出し量、および噛み込みを見直す |
| 規則的な波状模様または繰り返し痕 | びびりまたは他の動的不安定性 | マーク間隔と切削条件を比較する。参照: ミリングびびり診断ガイド |
| 反対側で異なる結果 | 振れ、力の方向、ツールパスの方向、またはセットアップの動き | ツール/ホルダの状態、振れ、パスの方向、クランプを確認する |
| 運転中にサイズがドリフトする | ツール摩耗、熱変化、または移動するベースライン | オフセットを変更する前に、ツール寿命と工程ごとに測定値を追跡する |
| クランプ時は合格するが、解放後に動く | ワークホールディングの歪みまたは応力解放 | 合意された検査条件を用いて、クランプ時と自由状態の結果を比較する |
これはトリアージの補助であり、万能なフォールトツリーではない。びびりとたわみは共存し得る。柔軟なツールは励起されやすい一方、振動が測定結果を変えることもある。テーパは代わりにスピンドルのアライメント、治具の向き、またはデータムの選択に関係する場合もある。カッターのせいにする前に測定セットアップを確認すること。.
切削工具が荷重下で曲がる理由
エンドミルはおおよそ片持ち梁のように振る舞う。ホルダが一端を支持し、切削力が先端付近に作用する。支持されないリーチが長く、直径が小さいほど曲げ剛性が低下し、切削力が大きいほど変位が増加する。実際の応答は、カッターの形状、材料、刃長、ホルダインターフェース、刃先の状態、および刃の噛み込み量にも依存する。単純な規則は実際のツールと切削の状況に代わるものではない。.
リーチは深いポケットにアクセスしたり、肩を逃がしたりするために長くされることが多い。それは衝突の問題を解決する一方で、ツールをより柔軟にする。長い刃は工程が必要とする以上の切れ刃を露出させ得る。機能がより大きな内側半径を許容するなら、より短く剛性の高いカッターが可能になるかもしれない。コーナーが重要なら、工程は別の向き、段階的な戦略、またはセットアップを必要とするかもしれない。ツールの選択は公称直径だけでなく、部品の形状に結び付いている。.
経路に沿って切削力は、噛み込み量が増える、工具が進入または退出する、コーナーに達する、あるいは切りくずの排出が悪いといった状況で変化します。直線壁に沿って安定している経路でも、ポケットの旋回部では工具に急激な負荷がかかることがあります。材料の挙動や刃先の状態も重要です。摩耗した刃先はせん断ではなくこすりを生じ、熱と力が変化する可能性があります。同じ材料グレードであっても、異なる形状から流用した送りと速度の設定が失敗することがあるのはこのためです。.
サプライヤーレビューでは、症状を機能に結び付けます。壁がシール、ベアリング、スライド、または位置合わせ面を制御している場合は、単に「厳しい公差」とするのではなく、その関係性とデータムを特定します。 CNC加工公差ガイド は、機能要件と検証をどのように一体で定義すべきかを説明しています。.
正しい順序で補正を選択する
剛性を高める、または切削負荷をより予測可能にする、最も影響の少ない変更から始めます。ワークピースの支持が不十分な場合や、工具が必要以上に遠くまで届いている場合は、再プログラミングが自動的に最初の答えになるわけではありません。.
- 避けられるオーバーハングを除去します。. 実用的に最短の組み立てと適切な露出を使用します。先端だけでなく、ホルダーとシャンクでのクリアランスを確認します。.
- 工具の剛性と刃先の状態を確認します。. 対象の形状に届くのであれば、より大きな径、より短い刃長、または異なる形状を検討します。摩耗、欠け、溶着、ホルダーの着座を確認します。.
- ワークピースを安定させます。. 可能な場合は、切削部の近くで薄肉部を支持します。クランプを外した後に消えるような形状に部品を曲げることなく、再現性をもって位置決めします。.
- 急激な噛み込み量の変化を減らします。. 進入、退出、コーナー、および全幅の噛み込みを確認します。負荷を分散する経路は、工程全体を低速化せずに役立つ場合があります。.
- 荒加工と仕上げ加工を分離します。. 制御された取り代を残し、工具と形状に適した仕上げパスを使用します。スプリングパスは検証されたケースでは役立つ場合がありますが、経路を繰り返すだけでは動きのあらゆる原因を解決するわけではありません。.
- 診断後にのみ補正します。. 摩耗やツールパス補償は、安定した測定済みの誤差に対応できます。可変的な段取り、摩耗した刃先、一貫性のない検査を隠すためにオフセットを使用しないでください。.
各試行では、何が変更され、何が固定されたままだったかを明示してください。すなわち、組立、ホルダ、パス、ワーク保持、材料状態、検査方法、およびフィーチャ位置です。複数の変数が同時に動くと、合格したサンプルではどの変更が寄与したのか、また結果が再現するのかを示せません。.
深いポケットと薄い壁はシステム上の問題として扱う
深いポケットは、リーチと剛性のトレードオフを生みます。長い工具を選定する前に、開口幅、内側コーナー、壁高さ、底面深さ、ホルダのクリアランス、およびアプローチ方向を確認してください。向きや加工順序を変更する方が、より長いカッターを選定するよりも効果的な場合があります。 深いポケットの工具アクセスガイド では、プログラミング前に解決すべきクリアランスと形状に関する問題を扱っています。.
薄肉壁は、第2の柔軟な要素であるワークピースを加えます。切削力によって壁がカッターから押し離され、工具が通過した後や治具が開いた後に壁が跳ね返ることがあります。厚いボスに適した工具が、細いリブには適さない場合があります。段階的な除去、バランスの取れた取り代、局所的なサポート、および粗加工後の最終パスを検討できますが、順序は機能的なデータムを尊重しなければなりません。 薄肉ミリングのワーク保持ガイド で、問題のクランプと解放の側面を参照してください。.
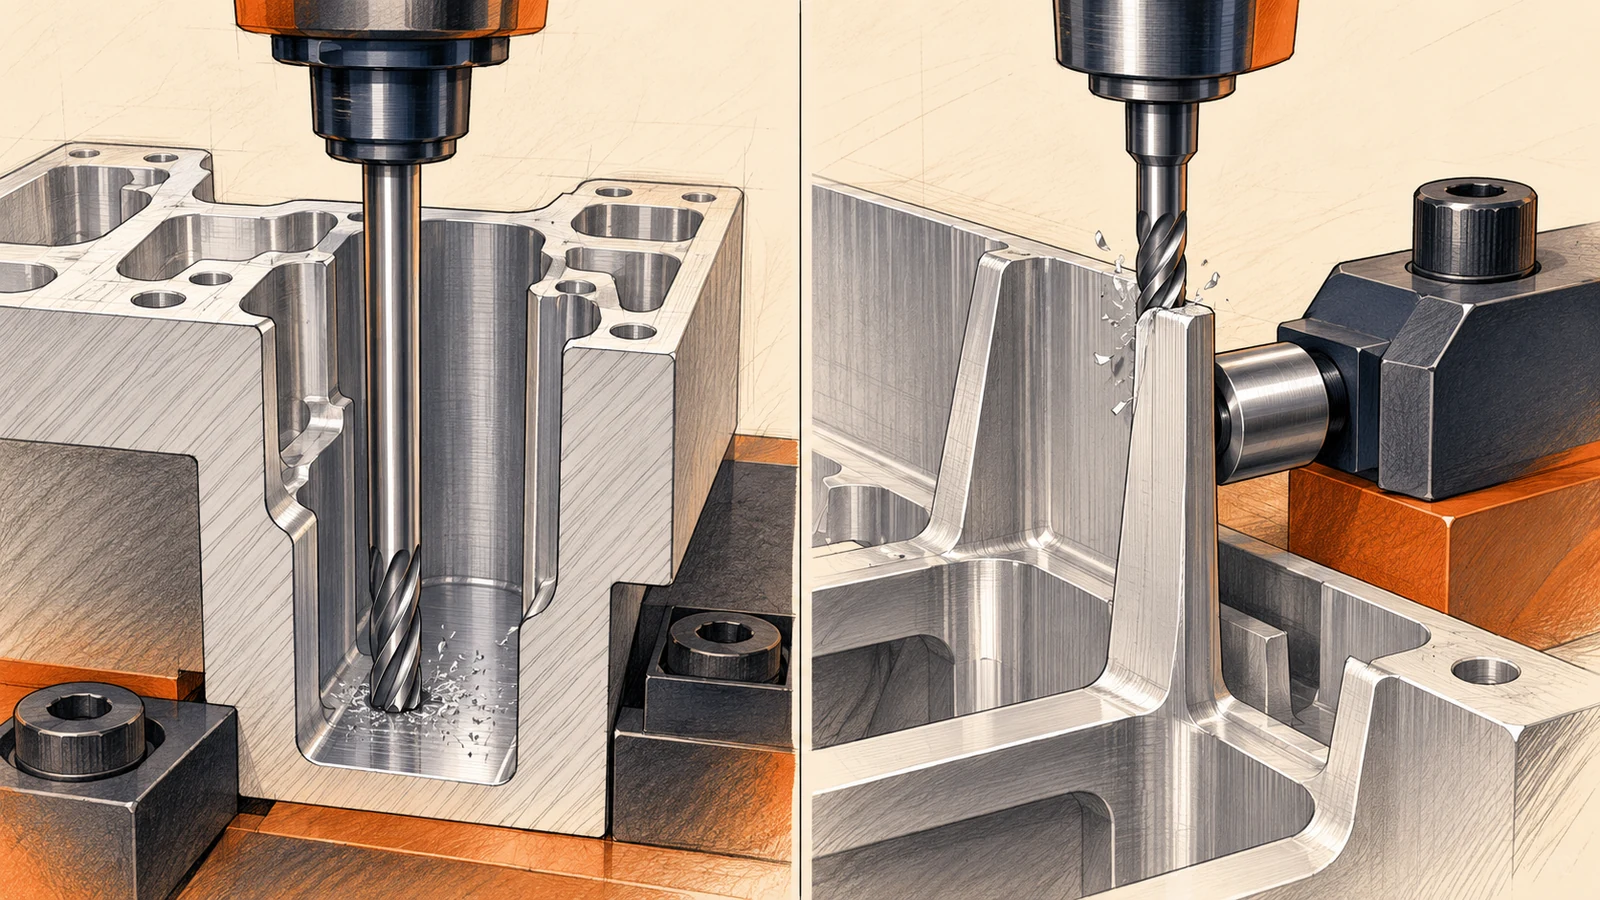
両方のフィーチャタイプについて、カッターのたわみとワークピースのたわみを分離してください。制御された比較では、治具を一定に保ちながらリーチを変更するか、カッターとパスを維持しながらサポートを変更することがあります。定義された状態で測定してください。クランプ解除後に部品が動く場合、機上オフセットによってクランプ時の読み取り値は良好に見えても、納品された部品は依然として不正確なままです。.
オフセットを追うのではなく補正を検証する
短い検証ループを使用してください。図面リビジョン、公称寸法、データム、および合否判定方法を確認します。ベースラインの読み取り値を確立します。1つの制御されたプロセス変更を行い、同じ状態で同じ位置を再測定します。カッター組立、リーチ、操作、パス方向、および関連する工具寿命情報を記録します。.
一つの好都合な値ではなく、一貫した応答を探してください。補正が、壁厚、コーナー形状、仕上げ、または隣接フィーチャに新たな問題を生じさせることなく、元の誤差を低減したことを確認します。フィーチャが組立の一部である場合、単なる局所寸法ではなく、重要な関係を検証してください。測定の不確かさが処置に影響する場合、計器の分解能をプロセス能力の証明として扱うのではなく、方法と条件について合意してください。.
プロセス補正は図面の解釈とは切り離しておいてください。機能が不明確な場合、そのフィーチャが嵌合、シール、位置決め、外観、または後工程用の取り代のどれを制御するのかを確認してください。未定義の合否条件に対して、サプライヤは補償を選択できません。.
フライス加工した形状が不良のときに共有すべき情報
有用な問題記述には、図面リビジョン、材料と状態、公称サイズと公差、データム参照、フィーチャ位置、既知であれば工具または操作、測定方法、および部品がクランプされていたか自由状態であったかを含めます。測定方向を示すクローズアップ写真とマーキング付きビューを追加してください。「壁がおかしい」とだけ言うのではなく、どのようにおかしいのか、どこで読み取り値が変化するのかを述べてください。.
新規RFQでは、リーチや剛性を左右する壁、スロット、深いポケット、およびコーナー半径を強調してください。機能面と非重要面を識別してください。設計が半径変更、開口部の拡大、またはデータムの改訂を受け入れられる場合、早い段階で提起してください。こうした議論により、公差が確定する前にリスクの低い経路が見つかることがあります。.
精密な要件に恣意的な管理は必要ありません。部品を機能させるフィーチャを管理するために、製造と検査に十分な情報を提供してください。.
CNCフライス加工における工具のたわみに関するFAQ
ツールのたわみとビビリをどう見分ければよいですか?
たわみは、負荷に関連する寸法のずれや、方向および深さに依存する誤差として現れることが多いです。ビビリは通常、繰り返しの波状模様を残します。これらは相互作用する可能性があるため、見た目だけでなく、形状、表面パターン、経路、切削条件を比較してください。.
送りを遅くすれば必ずツールのたわみは減りますか?
いいえ。送りを下げると一部の負荷は減るかもしれませんが、過大な突き出し、弱いワーク保持、刃先状態の不良、急激な食い込みは残る可能性があります。過度に遅くすると、条件によってはこすれを助長することがあります。変数を1つ変えて検証してください。.
スプリングパスはテーパー壁を修正できますか?
材料取り代と経路が管理されている場合、再現性のある仕上げ誤差を改善できる可能性があります。しかし、変化するワーク保持、摩耗、位置合わせ、クランプ解除後の動きを確実に修正することはできません。まず原因を確認してください。.
図面にはツール径や機械の軸数を指定すべきですか?
通常は機能形状、データム、公差、材料、表面要件を定義します。ツール径や機械の戦略は、特定の制約が契約上のものでない限り、工程上の判断です。.
クランプ中のみ壁が合格する場合はどうすればよいですか?
必要な合格状態を定義し、再現性のある支持でクランプ時と自由状態の測定値を比較してください。治具の圧力と取り外し手順を見直してください。機上オフセットで納品部品の動きを隠してはいけません。.