
La déflexion de l'outil en fraisage CNC est la flexion élastique d'un outil de coupe sous la charge de coupe. Sur une pièce finie, elle peut se manifester par une paroi qui se conique, une rainure dont la mesure est plus large que la valeur programmée, un fond présentant un gradin directionnel, ou une surface dont l'état de finition change le long de la trajectoire. Ces marques sont des indices, pas des preuves : le broutement, le faux rond, le mouvement du montage, l'usure de l'outil et la configuration du contrôle peuvent créer des symptômes similaires. Diagnostiquez la caractéristique et la configuration de mesure avant de modifier les décalages.
Ce guide vise à distinguer la déflexion de l'outil des erreurs qui y ressemblent et à choisir une correction qui traite la cause. Il s'inscrit dans le cadre plus large processus d'usinage CNC; le guide du procédé de fraisage CNC couvre la planification des trajectoires sur l'ensemble des caractéristiques de la pièce.
Lire la configuration de l'erreur sur la pièce
Un outil défléchi ne laisse pas toujours une courbe régulière. Sa signature dépend de l'endroit où agit la force de coupe, de la façon dont l'outil est tenu, de la direction d'engagement et de la capacité de la pièce à se déplacer. Cartographiez la face ou la caractéristique affectée, l'outil et l'opération, la direction de la passe de finition, l'emplacement le long de la trajectoire, et si l'écart varie avec la profondeur.
Recherchez des relations, pas une lecture isolée. Une fraise à longue portée peut laisser une paroi plus proche du nominal près de son sommet que près de sa base. Une rainure peut finir plus large que la valeur programmée lorsque l'outil fléchit en s'éloignant de la matière et revient élastiquement après la coupe. Un fond peut présenter un gradin ou une marque de témoin directionnelle là où la charge a changé dans un angle. Le même outil peut se comporter différemment sur un bloc massif et sur une nervure flexible, car la rigidité de la pièce fait partie du système de coupe.
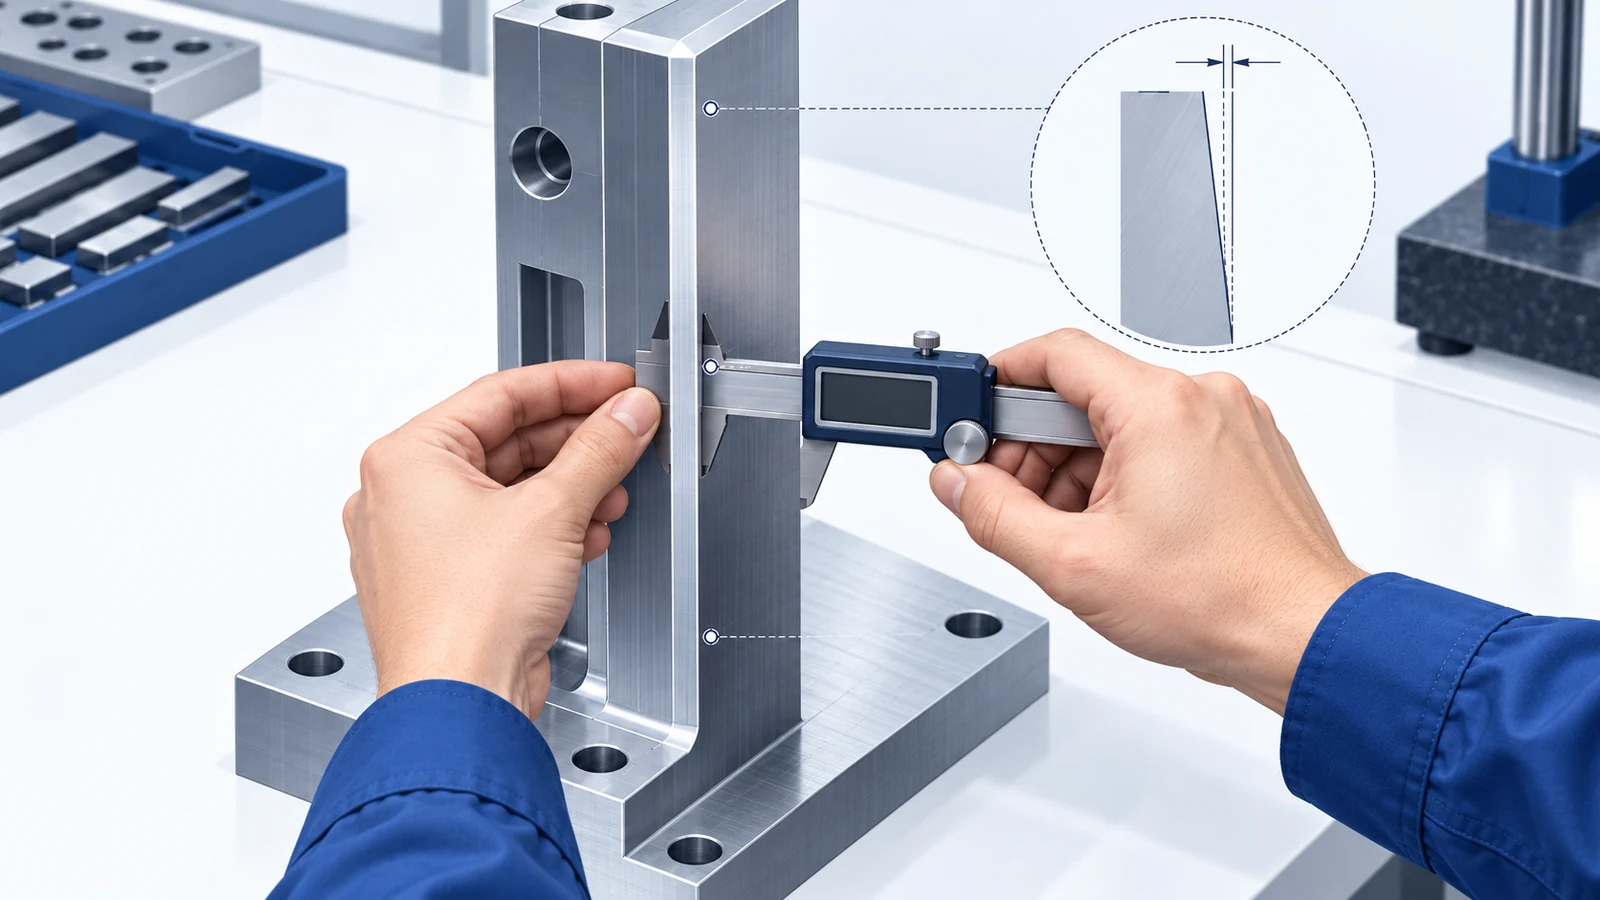
- Erreur de paroi dépendante de la profondeur : comparez les mesures à plusieurs hauteurs en utilisant le schéma de référence du plan. Une variation avec la profondeur suggère un effet de géométrie ou de rigidité, mais ne prouve pas une flexion de l'outil.
- Dimension dépendante de la direction : notez si l'erreur change entre les passes en avalant et en opposition, à l'entrée et à la sortie, ou sur les côtés opposés d'une poche.
- Marques d'angle ou d'engagement : notez où l'outil entre dans une coupe pleine largeur, change de direction ou commence à couper une section mince.
- Répétabilité : si le motif se répète avec le même outil et la même trajectoire, comparez la portée, le montage du porte-outil et l'engagement avant d'appliquer un décalage ponctuel.
Une marque visible ne remplace pas une mesure. Enregistrez la caractéristique, la référence, la méthode d'inspection, l'état serré ou libre, et la direction de coupe. Sans ces détails, un indice utile peut devenir un ajustement trompeur.
Distinguer la déflexion des erreurs similaires
Plusieurs modes de défaillance peuvent laisser des marques similaires. Un diagnostic pratique consiste à déterminer quelle vérification permettra de les distinguer, plutôt que de modifier les avances et vitesses jusqu'à ce qu'une pièce passe par hasard. Gardez une inspection cohérente et ne changez qu'une variable contrôlée à la fois.
| Motif observé | Cause possible | Vérification suivante utile |
|---|---|---|
| Cône de paroi qui varie avec la profondeur ou la portée | Flexion de l'outil, flexibilité de la pièce, ou les deux | Comparez les relevés à des hauteurs définies ; examinez le support, le porte-à-faux et l'engagement |
| Ondulation régulière ou marques répétées | Bavurement ou une autre instabilité dynamique | Comparez l'espacement des marques et les conditions de coupe ; voir le guide de diagnostic du bavurement en fraisage |
| Résultat différent sur les côtés opposés | Faux rond, direction de l'effort, direction de la trajectoire d'outil ou déplacement du montage | Vérifiez l'état de l'outil/porte-outil, le faux rond, la direction de passe et le bridage |
| Dérive dimensionnelle au fil d'une série | Usure de l'outil, variation thermique ou dérive de la référence | Suivez les relevés par durée de vie d'outil et par opération avant de modifier les décalages |
| La pièce est conforme bridée mais se déplace après desserrage | Déformation du maintien en position ou libération des contraintes | Comparez les résultats à l'état bridé et à l'état libre selon une condition d'inspection convenue |
Ceci est une aide au triage, pas un arbre de défaillances universel. Le bavurement et la déflexion peuvent coexister : un outil flexible peut être plus facile à exciter, tandis que les vibrations peuvent aussi modifier le résultat mesuré. Une conicité peut plutôt impliquer l'alignement de la broche, l'orientation du montage ou le choix de la référence. Confirmez la configuration de mesure avant d'incriminer la fraise.
Pourquoi un outil de coupe fléchit sous charge
Une fraise en bout se comporte approximativement comme une poutre encastrée : le porte-outil maintient une extrémité tandis que les efforts de coupe agissent près de la pointe. Une plus grande portée non supportée et un diamètre plus petit réduisent la rigidité en flexion ; un effort de coupe plus important augmente le déplacement. La réponse réelle dépend aussi de la géométrie de l'outil, du matériau, de la longueur de goujure, de l'interface du porte-outil, de l'état du tranchant et de la proportion de tranchant engagée. Une règle simple ne peut remplacer le contexte réel outil-et-coupe.
La portée est souvent augmentée pour accéder à une poche profonde ou dégager un épaulement. Cela résout un problème de collision tout en rendant l'outil plus flexible. Une goujure longue peut exposer plus de tranchant que l'opération n'en nécessite. Si la fonction permet un rayon intérieur plus grand, un outil plus court et plus rigide peut devenir possible. Si l'angle est critique, le processus peut nécessiter une autre orientation, une stratégie par étapes ou un autre montage. Le choix de l'outil est lié à la géométrie de la pièce, pas seulement au diamètre nominal.
La force de coupe varie le long d'une trajectoire à mesure que l'engagement augmente, que l'outil entre ou sort, que des angles sont atteints ou que les copeaux s'évacuent mal. Une trajectoire stable le long d'une paroi droite peut solliciter brutalement l'outil à un virage de poche. Le comportement du matériau et l'état du tranchant comptent aussi : un tranchant usé peut frotter au lieu de cisailler, modifiant la chaleur et la force. C'est pourquoi un réglage d'avance et de vitesse copié d'une autre géométrie peut échouer malgré une nuance de matériau identique.
Pour une revue fournisseur, reliez le symptôme à la fonction. Si une paroi contrôle un joint, un palier, une glissière ou une surface d'alignement, identifiez sa relation et sa référence — pas seulement une “ tolérance serrée ” générique. Le guide des tolérances d'usinage CNC explique comment les exigences fonctionnelles et la vérification doivent être définies ensemble.
Choisir la correction dans le bon ordre
Commencez par le changement le moins perturbateur qui améliore la rigidité ou rend la charge de coupe plus prévisible. La reprogrammation n'est pas automatiquement la première réponse si la pièce est mal supportée ou si l'outil porte plus loin que nécessaire.
- Supprimez le porte-à-faux évitable. Utilisez l'assemblage le plus court possible et une exposition adaptée. Vérifiez le dégagement au niveau du porte-outil et de la queue, pas seulement à la pointe.
- Examinez la rigidité de l'outil et l'état du tranchant. Envisagez un diamètre plus grand, une arête plus courte ou une géométrie différente si l'outil atteint toujours la forme. Vérifiez l'usure, l'ébréchure, l'accumulation et l'assise dans le porte-outil.
- Stabilisez la pièce. Supportez les sections minces au plus près de la coupe lorsque c'est possible. Positionnez de manière répétable sans déformer la pièce vers une forme qui disparaît après le desserrage.
- Réduisez les variations brusques d'engagement. Examinez l'entrée, la sortie, les angles et l'engagement sur toute la largeur. Une trajectoire qui répartit la charge peut aider sans ralentir toute l'opération.
- Séparez l'ébauche de la finition. Laissez un surépaisseur maîtrisée et utilisez une passe de finition adaptée à l'outil et à la forme. Une passe de ressort peut aider dans un cas vérifié, mais répéter la trajectoire ne résout pas toutes les sources de mouvement.
- Compensez seulement après diagnostic. Une compensation d'usure ou de trajectoire d'outil peut convenir à une erreur stable et mesurée. N'utilisez pas un décalage pour masquer un montage variable, une arête usée ou une inspection incohérente.
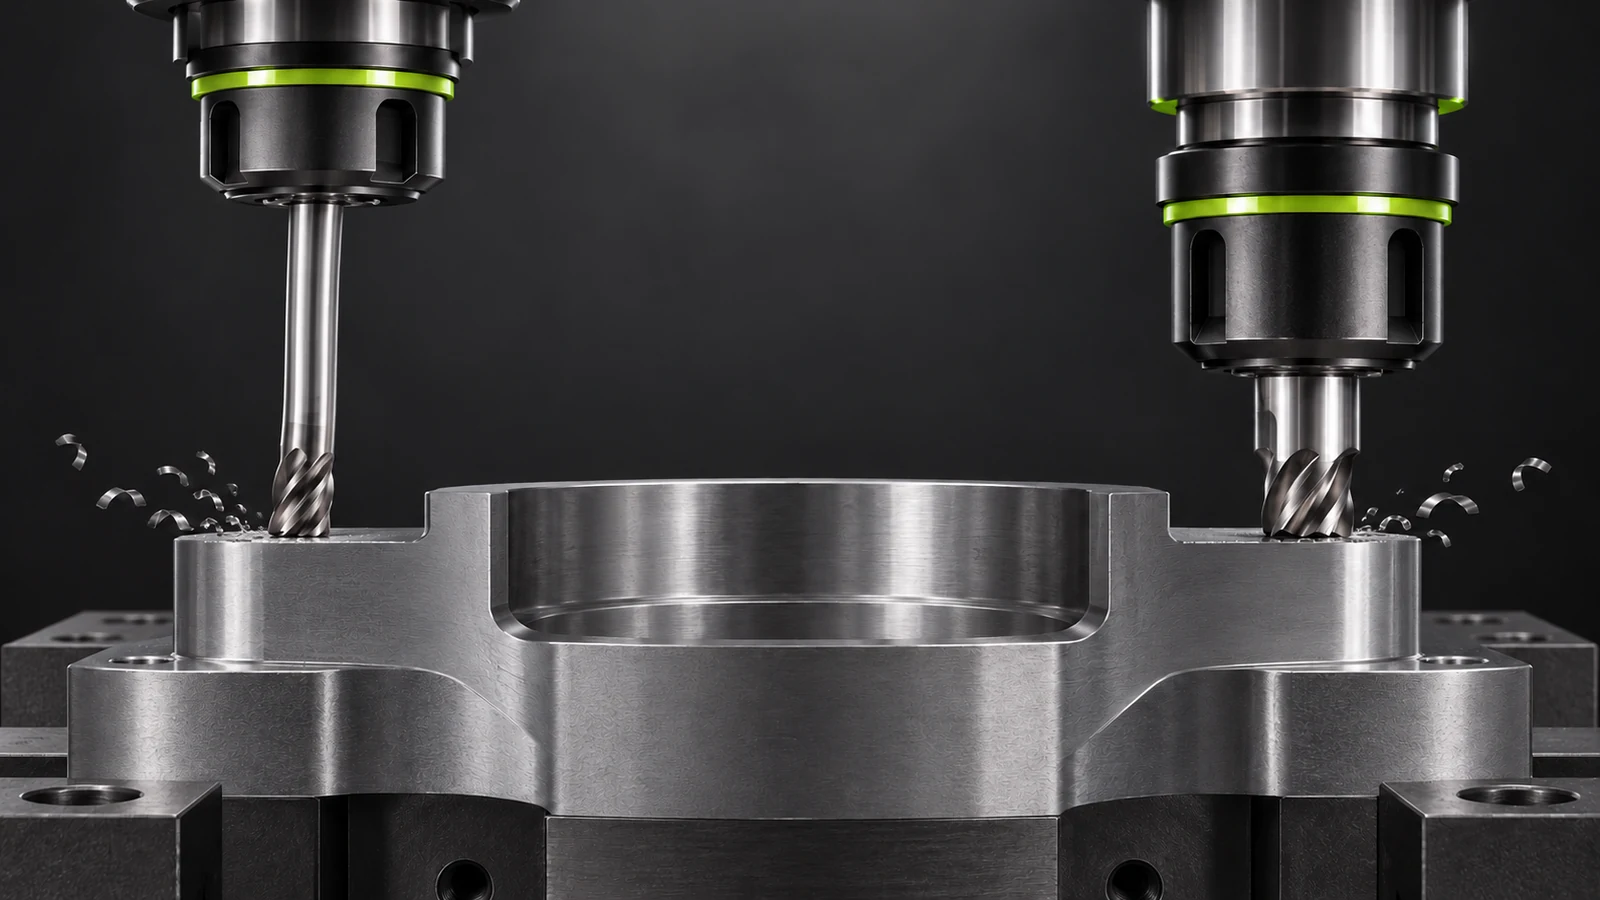
Pour chaque essai, indiquez ce qui a changé et ce qui est resté fixe : assemblage, porte-outil, trajectoire, maintien en position, état de la matière, méthode d'inspection et localisation de la caractéristique. Si plusieurs variables évoluent ensemble, un échantillon conforme ne montrera pas quel changement a aidé ni si le résultat se reproduira.
Traiter les poches profondes et les parois minces comme des problèmes système
Les poches profondes créent un compromis entre accessibilité et rigidité. Avant de choisir un outil long, examinez la largeur d'ouverture, les angles internes, la hauteur de paroi, la profondeur de fond, le dégagement du porte-outil et la direction d'approche. Changer l'orientation ou la séquence d'usinage peut être plus efficace que de choisir une fraise plus longue. Le guide d'accès des outils pour poches profondes couvre les questions de dégagement et de géométrie à résoudre avant la programmation.
Les parois minces ajoutent un second élément flexible : la pièce. La force de coupe peut repousser une paroi loin de la fraise, puis la paroi revient en place après le passage de l'outil ou l'ouverture du montage. Un outil adapté à un bossage épais peut ne pas convenir à une nervure fine. L'enlèvement par étapes, un stock équilibré, un support local et une passe finale après ébauche peuvent être envisagés, mais la séquence doit respecter les datums fonctionnels. Voir le guide de maintien en position pour fraisage de parois minces pour l'aspect serrage et relâchement du problème.
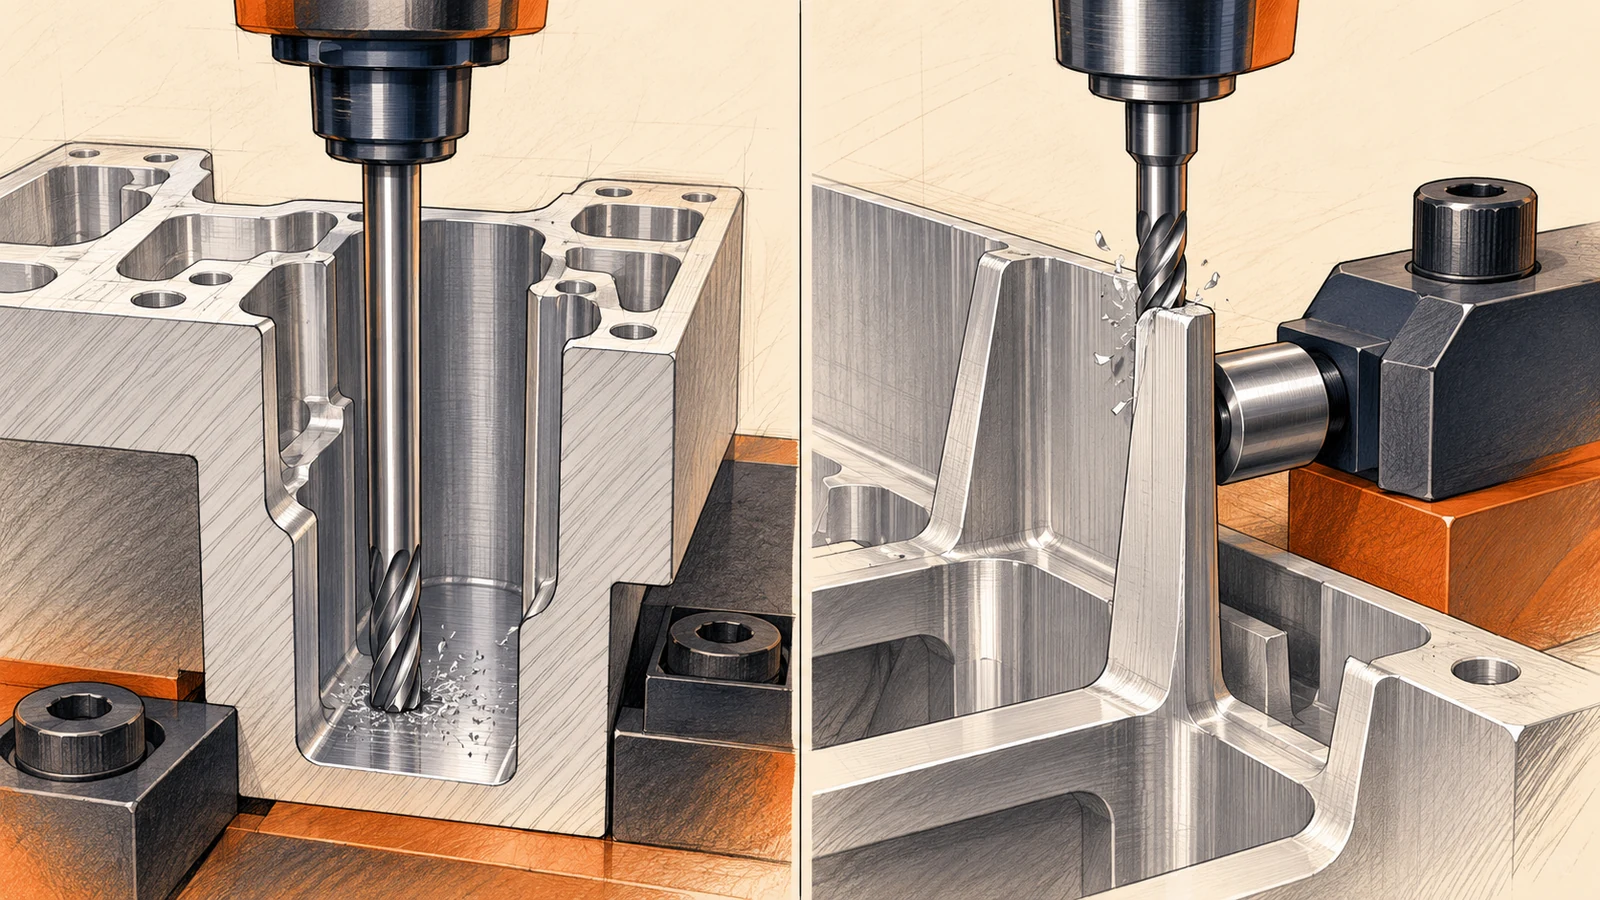
Pour les deux types de caractéristiques, distinguez la déflexion de la fraise de celle de la pièce. Une comparaison contrôlée peut faire varier l'accessibilité en gardant le montage constant, ou modifier le support en conservant la fraise et la trajectoire. Mesurez dans un état défini. Si la pièce bouge après desserrage, un décalage en machine peut faire paraître correcte la lecture en position serrée alors que la pièce livrée reste erronée.
Vérifier la correction au lieu de courir après les décalages
Utilisez une boucle de vérification courte. Confirmez la révision du plan, les dimensions nominales, les datums et la méthode d'acceptation. Établissez une lecture de référence. Effectuez un seul changement de procédé contrôlé et remesurez les mêmes emplacements dans le même état. Enregistrez l'assemblage de fraise, l'accessibilité, l'opération, la direction de trajectoire et les informations pertinentes sur la durée de vie de l'outil.
Recherchez une réponse cohérente, pas une valeur favorable isolée. Vérifiez que la correction a réduit l'erreur d'origine sans créer de nouveau problème d'épaisseur de paroi, de géométrie d'angle, d'état de surface ou de caractéristiques adjacentes. Si la caractéristique fait partie d'un assemblage, vérifiez la relation qui compte, pas seulement une dimension locale. Lorsque l'incertitude de mesure influence la décision, convenez de la méthode et des conditions plutôt que de traiter la résolution de l'instrument comme une preuve de capabilité du procédé.
Séparez la correction de procédé de l'interprétation du plan. Si la fonction n'est pas claire, demandez si la caractéristique contrôle l'ajustement, l'étanchéité, la localisation, l'apparence ou le stock pour une opération ultérieure. Un fournisseur ne peut pas choisir une compensation pour une condition d'acceptation non définie.
Quoi partager lorsqu'une caractéristique fraisée est hors tolérance
Un énoncé de problème utile inclut la révision du plan, la matière et son état, la dimension nominale et la tolérance, la référence de datum, la localisation de la caractéristique, l'outil ou l'opération si connu, la méthode de mesure, et si la pièce était serrée ou libre. Ajoutez une photo rapprochée et une vue annotée montrant la direction mesurée. Au lieu de dire seulement “ la paroi est fausse ”, précisez en quoi elle est fausse et où la lecture change.
Pour une nouvelle demande de devis, mettez en évidence les parois, rainures, poches profondes et rayons d'angle qui déterminent l'accessibilité ou la rigidité. Identifiez les surfaces fonctionnelles par rapport aux surfaces non critiques. Si la conception peut accepter un changement de rayon, une ouverture plus large ou un datum révisé, soulevez-le tôt. Ces discussions peuvent révéler une voie à moindre risque avant qu'une tolérance ne soit figée.
Une exigence précise n'a pas besoin de contrôles arbitraires. Donnez à la fabrication et à l'inspection suffisamment d'informations pour contrôler la caractéristique qui fait fonctionner la pièce.
FAQ sur la déflexion de l'outil en fraisage CNC
Comment puis-je distinguer la déflexion de l'outil du broutement ?
La déflexion se manifeste plus souvent par un décalage dimensionnel lié à la charge ou par une erreur dépendant de la direction et de la profondeur. Le broutement laisse généralement des ondulations répétées. Ils peuvent interagir, donc comparez la géométrie, le motif de surface, la trajectoire et les conditions de coupe—pas seulement l'apparence.
Une avance plus lente réduit-elle toujours la déflexion de l'outil ?
Non. Une avance plus faible peut réduire certaines charges, mais un porte-à-faux excessif, un maintien d'œuvre faible, un mauvais état de l'arête ou un engagement brusque peuvent subsister. Un ralentissement excessif peut favoriser le frottement dans certaines combinaisons. Modifiez une variable et vérifiez.
Une passe de ressort peut-elle corriger une paroi conique ?
Elle peut améliorer une erreur de finition répétable lorsque le stock et la trajectoire sont maîtrisés. Elle ne corrigera pas de manière fiable un maintien d'œuvre changeant, l'usure, l'alignement ou un mouvement après débridage. Confirmez d'abord la source.
Un dessin doit-il spécifier le diamètre d'outil ou le nombre d'axes machine ?
Définissez généralement la géométrie fonctionnelle, les références, les tolérances, le matériau et les exigences de surface. Le diamètre d'outil et la stratégie machine sont des décisions de procédé, sauf si une contrainte spécifique est contractuelle.
Que faire si une paroi n'est conforme que lorsqu'elle est bridée ?
Définissez l'état d'acceptation requis et comparez les relevés en état bridé et libre avec un support répétable. Examinez la pression du montage et la séquence de retrait ; ne masquez pas le mouvement de la pièce livrée avec un décalage en machine.