
Die Durchbiegung eines CNC-Fräswerkzeugs ist die elastische Biegung eines Fräsers unter Schnittlast. Am fertigen Teil kann sie sich als eine Wand zeigen, die sich verjüngt, als eine Nut, die breiter als programmiert gemessen wird, als ein Boden mit einer richtungsabhängigen Stufe oder als eine Oberfläche, deren Oberflächengüte sich entlang der Bahn ändert. Diese Merkmale sind Hinweise, kein Beweis: Rattern, Rundlaufabweichung, Vorrichtungsbewegung, Werkzeugverschleiß und Prüfaufbau können ähnliche Symptome erzeugen. Diagnostizieren Sie das Merkmal und das Messmuster, bevor Sie Offsets ändern.
Dieser Leitfaden konzentriert sich darauf, Fräserdurchbiegung von täuschend ähnlichen Fehlern zu unterscheiden und eine Korrektur zu wählen, die die Ursache behebt. Er fügt sich in den übergeordneten CNC-Bearbeitungsprozess; die Leitfaden zum CNC-Fräsprozess behandelt die Routenplanung über Bauteilmerkmale hinweg.
Das Fehlermuster am Teil ablesen
Ein durchgebogener Fräser hinterlässt nicht immer eine saubere Kurve. Seine Signatur hängt davon ab, wo die Schnittkraft wirkt, wie das Werkzeug gehalten wird, der Eingriffsrichtung und ob sich das Werkstück bewegen kann. Erfassen Sie die betroffene Fläche oder das Merkmal, Werkzeug und Arbeitsgang, die Richtung des Schlichtdurchgangs, die Lage entlang der Bahn und ob sich die Abweichung mit der Tiefe ändert.
Achten Sie auf Zusammenhänge, nicht auf einen einzelnen isolierten Messwert. Ein Langausleger-Schafffräser kann eine Wand nahe ihrer Oberkante näher am Nennmaß hinterlassen als nahe ihrer Unterkante. Eine Nut kann breiter als programmiert ausfallen, wenn sich das Werkzeug vom Material wegbiegt und nach dem Schnitt zurückspringt. Ein Boden kann eine Stufe oder eine richtungsabhängige Bearbeitungsspur zeigen, wo sich die Last an einer Ecke geändert hat. Derselbe Fräser kann sich an einem massiven Block anders verhalten als an einer flexiblen Rippe, denn die Steifigkeit des Werkstücks ist Teil des Schneidsystems.
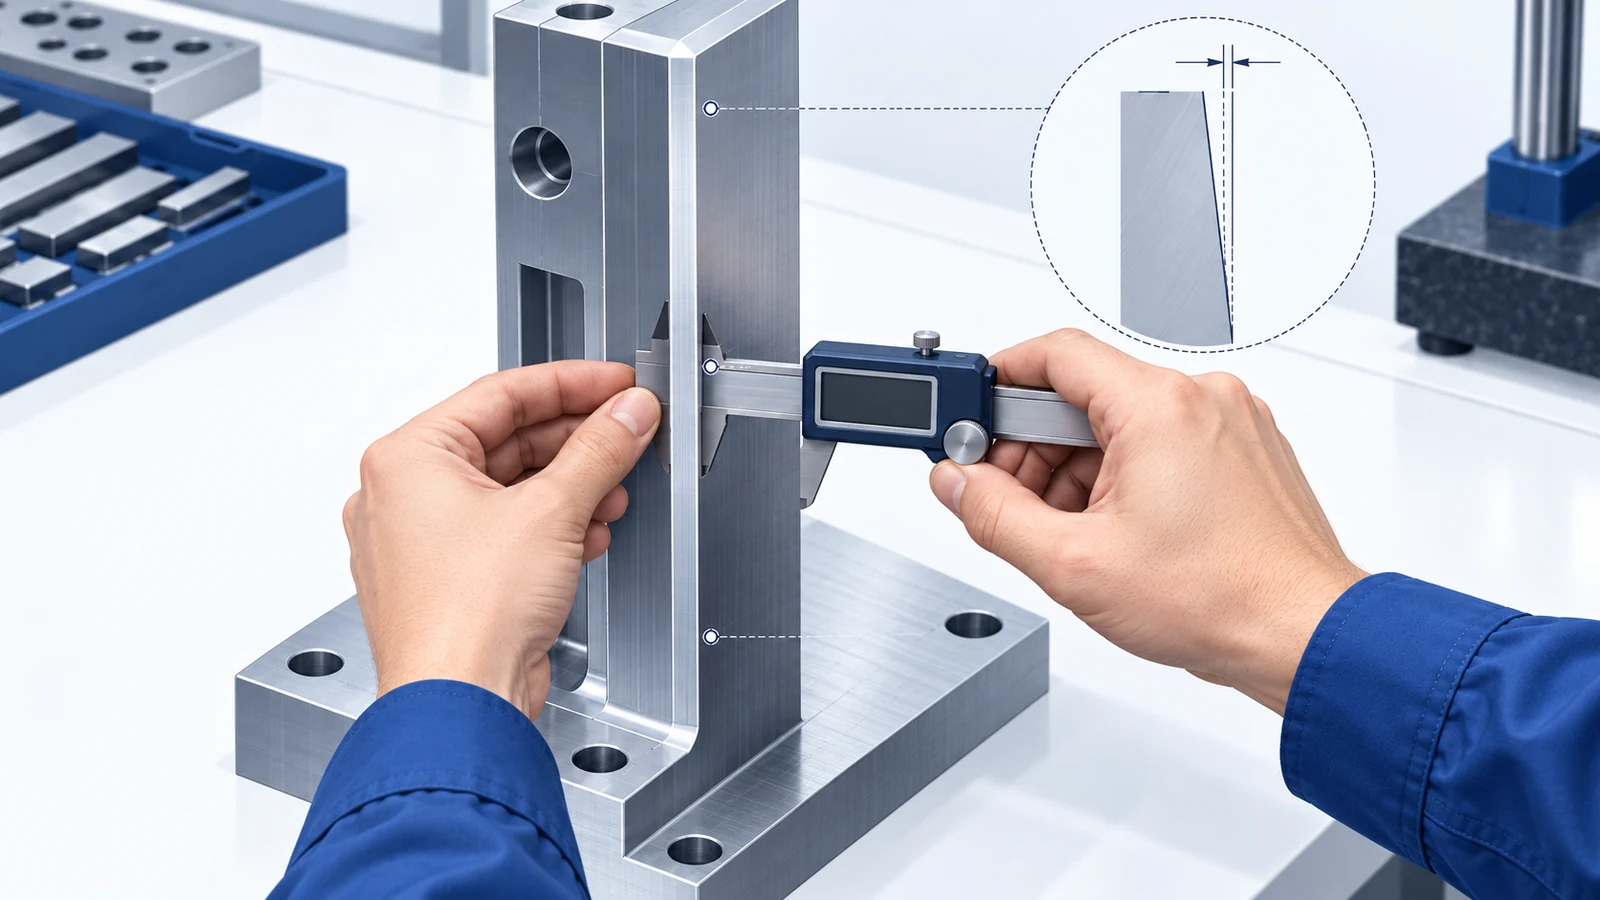
- Tiefenabhängiger Wandfehler: Vergleichen Sie Messungen bei mehr als einer Höhe unter Verwendung des Bezugsschemas der Zeichnung. Eine Änderung mit der Tiefe deutet auf einen Geometrie- oder Steifigkeitseffekt hin, beweist jedoch keine Schneidwerkzeugbiegung.
- Richtungsabhängige Größe: Erfassen Sie, ob sich der Fehler zwischen Gleich- und Gegenlaufdurchgängen, Ein- und Ausfahrt oder gegenüberliegenden Seiten einer Tasche ändert.
- Ecken- oder Eingriffsmarken: Notieren Sie, wo das Werkzeug in einen Schnitt mit voller Breite eintritt, die Richtung ändert oder mit dem Schneiden eines dünnen Abschnitts beginnt.
- Wiederholbarkeit: Wenn sich das Muster mit demselben Werkzeug und derselben Bahn wiederholt, vergleichen Sie Auskragung, Aufnahmesetup und Eingriff, bevor Sie einen einmaligen Offset anwenden.
Eine sichtbare Marke ersetzt keine Messung. Erfassen Sie das Merkmal, das Bezugsschema, die Prüfmethode, den gespannten oder freien Zustand und die Schnittrichtung. Ohne diese Angaben kann ein nützlicher Hinweis zu einer irreführenden Korrektur werden.
Durchbiegung von ähnlichen Fehlern unterscheiden
Mehrere Fehlerarten können ähnliche Marken hinterlassen. Eine praktische Diagnose fragt, welche Prüfung sie unterscheiden kann, anstatt Vorschübe und Drehzahlen zu ändern, bis ein Muster zufällig besteht. Halten Sie die Prüfung konsistent und ändern Sie jeweils nur eine kontrollierte Variable.
| Beobachtetes Muster | Mögliche Ursache | Nützliche nächste Prüfung |
|---|---|---|
| Wandkonizität, die sich mit Tiefe oder Auskragung ändert | Biegung des Schneidwerkzeugs, Nachgiebigkeit des Werkstücks oder beides | Vergleichen Sie Messwerte bei definierten Höhen; prüfen Sie Auflage, Auskragung und Eingriff |
| Regelmäßige Welligkeit oder wiederkehrende Marken | Rattern oder eine andere dynamische Instabilität | Markierungsabstand und Schnittbedingungen vergleichen; siehe Leitfaden zur Diagnose von Fräsrattern |
| Unterschiedliches Ergebnis auf gegenüberliegenden Seiten | Rundlauf, Kraftrichtung, Werkzeugbahnrichtung oder Setup-Bewegung | Zustand von Werkzeug/Halter, Rundlauf, Durchlaufrichtung und Einspannung prüfen |
| Maßdrift über einen Lauf | Werkzeugverschleiß, thermische Veränderung oder eine wandernde Basislinie | Messwerte nach Werkzeugstandzeit und Operation verfolgen, bevor Offsets geändert werden |
| Teil besteht eingespannt, bewegt sich aber nach dem Lösen | Verformung durch Werkstückeinspannung oder Spannungsfreisetzung | Ergebnisse im eingespannten und freien Zustand unter einer vereinbarten Prüfbedingung vergleichen |
Dies ist eine Triage-Hilfe, kein universeller Fehlerbaum. Rattern und Durchbiegung können gleichzeitig auftreten: Ein flexibles Werkzeug lässt sich leichter anregen, während Vibrationen auch das Messergebnis verändern können. Eine Konizität kann stattdessen mit Spindelausrichtung, Vorrichtungsorientierung oder Bezugswahl zusammenhängen. Vor der Beschuldigung des Fräsers die Messanordnung bestätigen.
Warum sich ein Fräser unter Last biegt
Ein Schaftfräser verhält sich näherungsweise wie ein Kragarm: Der Halter stützt ein Ende, während die Schnittkräfte nahe der Schneidenspitze wirken. Längere ungestützte Auskragung und kleinerer Durchmesser verringern die Biegesteifigkeit; größere Schnittkraft erhöht die Verlagerung. Das tatsächliche Verhalten hängt auch von Schneidengeometrie, Werkstoff, Schneidenlänge, Halterschnittstelle, Schneidkantenzustand und dem Anteil der im Eingriff befindlichen Schneide ab. Eine einfache Regel kann den realen Werkzeug- und Schnittkontext nicht ersetzen.
Die Auskragung wird oft erhöht, um eine tiefe Tasche zu erreichen oder eine Schulter freizustellen. Das löst ein Kollisionsproblem, macht das Werkzeug aber nachgiebiger. Eine lange Schneide kann mehr Schneidkante freilegen, als die Operation benötigt. Wenn die Funktion einen größeren Innenradius zulässt, kann ein kürzerer und steiferer Fräser möglich werden. Ist die Ecke kritisch, benötigt der Prozess möglicherweise eine andere Orientierung, eine gestufte Strategie oder ein anderes Setup. Die Werkzeugwahl ist an die Bauteilgeometrie gebunden, nicht nur an den Nenndurchmesser.
Die Schnittkraft ändert sich entlang einer Bahn, wenn der Eingriff wächst, der Fräser ein- oder austritt, Ecken erreicht werden oder Späne schlecht abgeführt werden. Eine entlang einer geraden Wand stabile Bahn kann den Fräser an einer Taschentwende scharf belasten. Auch Materialverhalten und Schneidkantenzustand spielen eine Rolle: Eine verschlissene Schneide kann reiben statt zu scheren, was Wärme und Kraft verändert. Deshalb kann eine von einer anderen Geometrie übernommene Vorschub- und Drehzahleinstellung trotz gleicher Werkstoffsorte versagen.
Für eine Lieferantenprüfung verbinden Sie das Symptom mit der Funktion. Wenn eine Wand eine Dichtung, ein Lager, eine Führung oder eine Ausrichtfläche steuert, ermitteln Sie deren Beziehung und Bezug – nicht nur eine allgemeine “enge Toleranz”. Die Leitfaden für CNC-Bearbeitungstoleranzen erläutert, wie funktionale Anforderungen und Verifikation gemeinsam definiert werden sollten.
Die Korrektur in der richtigen Reihenfolge wählen
Beginnen Sie mit der am wenigsten störenden Änderung, die die Steifigkeit verbessert oder die Schnittlast vorhersehbarer macht. Eine Umprogrammierung ist nicht automatisch die erste Antwort, wenn das Werkstück schlecht abgestützt ist oder das Werkzeug weiter als nötig auskragt.
- Beseitigen Sie vermeidbaren Überhang. Verwenden Sie die kürzeste praktikable Baugruppe und eine geeignete Auskragung. Prüfen Sie die Freigängigkeit an Halter und Schaft, nicht nur an der Spitze.
- Prüfen Sie Werkzeugsteifigkeit und Schneidkantenzustand. Erwägen Sie einen größeren Durchmesser, eine kürzere Schneide oder eine andere Geometrie, wenn das Merkmal noch erreichbar ist. Prüfen Sie Verschleiß, Ausbrüche, Aufbauschneiden und den Sitz im Halter.
- Stabilisieren Sie das Werkstück. Stützen Sie dünne Querschnitte nach Möglichkeit nahe am Schnitt ab. Positionieren Sie wiederholbar, ohne das Teil in eine Form zu biegen, die nach dem Entspannen verschwindet.
- Reduzieren Sie abrupte Eingriffsänderungen. Prüfen Sie Eintritt, Austritt, Ecken und Vollbreiteneingriff. Eine Bahn, die die Last verteilt, kann helfen, ohne den gesamten Vorgang zu verlangsamen.
- Trennen Sie Schruppen vom Schlichten. Lassen Sie kontrolliertes Aufmaß stehen und verwenden Sie einen Schlichtdurchgang, der zum Werkzeug und zum Merkmal passt. Ein Federdurchgang kann in einem verifizierten Fall helfen, aber das Wiederholen der Bahn löst nicht jede Ursache von Bewegung.
- Kompensieren Sie erst nach der Diagnose. Verschleiß- oder Werkzeugwegkompensation kann einen stabilen, gemessenen Fehler ausgleichen. Verwenden Sie keinen Offset, um eine variable Einrichtung, eine verschlissene Schneide oder eine inkonsistente Prüfung zu verschleiern.
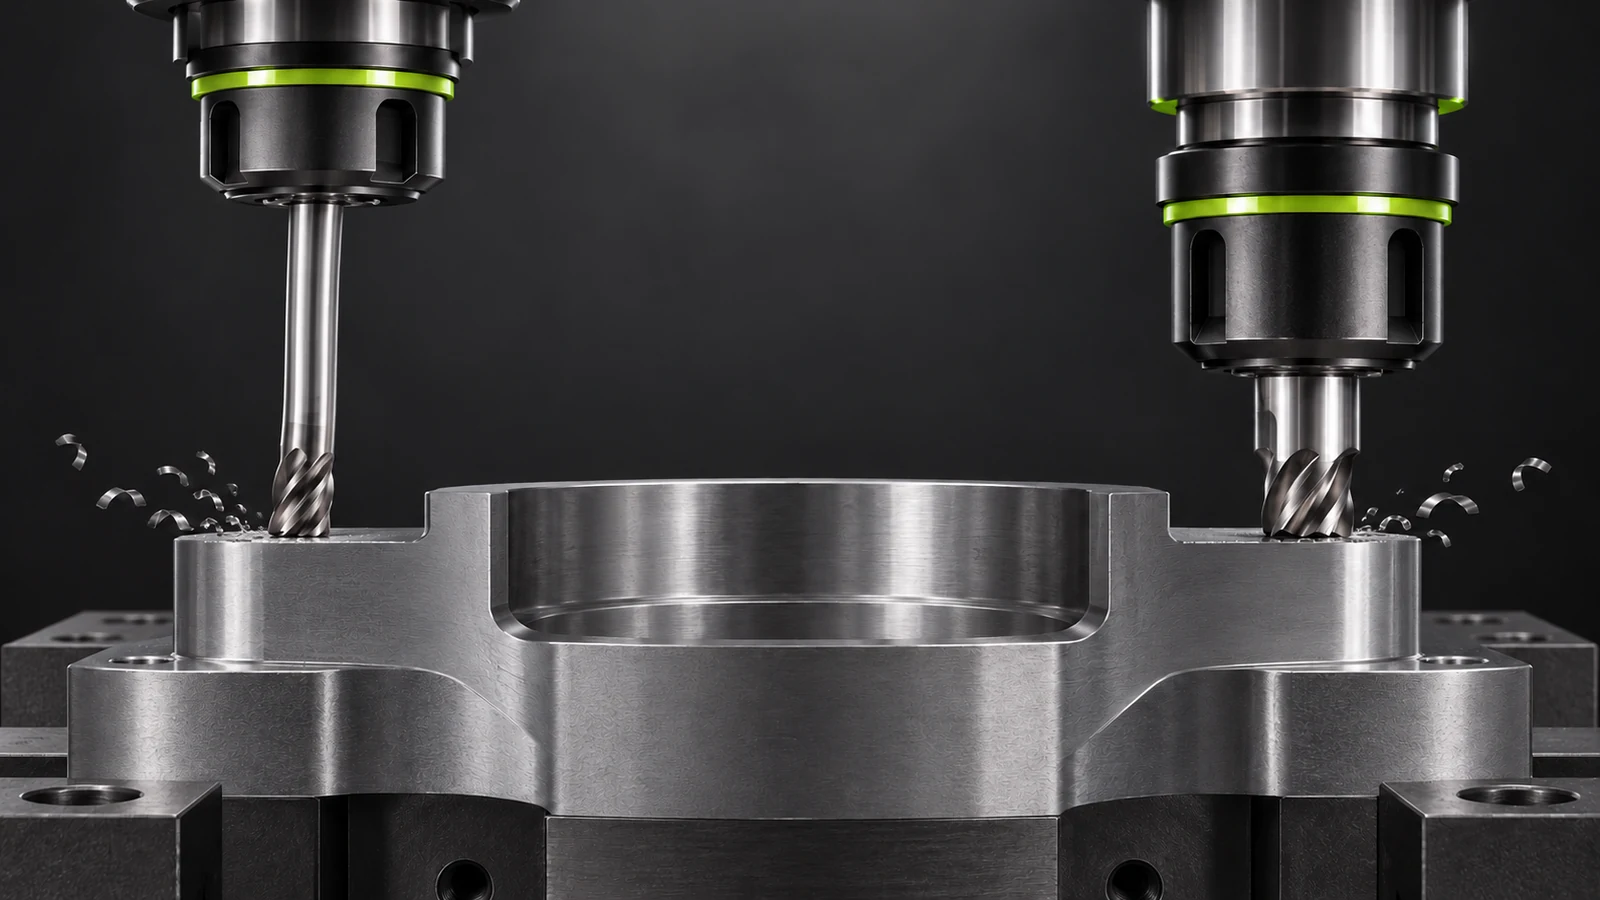
Geben Sie für jeden Versuch an, was geändert wurde und was konstant blieb: Montage, Halter, Weg, Werkstückaufnahme, Materialzustand, Prüfmethode und Merkmalslage. Wenn sich mehrere Variablen gemeinsam ändern, zeigt ein bestandenes Muster nicht, welche Änderung geholfen hat oder ob sich das Ergebnis wiederholen wird.
Tiefe Taschen und dünne Wände als Systemprobleme behandeln
Tiefe Taschen erzeugen einen Kompromiss zwischen Reichweite und Steifigkeit. Prüfen Sie vor der Auswahl eines langen Werkzeugs Öffnungsweite, Innencken, Wandhöhe, Bodentiefe, Halterfreiraum und Anfahrrichtung. Eine Änderung der Orientierung oder der Bearbeitungsreihenfolge kann wirksamer sein als die Auswahl eines längeren Fräsers. Der Leitfaden zum Werkzeugzugang bei tiefen Taschen behandelt Freiraum- und Geometriefragen, die vor der Programmierung geklärt werden müssen.
Dünne Wände fügen ein zweites flexibles Element hinzu: das Werkstück. Die Schnittkraft kann eine Wand vom Fräser wegdrücken, und die Wand federt nach dem Vorbeifahren des Werkzeugs oder dem Öffnen der Vorrichtung zurück. Ein Werkzeug, das für einen dicken Ansatz geeignet ist, eignet sich möglicherweise nicht für eine schlanke Rippe. Stufenweises Abtragen, ausgeglichene Aufmaße, lokale Abstützung und ein Schlichtgang nach dem Schruppen können erwogen werden, aber die Reihenfolge muss funktionale Bezüge respektieren. Siehe den Leitfaden zur Werkstückaufnahme beim Dünnwandfräsen für die Spann- und Freigabeseite des Problems.
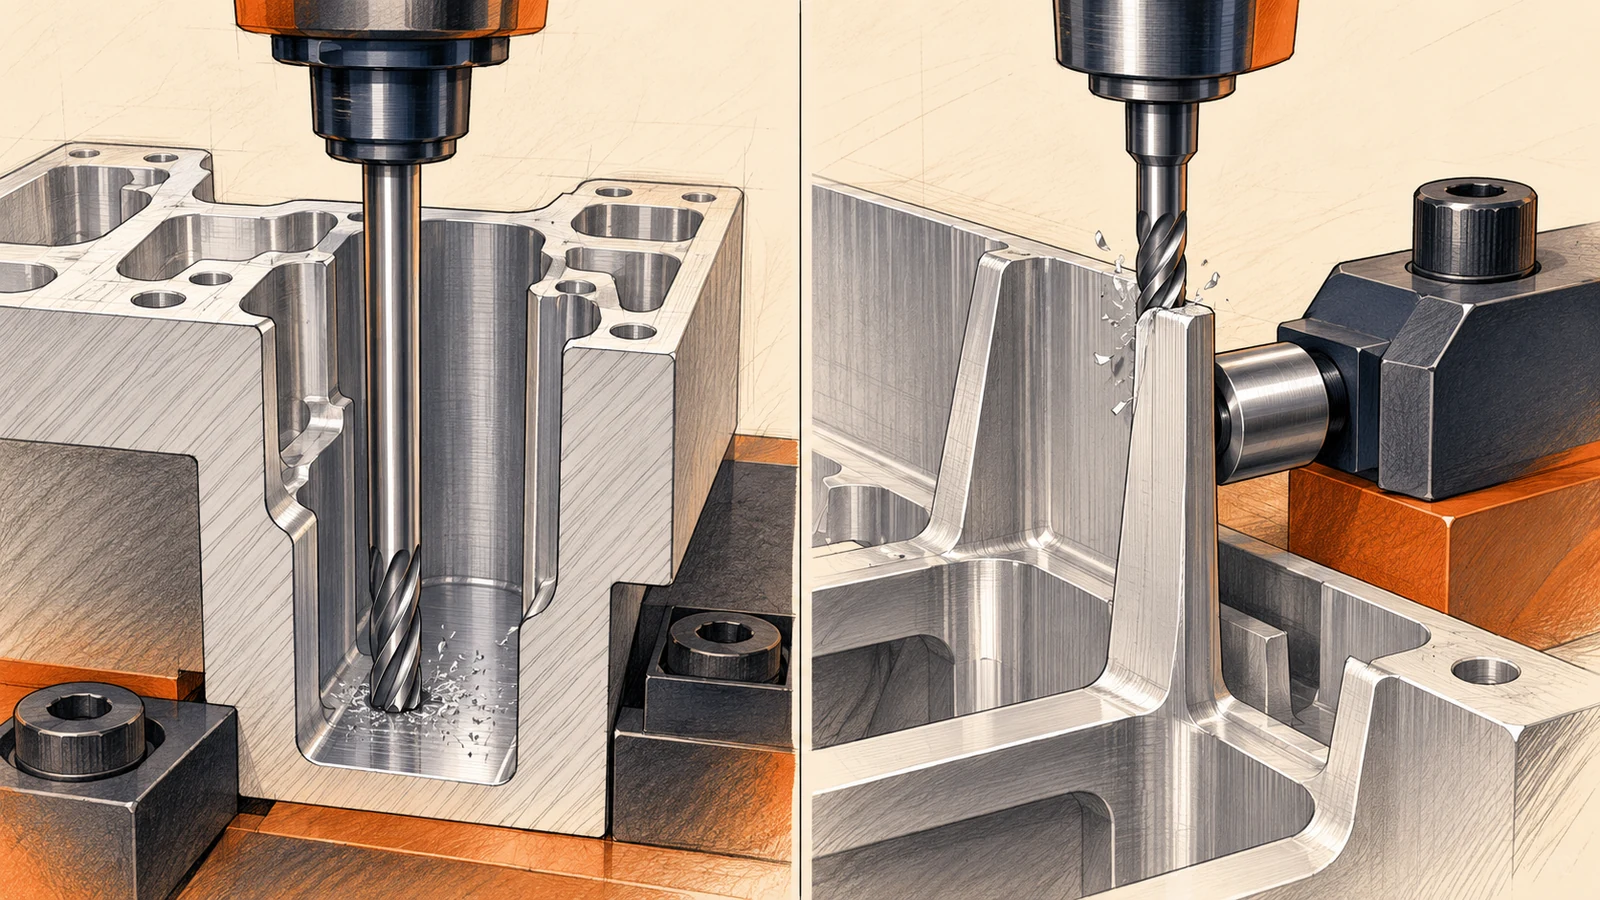
Trennen Sie bei beiden Merkmalstypen die Werkzeugdurchbiegung von der Werkstückdurchbiegung. Ein kontrollierter Vergleich kann die Reichweite ändern, während die Vorrichtung konstant bleibt, oder die Abstützung ändern, während Werkzeug und Weg beibehalten werden. Messen Sie in einem definierten Zustand. Wenn sich das Teil nach dem Entspannen bewegt, kann ein maschineninterner Offset den Messwert im gespannten Zustand gut aussehen lassen, während das gelieferte Teil falsch bleibt.
Die Korrektur überprüfen, statt Offsets nachzujagen
Verwenden Sie eine kurze Verifikationsschleife. Bestätigen Sie Zeichnungsrevision, Nennmaße, Bezüge und Abnahmemethode. Legen Sie einen Basis-Messwert fest. Nehmen Sie eine kontrollierte Prozessänderung vor und messen Sie dieselben Stellen im selben Zustand erneut. Erfassen Sie Werkzeugmontage, Reichweite, Operation, Wegrichtung und relevante Standzeitinformationen.
Achten Sie auf eine konsistente Reaktion, nicht auf einen einzelnen günstigen Wert. Prüfen Sie, ob die Korrektur den ursprünglichen Fehler reduziert hat, ohne ein neues Problem bei Wandstärke, Eckengeometrie, Oberfläche oder angrenzenden Merkmalen zu erzeugen. Wenn das Merkmal Teil einer Baugruppe ist, verifizieren Sie die Beziehung, die zählt – nicht nur ein lokales Maß. Wo die Messunsicherheit die Entscheidung beeinflusst, einigen Sie sich auf Methode und Bedingungen, statt die Auflösung des Instruments als Nachweis der Prozessfähigkeit zu behandeln.
Halten Sie die Prozesskorrektur getrennt von der Zeichnungsinterpretation. Wenn die Funktion unklar ist, fragen Sie, ob das Merkmal Passung, Dichtheit, Lage, Aussehen oder Aufmaß für einen späteren Arbeitsgang steuert. Ein Lieferant kann keine Kompensation für eine undefinierte Abnahmebedingung wählen.
Was mitteilen, wenn ein gefrästes Merkmal abweicht
Eine aussagekräftige Problembeschreibung enthält Zeichnungsrevision, Material und Zustand, Nennmaß und Toleranz, Bezugsangabe, Merkmalslage, Werkzeug oder Operation falls bekannt, Messmethode und ob das Teil gespannt oder frei war. Fügen Sie ein Nahfoto und eine markierte Ansicht hinzu, die die gemessene Richtung zeigt. Sagen Sie nicht nur “die Wand ist falsch”, sondern geben Sie an, wie sie falsch ist und wo sich der Messwert ändert.
Heben Sie bei einer neuen Anfrage (RFQ) Wände, Nuten, tiefe Taschen und Eckenradien hervor, die Reichweite oder Steifigkeit bestimmen. Unterscheiden Sie funktionale von unkritischen Flächen. Wenn das Design eine Radiusänderung, eine breitere Öffnung oder einen überarbeiteten Bezug akzeptieren kann, bringen Sie dies frühzeitig zur Sprache. Diese Gespräche können einen risikoärmeren Weg aufzeigen, bevor eine Toleranz festgelegt wird.
Eine präzise Anforderung braucht keine willkürlichen Vorgaben. Geben Sie Fertigung und Prüfung genügend Informationen, um das Merkmal zu steuern, das das Teil funktionsfähig macht.
Häufig gestellte Fragen zur Durchbiegung von CNC-Fräswerkzeugen
Wie kann ich Werkzeugdurchbiegung von Rattern unterscheiden?
Durchbiegung zeigt sich häufiger als lastbedingte Maßverschiebung oder als richtungs- und tiefenabhängiger Fehler. Rattern hinterlässt üblicherweise wiederkehrende Wellenmuster. Beide können zusammenwirken, daher sollten Geometrie, Oberflächenmuster, Werkzeugweg und Schnittbedingungen verglichen werden – nicht allein das Erscheinungsbild.
Reduziert ein langsamerer Vorschub immer die Werkzeugdurchbiegung?
Nein. Ein geringerer Vorschub kann manche Lasten verringern, doch übermäßige Auskragung, schwache Werkstückaufnahme, schlechter Schneidkantenzustand oder abruptes Eingreifen können bestehen bleiben. Eine übermäßige Verlangsamung kann in manchen Kombinationen Reiben begünstigen. Ändern Sie jeweils eine Variable und prüfen Sie das Ergebnis.
Kann ein Federdurchgang eine konische Wand korrigieren?
Er kann einen wiederholbaren Oberflächenfehler verbessern, wenn Aufmaß und Werkzeugweg kontrolliert sind. Veränderliche Werkstückaufnahme, Verschleiß, Ausrichtung oder Bewegung nach dem Entspannen behebt er jedoch nicht zuverlässig. Bestätigen Sie zuerst die Ursache.
Sollte eine Zeichnung den Werkzeugdurchmesser oder die Anzahl der Maschinenachsen angeben?
Üblicherweise sollten funktionale Geometrie, Bezugselemente, Toleranzen, Werkstoff und Oberflächenanforderungen definiert werden. Werkzeugdurchmesser und Maschinenstrategie sind Prozessentscheidungen, sofern keine bestimmte Einschränkung vertraglich festgelegt ist.
Was ist, wenn eine Wand nur im gespannten Zustand maßhaltig ist?
Definieren Sie den geforderten Abnahmezustand und vergleichen Sie Messwerte im gespannten und im freien Zustand bei reproduzierbarer Auflage. Prüfen Sie Spanndruck und Entspannungsreihenfolge; verdecken Sie Bewegung am gelieferten Teil nicht durch einen Offset in der Maschine.