
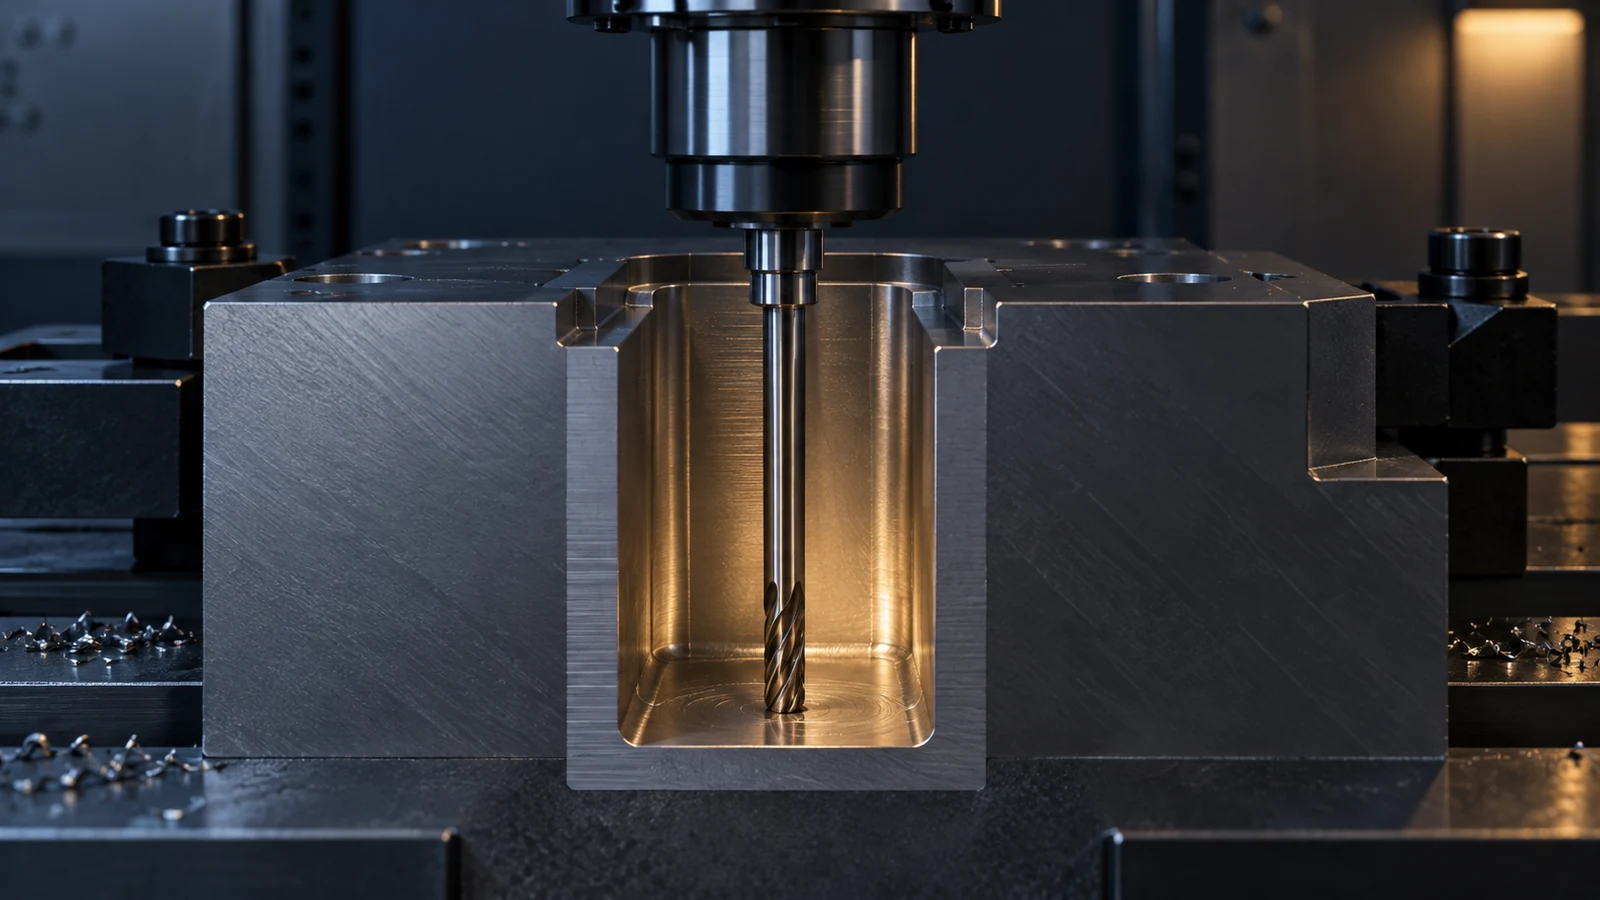
深いポケットはCADビューでは複雑に見えないことがあります。開口部、4つの壁、そして底面です。機械上では、重要な問題は、切削工具とそのホルダーが壁に擦らずに進入できるかどうか、そして残った工具がその形状を仕上げるのに十分な剛性を持っているかどうかです。図面にはそのクリアランスがほとんど示されません。したがって、深いポケットのミリングは、サプライヤーがツールパスを決定したり、バイヤーが見積もりを比較する前に、独自の設計レビューを受ける価値があります。.
この記事は、深いキャビティへのアクセスと設計上の選択肢について述べており、一般的な説明ではありません。 CNCフライス加工プロセス. モデルで検査すべき点、どの形状変更が効果的か、そして最後にどのような証拠を求めるべきかを示します。普遍的に安全な深さと直径の比率はありません。材料、機械、工具、ホルダー、形状の幅、壁の剛性、仕上げ要件がすべて答えに影響します。.
断面図はポケットの深さよりも多くを語る
開口部から完成底面までの最も狭い経路を通る断面から始めます。開口部の幅、オーバーハング下の最小幅、全深さ、側壁のドラフトまたは段差、内部コーナー半径、底面の遷移、部品外面までの距離を記します。名目上広い開口部でも、選択したホルダーが下降できない狭い下部棚が隠れていることがあります。「平坦」とのみ指定された底面は、キャビティ全体よりもはるかに小さい領域を占める機能領域を隠していることがあります。.
次に機能を記します。ポケットは重量軽減キャビティ、シール凹部、位置決め形状、または流路ですか?これらの機能は異なる結果を求めます。重量軽減の底面は目に見えるツールパスの跡を許容するかもしれませんが、シール面は管理された表面と検査方法を必要とするかもしれません。短い壁セグメントだけが嵌合部品を案内する場合、すべての壁セグメントを同じ厳しさにすると、不必要に遅い仕上げ戦略を強いられることがあります。.
例示的な例:ハウジングに深い電子機器キャビティがあり、その底部近くに2つの狭い取付面があります。取付面(底面全体ではなく)がアセンブリを位置決めします。図面がそれらの取付面を個別に識別できれば、機械工はアクセスのためにキャビティを粗加工し、機能領域のみを指定された限界まで仕上げることができます。これは仮説的な設計レビューの例であり、顧客プロジェクトやJUCHENGの明示された能力ではありません。.
刃部だけでなくツールアセンブリ全体を確認する
切削エッジは壁の間に収まっても、シャンク、コレット、エクステンション、またはホルダーは収まらない場合があります。リーチチェックには、工具の突き出し量、有効切削長さ、ホルダーの外郭、機械の移動範囲、治具とクランプの位置、およびアプローチと後退時のクリアランスを含める必要があります。深いキャビティの底部では、工具の数度の傾きや小さなショルダーが利用可能なスペースを大幅に変えることがあります。ツールパスシミュレーションは衝突リスクの把握に有用ですが、負荷の下で切削が安定し続けることを証明することはできません。.
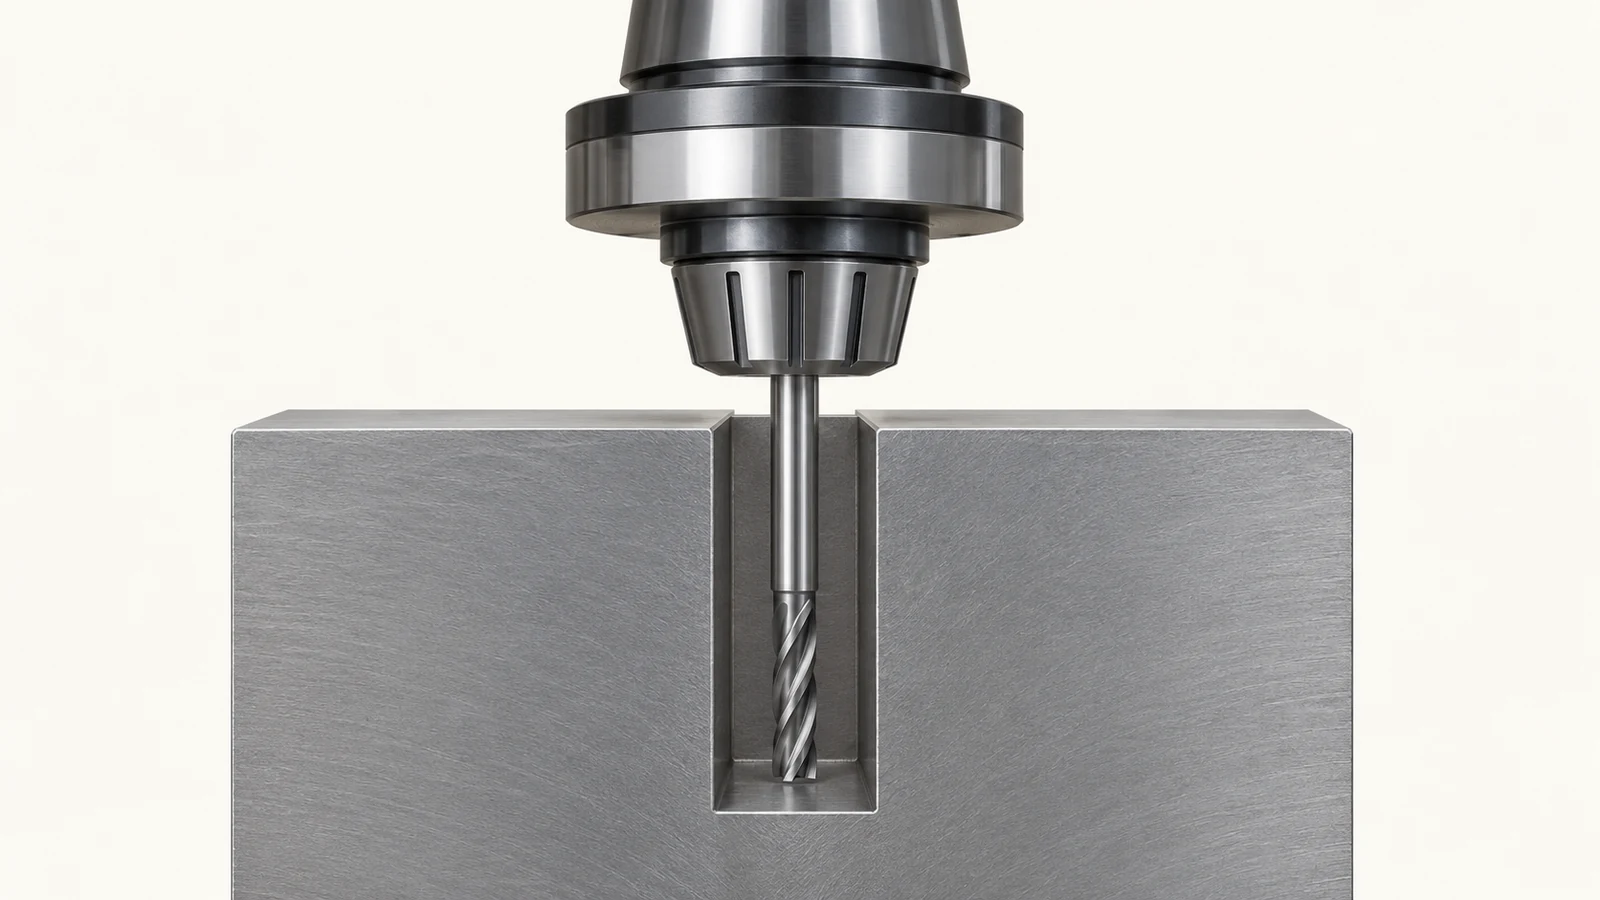
最も深い点が自動的に最も難しいわけではありません。長いリーチの工具は大きなキャビティに入ることができても、小さな下部コーナーの仕上げに苦労することがあります。工具のたわみ、振動、壁のテーパーは、非支持長さが増すにつれてより重要になります。送りを減らすだけでは万能な解決策ではありません。プロセスには、より剛性の高いカッター、異なるホルダー、変更された素材除去順序、修正された形状、または二次加工が必要になる場合があります。.
図面レビューでは、工具径を決定する最小のフィーチャーと、必要なリーチを決定するフィーチャーを特定するようサプライヤーに依頼してください。それらは異なるフィーチャーである場合があります。この区別により、機能しない小さなコーナー半径がポケット全体のツーリングを決定してしまうことを防ぎます。.
アクセスを救う可能性のある5つの図面変更
提案された設計変更は機能を維持すべきです。この表は意思決定の補助であり、いずれか単一の変更がコストを削減したり、特定のポケットを製造可能にしたりすることを約束するものではありません。.
| 考えられる変更 | 改善される可能性がある点 | 最初に確認すべき事項 |
|---|---|---|
| 内部コーナー半径を大きくする | より大きく剛性の高いカッターがコーナーに到達できるようにする | 嵌合部品のクリアランスおよび鋭角コーナー機能の有無 |
| 開口部または下部スロートを広げる | 工具アセンブリと切りくず排出のためのスペースを確保する | 壁の強度、外郭、および隣接するフィーチャー |
| 機能しないコーナーに局所的な逃げを追加する | コーナーアクセスを主ポケットの仕上げから分離する | シール性、疲労、洗浄性、組立上の制約 |
| エンクロージャを分割するか、アクセス面を再設計する | 隠れたキャビティを1つ以上の開放フィーチャーに変える | 継手設計、データム移行、組立、漏れリスク |
| 厳しい公差は機能ランドに限定する | 要求の高い最終パスの範囲を縮小する | 実際の位置決め、シール、検査要件 |
これらの変更のいずれも受け入れられない場合があります。これはエンジニアリング上の結果であり、DFMの失敗ではありません。次の議論は、実現可能なルート、その前提、および部品を承認するために必要なエビデンスについてです。ポケット深さと肉厚が制約されている場合は、以下も確認してください 加工コストの要因 異なるアクセス戦略を前提としている可能性のある見積もりを比較するのではなく。.
部品を支える場所に材料を残す
ポケットは切削に伴いブランクの剛性を変化させます。周囲の素材を早期にすべて除去すると、高い壁や薄い底面がクランプ荷重や切削力に対して脆弱になる可能性があります。実用的なルートとしては、まずデータムを確立し、ブランクが支持されている間にキャビティの大部分を粗加工し、より小さなカッターで残り素材を除去し、その後、制御された取り代で重要な壁とランドを仕上げる方法が考えられます。順序は実際の部品に合わせて選択すべきであり、万能な粗加工・仕上げのレシピは存在しません。.
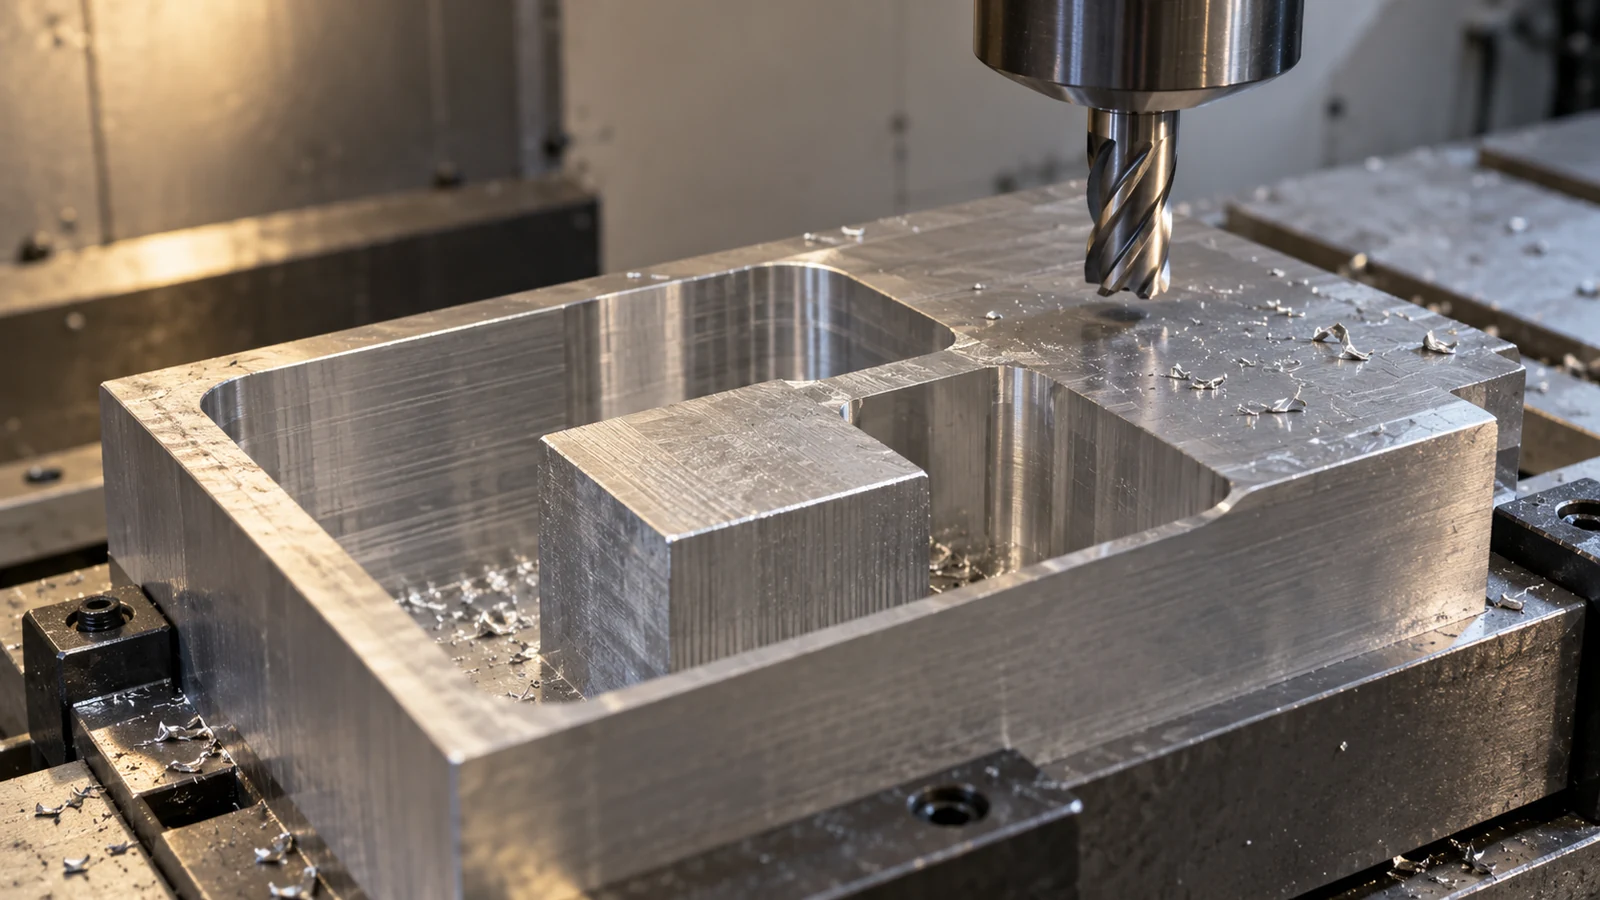
プログラマーは、最後の粗加工パスが不均一な素材をどこに残すかを考慮すべきです。軽い噛み込みと重いコーナー噛み込みを交互に繰り返す仕上げカッターは、均一な取り代を通したパスとは異なる壁の結果を生む可能性があります。長い工具はその差を拡大することがあります。底面と壁が交わる箇所では、指定されたコーナー形状が、個々の底面深さや壁位置と同様に重要である場合があります。.
ワークホールディングも同じシーケンスの一部です。ポケット加工前には無害なクランプ圧力が、素材除去後に薄くなった部品を変形させる可能性があります。クランプを解放した部品は、治具内で測定した形状からスプリングバックする可能性があります。より広範な CNC加工プロセスガイド このステップをデータム作成、段取り計画、検査に結び付けます。深いキャビティには依然として独自のアクセスと支持の検討が必要です。.
切りくず排出は形状決定の一部です
止まり穴(ブラインドポケット)では、切りくずは単純に部品を通り抜けて落下することができません。蓄積した切りくずは再切削され、壁面を損傷し、工具を妨害し、あるいは底面を視界から隠す可能性があります。問題は単にクーラントラインが存在するかどうかではなく、その特定の形状、材料、切削段階において切りくずを排除できるかどうかです。広い下部キャビティ上の狭い開口部は、工具のアクセスが可能に見えても、debris(切粉・異物)を閉じ込めることがあります。.
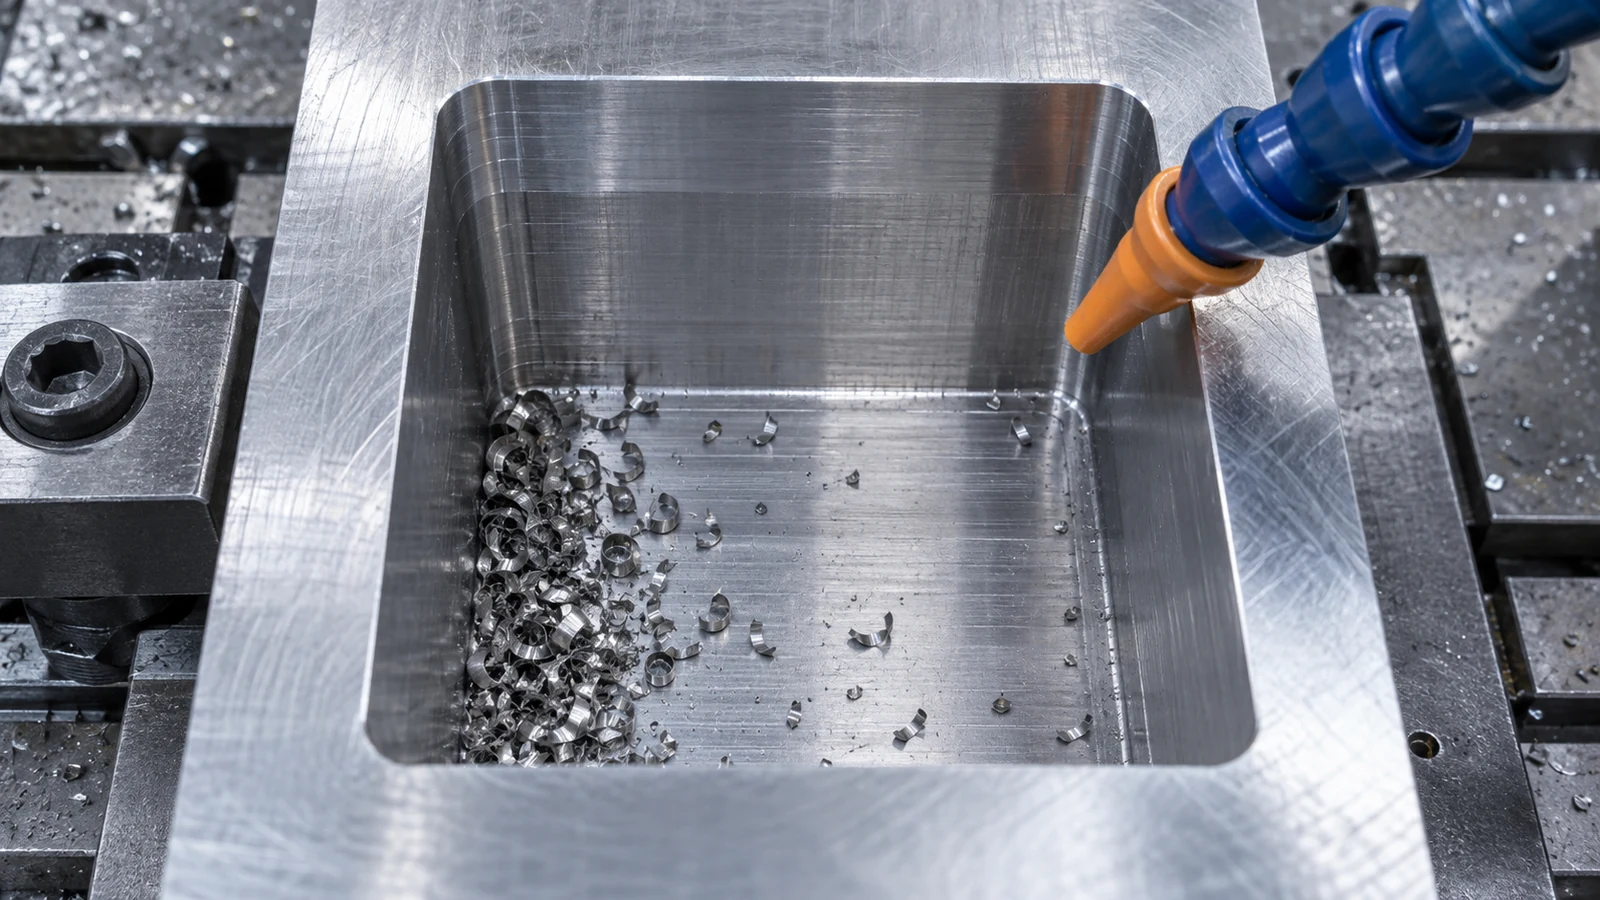
切りくずの形状は重要です。材料によっては長く糸状の切りくずを生成し、他の材料では短い破片や付着物の堆積を生じます。承認された材料グレード、状態、クーラントの制約、清浄度要件は、排出方法を選択する前に把握しておくべきです。内部通路を持つ部品では、開口部の目視確認は、底面やクロスホールが清浄である証拠にはなりません。.
ポケットに後工程の穴あけやねじ切り加工が含まれる場合は、順序を考慮してください。クロスホールはある工程順では切りくずの経路を提供しますが、別の工程順ではバリが発生しやすい交差部を生じることがあります。製造上の理由のみでドレンや逃げを追加することは設計変更であり、文書化されていない現場判断ではなく機能上の承認が必要です。.
完成状態で形状を検査する
重要な特性を区別してください:開口部サイズ、機能底面までの深さ、壁面位置、コーナー半径、底面とデータムの関係、表面性状、バリ状態、清浄度。これらすべてが同じ測定方法を必要とするわけではありません。デプスゲージは単純な深さの問いには答えられますが、隠れた壁面プロファイルには答えられません。CMMは、定義されたデータム設定とプロービング戦略の下でのみ、アクセス可能な形状を評価できます。プローブが下部コーナーに到達できない場合、生産開始前にその特性をどのように検証するかを指定してください。.
検査のタイミングも確認してください。クランプ中に測定した寸法は、解放後には異なる場合があります。コーティング、バリ取り、洗浄工程は嵌合を変化させたり、表面を覆い隠したりする可能性があります。図面および購買要件は、合格状態が加工まま(as-machined)か後処理後(post-finish)かを定義すべきです。企業レベルの品質に関する文脈については JUCHENGの品質ページ; をご覧ください。プロジェクト固有の測定計画、報告書、能力評価については、なお確認が必要です。.
実用的な初品レビューでは、プログラムされた断面、実際のフィーチャ、図面を同じデータム基準系で比較できます。サプライヤーが単一の「ポケット寸法」のみを報告する場合、どの面を、どの状態で、どのデータムに対して測定したのかを尋ねてください。その回答は、合否ラベルよりも早く誤解を明らかにすることがよくあります。.
深いポケットのRFQに添付するもの
管理された3Dモデルと図面リビジョンを一緒に送付してください。材料グレードと状態、数量、仕上げ状態、データム方式、真に機能するポケット面、許容されるコーナー半径や逃げ、許容されるバリ/清浄度状態、必要な検査証拠を明示してください。変更不可の形状は明示的にフラグを立ててください。機能が設計代替案を許容できる場合は、変更点を強調した見積オプションを提示するよう促してください。承認なしに要求されたベースラインを置き換えさせてはいけません。.
見積を比較する際は、各サプライヤーが工具アクセス、ホルダクリアランス、段取り回数、残り加工(レストマシニング)、切りくず制御、最終検査についてどのような前提を置いたかを尋ねてください。2つの価格が異なるのは、一方が普遍的に優れた機械を持っているからではなく、サプライヤーが隠れた下部コーナーや底面公差を異なって解釈したからかもしれません。フィーチャの定義を明確にすることで、コスト比較が意味を持ち、完成したキャビティが技術的には加工されていても使用不能になる可能性を減らせます。.