
CNCフライス加工プロセス 計画はマシンのカタログからではなく、部品の機能的な特徴から始めるべきです。ポケット、穴、リブ、傾斜面、薄肉壁、データム、化粧面はそれぞれ、工具のアクセス、ワークホールディング、軸の動き、検査に対して異なる要求を課します。このガイドでは、エンジニアやバイヤーが図面を実用的なフライス加工ルートに変換する方法、3軸・4軸・5軸加工が理にかなう場合、そしてどの判断が嵌合と再現性を守るのかを説明します。より広範な製造シーケンスについては、次を参照してください。 CNC加工プロセスの概要.
部品の機能的特徴から始める
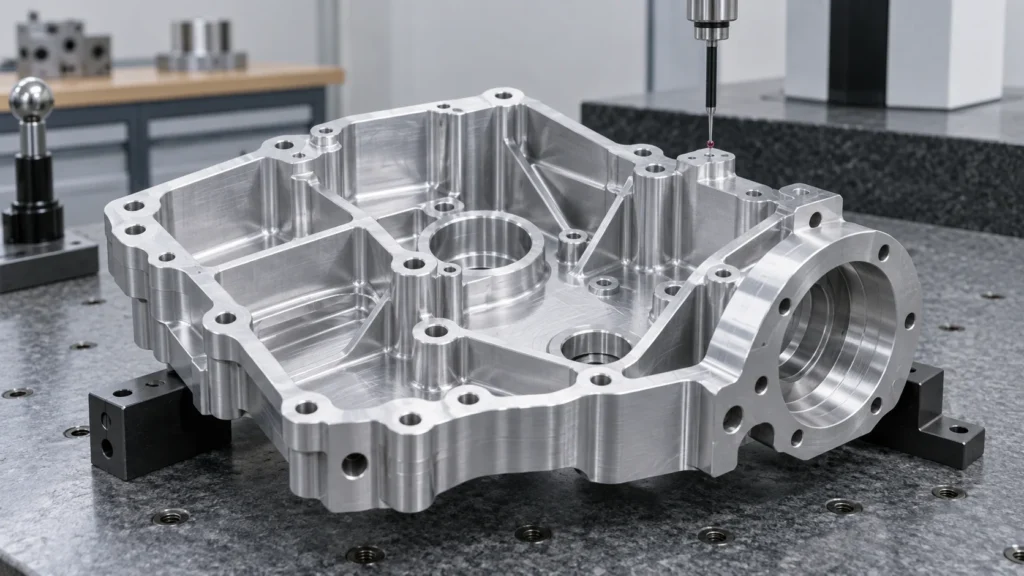
CNCフライス加工は、ワークピースをマシンテーブルや治具に位置決めした状態で、回転する工具によって材料を除去します。この説明は技術的には正しいものの、特定の部品を1回の段取りでフライス加工すべきか、複数の向きで割り出しながら加工すべきか、あるいは別のプロセスで仕上げるべきかはエンジニアに伝わりません。.
有用なフライス加工計画は、部品を機能的な特徴グループに分けることから始まります。
- データムと位置決め面: 部品の検査および組立基準を確立する表面。.
- 材料除去フィーチャー: ポケット、スロット、段差、リブ、ボス、および外部プロファイル。.
- 接続フィーチャー: ボルト穴、ダウエル穴、タップ穴、カウンターボア、および取付パターン。.
- 機能面: シール面、軸受座、摺動面、熱界面、および位置合わせパッド。.
- アクセスに敏感なフィーチャー: 深いキャビティ、狭いチャネル、アンダーカット、傾斜壁、および小さな内部半径。.
- 外観に敏感な領域: 工具痕、バリ、傷、または不均一なテクスチャが問題となる可視面。.
フィーチャー分類はプロセスを変える。単に重量を除去するだけのポケットは、軸受を位置決めするポケットとは異なる戦略を許容できる。ダウエル用の穴は、クリアランス穴とは異なる検査計画を必要とする。すべての表面を同等優先度の加工対象として扱うと、真に重要な関係が不十分に定義されたまま、不必要なコストを生じることが多い。.
工具を選ぶ前にフィーチャーマップを作成する
フィーチャーマップは、図面の意図と機械上で必要な物理的動作を結び付ける。どの表面を最初に創成する必要があるか、どのフィーチャーにサポートが必要か、どの寸法が同じ段取りに依存するかを示すべきである。ここが、製造エンジニアが隠れた公差スタックを現場の問題となる前に特定できるポイントである。.
どのフィーチャーを1つの段取りで共有すべきか?
実用的な範囲で、位置合わせを維持する必要がある機能は同じデータム基準から加工するべきです。例えば、ボアパターンとその周囲の取付面は、一次ワーク座標を失わずに製作した方が信頼性が高い場合があります。部品を別の治具に移動すると、位置決め誤差、クランプのばらつき、切り粉やバリが着座に影響する新たな機会が生じる可能性があります。.
複数の段取りが必要になる場合もあります。背の高い部品、五面ハウジング、深いポケット、壁の陰に隠れた機能などは、計画的な順序が必要になることがあります。目標は、どんな犠牲を払っても段取り回数を最小化することではなく、工具のアクセス性とワークホールディングの安定性を維持しながら、制御されていないデータム移動を最小化することです。.
形状と工具アクセスがどこで衝突するのか?
内側コーナー、ポケット深さ、壁の高さ、小さな穴は、要求される形状と剛性のある経済的なカッターとの間の妥協を強いられることがあります。狭い内側コーナーでは、より小さな工具、より長いリーチ、より遅い切削、または代替プロセスが必要になる場合があります。深いポケットは加工できますが、リーチ対直径比、切り粉排出、振動、検査アクセスが見積もりの一部となります。.
優れたDFMフィードバックは設計意図を消し去るものではありません。どの寸法が機能的か、どれが実用的な半径を使用できるか、どの面が特別なプロセスを必要とするかを特定します。この区別により、購入者は「もっと簡単にしてください」という曖昧な要求ではなく、エンジニアリング上の価値に基づいて変更を承認できます。“
フィーチャーマップをフライス加工計画に変換する
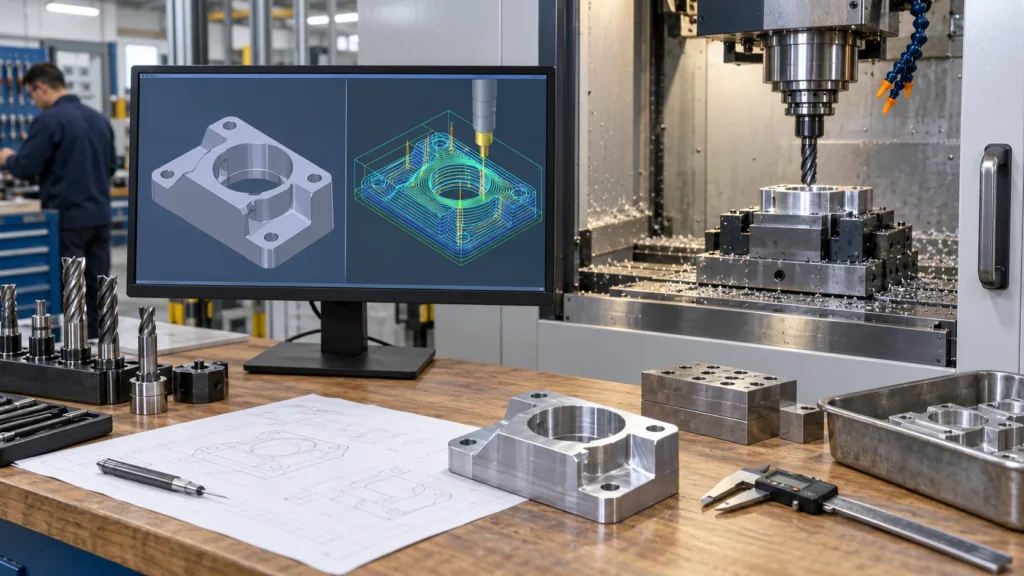
CADは部品を定義し、CAMはフライス加工センターがどのようにそれに到達するかを定義します。健全な計画は、機能マップを工程順序、工具ファミリー、ワーク座標、素材取り代、検査ポイントに変換します。モデルだけでは、壊れやすい壁を最後まで残すべきか、ポケットがその支持を除去する前に穴をドリル加工する必要があるかを決定できません。.
フライス加工の順序は何を保護すべきか?
順序は、安定した位置決め面を保護し、仕上げに十分な素材を取り代として残し、ある工程が後で使用される機能を損傷するのを防ぐべきです。一般的なルートは、フェーシングまたは基準作成から始まり、粗取り除去を経て、半仕上げと最終パスに移ります。穴、ねじ、薄い壁、重要な面は、支持、アクセス、バリの方向、測定の必要性に応じて配置されます。.
ツールパス検証では、ホルダークリアランス、工具リーチ、衝突リスク、残り素材、早送り移動、材料への食い込み方向を確認するべきです。シミュレーションは回避可能なプログラミングエラーを減らしますが、治具の剛性、工具の振れ、材料状態、クーラント供給、切り粉排出の物理的確認を置き換えるものではありません。.
粗取りは仕上げとどう異なるべきか?
粗取りは安全で効率的な素材除去を中心に構成されます。仕上げは形状、表面状態、工具の安定性を中心に構成されます。粗取り中に予測可能な取り代を残すことで、仕上げ工具に一貫した食い込みを与えます。一度に除去しすぎると熱とたわみが増加する可能性があり、不均一または不安定な取り代を残すと最終パスが予測不能になる可能性があります。.
フライス加工計画は、内側コーナーや移行部の残り素材も考慮するべきです。局所的なクリーニングにはより小さな工具が必要になる場合がありますが、部品全体にわたってそれらを使用するとサイクルタイムと破損リスクが増加する可能性があります。バランスの取れたプロセスでは、粗取り作業に実用的な最大の剛性カッターを使用し、実際に必要とする機能のために小さな工具を取っておきます。.
軸戦略は見栄えではなくアクセスで選ぶ
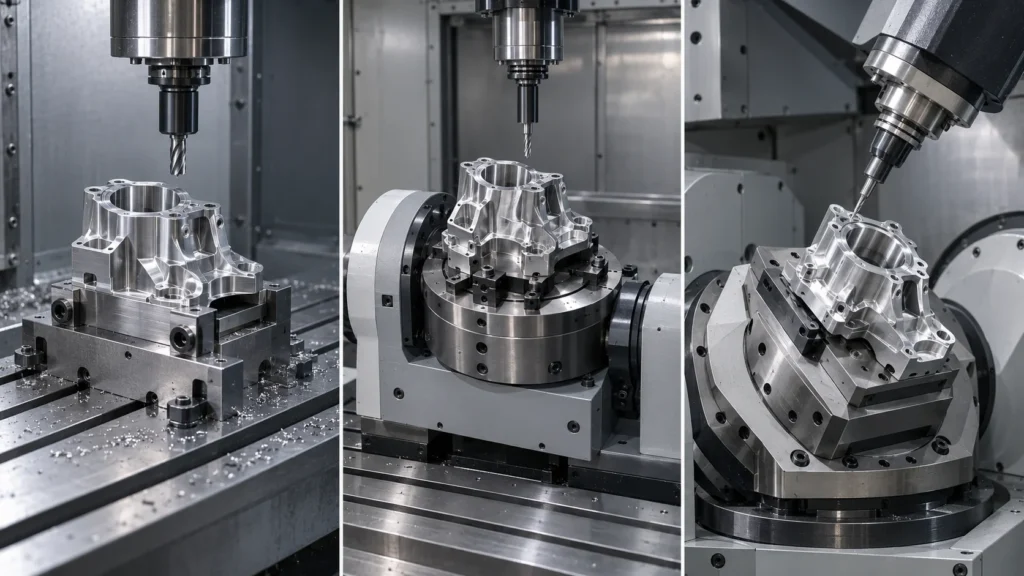
軸数は機能に到達するための方法であり、品質のラベルではありません。. 3軸CNCフライス加工 は、アクセス可能な面、ポケット、穴、プロファイルを持つ部品に非常に効果的です。. 4軸CNCフライス加工 部品周囲のフィーチャに対して再位置決めを削減できる割り出しまたは回転アクセスを追加します。. 5軸CNCフライス加工 より多くの面や複合曲面を中心にツールまたはワークピースを配向できますが、その利点は形状、プログラミング、治具、検査に依存します。.
| 軸アプローチ | 有用な場合 | 主な計画上の問い |
|---|---|---|
| 3軸 | プリズム形状部品、開放ポケット、平面、およびアクセス可能な輪郭 | カッターがすべての重要フィーチャに到達する間、部品を剛性的に位置決めできますか? |
| 4軸または割り出し回転 | 部品周囲に分布するフィーチャまたは繰り返し角度位置 | 割り出し回転は位置決め方式を弱めることなく段取りを削減しますか? |
| 5軸 | 複合角度、複数面、彫刻曲面、およびアクセスに敏感な形状 | ツール配向と段取り削減により、そのルートを正当化できるほどアクセス、精度、または表面制御が改善されますか? |
5軸マシンが自動的に正解となるわけではありません。単純なプレートは3軸センターでより速く簡単に検査できる場合があります。複雑なハウジングは段取り削減の恩恵を受けられますが、それはマシン、治具、ポストプロセッサ、検査計画が連携している場合に限ります。 5軸ミリング能力 を工程比較の一部として確認し、部品のアクセスと公差要件から最終決定を下してください。.
フライス加工工程を残される材料に合わせる
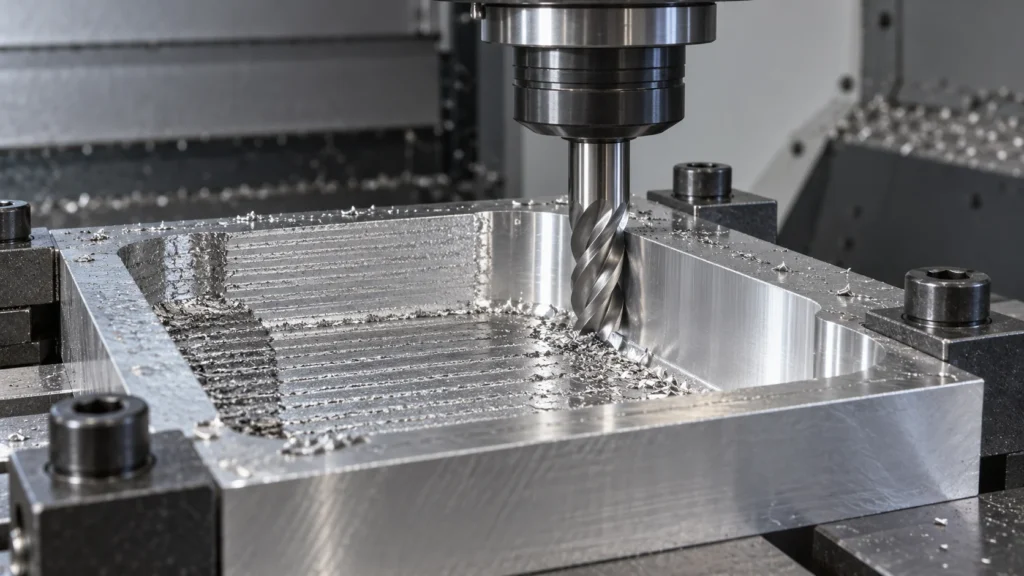
すべてのフライス加工には理由があるべきです。. CNCフライス加工の工程 フェーシング、ポケット加工、輪郭加工、スロット加工、穴あけ、ねじフライス加工、3D曲面仕上げなどは、その段階での形状と材料の状態に応じて選択されます。すべての形状に同じツールパスロジックを使用すると、不要な工具交換、切りくず排出の不良、不安定な仕上げが発生する可能性があります。.
どの工程が一般的な形状に適していますか?
- 端面加工: 基準面を作成するか、広い面から材料を除去します。.
- ポケット加工: 底面、壁、コーナー、切りくず排出の条件を制御しながら内部の材料を除去します。.
- 輪郭加工: 壁の位置とエッジの状態が重要な外側または内側のプロファイルに沿って加工します。.
- スロット加工: 狭い溝を作成しますが、全幅での噛み込み、たわみ、切りくずの詰まりに注意が必要な場合があります。.
- 穴あけとボーリング: 径、深さ、位置、嵌め合い、表面の要件に応じて穴を形成または仕上げます。.
- ねじフライス加工: 形状と材料が有効な場合に、内ねじまたは外ねじを生成します。.
- 3D仕上げ: 曲面や角度のついた面において、スカラップ高さ、工具姿勢、面の連続性を制御します。.
これらの工程は万能なレシピではなく、構成要素です。深いポケットには、荒加工パス、残り加工パス、セミ仕上げパス、そして最終的な壁面または底面のパスが必要になる場合があります。薄いリブでは、工程の後半まで周囲の材料をサポートとして残す必要があるかもしれません。仕上げ要件は、工具経路が完成した後に孤立した約束事として追加するのではなく、測定可能な仕様に結び付けるべきです。.
工具経路は表面とサイクルタイムにどのような影響を与えますか?
CNCフライス加工の工具経路は 切削工具が材料にどれだけ食い込むか、工具がどのくらいの頻度で方向転換するか、切削負荷が部品内をどのように移動するかを制御します。荒加工戦略では、安定した除去と切りくず排出を優先します。仕上げ戦略では、一貫した食い込み、ステップオーバー、工具姿勢、目に見える加工痕の方向を優先します。.
短い工具経路が常に低リスクの工具経路とは限りません。積極的な食い込みは理論上のサイクルタイムを短縮する一方で、工具摩耗、びびり、熱、手直しを増加させる可能性があります。有用な目標は、最速の初品切削ではなく、予測可能な検査結果を伴う再現性のあるプロセスです。.
段取り中のデータム整合性を守る
安定したプログラムでも、物理的な段取りが弱ければ部品は位置ずれして加工されることがあります。. CNCフライス加工の段取りは 素材の向き、ワーク座標系、治具、クランプ、工具オフセット、プロービング、初品チェックを計画します。段取りは、薄肉壁、シール面、柔軟なプラスチック形状を歪めることなく、動きを拘束する必要があります。.
CNCフライス加工のワーク保持を信頼できるものにするには?
信頼性の高い CNCフライス加工のワーク保持は 図面のデータム構造を反映した面から部品を位置決めし、工具経路によって生じる切削力を支えます。クランプは、重要なアクセスを妨げたり、避けられる加工痕を生じさせたり、薄肉部に過度な負荷をかけて解放後に部品が動くような状態にしてはなりません。.
多面加工の部品では、ソフトジョー、治具プレート、モジュラー位置決め、または計画された再方向付けのシーケンスが必要になる場合があります。追加の段取りごとに、アクセス、サポート、検査、または必要な製造フィーチャーといった明確な理由を持つべきです。制御された位置決め方法なしに再クランプすると、寸法要件がオペレーター依存の結果になってしまいます。.
プロービングはいつ組み込むべきですか?
プロービングは、ワーク座標の確立、素材位置の検証、選択したフィーチャーの確認、そして本番運転前の段取り変動の検出に役立ちます。定義された管理計画と連携している場合に最も有用です。プロービングは最終検査方法の代替ではなく、図面のすべての公差が測定された証拠として扱うべきではありません。.
材料の挙動に切削条件を決めさせる
材料の選択はミリングの工程を変えます。アルミニウム、ステンレス鋼、チタン、真鍮、エンジニアリングプラスチック、耐熱材料は、硬度、熱挙動、切りくず生成、バリの傾向、剛性、クランプに対する敏感さが異なります。材料のグレードと状態は、ツールパスがすでに選択された後ではなく、工程の見積もり前に確認すべきです。.
| 材料の挙動 | ミリングの懸念事項 | 計画上の対応 |
|---|---|---|
| 延性が高い、または粘い切りくず | 構成刃先、バリ、切りくず詰まり | 適切な鋭利な工具、切りくず排出、クーラント、エッジ制御の計画を使用する |
| 高硬度または加工硬化 | 工具摩耗、熱、不安定な噛み合い | 工具の噛み合い、剛性、切削条件、工具寿命を管理する |
| 低剛性または熱感受性 | たわみ、変形、寸法ドリフト | クランプによるひずみを低減し、工具の突出しを短くし、段階的な除去と検査を計画する |
サイトの CNCミリング材料ページ 材料ルートの議論の出発点として、RFQで正確なグレード、状態、仕上げ、認証要件を確認してください。切削速度、送り、切込み深さ、ラジアル噛み合い、工具径、クーラントはプロセス変数であり、機械、工具、材料、形状の文脈なしに普遍的な数値として提示すべきではありません。.
フライス加工が最適なルートでない場合を知る
プロフェッショナルな工程計画には、部品の他の部分と同じ方法でフィーチャーをミリングしないという選択肢も含まれます。回転形状は旋盤でより効率的な場合があります。旋削とミリングの両方のフィーチャーを持つ部品は、追加の段取りが位置合わせを脅かす場合、旋削・ミリング複合加工が有利なことがあります。特定の導電性プロファイルや硬化フィーチャーにはワイヤ放電加工が必要な場合があり、選択された精密表面は研削で仕上げられる場合があります。.
工程選択では、形状、材料、数量、公差、表面要件、段取りリスク、検査を考慮する必要があります。アクセスが不要な部品に5軸フライス加工を選ぶと、プログラミングと治具の複雑さが増す可能性があります。繰り返し向きを変える必要がある部品に3軸フライス加工を選ぶと、データム転写のリスクが生じる可能性があります。適切なルートとは、管理された証拠を伴って要求される特徴を実現するルートです。.
この境界は購買担当者にとって重要です。なぜなら、見積はその前提を説明している方が有用だからです。どの特徴がフライス加工され、どれが二次加工を必要とし、何回の段取りが計画され、各段階でどの寸法が検証されるのかを確認してください。.
部品を機能させる特徴を検証する
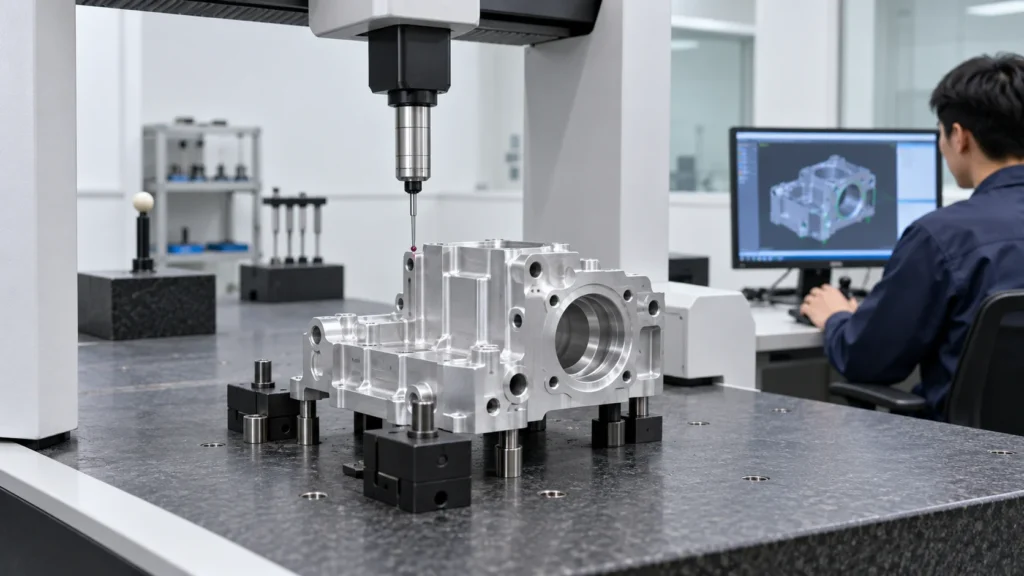
検査は機能とデータム構造に従うべきです。多くの容易な寸法を測定しても、組立を支配する穴位置、平坦度、プロファイル、直角度を見逃すことを補うことはできません。品質計画では、生産開始前に重要特徴、測定方法、サンプリングレベル、報告書形式、不適合の処理を特定する必要があります。.
フライス加工の特徴で通常、特に注意が必要なものはどれですか?
- データム面と、検査座標系との関係。.
- 穴位置、直径、深さ、ねじ状態、カウンターボア、カウンターシンク。.
- ポケット底面の深さ、壁位置、内側コーナー半径、残存壁厚。.
- 平坦度、直角度、平行度、プロファイル、複数段取り間の関係。.
- 薄肉壁、柔軟なリブ、シール面、クランプ解除後に動く可能性のある特徴。.
- 表面粗さ、バリ状態、清浄度、コーティング代、指定された場合は外観領域。.
単純な寸法には手動ゲージが適している場合があります。形状と公差の関係により多くの証拠が必要な場合は、プロービング、高さ測定、光学検査、またはCMM測定が選択される場合があります。測定方法は特性に適合しなければなりません。図面改訂、データム、評価方法が不明確であれば、CMM報告書が自動的に意味を持つわけではありません。.
サプライヤの品質文書が重要な場合は、 CNC品質管理情報 を確認し、プロジェクトに必要な正確な報告書を定義してください。品質への期待は、「高精度」としてのみ表現するのではなく、図面と用途に結び付けるべきです。“
加工パートナーに使えるRFQパッケージを渡す
サプライヤがソリッドモデルだけでなく設計意図を理解できると、フライス加工の見積はより正確になります。最新の3D CADファイルと管理された2D図面を一緒に提供し、その後、工程ルートを変える情報を特定してください:
- 部品識別情報: 部品番号、リビジョン、数量、予測、および試作品または量産品のステータス。.
- 材料: 該当する場合は正確なグレード、状態、硬さ、認証、および流体や温度への曝露。.
- 機能要件: データム、はめあい、穴およびねじの仕様、重要なプロファイル、薄肉部、およびシール面。.
- 仕上げ: 表面粗さ、外観ゾーン、マスキング、アルマイト処理、めっき、不動態化、研磨、その他の二次加工。.
- 検査: 初品要件、重要寸法、CMMまたはゲージの報告書、サンプリング、トレーサビリティ、および合格基準。.
- 納品: 目標期間、梱包、納入先、リピート注文の見込み、およびリリース文書。.
形状だけでは機能を解釈しにくい場合に、その部品が果たすべき役割を説明してください。この情報により、製造エンジニアは別の工具、ワーク保持方法、軸戦略、材料状態、段階的検査、または二次工程が妥当かどうかを判断できます。また、前提条件が可視化されるため、サプライヤーの見積もりを比較しやすくなります。.
CNCフライス加工プロセスのFAQ
CNCフライス加工は何に使用されますか?
CNCフライス加工は、回転する切削工具を用いて、固定または確実に位置決めされたワークピースから材料を除去するために使用されます。金属やエンジニアリングプラスチックの平面、ポケット、溝、穴、リブ、ボス、傾斜面、三次元プロファイルに適しています。.
5軸フライス加工が3軸フライス加工より優れているのはどのような場合ですか?
部品に複数の複合面、工具のアクセスが困難な箇所、彫刻的な曲面、または繰り返し段取りが必要となる複数の機能がある場合、5軸フライス加工を検討する価値があります。単純なプリズム形状の部品に対して自動的に優れているわけではなく、形状、治具設計、公差の関係、プログラミング、検査によってその利点が決まります。.
フライス加工部品には何回の段取りが必要ですか?
セットアップ回数は、フィーチャへのアクセス、データム構造、ワークホールディング、部品の剛性、および要求される検査上の関係に依存します。アクセスしやすいフィーチャには1回のセットアップが理想的である一方、ハウジングや多面構成の部品では、複数の計画的オリエンテーションや多軸戦略が必要になる場合があります。セットアップ回数が少ないことが価値を持つのは、部品が安全に位置決めされ、測定可能な状態が保たれる場合に限られます。.
CNCミリングは常に最も厳しい公差を実現しますか?
いいえ。達成可能な公差は、フィーチャサイズ、材料、形状、工具のリーチ、機械の状態、ワークホールディング、熱挙動、検査方法、および生産数量に依存します。公差はフィーチャの機能を表すべきであり、プロセスは単一の孤立した寸法ではなく、関係全体を制御するように選択されるべきです。.
ミリングの見積もりを承認する前に、購入者は何を確認すべきですか?
どの機械と軸戦略が計画されているか、部品をどのように位置決めするか、何回のセットアップが必要か、どのフィーチャが重要か、どのような材料状態を前提としているか、表面をどのように仕上げるか、どの検査書類が提供されるかを確認してください。前提条件が明確であれば、価格、リードタイム、技術的リスクを比較しやすくなります。.
効果的なミリングは、機能フィーチャの定義から工具アクセス、ワークホールディング、材料挙動、切削戦略、検査に至るまでの制御された連鎖です。これらの決定をまとめて行うことで、エンジニアは部品の真の要件を守りつつ最もシンプルなプロセスを選択でき、生産に再現可能な道筋を示すことができます。.