
انحراف أداة التفريز CNC هو الانحناء المرن لقاطع تحت حمل القطع. على الجزء المُشغَّل النهائي قد يظهر كجدار يميل، أو فتحة تُقاس أعرض من المبرمجة، أو أرضية بها درجة اتجاهية، أو سطح يتغير تشطيبه على طول المسار. هذه العلامات أدلة وليست دليلاً قاطعاً: الاهتزاز، والانحراف الدوراني، وحركة التثبيت، وتآكل الأداة، وإعداد الفحص يمكن أن تُنتج أعراضاً مشابهة. شخّص الميزة ونمط القياس قبل تغيير الإزاحات.
يركز هذا الدليل على فصل انحراف القاطع عن الأخطاء المشابهة واختيار تصحيح يعالج السبب. وهو يندرج ضمن الإطار الأوسع عملية تصنيع CNC; و دليل عملية التفريز CNC يغطي تخطيط المسارات عبر ميزات الجزء.
اقرأ نمط الخطأ على الجزء
القاطع المنحرف لا يترك دائماً منحنى أنيقاً. تعتمد بصمته على مكان تأثير قوة القطع، وكيفية تثبيت الأداة، واتجاه التماس، وما إذا كانت قطعة العمل قادرة على الحركة. ارسم خريطة للوجه أو الميزة المتأثرة، والأداة والعملية، واتجاه تمريرة التشطيب، والموقع على طول المسار، وما إذا كان الانحراف يتغير مع العمق.
ابحث عن علاقات، لا عن قراءة واحدة معزولة. قد تترك نهاية تفريز طويلة الوصول جداراً أقرب إلى الاسمي قرب قمته منه قرب قاعدته. قد تُنجز فتحة أعرض من المبرمجة عندما ينحني القاطع بعيداً عن المادة ويرتد بعد القطع. قد تُظهر أرضية درجة أو علامة اتجاهية حيث تغير الحمل عند زاوية. يمكن أن يتصرف القاطع نفسه بشكل مختلف على كتلة ثقيلة وضلع مرن لأن صلابة قطعة العمل جزء من نظام القطع.
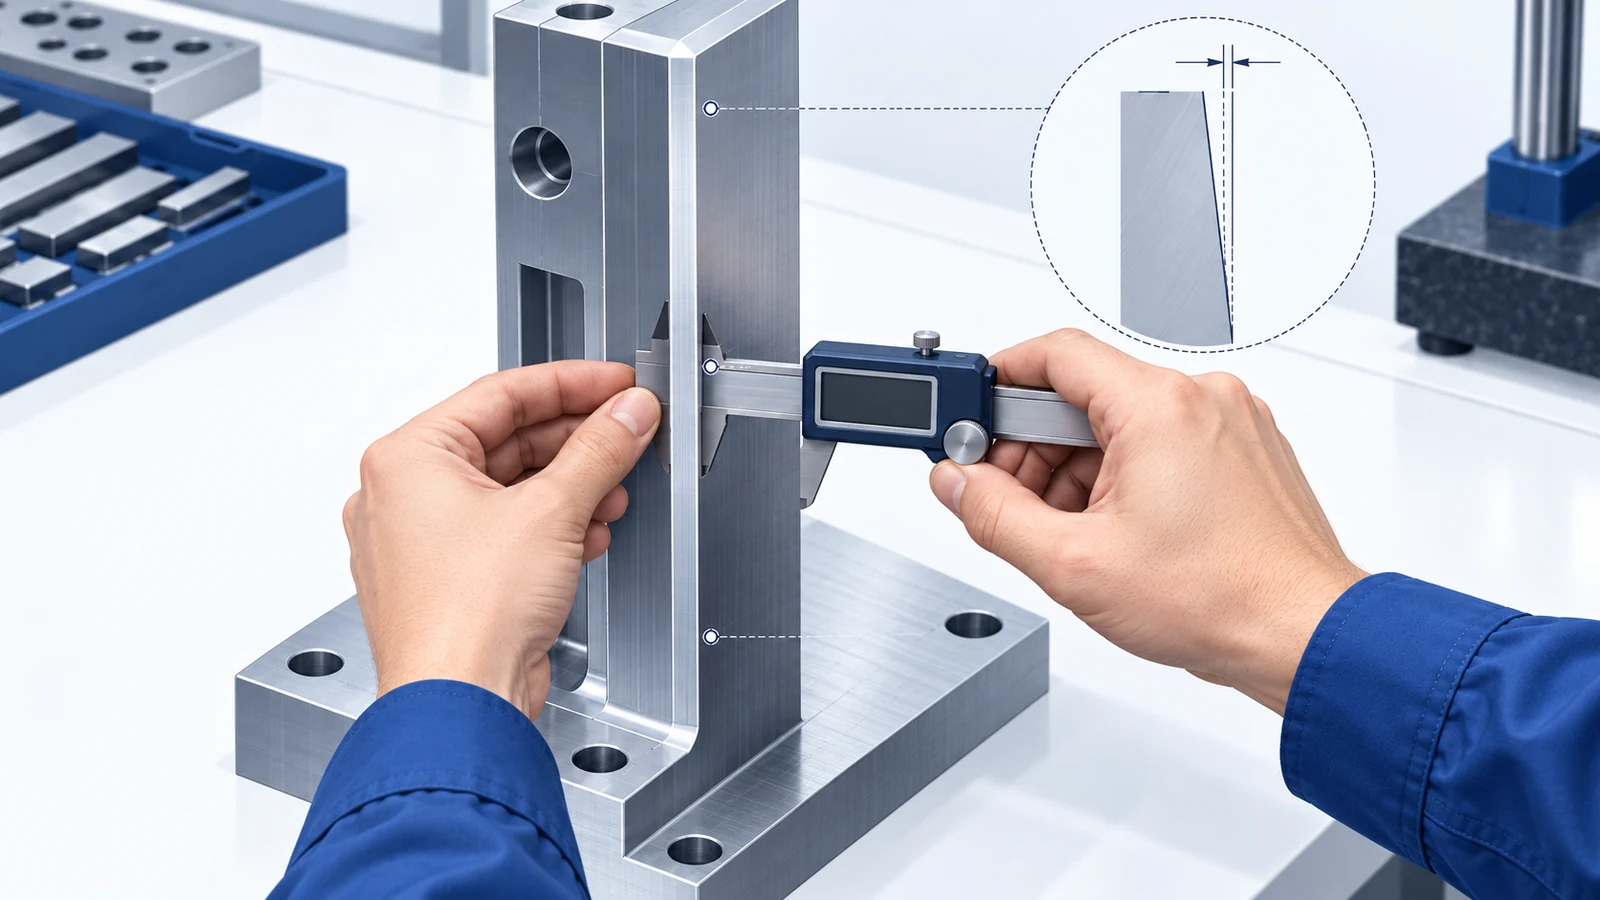
- خطأ الجدار المعتمد على العمق: قارن القياسات عند أكثر من ارتفاع واحد باستخدام نظام مرجعي الرسم. يشير التغير مع العمق إلى تأثير هندسي أو تأثير الصلابة، لكنه لا يثبت انحناء أداة القطع.
- الحجم المعتمد على الاتجاه: سجّل ما إذا كان الخطأ يتغير بين التمريرات الصاعدة والتقليدية، أو عند الدخول والخروج، أو على الجانبين المتقابلين من الجيب.
- علامات الزوايا أو التعشيق: لاحظ حيث تدخل الأداة في قطع بعرض كامل، أو تغيّر الاتجاه، أو تبدأ قطع مقطع رفيع.
- قابلية التكرار: إذا تكرر النمط مع نفس الأداة والمسار، فقارن الوصول وإعداد الحامل والتعشيق قبل تطبيق إزاحة لمرة واحدة.
العلامة المرئية ليست بديلاً عن القياس. سجّل الميزة والمرجع وطريقة الفحص والحالة المثبتة أو الحرة واتجاه القطع. بدون هذه التفاصيل، قد تتحول الدلالة المفيدة إلى تعديل مضلل.
افصل الانحراف عن الأخطاء المشابهة
يمكن لعدة أنماط فشل أن تترك علامات متشابهة. يسأل التشخيص العملي أي فحص سيميز بينها بدلاً من تغيير معدلات التغذية والسرعات حتى تجتاز عينة ما بالصدفة. حافظ على اتساق الفحص وغيّر متغيراً واحداً مضبوطاً في كل مرة.
| النمط الملاحظ | السبب المحتمل | الفحص التالي المفيد |
|---|---|---|
| استدقاق الجدار الذي يتغير مع العمق أو الوصول | انحناء أداة القطع، أو مرونة قطعة العمل، أو كلاهما | قارن القراءات عند ارتفاعات محددة؛ راجع الدعم والبروز والتعشيق |
| تموّج منتظم أو علامات متكررة | اهتزاز (Chatter) أو عدم استقرار ديناميكي آخر | قارن تباعد العلامات وظروف القطع؛ راجع دليل تشخيص اهتزاز التفريز |
| نتيجة مختلفة على الجانبين المتقابلين | انحراف الدوران (Runout)، أو اتجاه القوة، أو اتجاه مسار الأداة، أو حركة التثبيت | تحقق من حالة الأداة/الحامل، وانحراف الدوران، واتجاه التمرير، والتثبيت |
| انحراف المقاس على مدى التشغيل | تآكل الأداة، أو التغير الحراري، أو خط أساس متحرك | تتبّع القراءات حسب عمر الأداة والعملية قبل تغيير الإزاحات |
| القطعة تنجح وهي مثبتة لكنها تتحرك بعد التحرير | تشوّه التثبيت أو تحرر الإجهادات | قارن النتائج في الحالة المثبتة والحالة الحرة باستخدام شرط فحص متفق عليه |
هذه أداة فرز أولي، وليست شجرة أعطال شاملة. يمكن أن يتواجد الاهتزاز والانحراف معًا: فقد تكون الأداة المرنة أسهل في إثارتها، كما يمكن للاهتزاز أن يغيّر النتيجة المقاسة. وقد يتضمن التدرّج بدلًا من ذلك محاذاة المغزل، أو اتجاه التثبيت، أو اختيار المرجع. تحقق من إعداد القياس قبل إلقاء اللوم على القاطع.
لماذا ينحني القاطع تحت الحمل
تتصرف نهاية القطع (End mill) تقريبًا كعارضة كابولية: يدعم الحامل أحد طرفيها بينما تؤثر قوى القطع قرب الطرف. إن الطول غير المدعوم الأكبر والقطر الأصغر يقللان من صلابة الانحناء؛ بينما تزيد قوة القطع الأكبر من الإزاحة. تعتمد الاستجابة الفعلية أيضًا على هندسة القاطع، والمادة، وطول الأسنان الحلزونية، وواجهة الحامل، وحالة الحد، ومقدار اشتباك الحد. لا يمكن لقاعدة بسيطة أن تحل محل سياق الأداة والقطع الفعلي.
غالبًا ما يُزاد الوصول للوصول إلى جيب عميق أو لتنظيف كتف. هذا يحل مشكلة تصادم مع جعل الأداة أكثر مرونة. يمكن أن يكشف اللولب الطويل عن حافة قطع أكثر مما تحتاجه العملية. إذا سمحت الوظيفة بنصف قطر داخلي أكبر، فقد يصبح من الممكن استخدام قاطع أقصر وأكثر صلابة. إذا كانت الزاوية حرجة، فقد تحتاج العملية إلى اتجاه آخر، أو استراتيجية مرحلية، أو إعداد مختلف. يرتبط اختيار الأداة بهندسة القطعة، وليس بالقطر الاسمي فقط.
تتغير قوة القطع على طول المسار مع نمو التماسك، أو دخول القاطع أو خروجه، أو الوصول إلى الزوايا، أو ضعف إخلاء الرقائق. قد يُحمّل مسار مستقر على طول جدار مستقيم القاطع بشكل حاد عند منعطف جيب. سلوك المادة وحالة الحافة مهمان أيضًا: قد تحتك الحافة المتآكلة بدلًا من أن تقص، مما يغيّر الحرارة والقوة. لهذا السبب قد يفشل إعداد تغذية وسرعة منسوخ من هندسة مختلفة رغم نفس درجة المادة.
لمراجعة المورد، اربط العَرَض بالوظيفة. إذا كان الجدار يتحكم في مانع تسرب أو محمل أو منزلق أو سطح محاذاة، فحدد علاقته ومرجعه—وليس مجرد “تفاوت ضيق” عام. دليل تفاوتات التصنيع باستخدام الحاسب الآلي يوضح كيف ينبغي تعريف المتطلبات الوظيفية والتحقق معًا.
اختر التصحيح بالترتيب الصحيح
ابدأ بأقل تغيير تدخلي يحسّن الصلابة أو يجعل حمل القطع أكثر قابلية للتنبؤ. إعادة البرمجة ليست تلقائيًا الإجابة الأولى إذا كانت قطعة العمل مدعومة بشكل سيئ أو كانت الأداة تصل إلى أبعد من اللازم.
- أزل البروز الذي يمكن تجنبه. استخدم أقصر تجميعة عملية وتعريضًا مناسبًا. تحقق من الخلوص عند الحامل والساق، وليس عند الطرف فقط.
- راجع صلابة القاطع وحالة الحافة. فكر في قطر أكبر، أو لولب أقصر، أو هندسة مختلفة إذا كانت لا تزال تصل إلى الميزة. افحص التآكل والتقشر والتراكم وثبات الحامل.
- ثبّت قطعة العمل. ادعم المقاطع الرقيقة بالقرب من القطع حيثما أمكن. حدد الموضع بشكل قابل للتكرار دون ثني القطعة إلى شكل يختفي بعد فك التثبيت.
- قلل تغييرات التماسك المفاجئة. راجع الدخول والخروج والزوايا والتماسك بعرض كامل. قد يساعد مسار يوزع الحمل دون إبطاء العملية بأكملها.
- افصل التخشين عن التشطيب. اترك مخزونًا محكومًا واستخدم تمريرة تشطيب مناسبة للأداة والميزة. قد تساعد تمريرة زنبركية في حالة مُتحقق منها، لكن تكرار المسار لا يحل كل مصدر للحركة.
- عوّض فقط بعد التشخيص. يمكن أن تناسب تعويضات التآكل أو مسار الأداة خطأً ثابتًا ومقاسًا. لا تستخدم إزاحة لإخفاء إعداد متغير، أو حافة متآكلة، أو فحص غير متسق.
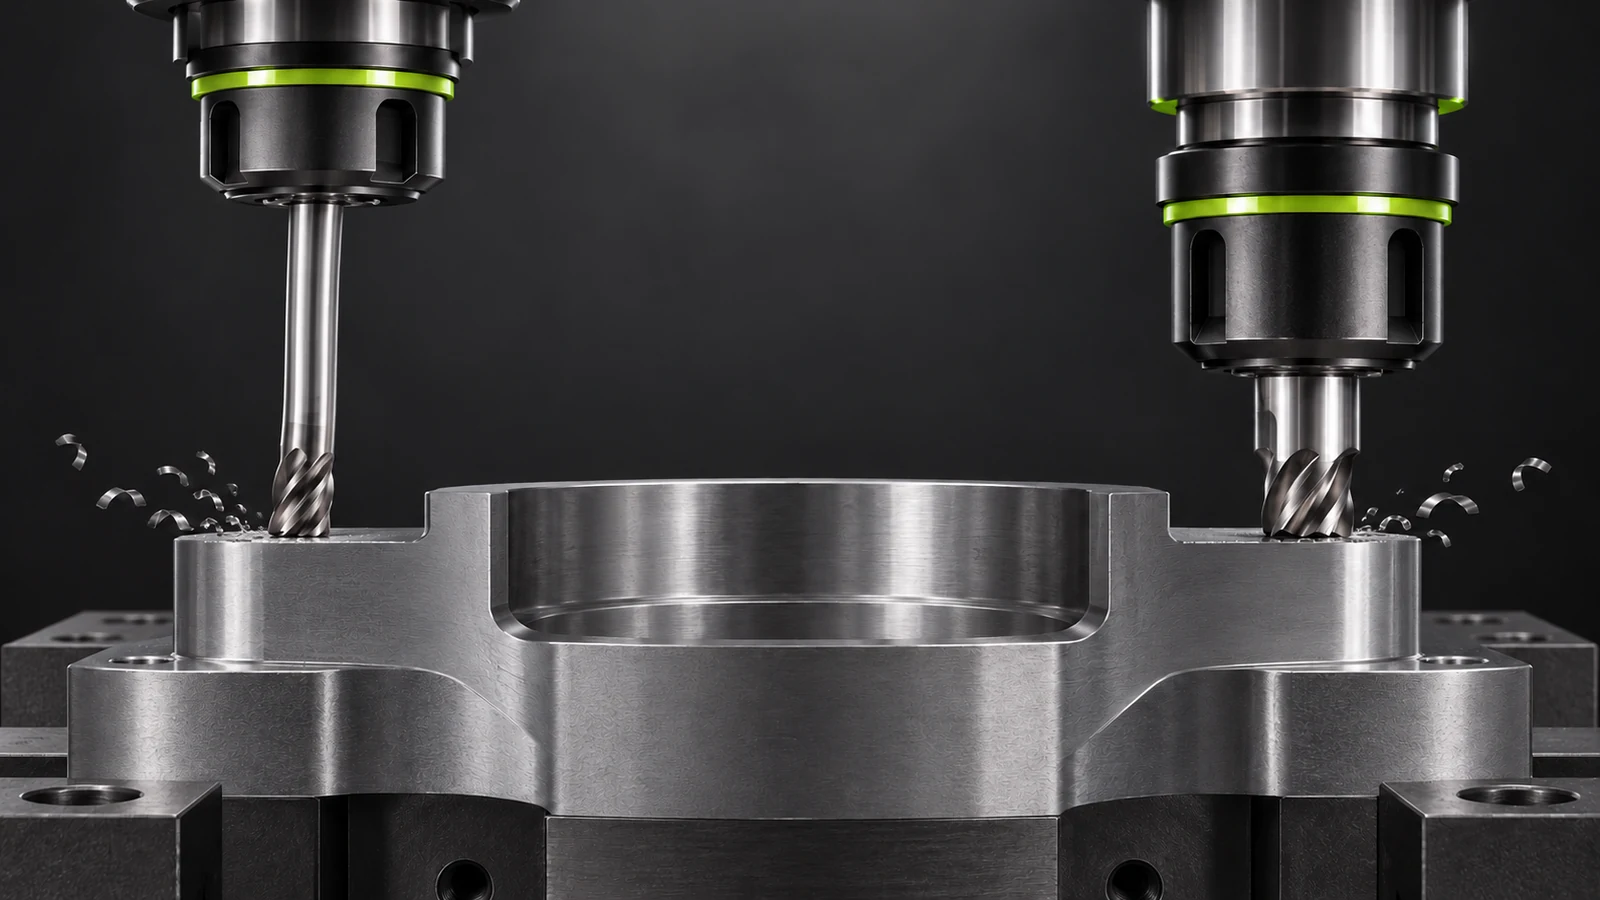
لكل تجربة، حدد ما تغير وما بقي ثابتًا: التجميع، الحامل، المسار، تثبيت قطعة العمل، حالة المادة، طريقة الفحص، وموقع الميزة. إذا تحركت عدة متغيرات معًا، فلن تُظهر العينة الناجحة أي تغيير ساعد أو ما إذا كانت النتيجة ستتكرر.
تعامل مع الجيوب العميقة والجدران الرقيقة كمشكلات نظامية
تخلق الجيوب العميقة مقايضة بين الوصول والصلابة. قبل اختيار أداة طويلة، راجع عرض الفتحة، والزوايا الداخلية، وارتفاع الجدار، وعمق الأرضية، وخلوص الحامل، واتجاه الاقتراب. قد يكون تغيير الاتجاه أو تسلسل التشغيل أكثر فعالية من اختيار قاطع أطول. يغطي دليل الوصول بالأدوات للجيوب العميقة أسئلة الخلوص والهندسة التي يجب حلها قبل البرمجة.
تضيف الجدران الرقيقة عنصرًا مرنًا ثانيًا: قطعة العمل. يمكن لقوة القطع أن تدفع الجدار بعيدًا عن القاطع، ثم يرتد الجدار بعد مرور الأداة أو فتح التثبيت. قد لا تناسب أداة مناسبة لنتوء سميك ضلعًا نحيفًا. يمكن النظر في الإزالة على مراحل، والتوزيع المتوازن للمادة، والدعم الموضعي، وتمريرة نهائية بعد التخشين، لكن يجب أن يحترم التسلسل مراجع البيانات الوظيفية. راجع دليل تثبيت قطعة العمل لتفريز الجدران الرقيقة للجانب المتعلق بالتثبيت والتحرير من المشكلة.
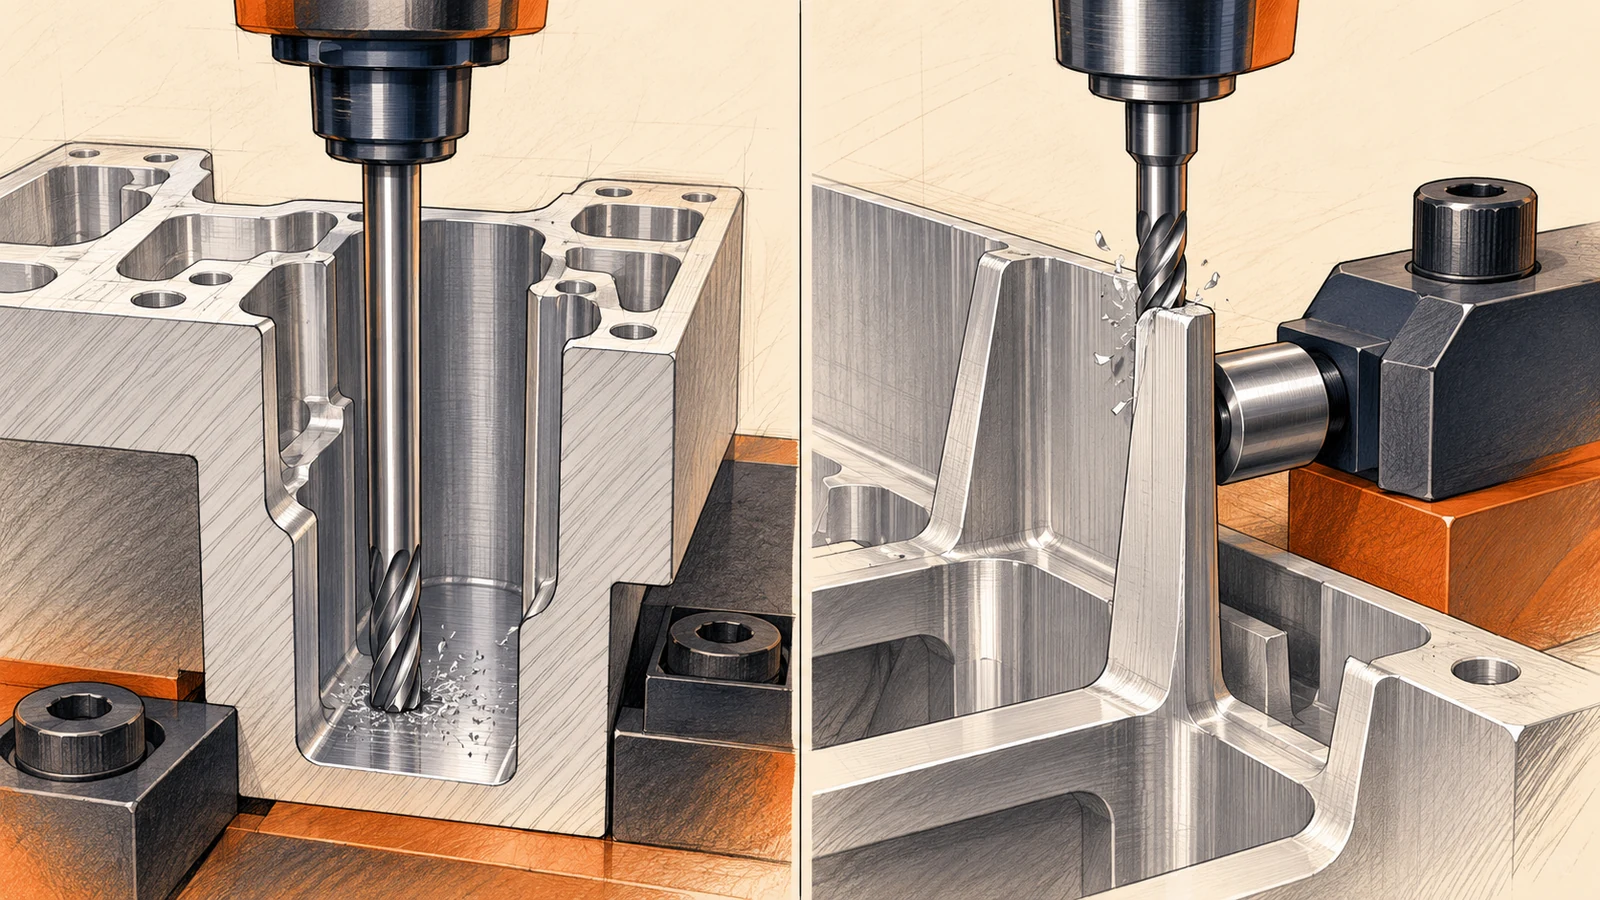
لكلا نوعي الميزات، افصل انحراف القاطع عن انحراف قطعة العمل. قد تغيّر المقارنة المضبوطة مدى الوصول مع إبقاء التثبيت ثابتًا، أو تغيّر الدعم مع الحفاظ على القاطع والمسار. قِس في حالة محددة. إذا تحركت القطعة بعد فك التثبيت، فقد تجعل إزاحة داخل الماكينة قراءة التثبيت تبدو جيدة بينما تظل القطعة المسلَّمة خاطئة.
تحقق من التصحيح بدلاً من ملاحقة الإزاحات
استخدم حلقة تحقق قصيرة. أكّد مراجعة الرسم، والأبعاد الاسمية، ومراجع البيانات، وطريقة القبول. أنشئ قراءة أساسية. أجرِ تغييرًا واحدًا مضبوطًا في العملية وأعد قياس المواقع نفسها في الحالة نفسها. سجّل تجميع القاطع، ومدى الوصول، والعملية، واتجاه المسار، ومعلومات عمر الأداة ذات الصلة.
ابحث عن استجابة متسقة، لا عن قيمة مواتية واحدة. تحقق من أن التصحيح قلّل الخطأ الأصلي دون إحداث مشكلة جديدة في سماكة الجدار، أو هندسة الزوايا، أو التشطيب، أو الميزات المجاورة. إذا كانت الميزة جزءًا من تجميع، فتحقق من العلاقة المهمة—وليس مجرد بُعد محلي. حيث تؤثر عدم يقين القياس على القرار، اتفق على الطريقة والظروف بدلًا من اعتبار دقة الجهاز دليلًا على قدرة العملية.
افصل تصحيح العملية عن تفسير الرسم. إذا كانت الوظيفة غير واضحة، اسأل عما إذا كانت الميزة تتحكم في الملاءمة، أو الإحكام، أو الموقع، أو المظهر، أو المادة الخام لعملية لاحقة. لا يمكن للمورد اختيار التعويض لشرط قبول غير محدد.
ما الذي تشاركه عندما تكون ميزة مشغولة بالتفريز خارج المواصفات
يتضمن بيان المشكلة المفيد مراجعة الرسم، والمادة وحالتها، والحجم الاسمي والتفاوت، ومرجع البيانات، وموقع الميزة، والأداة أو العملية إن كانت معروفة، وطريقة القياس، وما إذا كانت القطعة مثبتة أو حرة. أضف صورة قريبة وعرضًا معلَّمًا يوضح اتجاه القياس. بدلًا من قول “الجدار خاطئ” فقط، اذكر كيف هو خاطئ وأين تتغير القراءة.
لطلب عرض سعر جديد (RFQ)، أبرز الجدران، والفتحات، والجيوب العميقة، وأنصاف أقطار الزوايا التي تحدد مدى الوصول أو الصلابة. حدد الأسطح الوظيفية مقابل غير الحرجة. إذا كان التصميم يمكنه قبول تغيير في نصف القطر، أو فتحة أوسع، أو مرجع بيانات معدّل، فاطرح ذلك مبكرًا. يمكن لهذه المناقشات أن تكشف عن مسار أقل خطورة قبل تثبيت تفاوت.
لا يحتاج المتطلب الدقيق إلى ضوابط اعتباطية. امنح التصنيع والفحص معلومات كافية للتحكم في الميزة التي تجعل الجزء يعمل.
الأسئلة الشائعة حول انحراف أداة التفريز CNC
كيف يمكنني التمييز بين انحراف الأداة والاهتزاز؟
غالبًا ما يظهر الانحراف كإزاحة أبعادية مرتبطة بالحمل أو خطأ يعتمد على الاتجاه والعمق. أما الاهتزاز فيترك عادةً تموجات متكررة. وقد يتفاعلان معًا، لذا قارن الشكل الهندسي ونمط السطح والمسار وظروف القطع—وليس المظهر وحده.
هل سيؤدي تقليل التغذية دائمًا إلى تقليل انحراف الأداة؟
لا. قد يقلل التغذية المنخفضة بعض الأحمال، لكن البروز الزائد أو ضعف تثبيت قطعة العمل أو سوء حالة الحد أو التلامس المفاجئ قد يبقى. وقد يشجع الإبطاء المفرط على الاحتكاك في بعض التركيبات. غيّر متغيرًا واحدًا وتحقق.
هل يمكن لتمريرة زنبركية تصحيح جدار مخروطي؟
قد يحسّن خطأ تشطيب متكرر عندما تكون المادة المتبقية والمسار مضبوطين. لكنه لن يعالج بشكل موثوق تغيّر تثبيت قطعة العمل أو التآكل أو المحاذاة أو الحركة بعد فك التثبيت. تحقق من المصدر أولًا.
هل ينبغي أن يحدد الرسم قطر الأداة أو عدد محاور الماكينة؟
عادةً حدد الشكل الهندسي الوظيفي ومراجع القياس والتفاوتات والمادة ومتطلبات السطح. قطر الأداة واستراتيجية الماكينة قرارات عملية ما لم يكن هناك قيد محدد تعاقديًا.
ماذا لو كان الجدار مطابقًا فقط أثناء التثبيت؟
حدد حالة القبول المطلوبة وقارن القراءات في حالة التثبيت والحالة الحرة بدعم متكرر. راجع ضغط التثبيت وتسلسل الإزالة؛ لا تخفِ حركة الجزء المُسلَّم بإزاحة داخل الماكينة.