
CNC加工公差 とは、図面の公称寸法に対する管理された限界値です。これらは、シャフトがボアに嵌合するか、ハウジングがシールされるか、アセンブリが位置合わせされるか、そして部品にどれだけの工程管理と検査の規律が必要かを決定します。適切な公差とは、機械が到達しうる最も厳しい値ではありません。機能を保護する最も緩い限界値であり、安定した段取り、適切な材料戦略、および定義された測定方法によって支えられています。.
公差は機能から始まる
そのフィーチャーが何をしなければならないかを問いかける
数値限界を選択する前に、そのフィーチャの役割を説明してください。別の部品を位置決めするのか、荷重を支えるのか、隙間を制御するのか、シールを作るのか、運動を案内するのか、熱を伝えるのか、それとも外観の境界を定義するのか。その答えによって、優先されるのがサイズ、位置、姿勢、形状、表面状態、または複数の管理の組み合わせのいずれであるかが決まります。.
- 位置: 穴やデータムは、ファスナー、ピン、またはインターフェースが整合するように位置を管理する必要がある場合があります。.
- サイズ: シャフト、ボア、スロット、ポケットは、すきま、移行、またはしまりばめを支える限界を必要とする場合があります。.
- 形状: 全体的なサイズが許容範囲内であっても、平面度、真円度、真直度、または円筒度が重要になる場合があります。.
- 姿勢: 平行度、直角度、および角度の管理は、アセンブリが正しく着座するかどうかを決定する場合があります。.
- 表面: 粗さ、バリの状態、コーティング厚さ、および外観のばらつきは、シール、摩耗、または外観に影響を与える場合があります。.
図面の要求事項が完成部品になるまでのより広い概要については、サイトの CNC machining overview. から始めてください。公差計画は、見積もりが発行される前に製造の打ち合わせの一部であるべきです。.
実用的な公差の階層
| 図面の優先順位 | 一般的な目的 | サプライヤーが知っておくべきこと |
|---|---|---|
| 一般的な特徴 | 全体的な形状、重要でない穴、クリアランス部、および支持形状 | 適用される一般公差注記と単位 |
| 管理された特徴 | インターフェース、位置決め部、ねじ要素、および機能的な隙間 | 個々の限界、はめあい意図、データム参照、および仕上げ状態 |
| 重要な特性 | 安全性、シール性、運動、圧力、または規制性能に影響する特徴 | 受入方法、検査報告書の期待事項、および変更管理要件 |
単一の包括公差が混乱を招く理由
包括的な注記は多くの重要でない寸法に適切である場合がありますが、すべてのボアのはめあい、すべての穴パターンの位置、またはすべてのシール面の平坦度を説明することはできません。組立に影響するほど重要な特徴がある場合は、それを直接特定してください。これにより、設計、製造、検査の間での解釈の相違が減少します。.
一般公差で十分な場合
一般公差は、寸法に十分な機能上の余裕があり、精密なインターフェースと相互作用しない場合にうまく機能します。これにより図面を簡素化し、不要な検査を減らし、サプライヤーが部品を一貫して見積もるのに役立ちます。図面には、どの一般規格または社内ルールが適用されるかを依然として記載する必要があります。「標準に機械加工」は完全な要件ではありません。.
- 嵌合、シール、位置合わせ、制御された動作を決定しない寸法には、一般注記を使用してください。.
- 軸受座、嵌合径、位置決めピン、シール面、および重要な穴パターンには、個別の指示を使用してください。.
- 図面とモデル全体で単位と小数点の表記規則を統一してください。.
- 不明確な機能要件を補うために、厳しい一般公差を使用しないでください。.
目標は、すべての寸法を「精密」にすることではありません。目標は、重要な寸法を可視化し、残りの形状を製造可能な状態に保つことです。この区別は、プロジェクトが試作から反復生産に移行する際に特に重要です。.
注意を払うべきフィーチャーレベルの公差

穴、ボア、ねじ
穴の場合、サイズは要件の一部にすぎません。位置、直角度、深さ、入口状態、バリ管理、および嵌合部品の適合性も同様に重要である場合があります。ねじの指示には、ねじの形式とサイズ、深さまたは貫通状態、および管理された嵌合や検査ゲージの要件を明記する必要があります。.
嵌合径と fit
軸とボアの関係は、無関係な2つの寸法としてではなく、嵌合システムまたは調整された限界値として指定する必要があります。温度、コーティングやめっきの厚さ、潤滑、組立方法、および接合部が取り外し可能である必要があるかどうかを考慮してください。室温で機能する嵌合が、使用中には異なる挙動を示す場合があります。.
薄肉、深いポケット、大きな平面
薄い部分は、切削中または検査中にたわむ可能性があります。深いポケットは、工具のたわみとコーナー半径の制限を拡大する可能性があります。大きな平面は、残留応力、熱、または材料の除去順序に影響される可能性があります。これらの形状には、公称サイズだけでなく、形状と工程順序を考慮した公差戦略が必要です。.
GD&T、嵌合、およびデータム戦略
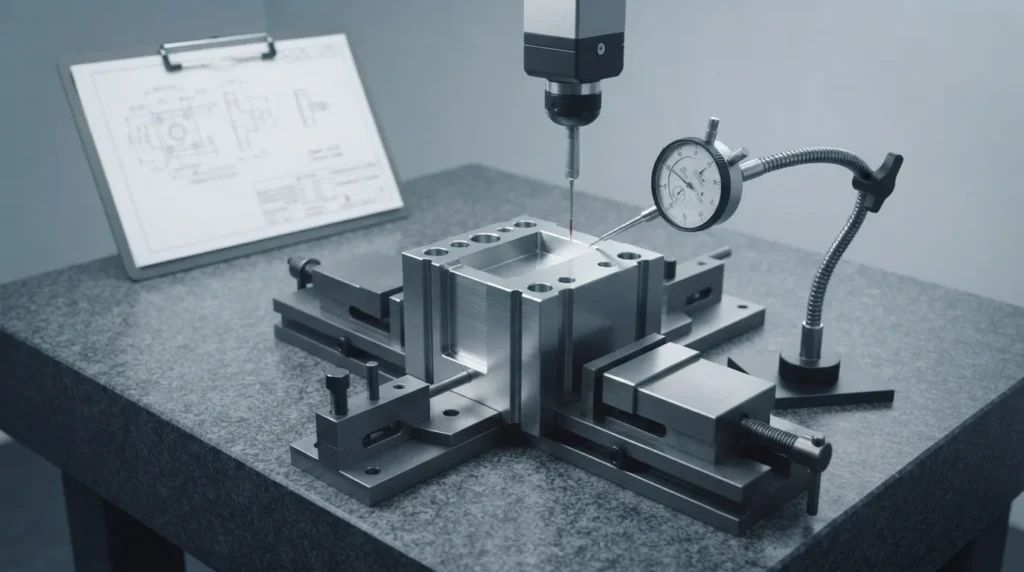
組立を中心にデータム構造を構築する
主データムは、部品が組立または検査セットアップでどのように位置決めされるかを表す必要があります。二次および三次データムは、実際のインターフェースを反映する方法で残りの自由度を拘束する必要があります。図面のデータム方式が部品の組立方法と似ていない場合、形状は一方の測定方法を通過しても、組立時に失敗する可能性があります。.
理由なく管理項目を積み重ねないでください
サイズ、位置、プロファイル、平坦度、直角度は相互に影響し合う可能性があります。これらすべてを厳しく適用すると、部品を過度に拘束したり、検査上の紛争を招いたりすることがあります。故障モードを最もよく表す管理項目を選択し、合格条件を明確に定義してください。機能要件が不明確な場合は、製造設計レビューによって指示を簡素化できることがよくあります。.
公差が重要な作業では、図面要件を定義されたものに結び付けてください 品質と検査のアプローチ. 測定方法は、寸法が限界外であることが判明した後ではなく、生産前に決定すべきです。.
公差を制御不能にする要因は何か?
プログラムされた座標は、安定した完成寸法と同じではありません。結果は、以下を含む完全なプロセスチェーンによって影響を受けます。
- 機械の状態と熱状態: 温度変化は、工具、ワークピース、およびプロービングまたは測定基準の間の関係を変化させる可能性があります。.
- 工具の摩耗とたわみ: 切削力、工具長、リーチ、および摩耗は、特に硬い材料や深い形状において、サイズと形状に影響を与える可能性があります。.
- ワークホールディング: クランプは柔軟な部品を変形させる可能性があり、位置決めが不十分または支持が不十分な場合は、切削中に移動が生じることがあります。.
- 材料の挙動: 残留応力、硬度変動、水分、および熱膨張は、加工中または加工後に部品を変化させる可能性があります。.
- プロセス順序: 粗加工、応力除去、仕上げ加工、バリ取り、熱処理、およびコーティングはすべて、最終状態を変化させる可能性があります。.
- 検査方法: 計器の分解能、校正、温度、治具、データムの位置合わせ、および作業者の方法が報告される結果に影響します。.
これが、サプライヤーが公差の数値を単独で見積もるのではなく、図面パッケージ全体を確認すべき理由です。サイトの CNC加工能力の概要 はプロセスの背景を提供できますが、図面、材料、数量、検査要件が特定の部品に対して計画すべき内容を決定します。.
材料、仕上げ、検査の影響
| 条件 | 潜在的な影響 | 計画上の対応 |
|---|---|---|
| 硬いまたは加工が難しい材料 | 大きな切削力、工具摩耗、熱、および長い仕上げサイクル | 限界を約束する前に、工具のアクセス、ワーク保持、工程順序、および検証を確認する |
| プラスチックまたは柔軟な材料 | たわみ、湿気への反応、クリープ、またはクランプ解除後の寸法変化 | 支持、コンディショニング、測定タイミング、および機能上の余裕を定義する |
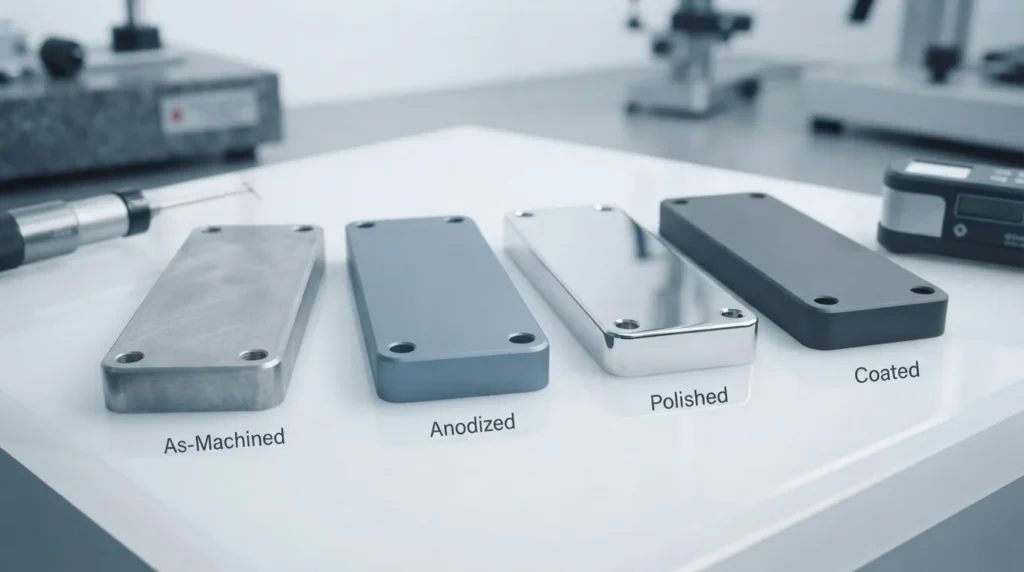
| 陽極酸化、めっき、コーティング、または不動態化 | 厚みの増加、エッジの盛り上がり、マスキングのばらつき、または表面摩擦の変化 | 仕上げ後の重要寸法を特定し、それらが仕上げ前に測定されるか仕上げ後に測定されるかを確認する |
| 厳格な検査要件 | 測定時間の増加と、データム、温度、および方法に対する感度の向上 | レポート、サンプリング計画、設備、および合格基準を事前に定義する |
公差は、検査方法がそれを識別でき、測定設定が部品の機能を代表する場合にのみ意味を持ちます。部品が温度に敏感、柔軟、またはコーティングされている場合は、それらを非公式な現場の詳細として扱うのではなく、品質計画に含めてください。.
図面レビューのワークフロー
見積もりを依頼する前、または改訂をリリースする前に、この順序を使用してください:
- 機能インターフェースをマークする: 嵌合、シール、位置決め機能、荷重経路、および外観面を特定します。.
- 一般寸法と重要寸法を分離する: 適切な一般注記を適用し、その後、個別の管理が本当に必要な機能を明示します。.
- データムの論理を確認する: 図面の基準座標系が組立および検査条件を表していることを確認します。.
- プロセスリスクをレビューする: 材料、肉厚、深さ、工具の到達範囲、ワークホールディング、仕上げ、および予想数量を考慮します。.
- 検証を定義する: 要件がゲージ、手用測定器、光学測定、CMM、機能組立、またはその他の方法で検査されるかを明記する。.
- 後処理の状態を確認する: 熱処理、コーティング、めっき、その他の仕上げの前後で測定される寸法を区別する。.
- 製造可能性に関するフィードバックを求める: 機能が必要とするよりも厳しい指示、または明確な合否判定方法を欠く要件を、サプライヤーに特定してもらう。.
図面、モデル、材料、数量、検査要件が揃ったら、それらを次を通じて送付する CNC加工の見積もりワークフロー. 明確なパッケージは、サプライヤーが未知の要素に対するリスクバッファを上乗せするのではなく、要求される精度に見合った価格を提示する機会を与える。.
CNC加工公差に関するFAQ
一般的なCNC加工公差はどのくらいですか?
すべてのCNC部品に適用される単一の公差は存在しません。実用的な限界は、プロセス、材料、形状の幾何学的特徴、ワーク保持、熱的状態、数量、仕上げ、検査方法によって決まります。重要でない特徴には図面の一般公差を使用し、機能が必要とする箇所にのみ、より厳しい限界を定義してください。.
より厳しい公差は常に良いのでしょうか?
いいえ。より厳しい限界は、性能を向上させることなく、加工時間、仕上げ工数、検査時間、および不良リスクを増大させる可能性があります。より良い仕様は、嵌合、機能、シール、運動、強度、または外観を確実に保護する、最も緩い公差です。.
プラスマイナス寸法とGD&Tのどちらを使用すべきですか?
故障モードを最も明確に伝える表記法を使用してください。プラスマイナス限界はサイズに有用であり、GD&Tは位置、姿勢、形状、およびプロファイルに対してしばしばより明確です。各管理項目に定義された目的があり、データム方式が一貫している場合、混在した図面は許容されます。.
表面仕上げはCNC公差に影響しますか?
可能です。コーティングは厚みを追加する場合があり、研磨は材料を除去し、粗さはゲージ、シール、または嵌合面の挙動に影響を与える可能性があります。重要な寸法が仕上げ前と仕上げ後のどちらに適用されるかを明記し、マスキングやコーティング厚みの要件があれば特定してください。.
公差要件をレビューしてもらうためにCNCサプライヤーへ何を送ればよいですか?
現在のCADモデル、管理図面、材料と状態、数量、リビジョン、重要寸法、GD&T、表面仕上げ、後処理、検査報告書の期待事項、および部品の機能的な背景を提供してください。これらの情報は、より現実的な工程と見積もりのレビューを支援します。.