
Отклонение инструмента при ЧПУ-фрезеровании — это упругий изгиб фрезы под действием нагрузки резания. На готовой детали это может проявляться как стенка с конусностью, паз, ширина которого больше запрограммированной, дно с направленным уступом или поверхность, чистота которой меняется вдоль траектории. Эти признаки — подсказки, а не доказательство: вибрация, биение, смещение приспособления, износ инструмента и настройка контроля могут давать похожие симптомы. Прежде чем менять коррекции, проанализируйте характер элемента и схему измерений.
Это руководство посвящено отделению отклонения фрезы от похожих ошибок и выбору исправления, устраняющего причину. Оно вписывается в более широкий процесс ЧПУ-обработки; раздел руководстве по процессу фрезерования с ЧПУ охватывает планирование маршрутов обработки по элементам детали.
Прочитайте картину погрешности на детали
Отклонённая фреза не всегда оставляет аккуратную кривую. Её характер зависит от того, где действует сила резания, как закреплён инструмент, направления врезания и от того, может ли смещаться заготовка. Нанесите на карту поражённую грань или элемент, инструмент и операцию, направление чистового прохода, положение вдоль траектории и то, меняется ли отклонение с глубиной.
Ищите взаимосвязи, а не одно изолированное измерение. Длинная концевая фреза может оставить стенку ближе к номиналу у верха, чем у низа. Паз может получиться шире запрограммированного, когда инструмент отгибается от материала и пружинит обратно после резания. На дне может появиться уступ или направленный след, где нагрузка изменилась на углу. Одна и та же фреза может вести себя по-разному на массивном блоке и на гибком ребре, поскольку жёсткость заготовки — часть системы резания.
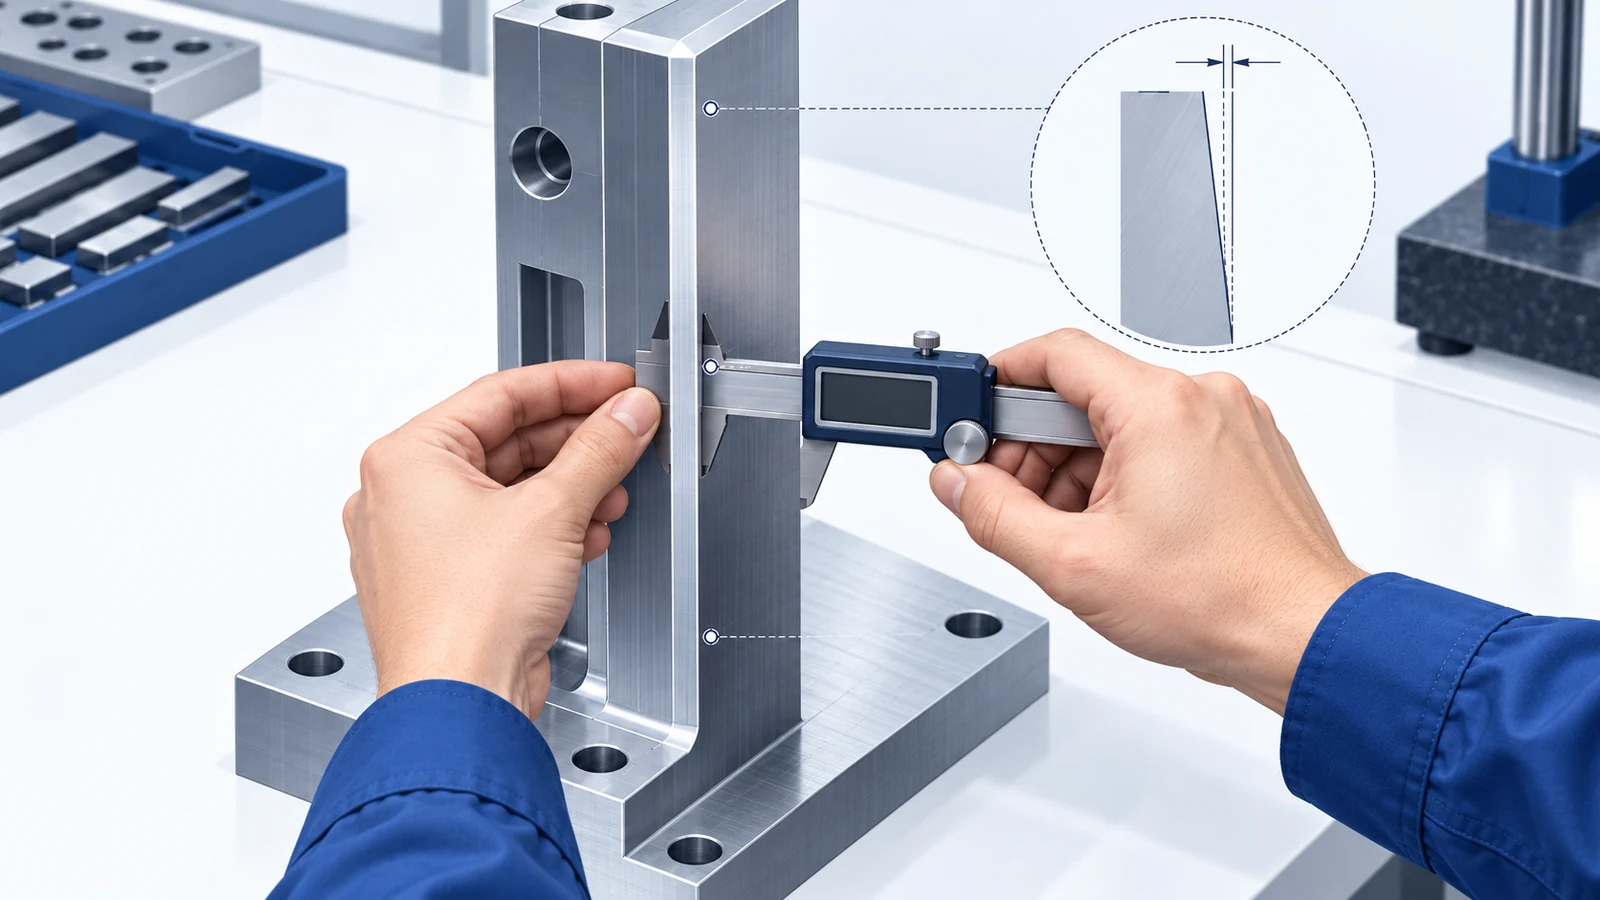
- Зависящая от глубины погрешность стенки: сравните измерения на нескольких высотах, используя схему баз, указанную на чертеже. Изменение с глубиной указывает на влияние геометрии или жёсткости, но не доказывает изгиб фрезы.
- Зависящий от направления размер: зафиксируйте, меняется ли погрешность между попутными и встречными проходами, на входе и выходе или на противоположных сторонах кармана.
- Следы в углах или в зоне контакта: отметьте, где инструмент входит в рез на полную ширину, меняет направление или начинает обработку тонкого участка.
- Воспроизводимость: если картина повторяется с тем же инструментом и траекторией, сравните вылет, настройку держателя и зону контакта, прежде чем применять разовую коррекцию.
Видимый след не заменяет измерение. Зафиксируйте элемент, базу, метод контроля, состояние закрепления или свободное состояние и направление резания. Без этих данных полезная подсказка может превратиться в ошибочную корректировку.
Отделите отклонение от похожих ошибок
Несколько видов отказов могут оставлять похожие следы. Практичная диагностика требует определить, какая проверка позволит их различить, вместо того чтобы менять подачи и скорости, пока случайный образец не пройдёт контроль. Обеспечьте постоянство контроля и изменяйте по одной контролируемой переменной за раз.
| Наблюдаемая картина | Возможная причина | Полезная следующая проверка |
|---|---|---|
| Конусность стенки, изменяющаяся с глубиной или вылетом | Изгиб фрезы, податливость заготовки или и то и другое | Сравните показания на заданных высотах; проверьте опору, вылет и зону контакта |
| Регулярная волнистость или повторяющиеся следы | Дребезг или другая динамическая нестабильность | Сравните шаг следов и условия резания; см. руководство по диагностике дребезга при фрезеровании |
| Разный результат на противоположных сторонах | Биение, направление силы, направление траектории инструмента или смещение установки | Проверьте состояние инструмента/держателя, биение, направление прохода и закрепление |
| Размер дрейфует в течение прогона | Износ инструмента, тепловое изменение или смещающаяся базовая линия | Отслеживайте показания по ресурсу инструмента и операции перед изменением коррекций |
| Деталь проходит контроль в зажатом состоянии, но смещается после освобождения | Деформация закрепления или снятие напряжений | Сравните результаты в зажатом и свободном состоянии, используя согласованные условия контроля |
Это вспомогательное средство для триажа, а не универсальное дерево отказов. Дребезг и отклонение могут сосуществовать: гибкий инструмент легче возбудить, а вибрация также может изменять измеренный результат. Конусность может вместо этого быть связана с выравниванием шпинделя, ориентацией приспособления или выбором базы. Подтвердите схему измерения, прежде чем винить фрезу.
Почему фреза изгибается под нагрузкой
Концевая фреза ведёт себя приблизительно как консоль: держатель поддерживает один конец, а силы резания действуют вблизи вершины. Больший неподдерживаемый вылет и меньший диаметр снижают жёсткость на изгиб; большая сила резания увеличивает смещение. Фактический отклик также зависит от геометрии фрезы, материала, длины режущей части, интерфейса держателя, состояния кромки и того, какая часть кромки участвует в работе. Простое правило не может заменить реальный контекст инструмента и резания.
Вылет часто увеличивают для доступа к глубокому карману или для обхода буртика. Это решает проблему столкновения, но делает инструмент более податливым. Длинная винтовая канавка может открыть больше режущей кромки, чем требуется для операции. Если функционал допускает больший внутренний радиус, может стать возможным более короткий и жёсткий резец. Если угол критичен, процесс может потребовать другой ориентации, поэтапной стратегии или переналадки. Выбор инструмента привязан к геометрии детали, а не только к номинальному диаметру.
Сила резания изменяется вдоль траектории по мере роста зоны контакта, входа или выхода резца, достижения углов или плохого отвода стружки. Траектория, стабильная вдоль прямой стенки, может резко нагрузить резец на повороте кармана. Поведение материала и состояние кромки тоже важны: изношенная кромка может тереть вместо срезания, изменяя тепло и силу. Вот почему режим подачи и скорости, скопированный с другой геометрии, может не сработать, несмотря на ту же марку материала.
Для рассмотрения поставщиком свяжите симптом с функцией. Если стенка управляет уплотнением, подшипником, направляющей или поверхностью выравнивания, определите её взаимосвязь и базу — а не просто общее “жёсткий допуск”. руководство по допускам ЧПУ-обработки объясняет, как функциональные требования и верификация должны определяться вместе.
Выбирайте исправление в правильном порядке
Начните с наименее разрушительного изменения, которое повышает жёсткость или делает нагрузку резания более предсказуемой. Перепрограммирование не является автоматически первым ответом, если заготовка плохо закреплена или инструмент вылетает дальше, чем необходимо.
- Устраните излишний вылет. Используйте максимально короткую практичную сборку и подходящий вылет. Проверьте зазор у держателя и хвостовика, а не только у вершины.
- Проверьте жёсткость резца и состояние кромки. Рассмотрите больший диаметр, более короткую канавку или другую геометрию, если она всё ещё достигает элемента. Проверьте износ, сколы, наросты и посадку в держателе.
- Стабилизируйте заготовку. Поддерживайте тонкие сечения близко к зоне резания, где это возможно. Базируйте с повторяемостью, не изгибая деталь в форму, которая исчезнет после разжатия.
- Уменьшите резкие изменения зоны контакта. Проверьте вход, выход, углы и контакт на полную ширину. Траектория, распределяющая нагрузку, может помочь без замедления всей операции.
- Отделите черновую обработку от чистовой. Оставьте контролируемый припуск и используйте чистовой проход, соответствующий инструменту и элементу. Дополнительный проход без подачи может помочь в проверенном случае, но повторение траектории не решает всех источников смещения.
- Компенсировать только после диагностики. Компенсация износа или траектории инструмента подходит для стабильной, измеренной погрешности. Не используйте смещение, чтобы скрыть переменную настройку, изношенную кромку или непостоянный контроль.
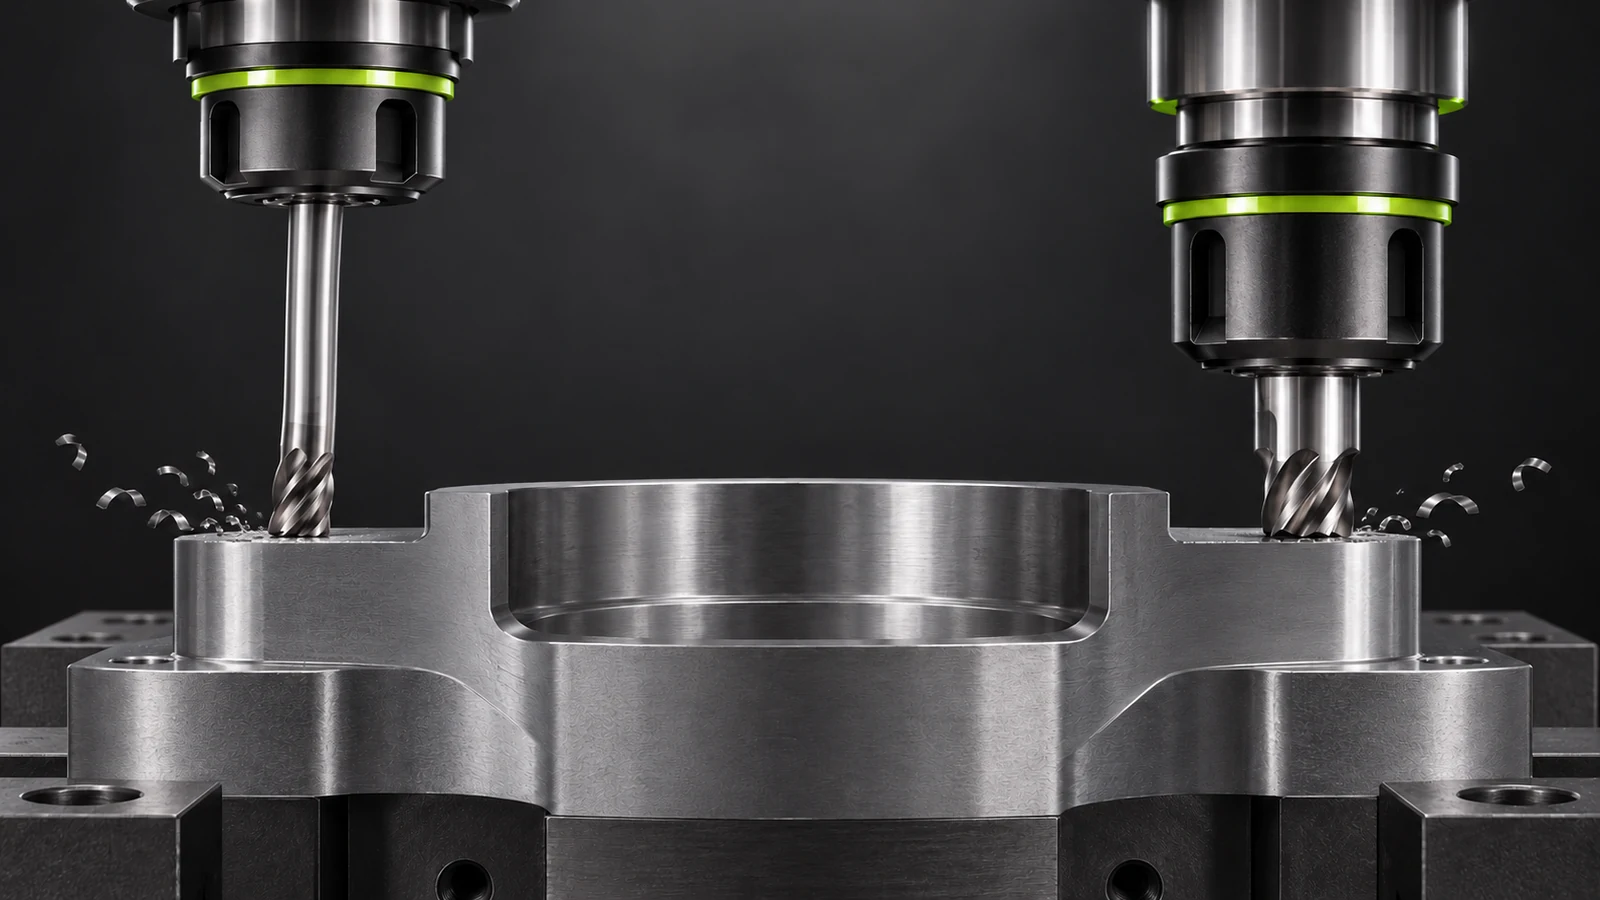
Для каждого испытания укажите, что изменилось и что осталось неизменным: сборка, держатель, траектория, закрепление заготовки, состояние материала, метод контроля и расположение элемента. Если несколько переменных меняются одновременно, успешный образец не покажет, какое изменение помогло и повторится ли результат.
Рассматривайте глубокие карманы и тонкие стенки как системную задачу
Глубокие карманы создают компромисс между вылетом и жёсткостью. Прежде чем выбирать длинный инструмент, проверьте ширину раскрытия, внутренние углы, высоту стенок, глубину дна, зазор для держателя и направление подхода. Изменение ориентации или последовательности обработки может оказаться эффективнее выбора более длинного фрезера. Руководство по доступу инструмента к глубоким карманам охватывает вопросы зазоров и геометрии, которые нужно решить до программирования.
Тонкие стенки добавляют второй гибкий элемент: саму заготовку. Сила резания может отжать стенку от фрезы, а затем стенка пружинит обратно после прохода инструмента или раскрытия приспособления. Инструмент, подходящий для толстого бобышки, может не подойти для тонкого ребра. Можно рассмотреть поэтапное удаление, сбалансированный припуск, локальную поддержку и финальный проход после черновой обработки, но последовательность должна учитывать функциональные базы. См. руководство по закреплению при фрезеровании тонких стенок для аспекта зажима и освобождения.
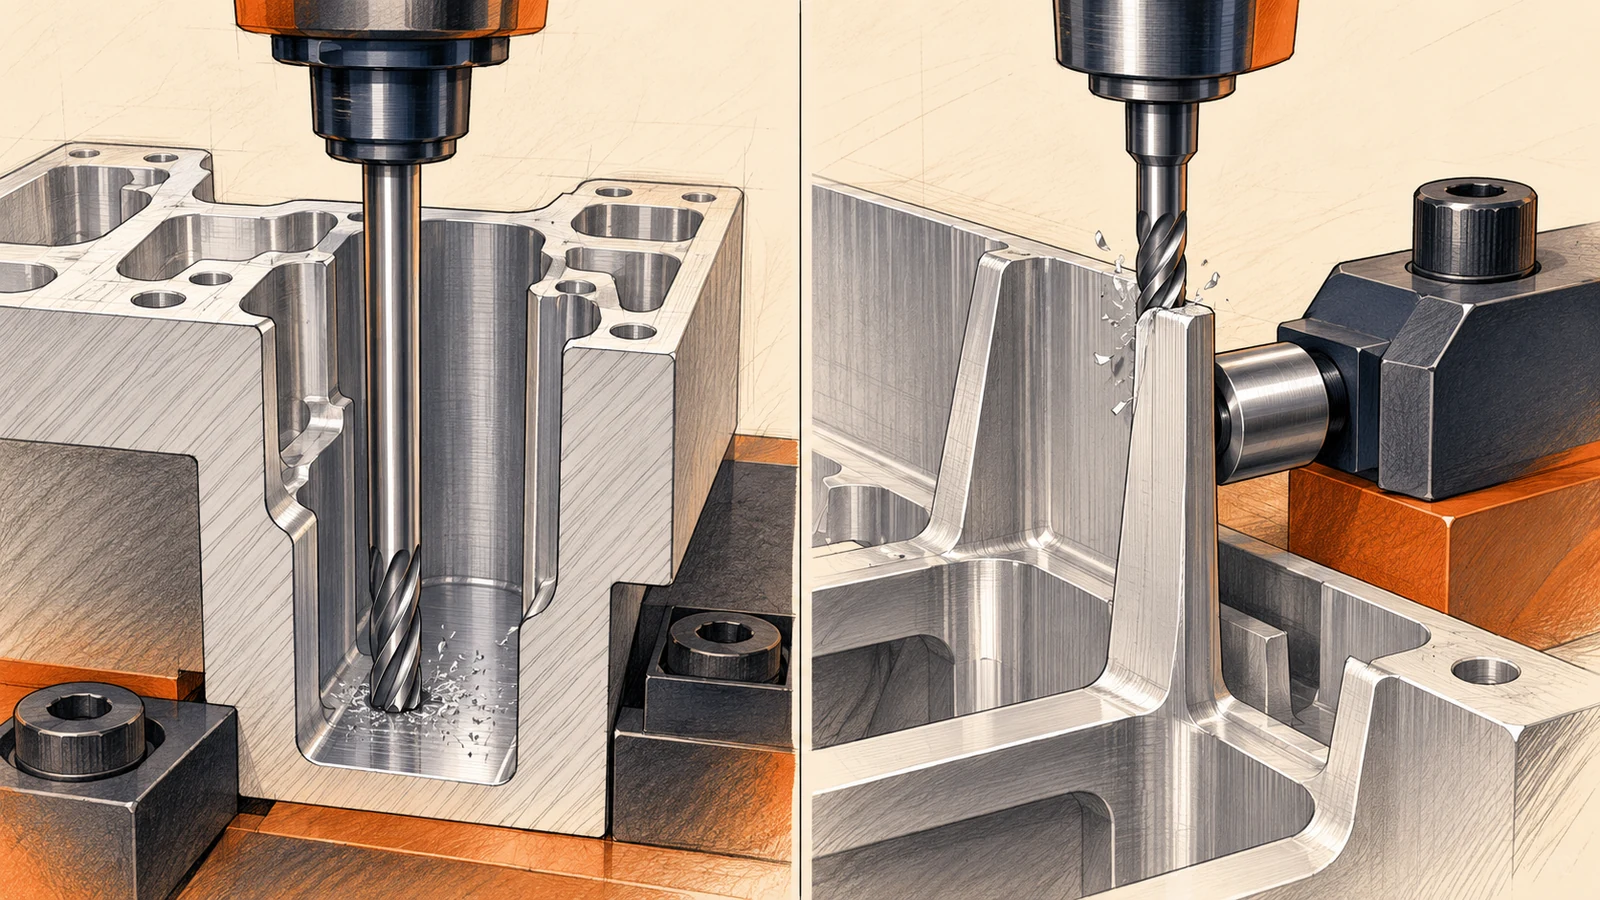
Для обоих типов элементов отделяйте отклонение фрезы от отклонения заготовки. Контролируемое сравнение может изменять вылет при неизменном приспособлении или изменять поддержку при неизменных фрезе и траектории. Измеряйте в определённом состоянии. Если деталь смещается после разжатия, смещение в станке может сделать показания в зажатом состоянии хорошими, тогда как поставленная деталь останется неверной.
Проверяйте исправление, а не гоняйтесь за коррекциями
Используйте короткий цикл проверки. Подтвердите ревизию чертежа, номинальные размеры, базы и метод приёмки. Установите базовое показание. Внесите одно контролируемое изменение процесса и повторно измерьте те же точки в том же состоянии. Запишите сборку фрезы, вылет, операцию, направление траектории и соответствующую информацию о сроке службы инструмента.
Ищите согласованный отклик, а не одно благоприятное значение. Проверьте, что коррекция уменьшила исходную погрешность, не создав новой проблемы в толщине стенки, геометрии углов, чистоте поверхности или соседних элементах. Если элемент входит в сборку, проверьте значимое соотношение, а не только локальный размер. Там, где неопределённость измерения влияет на решение, согласуйте метод и условия, а не принимайте разрешение прибора за доказательство возможностей процесса.
Отделяйте коррекцию процесса от толкования чертежа. Если функция неясна, уточните, управляет ли элемент посадкой, герметизацией, расположением, внешним видом или припуском для последующей операции. Поставщик не может выбрать компенсацию для неопределённого условия приёмки.
Что сообщить, когда фрезерованный элемент вне допуска
Полезная постановка задачи включает ревизию чертежа, материал и состояние, номинальный размер и допуск, базу отсчёта, расположение элемента, инструмент или операцию, если известны, метод измерения и то, была ли деталь зажата или свободна. Добавьте крупное фото и размеченный вид с указанием измеренного направления. Вместо того чтобы говорить только “стенка неверна”, укажите, в чём именно она неверна и где меняется показание.
Для нового запроса предложения выделите стенки, пазы, глубокие карманы и радиусы углов, которые определяют вылет или жёсткость. Определите функциональные и нефункциональные поверхности. Если конструкция может допустить изменение радиуса, более широкое раскрытие или пересмотренную базу, поднимите этот вопрос заранее. Такие обсуждения могут выявить менее рискованный путь до фиксации допуска.
Точное требование не нуждается в произвольном управлении. Дайте производству и контролю достаточно информации, чтобы управлять элементом, который обеспечивает работу детали.
Часто задаваемые вопросы об отклонении инструмента при ЧПУ-фрезеровании
Как отличить отклонение инструмента от вибрации?
Отклонение чаще проявляется как связанное с нагрузкой размерное смещение или погрешность, зависящая от направления и глубины. Вибрация обычно оставляет повторяющуюся волнистость. Они могут взаимодействовать, поэтому сравнивайте геометрию, характер поверхности, траекторию и условия резания — а не только внешний вид.
Всегда ли снижение подачи уменьшает отклонение инструмента?
Нет. Меньшая подача может снизить некоторые нагрузки, но чрезмерный вылет, слабое закрепление заготовки, плохое состояние кромки или резкое врезание могут сохраниться. Чрезмерное замедление в некоторых сочетаниях может способствовать трению. Изменяйте одну переменную и проверяйте.
Может ли проход без подачи исправить конусную стенку?
Он может улучшить повторяющуюся погрешность чистовой обработки при контролируемом припуске и траектории. Он не устранит надёжно изменение закрепления, износ, несоосность или смещение после разжатия. Сначала установите причину.
Следует ли указывать на чертеже диаметр инструмента или число осей станка?
Обычно определяйте функциональную геометрию, базы, допуски, материал и требования к поверхности. Диаметр инструмента и стратегия обработки — это решения по процессу, если только конкретное ограничение не оговорено договором.
Что делать, если стенка проходит контроль только в зажатом состоянии?
Определите требуемое состояние приёмки и сравните показания в зажатом и свободном состоянии при повторяемом закреплении. Проверьте давление приспособления и последовательность снятия; не скрывайте смещение поставленной детали с помощью смещения в станке.