
A deflexão da ferramenta de fresamento CNC é a flexão elástica de uma fresa sob carga de corte. Em uma peça acabada, ela pode aparecer como uma parede que afunila, um rasgo que mede mais largo do que o programado, um fundo com um degrau direcional ou uma superfície cujo acabamento muda ao longo da trajetória. Essas marcas são pistas, não provas: chatter, runout, movimento do dispositivo de fixação, desgaste da ferramenta e configuração de inspeção podem criar sintomas semelhantes. Diagnostique o recurso e o padrão de medição antes de alterar os offsets.
Este guia concentra-se em separar a deflexão da fresa de erros semelhantes e selecionar uma correção que trate a causa. Ele se encaixa no contexto mais amplo processo de usinagem CNC; o guia do processo de fresamento CNC abrange o planejamento de rotas entre os recursos da peça.
Leia o padrão de erro na peça
Uma fresa defletida nem sempre deixa uma curva uniforme. Sua assinatura depende de onde a força de corte atua, de como a ferramenta é fixada, da direção de engajamento e de se a peça pode se mover. Mapeie a face ou o recurso afetado, a ferramenta e a operação, a direção do passe de acabamento, a localização ao longo da trajetória e se o desvio muda com a profundidade.
Procure relações, não uma leitura isolada. Uma fresa de topo de longo alcance pode deixar uma parede mais próxima do nominal perto do topo do que perto da base. Um rasgo pode ficar mais largo que o programado quando a ferramenta se afasta do material e retorna após o corte. Um piso pode apresentar um degrau ou marca testemunha direcional onde a carga mudou em um canto. A mesma fresa pode se comportar de forma diferente em um bloco pesado e em uma nervura flexível, porque a rigidez da peça faz parte do sistema de corte.
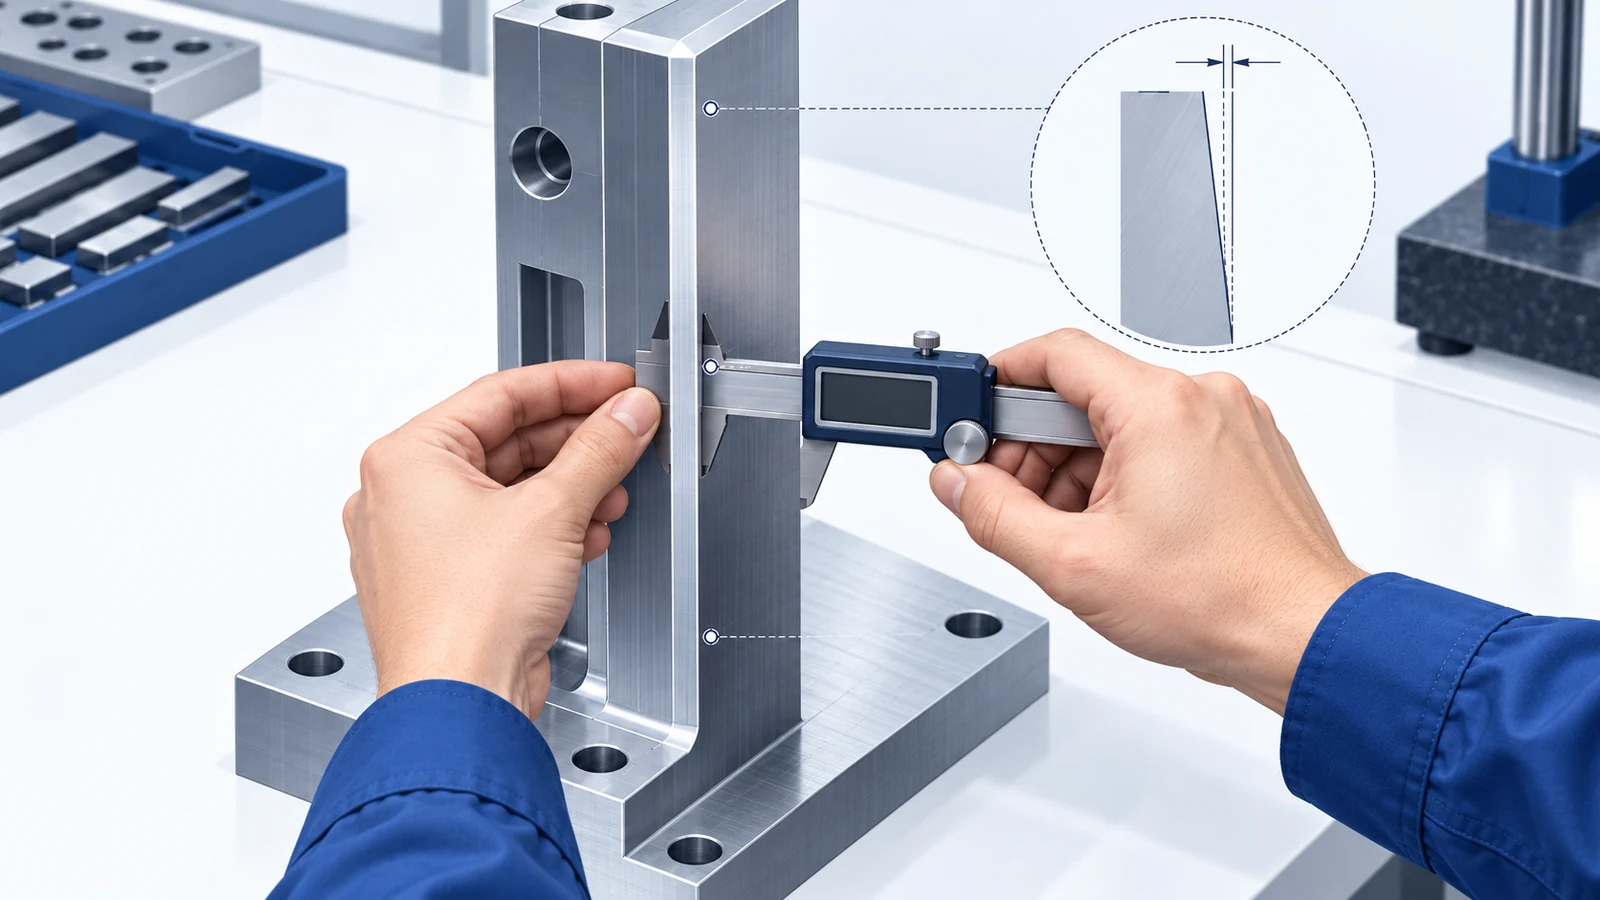
- Erro de parede dependente da profundidade: compare medições em mais de uma altura usando o esquema de datum do desenho. Uma variação com a profundidade sugere um efeito de geometria ou rigidez, mas não prova a flexão da fresa.
- Tamanho dependente da direção: registre se o erro muda entre passes em concordância e discordância, entrada e saída, ou lados opostos de uma cavidade.
- Marcas de canto ou engajamento: anote onde a ferramenta entra em um corte de largura total, muda de direção ou começa a cortar uma seção fina.
- Repetibilidade: se o padrão se repetir com a mesma ferramenta e trajetória, compare alcance, montagem do suporte e engajamento antes de aplicar um offset pontual.
Uma marca visível não substitui a medição. Registre o recurso, o datum, o método de inspeção, o estado fixado ou livre e a direção do corte. Sem esses detalhes, uma pista útil pode se tornar um ajuste enganoso.
Separe a deflexão de erros semelhantes
Vários modos de falha podem deixar marcas semelhantes. Um diagnóstico prático pergunta qual verificação os distinguirá, em vez de alterar avanços e velocidades até que uma amostra passe por acaso. Mantenha a inspeção consistente e altere uma variável controlada por vez.
| Padrão observado | Causa possível | Próxima verificação útil |
|---|---|---|
| Conicidade de parede que muda com a profundidade ou o alcance | Flexão da fresa, flexibilidade da peça ou ambos | Comparar leituras em alturas definidas; rever apoio, avanço da ferramenta e engajamento |
| Ondulação regular ou marcas repetidas | Chatter ou outra instabilidade dinâmica | Comparar o espaçamento das marcas e a condição de corte; ver o guia de diagnóstico de chatter em fresamento |
| Resultado diferente em lados opostos | Runout, direção da força, direção da trajetória da ferramenta ou movimento da fixação | Verificar condição da ferramenta/suporte, runout, direção do passe e fixação |
| Variação de dimensão ao longo de uma série | Desgaste da ferramenta, mudança térmica ou linha de base em movimento | Acompanhar leituras por vida da ferramenta e operação antes de alterar offsets |
| Peça passa fixada mas se move após liberação | Distorção da fixação ou liberação de tensões | Comparar resultados fixado e livre usando uma condição de inspeção acordada |
Este é um auxílio de triagem, não uma árvore de falhas universal. O chatter e a deflexão podem coexistir: uma ferramenta flexível pode ser mais fácil de excitar, enquanto a vibração também pode alterar o resultado medido. Uma conicidade pode, em vez disso, envolver alinhamento do fuso, orientação do dispositivo ou escolha do datum. Confirme a configuração da medição antes de culpar a fresa.
Por que uma fresa se flexiona sob carga
Uma fresa de topo comporta-se aproximadamente como uma viga em balanço: o porta-ferramentas suporta uma extremidade enquanto as forças de corte atuam perto da ponta. Um alcance não suportado mais longo e um diâmetro menor reduzem a rigidez à flexão; uma maior força de corte aumenta o deslocamento. A resposta real também depende da geometria da fresa, do material, do comprimento das arestas, da interface do porta-ferramentas, do estado do gume e de quanto do gume está engajado. Uma regra simples não pode substituir o contexto real da ferramenta e do corte.
O alcance é frequentemente aumentado para acessar uma cavidade profunda ou desobstruir um ressalto. Isso resolve um problema de colisão ao tornar a ferramenta mais complacente. Uma aresta longa pode expor mais gume de corte do que a operação necessita. Se a função permitir um raio interno maior, uma fresa mais curta e rígida pode tornar-se possível. Se o canto for crítico, o processo pode precisar de outra orientação, estratégia escalonada ou setup. A escolha da ferramenta está ligada à geometria da peça, não apenas ao diâmetro nominal.
A força de corte varia ao longo de uma trajetória à medida que o engajamento cresce, a fresa entra ou sai, cantos são alcançados ou as cavacas são evacuadas deficientemente. Uma trajetória estável ao longo de uma parede reta pode carregar a fresa bruscamente numa curva de cavidade. O comportamento do material e o estado do gume também importam: um gume desgastado pode roçar em vez de cisalhar, alterando o calor e a força. É por isso que uma configuração de avanço e velocidade copiada de uma geometria diferente pode falhar apesar do mesmo grau de material.
Para uma revisão de fornecedor, conecte o sintoma à função. Se uma parede controla uma vedação, rolamento, corrediça ou superfície de alinhamento, identifique a sua relação e datum—não apenas uma “tolerância apertada” genérica. O tolerâncias de usinagem CNC explica como os requisitos funcionais e a verificação devem ser definidos em conjunto.
Escolha a correção na ordem correta
Comece pela alteração menos disruptiva que melhora a rigidez ou torna a carga de corte mais previsível. A reprogramação não é automaticamente a primeira resposta se a peça estiver mal suportada ou a ferramenta alcançar mais longe do que o necessário.
- Remova o balanço evitável. Use o conjunto mais curto praticável e uma exposição adequada. Confirme a folga no porta-ferramentas e no haste, não apenas na ponta.
- Revise a rigidez da fresa e o estado do gume. Considere um diâmetro maior, aresta mais curta ou geometria diferente se ainda alcançar a feição. Verifique desgaste, lascamento, aderência e assentamento no porta-ferramentas.
- Estabilize a peça. Suporte secções finas perto do corte onde viável. Localize de forma repetível sem fletir a peça numa forma que desaparece após a desfixação.
- Reduza mudanças bruscas de engajamento. Revise entrada, saída, cantos e engajamento de largura total. Uma trajetória que distribui a carga pode ajudar sem abrandar toda a operação.
- Separe o desbaste do acabamento. Deixe sobremetal controlado e use um passe de acabamento adequado à ferramenta e ao recurso. Um passe de alívio pode ajudar em um caso verificado, mas repetir a trajetória não resolve todas as fontes de movimento.
- Compense somente após o diagnóstico. A compensação de desgaste ou de trajetória pode ser adequada a um erro estável e medido. Não use um offset para ocultar uma montagem variável, uma aresta desgastada ou uma inspeção inconsistente.
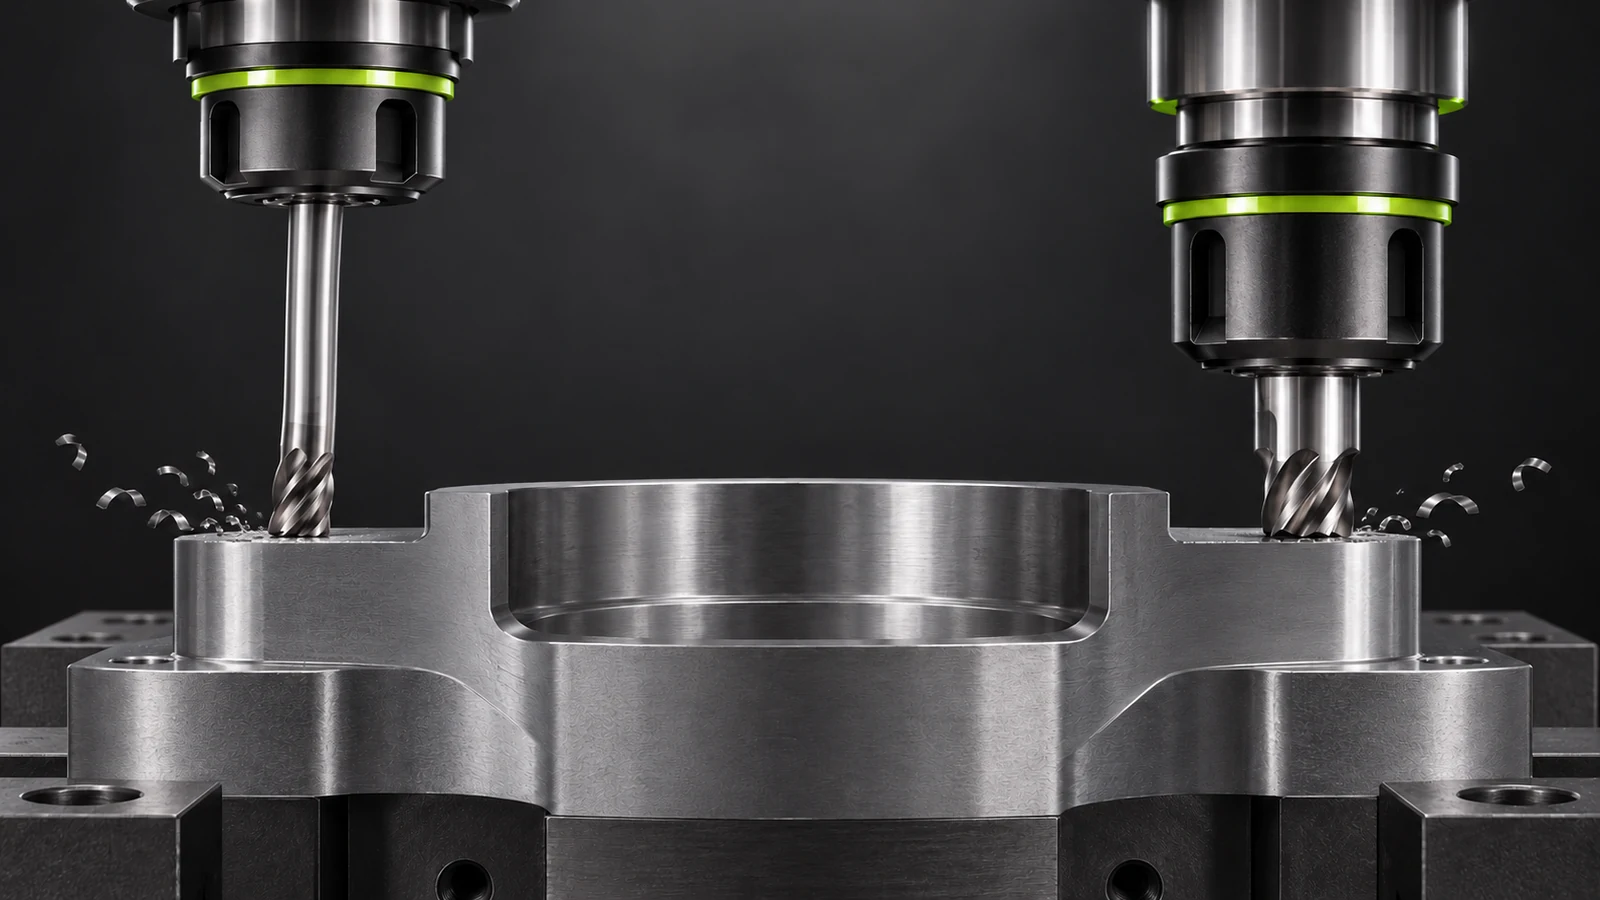
Para cada teste, declare o que mudou e o que permaneceu fixo: montagem, suporte, trajetória, fixação da peça, condição do material, método de inspeção e localização do recurso. Se várias variáveis mudarem juntas, uma amostra aprovada não mostrará qual mudança ajudou nem se o resultado se repetirá.
Trate bolsões profundos e paredes finas como problemas de sistema
Cavidades profundas criam um compromisso entre alcance e rigidez. Antes de selecionar uma ferramenta longa, revise a largura da abertura, os cantos internos, a altura da parede, a profundidade do fundo, a folga do suporte e a direção de aproximação. Mudar a orientação ou a sequência de usinagem pode ser mais eficaz do que selecionar um cortador mais longo. O guia de acesso de ferramenta para cavidades profundas aborda questões de folga e geometria a serem resolvidas antes da programação.
Paredes finas acrescentam um segundo elemento flexível: a peça de trabalho. A força de corte pode empurrar uma parede para longe do cortador, e a parede volta à posição após a ferramenta passar ou a fixação abrir. Uma ferramenta adequada para um ressalto espesso pode não ser adequada para uma nervura esbelta. A remoção escalonada, o sobremetal equilibrado, o suporte local e um passe final após o desbaste podem ser considerados, mas a sequência deve respeitar os datums funcionais. Consulte o guia de fixação para fresamento de paredes finas para o lado da fixação e liberação do problema.
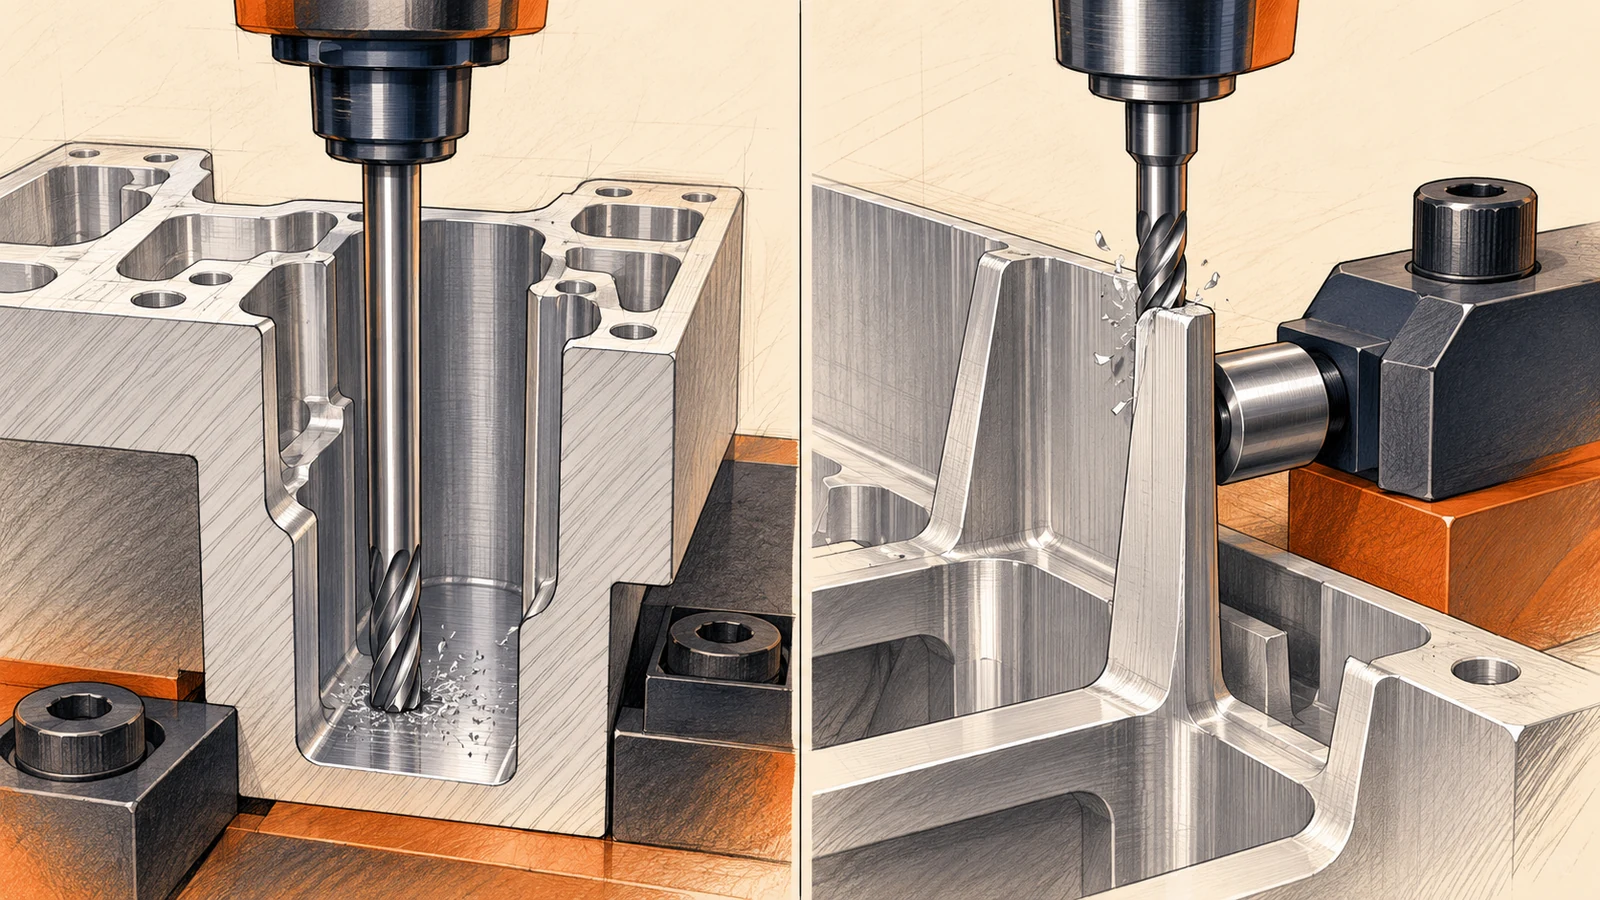
Para ambos os tipos de recurso, separe a deflexão do cortador da deflexão da peça. Uma comparação controlada pode alterar o alcance mantendo a fixação constante, ou alterar o suporte mantendo o cortador e a trajetória. Meça em um estado definido. Se a peça se mover após a desfixação, um offset na máquina pode fazer a leitura com a peça fixada parecer boa enquanto a peça entregue permanece errada.
Verifique a correção em vez de perseguir offsets
Use um ciclo de verificação curto. Confirme a revisão do desenho, as dimensões nominais, os datums e o método de aceitação. Estabeleça uma leitura de linha de base. Faça uma mudança de processo controlada e remeça os mesmos locais no mesmo estado. Registre a montagem do cortador, o alcance, a operação, a direção da trajetória e as informações relevantes de vida útil da ferramenta.
Procure uma resposta consistente, não um único valor favorável. Verifique se a correção reduziu o erro original sem criar um novo problema na espessura da parede, na geometria dos cantos, no acabamento ou nos recursos adjacentes. Se o recurso faz parte de uma montagem, verifique a relação que importa — não apenas uma dimensão local. Quando a incerteza de medição afetar a disposição, acorde o método e as condições em vez de tratar a resolução do instrumento como prova de capacidade do processo.
Mantenha a correção do processo separada da interpretação do desenho. Se a função não estiver clara, pergunte se o recurso controla ajuste, vedação, localização, aparência ou sobremetal para uma operação posterior. Um fornecedor não pode escolher a compensação para uma condição de aceitação indefinida.
O que compartilhar quando um recurso fresado está fora de tolerância
Uma descrição útil do problema inclui a revisão do desenho, o material e a condição, o tamanho nominal e a tolerância, a referência de datum, a localização da feature, a ferramenta ou operação, se conhecida, o método de medição e se a peça estava fixada ou livre. Adicione uma foto de perto e uma vista anotada mostrando a direção medida. Em vez de dizer apenas “a parede está errada”, indique como está errada e onde a leitura muda.
Para uma nova RFQ, destaque paredes, rasgos, cavidades profundas e raios de canto que determinam o alcance ou a rigidez. Identifique as superfícies funcionais versus as não críticas. Se o projeto puder aceitar uma mudança de raio, uma abertura mais larga ou um datum revisado, levante isso cedo. Essas discussões podem revelar uma rota de menor risco antes de uma tolerância ser fixada.
Um requisito preciso não precisa de controles arbitrários. Dê à fabricação e à inspeção informação suficiente para controlar a feature que faz a peça funcionar.
Perguntas frequentes sobre deflexão da ferramenta de fresamento CNC
Como posso distinguir a deflexão da ferramenta do chatter?
A deflexão aparece mais frequentemente como um desvio dimensional relacionado com a carga ou um erro dependente da direção e da profundidade. O chatter deixa comumente ondulações repetidas. Podem interagir, por isso compare geometria, padrão de superfície, trajetória e condição de corte — não apenas a aparência.
Um avanço mais lento reduz sempre a deflexão da ferramenta?
Não. Um avanço menor pode reduzir algumas cargas, mas o alcance excessivo, a fixação fraca da peça, a má condição do gume ou o engajamento abrupto podem permanecer. Uma desaceleração excessiva pode favorecer o atrito em algumas combinações. Altere uma variável e verifique.
Uma passagem de mola pode corrigir uma parede cónica?
Pode melhorar um erro de acabamento repetível quando o sobremetal e a trajetória estão controlados. Não corrigirá de forma fiável a fixação variável da peça, o desgaste, o alinhamento ou o movimento após a desfixação. Confirme primeiro a origem.
Um desenho deve especificar o diâmetro da ferramenta ou o número de eixos da máquina?
Normalmente defina a geometria funcional, os datums, as tolerâncias, o material e os requisitos de superfície. O diâmetro da ferramenta e a estratégia da máquina são decisões de processo, a menos que uma restrição específica seja contratual.
E se uma parede passar apenas enquanto fixada?
Defina o estado de aceitação exigido e compare as leituras no estado fixado e livre com suporte repetível. Reveja a pressão do dispositivo e a sequência de remoção; não esconda o movimento da peça entregue com um offset na máquina.