
La deflessione dell'utensile nella fresatura CNC è la flessione elastica di una fresa sotto il carico di taglio. Su un pezzo finito può manifestarsi come una parete che si rastrema, una cava che risulta più larga rispetto alla programmazione, un fondo con un gradino direzionale, o una superficie la cui finitura cambia lungo il percorso. Questi segni sono indizi, non prove: chatter, runout, movimento dell'attrezzatura, usura dell'utensile e setup di ispezione possono creare sintomi simili. Diagnostica la caratteristica e il pattern di misurazione prima di modificare gli offset.
Questa guida si concentra sul distinguere la deflessione della fresa da errori simili e sul selezionare una correzione che affronti la causa. Si inserisce nel più ampio processo di lavorazione CNC; il guida al processo di fresatura CNC copre la pianificazione del percorso attraverso le caratteristiche del pezzo.
Leggi il pattern di errore sul pezzo
Una fresa deflessa non lascia sempre una curva netta. La sua firma dipende da dove agisce la forza di taglio, da come è trattenuto l'utensile, dalla direzione di impegno e dalla possibilità che il pezzo si muova. Mappa la faccia o la caratteristica interessata, l'utensile e l'operazione, la direzione della passata di finitura, la posizione lungo il percorso e se la deviazione cambia con la profondità.
Cerca relazioni, non una singola lettura isolata. Una fresa a gambo lungo può lasciare una parete più vicina al nominale vicino alla sua sommità che vicino alla sua base. Una cava può risultare più larga rispetto alla programmazione quando l'utensile si flette allontanandosi dal materiale e ritorna elasticamente dopo il taglio. Un fondo può mostrare un gradino o un segno di testimonianza direzionale dove il carico è cambiato in un angolo. La stessa fresa può comportarsi diversamente su un blocco pesante e su una nervatura flessibile perché la rigidità del pezzo fa parte del sistema di taglio.
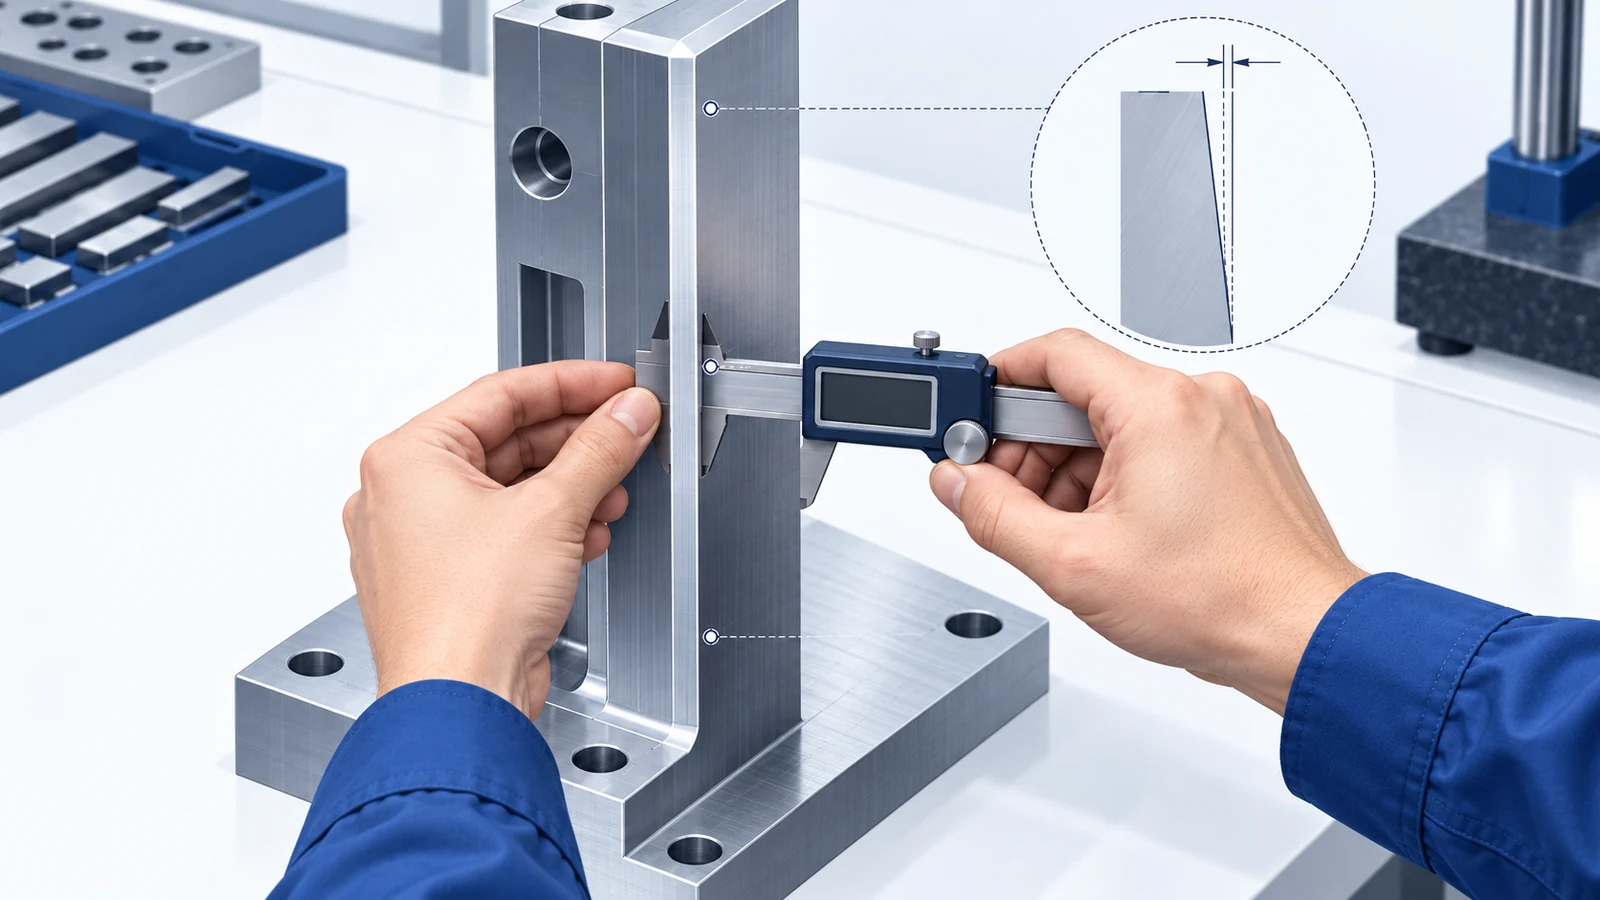
- Errore di parete dipendente dalla profondità: confrontare le misurazioni a più di un'altezza utilizzando lo schema dei datum del disegno. Una variazione con la profondità suggerisce un effetto di geometria o rigidità, ma non prova la flessione dell'utensile.
- Dimensione dipendente dalla direzione: registrare se l'errore cambia tra passate in concordanza e in opposizione, tra entrata e uscita, o sui lati opposti di una tasca.
- Segni di angolo o di impegno: annotare dove l'utensile entra in un taglio a tutta larghezza, cambia direzione o inizia a tagliare una sezione sottile.
- Ripetibilità: se lo schema si ripete con lo stesso utensile e lo stesso percorso, confrontare lo sbraccio, il setup del portautensile e l'impegno prima di applicare un offset una tantum.
Un segno visibile non sostituisce la misurazione. Registrare la feature, il datum, il metodo di ispezione, lo stato bloccato o libero e la direzione di taglio. Senza questi dettagli, un indizio utile può diventare una regolazione fuorviante.
Distingui la deflessione da errori simili
Diverse modalità di guasto possono lasciare segni simili. Una diagnosi pratica si chiede quale verifica permetterà di distinguerli, invece di modificare avanzamenti e velocità finché un campione non passa per caso. Mantenere l'ispezione coerente e cambiare una sola variabile controllata alla volta.
| Motivo osservato | Causa possibile | Prossima verifica utile |
|---|---|---|
| Rastremazione della parete che cambia con la profondità o lo sbraccio | Flessione dell'utensile, flessibilità del pezzo, o entrambe | Confrontare le letture a altezze definite; rivedere il supporto, lo sbraccio e l'impegno |
| Ondulazione regolare o segni ripetuti | Chatter o un'altra instabilità dinamica | Confrontare la spaziatura dei segni e la condizione di taglio; vedere la guida alla diagnosi del chatter in fresatura |
| Risultato diverso sui lati opposti | Runout, direzione della forza, direzione della traiettoria utensile o movimento dell'attrezzatura | Verificare condizione utensile/portautensile, runout, direzione delle passate e serraggio |
| La dimensione varia nel corso di una lavorazione | Usura utensile, variazione termica o una linea di base in movimento | Tracciare le letture per vita utensile e operazione prima di modificare gli offset |
| Il pezzo passa in condizioni serrate ma si sposta dopo il rilascio | Distorsione dell'attrezzatura di lavoro o rilascio di tensioni | Confrontare i risultati in stato serrato e libero usando una condizione di ispezione concordata |
Questo è un ausilio per la diagnosi preliminare, non un albero dei guasti universale. Chatter e deflessione possono coesistere: un utensile flessibile può essere più facile da eccitare, mentre la vibrazione può anche modificare il risultato misurato. Una conicità può invece coinvolgere l'allineamento del mandrino, l'orientamento dell'attrezzatura o la scelta del datum. Confermare l'allestimento di misura prima di attribuire la colpa all'utensile.
Perché una fresa si flette sotto carico
Una fresa a candela si comporta approssimativamente come una trave a sbalzo: il portautensile sostiene un'estremità mentre le forze di taglio agiscono vicino alla punta. Una maggiore sporgenza non supportata e un diametro inferiore riducono la rigidezza flessionale; una maggiore forza di taglio aumenta lo spostamento. La risposta effettiva dipende anche dalla geometria dell'utensile, dal materiale, dalla lunghezza dei taglienti, dall'interfaccia del portautensile, dalla condizione del filo e da quanto del filo è impegnato. Una semplice regola non può sostituire il contesto reale di utensile e taglio.
La sporgenza viene spesso aumentata per accedere a una tasca profonda o liberare uno spallamento. Ciò risolve un problema di collisione rendendo però l'utensile più cedevole. Una lunga scanalatura può esporre più filo di taglio di quanto l'operazione richieda. Se la funzione consente un raggio interno maggiore, può diventare possibile un utensile più corto e rigido. Se lo spigolo è critico, il processo potrebbe richiedere un altro orientamento, una strategia a stadi o un diverso allestimento. La scelta dell'utensile è legata alla geometria del pezzo, non solo al diametro nominale.
La forza di taglio cambia lungo una traiettoria man mano che l'incisione aumenta, l'utensile entra o esce, si raggiungono gli angoli o i trucioli evacuano male. Una traiettoria stabile lungo una parete dritta può caricare bruscamente l'utensile in una curva di tasca. Anche il comportamento del materiale e la condizione del filo contano: un filo usurato può strisciare invece di tagliare, modificando calore e forza. Ecco perché un'impostazione di avanzamento e velocità copiata da una geometria diversa può fallire nonostante lo stesso grado di materiale.
Per una revisione del fornitore, collegare il sintomo alla funzione. Se una parete controlla una tenuta, un cuscinetto, una guida o una superficie di allineamento, identificarne la relazione e il datum, non solo una generica “tolleranza stretta”. Il Guida alle tolleranze di lavorazione CNC spiega come i requisiti funzionali e la verifica debbano essere definiti insieme.
Scegli la correzione nell'ordine giusto
Iniziare con la modifica meno invasiva che migliora la rigidità o rende il carico di taglio più prevedibile. La riprogrammazione non è automaticamente la prima risposta se il pezzo è supportato male o l'utensile raggiunge più lontano del necessario.
- Rimuovere lo sbalzo evitabile. Utilizzare l'assemblaggio più corto possibile e un'esposizione adeguata. Verificare il gioco sul porta-utensile e sul gambo, non solo sulla punta.
- Esaminare la rigidità dell'utensile e la condizione del filo. Considerare un diametro maggiore, una scanalatura più corta o una geometria diversa se raggiunge comunque la feature. Controllare usura, scheggiature, accumuli e assestamento del porta-utensile.
- Stabilizzare il pezzo. Supportare le sezioni sottili vicino al taglio ove possibile. Posizionare in modo ripetibile senza piegare il pezzo in una forma che scompare dopo lo sbloccaggio.
- Ridurre i cambi bruschi di incisione. Esaminare entrata, uscita, angoli e incisione a tutta larghezza. Una traiettoria che distribuisce il carico può aiutare senza rallentare l'intera operazione.
- Separare la sgrossatura dalla finitura. Lasciare un sovrametallo controllato e utilizzare una passata di finitura adeguata all'utensile e alla feature. Una passata elastica può aiutare in un caso verificato, ma ripetere la traiettoria non risolve ogni fonte di movimento.
- Compensare solo dopo la diagnosi. L'usura o la compensazione della traiettoria utensile possono adattarsi a un errore stabile e misurato. Non utilizzare un offset per mascherare un setup variabile, un tagliente usurato o un'ispezione incoerente.
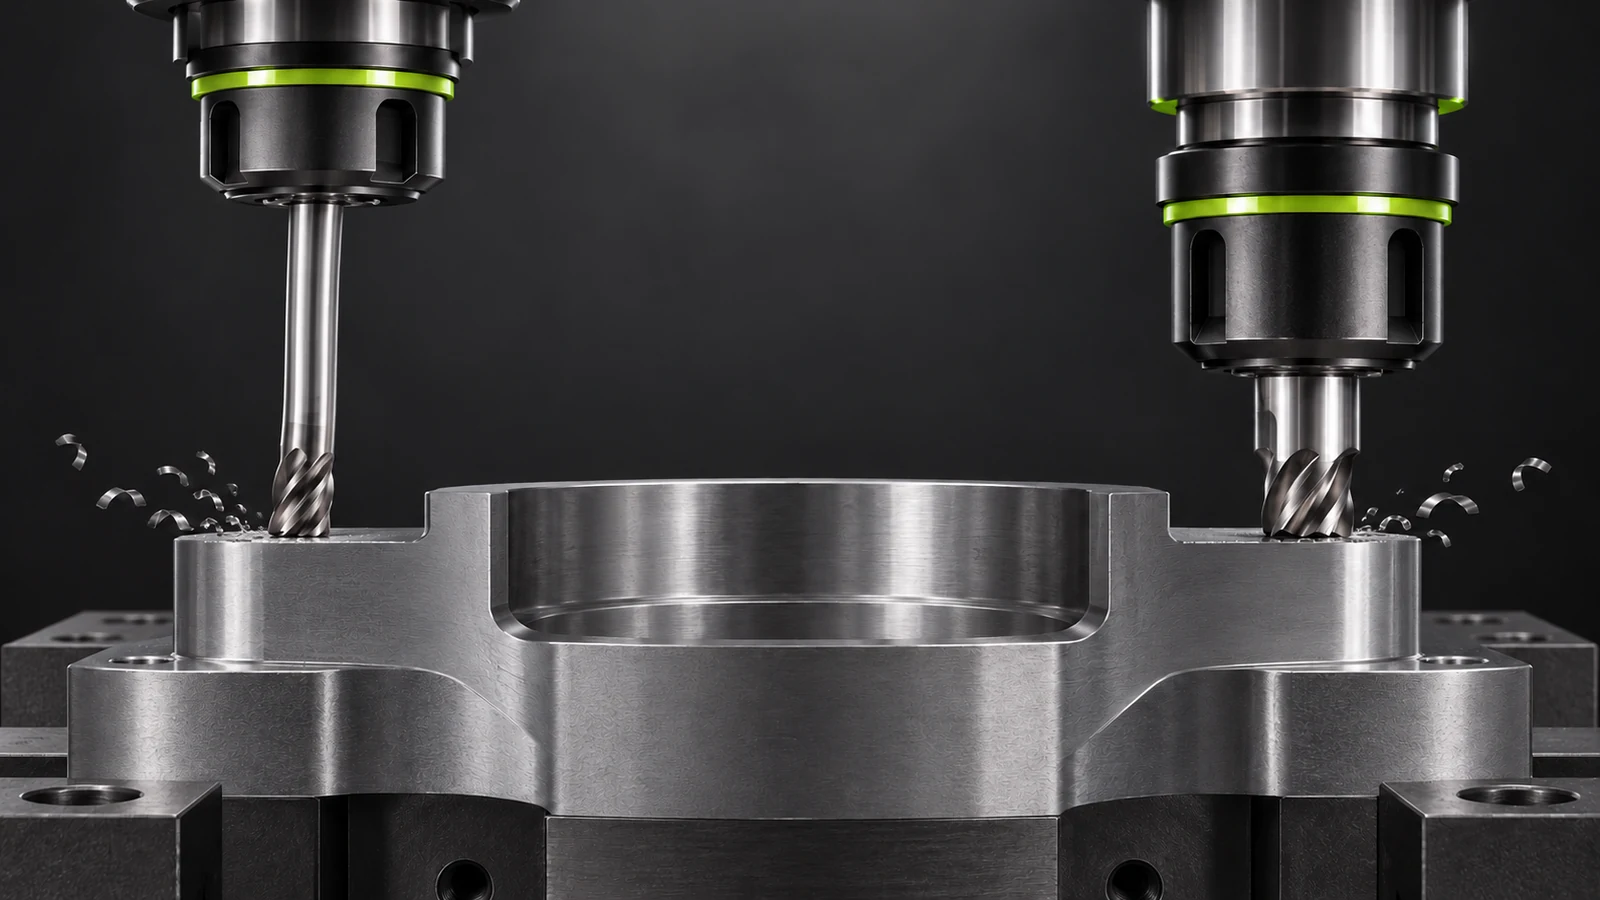
Per ogni prova, indicare cosa è cambiato e cosa è rimasto fisso: assemblaggio, portautensile, traiettoria, attrezzaggio del pezzo, condizione del materiale, metodo di ispezione e posizione della feature. Se più variabili cambiano insieme, un campione conforme non mostrerà quale modifica abbia aiutato né se il risultato si ripeterà.
Tratta tasche profonde e pareti sottili come problemi di sistema
Le tasche profonde creano un compromesso tra accessibilità e rigidità. Prima di selezionare un utensile lungo, esaminare la larghezza dell'apertura, gli angoli interni, l'altezza delle pareti, la profondità del fondo, il gioco del portautensile e la direzione di avvicinamento. Cambiare orientamento o sequenza di lavorazione può essere più efficace che scegliere una fresa più lunga. La guida all'accesso degli utensili per tasche profonde tratta le questioni di gioco e geometria da risolvere prima della programmazione.
Le pareti sottili aggiungono un secondo elemento flessibile: il pezzo in lavorazione. La forza di taglio può allontanare una parete dalla fresa, e la parete ritorna elastica dopo il passaggio dell'utensile o l'apertura dell'attrezzatura. Un utensile adatto a un bossaggio spesso può non essere adatto a una nervatura snella. Si possono considerare asportazione a stadi, sovrametallo bilanciato, supporto locale e una passata finale dopo la sgrossatura, ma la sequenza deve rispettare i datum funzionali. Vedere la guida all'attrezzaggio per fresatura di pareti sottili per l'aspetto del problema legato al serraggio e al rilascio.
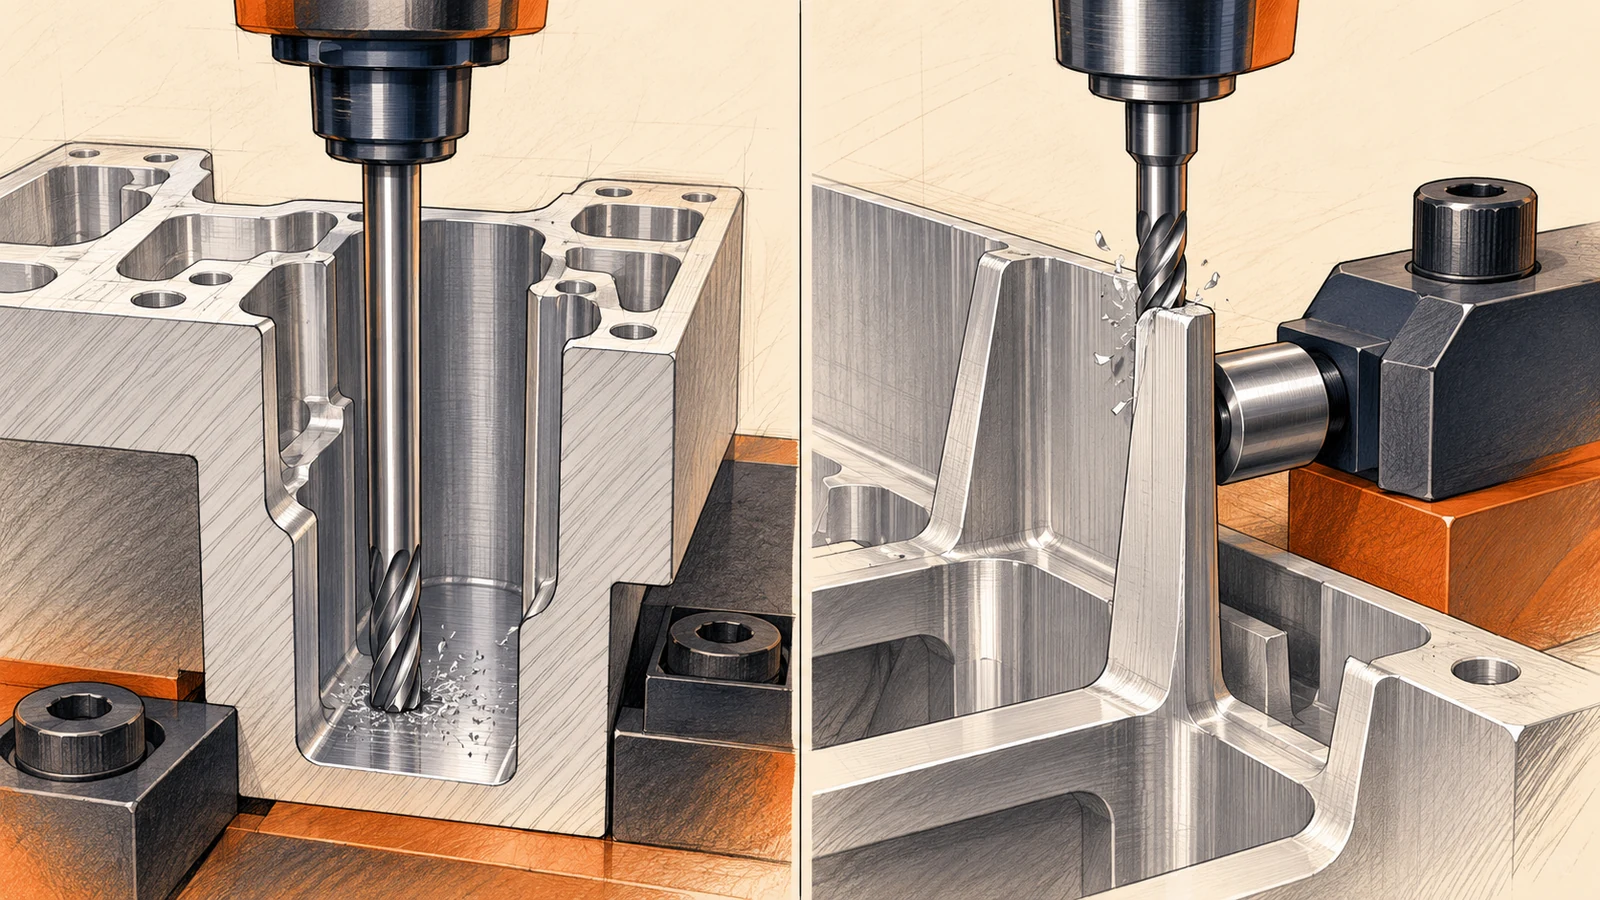
Per entrambi i tipi di feature, separare la deflessione dell'utensile da quella del pezzo. Un confronto controllato può variare l'accessibilità mantenendo costante l'attrezzatura, oppure variare il supporto mantenendo utensile e traiettoria. Misurare in uno stato definito. Se il pezzo si muove dopo il rilascio del serraggio, un offset in macchina può far apparire corretta la lettura a pezzo serrato mentre il pezzo consegnato resta errato.
Verifica la correzione invece di inseguire gli offset
Utilizzare un ciclo di verifica breve. Confermare revisione del disegno, dimensioni nominali, datum e metodo di accettazione. Stabilire una lettura di riferimento. Apportare una modifica controllata al processo e rimisurare le stesse posizioni nello stesso stato. Registrare l'assemblaggio dell'utensile, l'accessibilità, l'operazione, la direzione della traiettoria e le informazioni rilevanti sulla vita dell'utensile.
Cercare una risposta coerente, non un singolo valore favorevole. Verificare che la correzione abbia ridotto l'errore originale senza creare un nuovo problema nello spessore della parete, nella geometria degli angoli, nella finitura o nelle feature adiacenti. Se la feature fa parte di un assemblaggio, verificare la relazione che conta, non solo una dimensione locale. Quando l'incertezza di misura influisce sulla disposizione, concordare metodo e condizioni invece di trattare la risoluzione dello strumento come prova della capacità di processo.
Tenere la correzione del processo separata dall'interpretazione del disegno. Se la funzione non è chiara, chiedere se la feature controlla accoppiamento, tenuta, posizionamento, aspetto o sovrametallo per un'operazione successiva. Un fornitore non può scegliere la compensazione per una condizione di accettazione non definita.
Cosa condividere quando una caratteristica fresata è fuori tolleranza
Un'enunciazione utile del problema include revisione del disegno, materiale e condizione, dimensione nominale e tolleranza, riferimento ai datum, posizione della feature, utensile o operazione se nota, metodo di misura e se il pezzo era serrato o libero. Aggiungere una foto ravvicinata e una vista annotata che mostri la direzione misurata. Invece di dire solo “la parete è sbagliata”, indicare in che modo è sbagliata e dove cambia la lettura.
Per una nuova RFQ, evidenziare pareti, cave, tasche profonde e raggi d'angolo che determinano accessibilità o rigidità. Identificare le superfici funzionali rispetto a quelle non critiche. Se il progetto può accettare una modifica del raggio, un'apertura più ampia o un datum rivisto, sollevarlo presto. Queste discussioni possono rivelare una via a rischio inferiore prima che una tolleranza sia fissata.
Un requisito preciso non necessita di controlli arbitrari. Fornire a produzione e ispezione informazioni sufficienti per controllare la feature che rende funzionante il pezzo.
FAQ sulla deflessione dell'utensile nella fresatura CNC
Come posso distinguere la deflessione dell'utensile dal chatter?
La deflessione si manifesta più spesso come uno spostamento dimensionale legato al carico o come un errore dipendente da direzione e profondità. Il chatter lascia comunemente ondulazioni ripetute. Possono interagire, quindi confrontare geometria, pattern superficiale, percorso e condizioni di taglio—non solo l'aspetto.
Un avanzamento più lento riduce sempre la deflessione dell'utensile?
No. Un avanzamento inferiore può ridurre alcuni carichi, ma uno sbalzo eccessivo, un fissaggio debole del pezzo, una condizione del tagliente scadente o un impegno brusco possono permanere. Un rallentamento eccessivo può favorire lo strisciamento in alcune combinazioni. Modificare una variabile e verificare.
Una passata di molla può correggere una parete rastremata?
Può migliorare un errore di finitura ripetibile quando materiale e percorso sono controllati. Non correggerà in modo affidabile variazioni del fissaggio, usura, allineamento o movimento dopo lo sbloccaggio. Confermare prima la causa.
Un disegno deve specificare il diametro dell'utensile o il numero di assi della macchina?
Di solito si definiscono geometria funzionale, datum, tolleranze, materiale e requisiti superficiali. Il diametro dell'utensile e la strategia di macchina sono decisioni di processo, a meno che un vincolo specifico non sia contrattuale.
E se una parete risulta conforme solo durante il serraggio?
Definire lo stato di accettazione richiesto e confrontare le letture in stato serrato e libero con un supporto ripetibile. Rivedere la pressione dell'attrezzatura e la sequenza di rimozione; non mascherare il movimento del pezzo consegnato con un offset in macchina.