
ドローンのプロペラアダプターは、単なる小さなアルミハブではなく、回転インターフェースとして評価されるべきです。重要なのは、プロペラ、アダプター、モーターシャフトが意図した軸を共有し、組み立て後に一貫して着座するかどうかです。見た目が近い外径は、適合しないパイロット、傾いた取付面、または締結時にプロペラを偏心させる穴パターンを補うことはできません。.
加工ルートを選ぶ前に、その部品が実際に何を接続するのかを特定してください。プロペラとモーターシャフト、ハブとクイックリリースマウント、または独自のローターインターフェースなどです。これらの構成は、位置決め機能と保持機能が異なります。本記事は、定義された嵌合部品間の機械加工アダプターに焦点を当てており、汎用的なドローン規格や特定のモーター構造を前提とするものではありません。.
アダプター、ハブ、マウントは互換ではありません
購買の会話では、「プロペラアダプター」がシャフトアダプター、プロペラハブ、またはクイックリリースマウントの嵌合側を指すことがあります。これらの名称は組立図で明確にすべきです。シャフトアダプターはモーターシャフトに位置決めされ、プロペラの穴パターンを担う場合があります。クイックリリース部品は、再現可能な着脱インターフェースを追加します。ハブはプロペラ自体に組み込まれている場合があります。類似した名称は、互換性のある形状を保証するものではありません。.
この区別は合格判定を変えます。単純なアダプターは、シャフト嵌合、面の着座、穴パターン位置について検査される場合があります。着脱式システムはさらに、係合深さ、ロック動作、取り外し後の再現性にも依存します。これらは組立要件であり、機械加工部品の外観から推測すべきではありません。.
回転軸を中心に部品を設計する
モーターシャフトまたはベアリングインターフェースによって確立される軸から始めます。次に、その軸に対してパイロット、着座面、プロペラ取付パターンを定義します。アダプターを先に旋削し、その後クロス穴や平面のためにフライス加工へ移す場合、図面と工程計画は2回目の段取り中に旋削基準を維持する必要があります。そうでなければ、各機能は個々の寸法を満たしていても、組み立てられたローターは偏心して回転します。.
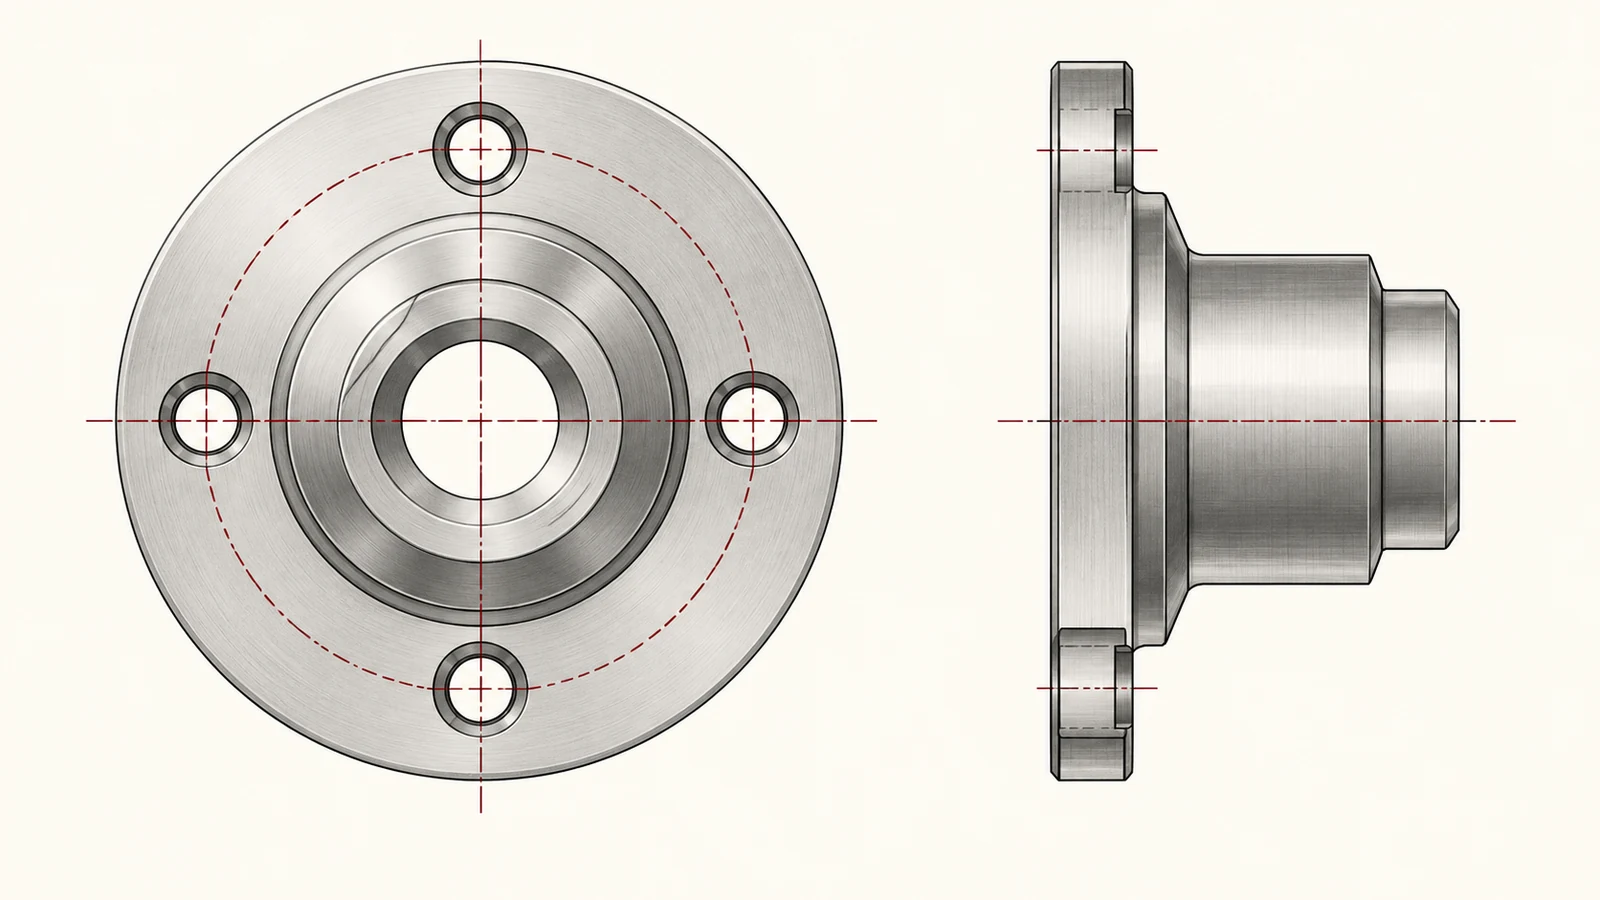
2つの検査はしばしば混同されます。半径方向振れは、選択した軸に対する円筒面の変動を表します。面振れは、部品が回転する際の面全体の変動を表します。どちらか一方だけでは、プロペラ組立品がバランスしていることを証明できません。バランスは、プロペラや締結具を含む回転組立品全体の質量分布にも依存するため、検査範囲は実際の要件に一致させる必要があります。.
| インターフェース要素 | 位置決めまたは保持する対象 | 図面判断の有用性 |
|---|---|---|
| シャフト穴またはクランプ機能 | モーターシャフトに対するアダプター | 嵌め合い、係合長さ、および分割/クランプ配置を指定する。. |
| 軸方向の座面 | シャフトに沿ったアダプター位置と面接触 | 面形状を回転基準に対して関連付ける。. |
| パイロットまたはレジスタ | プロペラまたは嵌合ハブの同心度 | どの機能が主要な半径方向の位置決め要素かを明示する。. |
| ボルトパターン | クランプ荷重と角度方向 | 機能基準からのパターン位置と締結具のクリアランスを定義する。. |
接合部の位置決め方法に応じて機能を選ぶ
パイロットは、嵌合部品が実際にそれと係合し、公差方式によってそれが半径方向の位置決め要素となる場合にのみ有用である。クリアランス穴でプロペラを位置決めすることを想定している場合、組立位置は代わりに穴と締結具の関係に依存することになる。意図する位置決めの階層を明確にする:第一にパイロット、第二に面、締結具はクランプ用—あるいは別途明示的に設計された方式。.
保持にも同等の注意を払うべきである。ねじ、横穴、クランプスロット、またはショルダーはそれぞれ荷重の伝達方法が異なり、異なる検査ニーズを生む。設計の意図的な一部でない限り、ねじを位置決め機能として兼用させないこと。組立設計からねじ形状と深さを指定し、ロック方法を加工形状とは別に特定する。.
旋削、フライス加工、段取り替え
回転対称面は旋削に自然な候補ですが、平面、スロット、ボルトパターンにはフライス加工や穴あけが必要になる場合があります。複合旋削・フライス加工のルートは、一部のフィーチャ間の関係を1回のワーク保持シーケンス内で維持できますが、それは工作機械と加工計画がそれらにアクセスでき、必要な基準を維持できる場合に限られます。基準の受け渡しが明示的であり、検査が結果として得られる関係を検証するのであれば、別工程でも同様にうまく機能します。.
関連するトレードオフは「1回の段取りが常に優れている」ということではありません。選択したシーケンスが、機能軸の不要な再位置決めを避けられるかどうかです。単純な円筒アダプターであれば、従来の旋削に管理された二次加工を加える方が経済的な場合があります。複雑な多面パターンや厳しいインターフェース関係では、別のルートを評価する正当性があるかもしれません。サイトのプロセスコンテキストについては CNC旋削 および CNCフライス加工 をご覧ください。.
材料の選択も判断に影響します。アルミニウムが指定されている場合は、「航空機用アルミニウム」を購買上の説明として頼るのではなく、正確な合金と調質を特定してください。固定されていない場合は、グレードを選定する前に、実際の荷重、腐食、質量、製造要件を比較してください。サイトの アルミニウム材料の概要 は出発点であり、設計承認済みの材料仕様の代替にはなりません。.
振れ検査で分かることと分からないこと
振れ測定は、基準軸、支持方法、接触位置が指定されている場合にのみ意味を持ちます。シャフトやマンドレルに保持された部品は、割りクランプ機構で締め付けられた部品とは異なる挙動を示す場合があります。外径でのダイヤルゲージの読みは、自動的にプロペラ着座面を表すものではなく、アダプター単体での検査では組み立てられたローターのバランスを確立できません。.
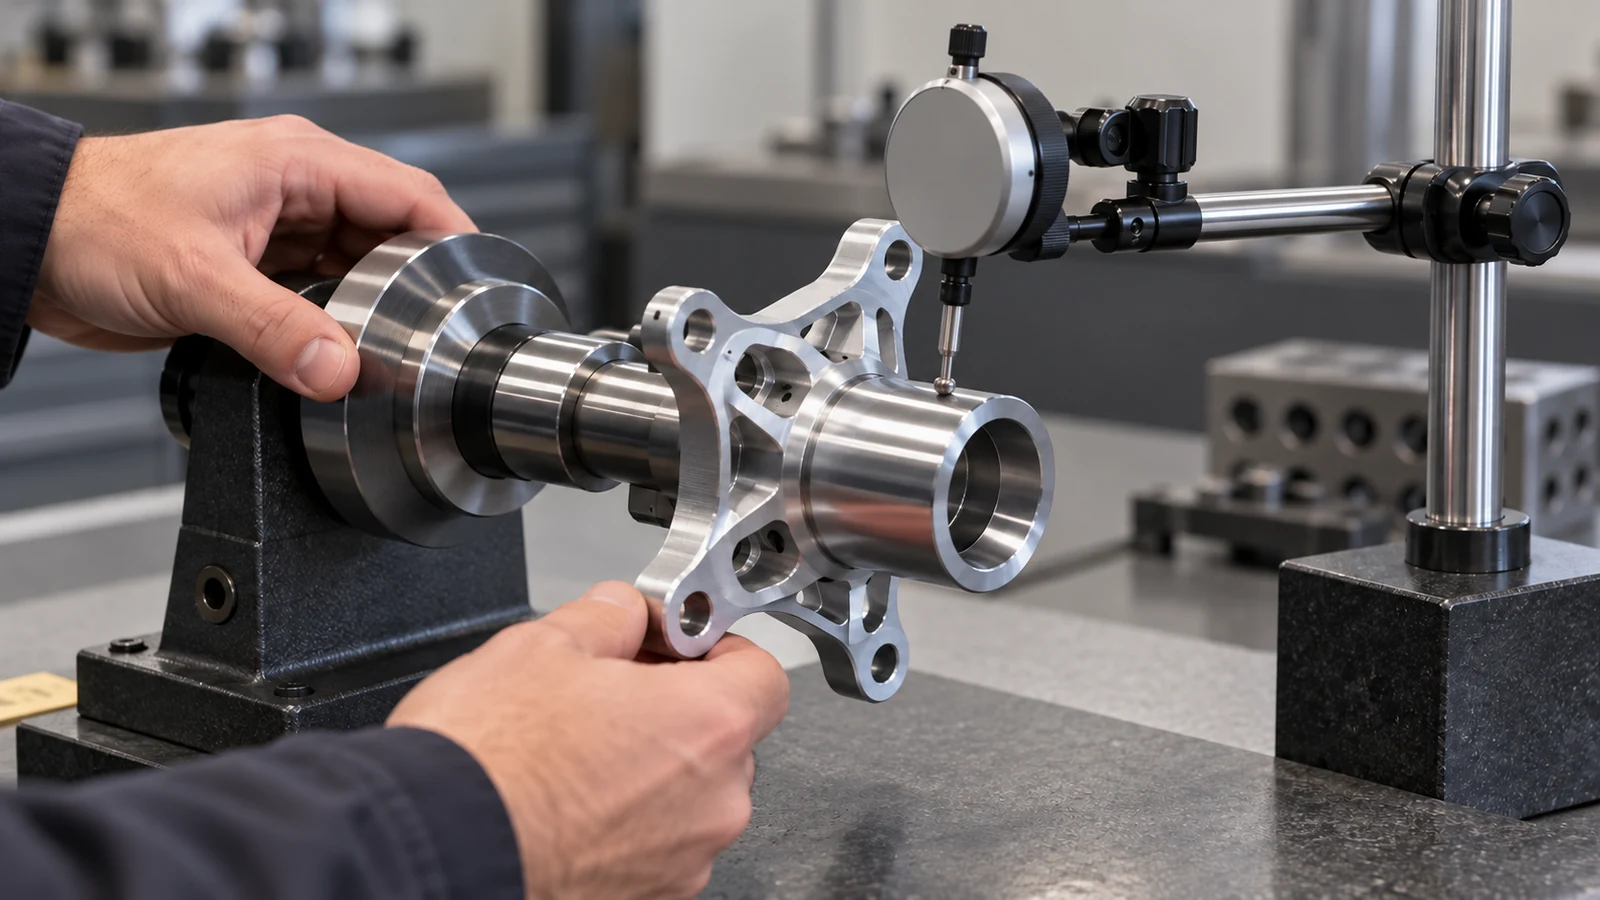
高速で回転するアセンブリでは、製品設計者が必要なバランス方法と、それがアダプター、プロペラ、または完成アセンブリのいずれに適用されるかを定義する必要があります。機械加工者は指定された形状を管理し報告できますが、その試験が明示的に実施され文書化されていない限り、寸法検査報告書を動的バランス証明書として扱わないでください。.
インターフェース用のコンパクトなRFQパッケージ
アダプター図面を、嵌合シャフトおよびプロペラインターフェースの寸法、断面図、材料および仕上げ要件、締結具の詳細、数量、意図する検査条件とともに送付してください。どのデータムが軸を確立し、どのフィーチャが実際にアセンブリを位置決めするかを明記してください。部品が市販のクイックリリースシステムと嵌合する場合は、その管理されたインターフェース図面または部品番号とリビジョンを提供してください。写真やマーケットプレイスの説明に頼らないでください。.
バランスや振れが合格判定に重要である場合は、試験対象品と方法を明記してください。これにより、2つのサプライヤが同じ短い部品名の下で異なる範囲を見積もることを防ぎ、受入検査に測定可能な合格基準を与えます。.