
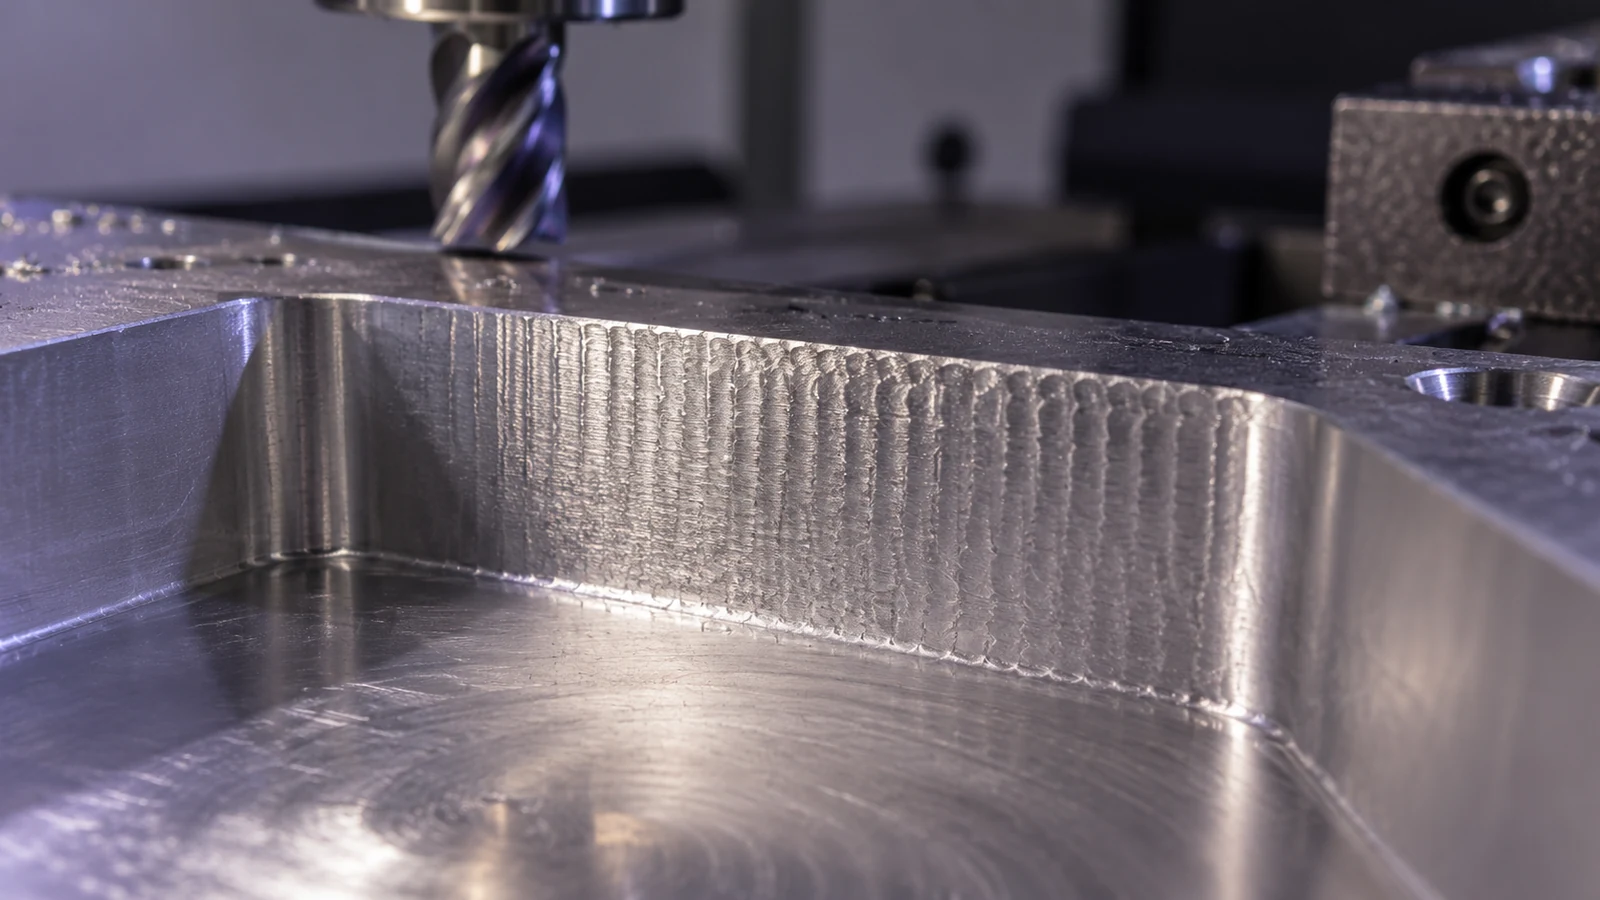
ミリングのビビリは切削システム全体に関わる振動問題であり、送りを遅くすれば自動的に治まる表面欠陥ではありません。工具、ホルダ、主軸、ワーク、治具、そして噛み込みパターンのそれぞれが要因となり得ます。波状の壁面や耳障りな音は手がかりですが、通常は痕の見た目そのものよりも、その位置と発生タイミングの方が有用です。本ガイドでは、こうした手がかりをCNCミリング部品のための体系的なトラブルシューティング計画へと変換します。.
これは当社の CNCミリング工程の概要, とは別のもので、そちらは全工程を俯瞰します。ここでの問いはより限定的です。特定の切削が不安定になったとき、エンジニアはまず何を確認すべきか、どの変更を試すべきか、そしてその修正が寸法や表面機能も保護したかどうかをチームはどう判断できるのか、という点です。
痕を位置マップとして読む
波は深いポケットの底付近でのみ始まるのか、コーナーでのみか、それとも薄肉部が露出した後か。位置によって調査範囲が絞られます。工具がキャビティの奥へ進むにつれて現れる痕は、アクセスや工具支持に関する問題を示唆します。荒加工で片側の材料が除去された後に悪化する痕は、ワーク剛性の変化を示唆します。コーナーでのみ生じる痕は、同じ工具が直壁をきれいに切削していても、工具の噛み込み量の急増に伴うことがあります。.
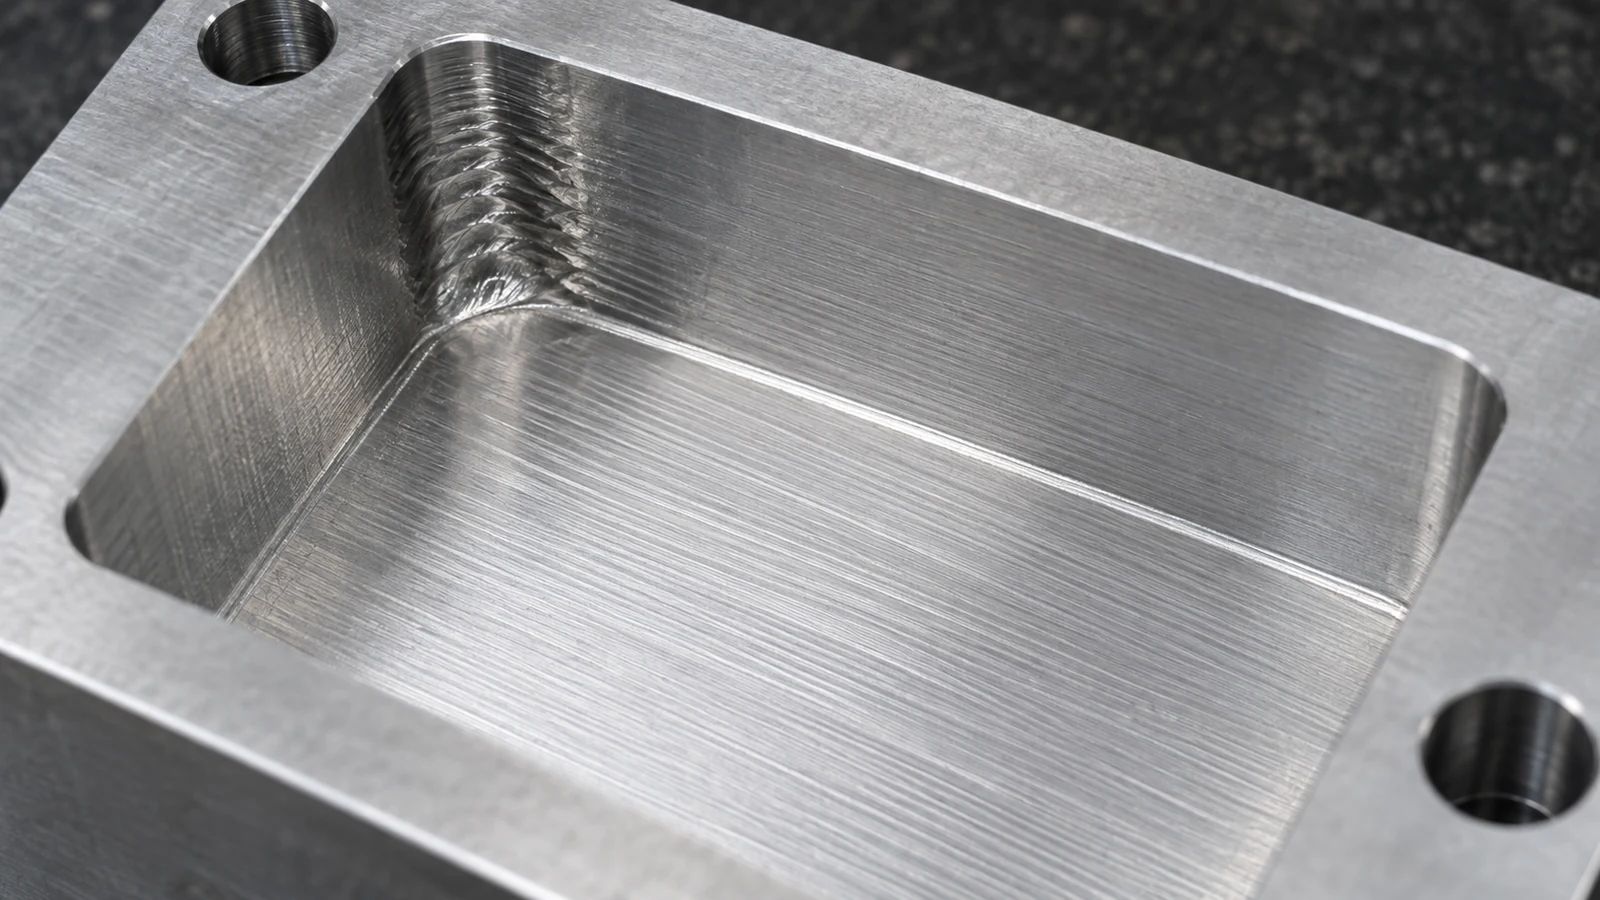
オーバーライドに触れる前に、加工と段取りを記録します。工具とホルダの識別情報、実際の突き出し量、ワークオフセット、治具のリビジョン、材料グレード、プログラムされた経路、主軸回転数、送り、軸方向切込み、半径方向噛み込み、そして工具寿命上の時点です。スケールを入れて表面を撮影し、切削方向を記録します。同じ機械位置で、しかも無関係な部品や治具で痕が再現するなら、機械側の確認がより妥当になります。帰属の特定されていない1枚の写真から主軸を診断してはいけません。.
通常の送り痕、再切削された切りくず、構成刃先、そしてビビリは、普通の照明下では似て見えることがあります。周期的なパターンや切削中の明確な振動はビビリ仮説を裏付けますが、欠陥が幾何学的なものか、外観上のものか、機能上のものかを決着させるには、測定された表面と工程記録が必要です。.
工具側とワーク側の動きを切り分ける
まず機械的な積み重ねから始めます。工具側では、過大な突き出し、不適切な着座、振れ、摩耗、緩んだコレット、あるいは切削に適さないホルダが安定性を低下させ得ます。ワーク側では、薄肉部、弱い接触面、切削位置から離れすぎたクランプ、支持されていない底面、あるいはロケータ下の切りくずによって部品が動くことがあります。両側が同時に動くこともあります。単にクランプ力を加えるだけでは繊細な部品を歪ませ、最終的な自由状態の寸法を悪化させることがあります。.
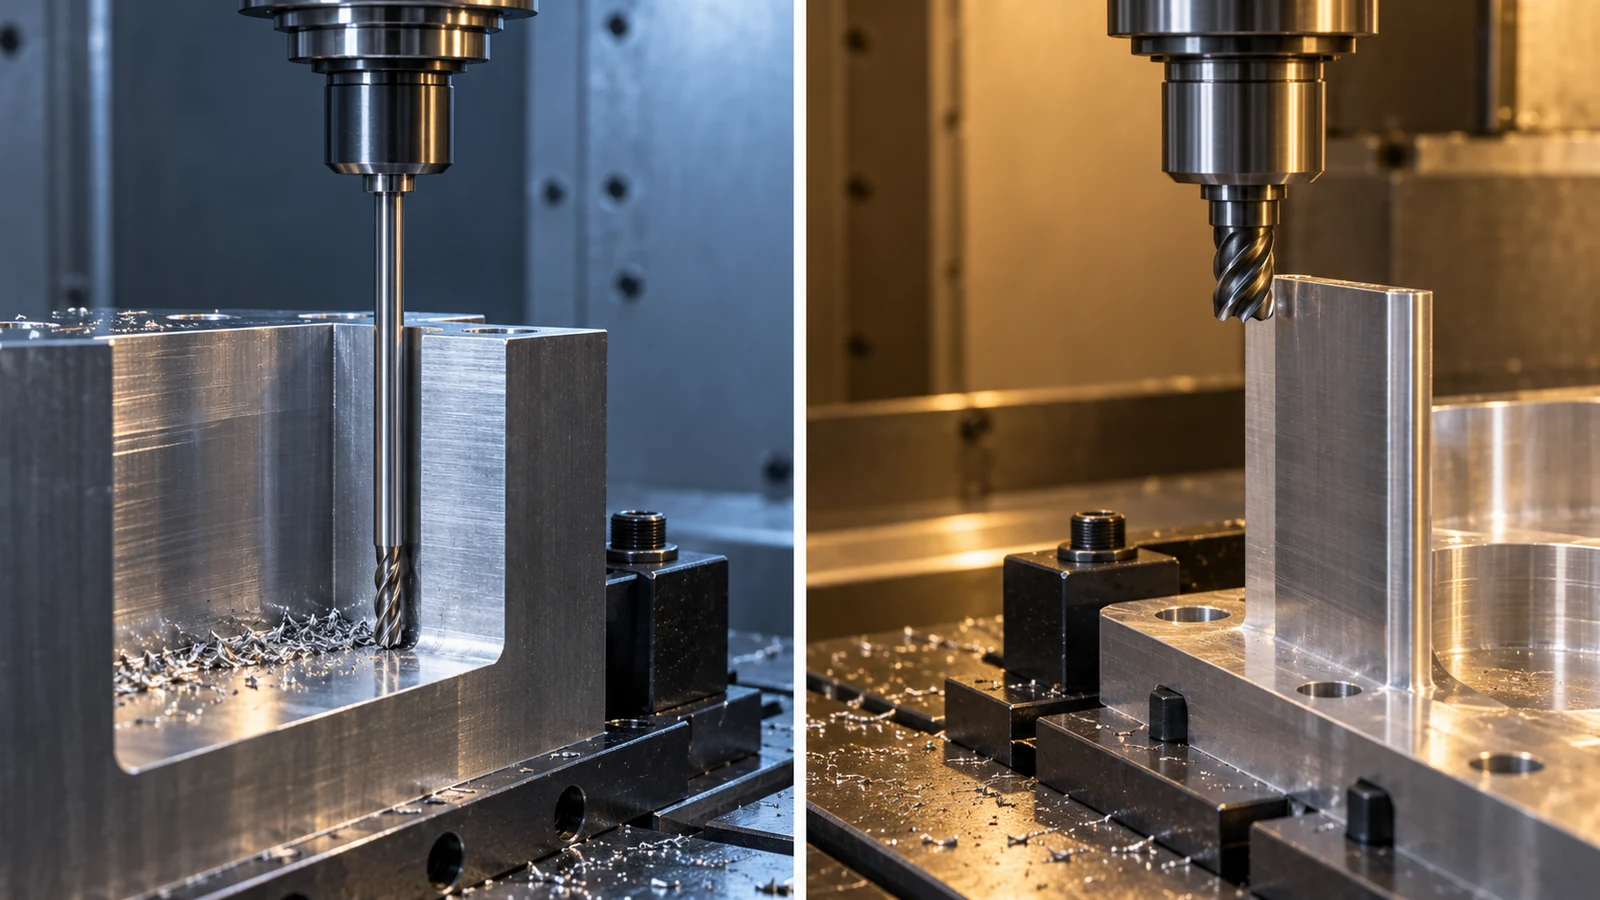
実際の切削工具の組み立てを確認してください。CAM上の公称刃径だけを見てはいけません。短く剛性の高い組み立ては、同じプログラム値でも長い延長部とは異なる挙動を示すことがあります。開いたポケットでは、異なるアプローチ方向や、より早い段階での支持を保つ工程によって、部品のたわみ傾向を低減できる場合があります。深いキャビティでは、不安定な深さにおけるホルダのクリアランスと最小工具リーチの確認も必要です。.
問題が特定の材料ヒートや特定の外注処理バッチでのみ発生する場合は、オペレータの責任を問う前に、素材の状態とワークピースの形状を見直してください。材料の違いは切削力や切りくずの挙動を変え得ますが、バッチとの相関だけではメカニズムの証明にはなりません。.
症状から試験へのマトリクス
この表は診断の出発点です。各推奨テストは、機械・工具・ワーク保持の安全限界内で実施してください。普遍的な速度・送りのレシピではありません。.
| 観察された模様 | 主要仮説 | 判別チェック | 考えられる対応 |
|---|---|---|---|
| 工具が深くなるにつれて波が悪化する | 工具組み立ての剛性またはクリアランスが不足 | 実際の突き出し量とホルダのエンベロープを特徴深さと比較する | 可能な限りリーチを短縮する。アクセスを見直すか工程を分割する |
| コーナーのみびびる | 突入量の急増 | そのコーナーと残り素材でのツールパスシミュレーションを確認する | 適切なコーナーパスや残り加工パスで局所的な負荷を低減する |
| 壁が薄くなった後にマークが発生し始める | ワークピースの支持が失われている | 安定した初期段階と支持のない後期段階を比較する | 部品を歪めずに切削順序を変更するか、承認された支持を追加する |
| 問題が異なる部品間で同一のツールに追従する | 摩耗、振れ、ホルダーまたはツール形状 | アセンブリ全体を検査し、認定された交換品と比較する | アセンブリを修正するか、適切なカッターを選択する |
| 問題が1つの治具位置で発生する | 局所的な接触またはクランプのばらつき | ロケーター、切りくず、クランプ経路、初品の着座を確認する | 再現性のある接触と支持を回復する |
購入者はこのアプローチの恩恵を受けるために、機械の正確な調整ログを必要としない。観察されたパターン、検証された原因、是正措置、変更後の結果を明示したサプライヤーの説明は、「高精度」という一般的な約束よりも有用である。“
一度に一つの原因だけを変える
管理されたテストでは、他の変数と検査方法を一定に保ちながら、ベースライン切削と1つの意図的な変更を比較する。ツールのリーチを短縮した場合は、新しいアセンブリを文書化し、それが依然として部品に干渉しないことを検証する。ツールパスを変更した場合は、以前に不安定だった領域を通るエンゲージメントを比較する。承認された範囲内でスピンドル速度を調整した場合は、送り、幅、深さ、カッター、クランプ圧力を同時に変更しないこと。そうしなければ、どの変更が効果的だったのか誰にも分からなくなる。.
結果は音だけでは判断すべきではない。同じ照明と倍率で表面を撮影し、その切削によって影響を受ける図面特性を測定し、テスト後のツール状態を記録する。静かな切削でも、静的たわみ、熱、または摩耗した刃先による寸法誤差が生じることがある。逆に、耳に聞こえる機械の音が許容できない表面を生じさせない場合もある。管理された図面と機能が合否を決定する。.
生産現場では、安定した条件は通常の変動に耐えなければなりません。新しい工具、工具寿命の後半、別のオペレーター、別の素材ロット、そして再セットアップです。これは、すべての低リスク部品についてあらゆる変数を網羅的にテストしなければならないという意味ではなく、提案された修正が故障の結果と注文で求められる証拠に見合ったものであるべきだという意味です。.
ツールパスの変更だけでは足りない場合
形状が不安定性を引き起こすことがあります。狭い内部コーナーでは、深い底面にも到達しなければならない小さな工具が必要になる場合があります。薄いフランジは、まさにその見える面を仕上げる際に支持されないことがあります。そのような場合、送りと回転数を際限なく調整するよりも、DFMの議論の方が効果的かもしれません。選択肢としては、内部半径を大きくする、局部逃げを設ける、アクセス開口部を変更する、工程順序を変える、重要な仕上げ領域をよりアクセスしやすい面へ移す、などが考えられます。設計変更にはエンジニアリング承認が必要です。.
また、加工ルートが特定の表面や材料状態に適さないこともあります。機能が、提案されたミリング段取りでは検証も再現もできない仕上げや形状を要求する場合、別の適格な仕上げ工程を評価してください。異なる工作機械の軸数が自動的に振動を解決するかのような示唆は避けてください。剛性、支持、ツールパス、そしてデータム管理は依然として重要です。.
サイクルタイム、工具、段取り、不良品リスクに影響する材料除去の判断については、 CNC machining cost guide がより広範なコストの枠組みを示します。最初の切削が安価であることが、必ずしも適合部品が安価であることを意味するわけではありません。.
切削が静かになった後の受け入れ判定
ビビりが何を脅かしたのかを判断してください。化粧カバーでは、合意された照明下での見た目が支配的かもしれません。シーリングランドでは、表面性状、局所的なうねり、平面度が重要かもしれません。軸受座や位置決め壁では、外観よりも寸法、位置、形状が重要かもしれません。関連する図面改訂と測定状態を記録してください。それらを曖昧な「滑らかな仕上げ」という主張で置き換えないでください。.
粗さで仕上げが指定されている場合、単一のRa値は周期的なうねりや局所的な損傷を必ずしも明らかにするわけではありません。測定経路を機能領域に合わせ、表面処理によって許容できない加工ままの状態が隠されないようにしてください。当社の 表面仕上げの概要 は、要求される加工表面と後工程の表面処理とを区別するのに役立ちます。.
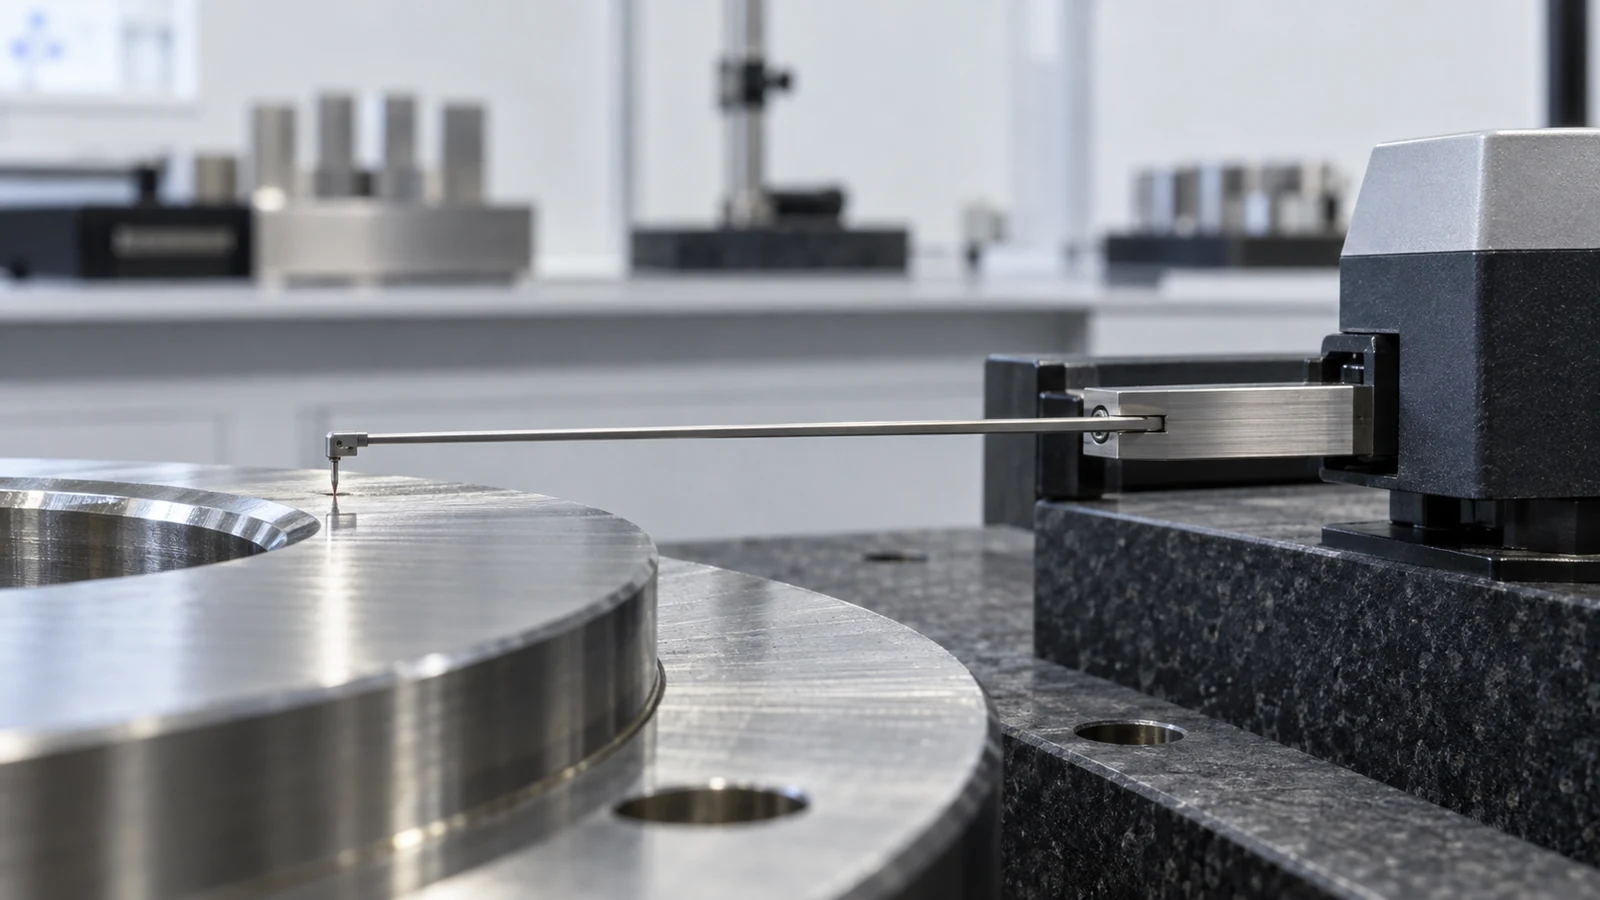
有用な是正処置記録の最小限の内容は簡潔です。マークが現れた場所、どの原因を検証したか、何を変更したか、同一箇所の比較で何が示されたか、そしてその後どの寸法と表面特性が合格したかです。この記録は、単に1つのサンプルが良く見えるかどうかではなく、修正が再現可能かどうかを買い手が判断するのに役立ちます。.