
La deflexión de la herramienta en el fresado CNC es la flexión elástica de un cortador bajo carga de corte. En una pieza terminada puede aparecer como una pared que se afila, una ranura que mide más ancha de lo programado, un piso con un escalón direccional, o una superficie cuyo acabado cambia a lo largo de la trayectoria. Estas marcas son pistas, no pruebas: el chatter, el runout, el movimiento del dispositivo de sujeción, el desgaste de la herramienta y la configuración de inspección pueden crear síntomas similares. Diagnostique la característica y el patrón de medición antes de cambiar los offsets.
Esta guía se centra en separar la deflexión del cortador de errores de apariencia similar y seleccionar una corrección que aborde la causa. Encaja dentro de la más amplia proceso de mecanizado CNC; la guía del proceso de fresado CNC abarca la planificación de rutas a través de las características de la pieza.
Lea el patrón de error en la pieza
Un cortador deflectado no siempre deja una curva limpia. Su firma depende de dónde actúa la fuerza de corte, cómo se sujeta la herramienta, la dirección de compromiso y si la pieza de trabajo puede moverse. Mapee la cara o característica afectada, la herramienta y la operación, la dirección del pase de acabado, la ubicación a lo largo de la trayectoria y si la desviación cambia con la profundidad.
Busque relaciones, no una lectura aislada. Una fresa de extremo de largo alcance puede dejar una pared más cercana a la nominal cerca de su parte superior que cerca de su parte inferior. Una ranura puede terminar más ancha de lo programado cuando la herramienta se dobla alejándose del material y retrocede después del corte. Un piso puede mostrar un escalón o una marca testigo direccional donde la carga cambió en una esquina. El mismo cortador puede comportarse de manera diferente en un bloque pesado y en una nervadura flexible porque la rigidez de la pieza de trabajo es parte del sistema de corte.
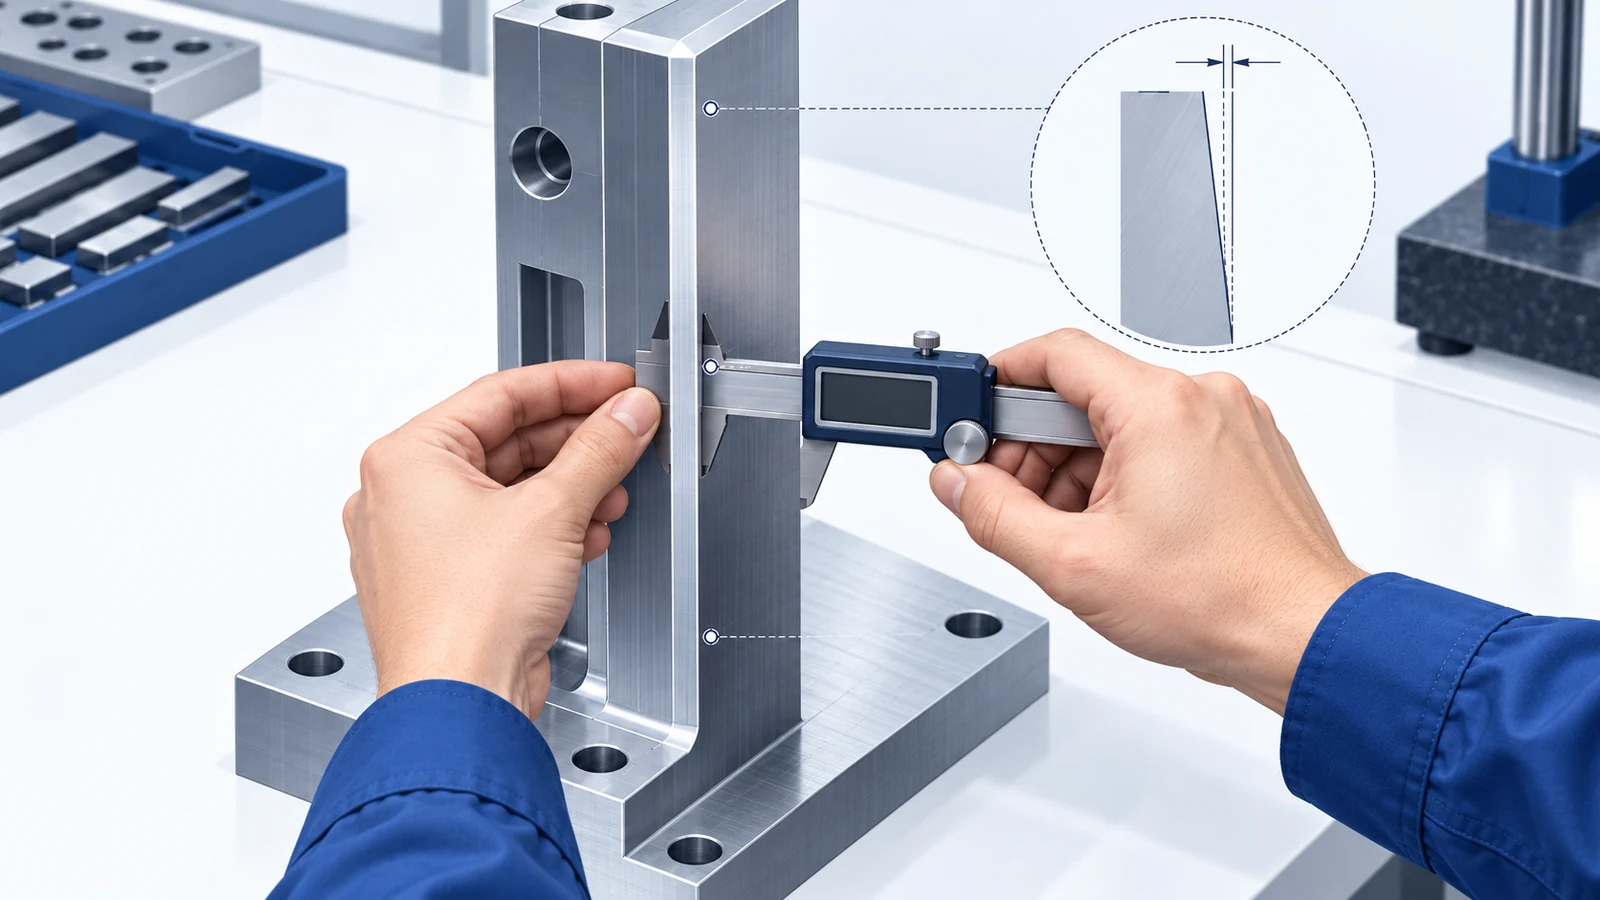
- Error de pared dependiente de la profundidad: compare las mediciones en más de una altura usando el esquema de referencia del plano. Un cambio con la profundidad sugiere un efecto de geometría o rigidez, pero no prueba la flexión de la fresa.
- Tamaño dependiente de la dirección: registre si el error cambia entre pasadas en concordancia y en oposición, entre entrada y salida, o entre lados opuestos de una cavidad.
- Marcas de esquina o de compromiso de corte: anote dónde entra la herramienta en un corte a ancho completo, cambia de dirección o comienza a cortar una sección delgada.
- Repetibilidad: si el patrón se repite con la misma herramienta y trayectoria, compare el alcance, la configuración del portaherramientas y el compromiso de corte antes de aplicar un desplazamiento puntual.
Una marca visible no sustituye a la medición. Registre la característica, la referencia, el método de inspección, el estado sujeto o libre y la dirección de corte. Sin esos detalles, una pista útil puede convertirse en un ajuste engañoso.
Separe la deflexión de errores similares
Varios modos de falla pueden dejar marcas similares. Un diagnóstico práctico se pregunta qué verificación permitirá distinguirlos en lugar de cambiar avances y velocidades hasta que una muestra pase por casualidad. Mantenga la inspección constante y cambie una sola variable controlada a la vez.
| Patrón observado | Posible causa | Siguiente verificación útil |
|---|---|---|
| Conicidad de pared que cambia con la profundidad o el alcance | Flexión de la fresa, flexibilidad de la pieza o ambas | Compare las lecturas a alturas definidas; revise el soporte, el voladizo y el compromiso de corte |
| Ondulación regular o marcas repetidas | Chatter u otra inestabilidad dinámica | Compare el espaciado de las marcas y la condición de corte; consulte la guía de diagnóstico de chatter en fresado |
| Resultado diferente en lados opuestos | Excentricidad, dirección de la fuerza, dirección de la trayectoria de la herramienta o movimiento del montaje | Verifique el estado de la herramienta/portaherramientas, la excentricidad, la dirección de la pasada y el amarre |
| El tamaño se desvía a lo largo de una serie | Desgaste de la herramienta, cambio térmico o una línea base en movimiento | Registre las lecturas por vida útil de la herramienta y operación antes de cambiar los offsets |
| La pieza pasa amarrada pero se mueve tras liberarla | Distorsión o liberación de tensiones por el amarre | Compare los resultados en estado amarrado y libre usando una condición de inspección acordada |
Esta es una ayuda de triaje, no un árbol de fallos universal. El chatter y la deflexión pueden coexistir: una herramienta flexible puede excitarse más fácilmente, mientras que la vibración también puede alterar el resultado medido. Una conicidad puede implicar en cambio la alineación del husillo, la orientación del utillaje o la elección del datum. Confirme la configuración de medición antes de culpar al cortador.
Por qué se dobla un cortador bajo carga
Una fresa de extremo se comporta aproximadamente como una viga en voladizo: el portaherramientas soporta un extremo mientras las fuerzas de corte actúan cerca de la punta. Un mayor alcance sin soporte y un diámetro menor reducen la rigidez a flexión; una mayor fuerza de corte aumenta el desplazamiento. La respuesta real también depende de la geometría del cortador, el material, la longitud de las hélices, la interfaz del portaherramientas, el estado del filo y cuánto del filo está comprometido. Una regla simple no puede sustituir el contexto real de herramienta y corte.
A menudo se aumenta el alcance para acceder a un bolsillo profundo o despejar un hombro. Eso resuelve un problema de colisión a la vez que hace la herramienta más flexible. Una hélice larga puede exponer más filo de corte del que necesita la operación. Si la función permite un radio interno mayor, puede ser posible un cortador más corto y rígido. Si la esquina es crítica, el proceso puede necesitar otra orientación, una estrategia por etapas o un montaje distinto. La elección de la herramienta está ligada a la geometría de la pieza, no solo al diámetro nominal.
La fuerza de corte cambia a lo largo de una trayectoria a medida que aumenta el compromiso de la herramienta, cuando la fresa entra o sale, cuando se alcanzan esquinas o cuando la evacuación de virutas es deficiente. Una trayectoria estable a lo largo de una pared recta puede cargar bruscamente la fresa en un giro de bolsillo. El comportamiento del material y el estado del filo también importan: un filo desgastado puede frotar en lugar de cizallar, alterando el calor y la fuerza. Por eso, una configuración de avance y velocidad copiada de una geometría diferente puede fallar a pesar de tener el mismo grado de material.
Para una revisión con el proveedor, vincule el síntoma con la función. Si una pared controla una superficie de sellado, rodamiento, deslizamiento o alineación, identifique su relación y su datum, no solo una “tolerancia ajustada” genérica. El guía de tolerancias de mecanizado CNC explica cómo deben definirse juntos los requisitos funcionales y la verificación.
Elija la corrección en el orden correcto
Comience con el cambio menos disruptivo que mejore la rigidez o haga más predecible la carga de corte. La reprogramación no es automáticamente la primera respuesta si la pieza está mal apoyada o la herramienta alcanza más lejos de lo necesario.
- Elimine el voladizo evitable. Utilice el conjunto más corto posible y una exposición adecuada. Confirme la holgura en el portaherramientas y en el vástago, no solo en la punta.
- Revise la rigidez de la fresa y el estado del filo. Considere un diámetro mayor, una fresa más corta o una geometría diferente si aún alcanza la característica. Verifique el desgaste, el astillado, la acumulación de material y el asiento en el portaherramientas.
- Estabilice la pieza de trabajo. Apoye las secciones delgadas cerca del corte cuando sea factible. Posicione de forma repetible sin deformar la pieza hacia una forma que desaparezca tras el desmontaje.
- Reduzca los cambios bruscos de compromiso de la herramienta. Revise la entrada, la salida, las esquinas y el compromiso de ancho completo. Una trayectoria que distribuya la carga puede ayudar sin ralentizar toda la operación.
- Separe el desbaste del acabado. Deje un sobreespesor controlado y use una pasada de acabado adecuada a la herramienta y a la característica. Una pasada de resorte puede ayudar en un caso verificado, pero repetir la trayectoria no resuelve todas las fuentes de movimiento.
- Compense solo después del diagnóstico. La compensación por desgaste o por trayectoria de herramienta puede adaptarse a un error estable y medido. No utilice un offset para ocultar un montaje variable, un filo desgastado o una inspección inconsistente.
Para cada prueba, indique qué cambió y qué permaneció fijo: montaje, portaherramientas, trayectoria, sujeción de la pieza, condición del material, método de inspección y ubicación de la característica. Si varias variables se mueven juntas, una muestra que pasa no mostrará qué cambio ayudó ni si el resultado se repetirá.
Trate los bolsillos profundos y las paredes delgadas como problemas de sistema
Las cavidades profundas crean un compromiso entre alcance y rigidez. Antes de seleccionar una herramienta larga, revise el ancho de la abertura, las esquinas internas, la altura de la pared, la profundidad del fondo, el espacio libre del portaherramientas y la dirección de aproximación. Cambiar la orientación o la secuencia de mecanizado puede ser más eficaz que seleccionar un cortador más largo. La guía de acceso de herramientas para cavidades profundas cubre las cuestiones de espacio libre y geometría que deben resolverse antes de programar.
Las paredes delgadas añaden un segundo elemento flexible: la pieza de trabajo. La fuerza de corte puede empujar una pared alejándola del cortador, y luego la pared recupera su posición después de que la herramienta pasa o se abre el dispositivo de sujeción. Una herramienta adecuada para un resalto grueso puede no serlo para una nervadura esbelta. Pueden considerarse la remoción por etapas, el stock equilibrado, el soporte local y una pasada final después del desbaste, pero la secuencia debe respetar los datums funcionales. Consulte la guía de sujeción para fresado de paredes delgadas para el aspecto del problema relacionado con la sujeción y la liberación.
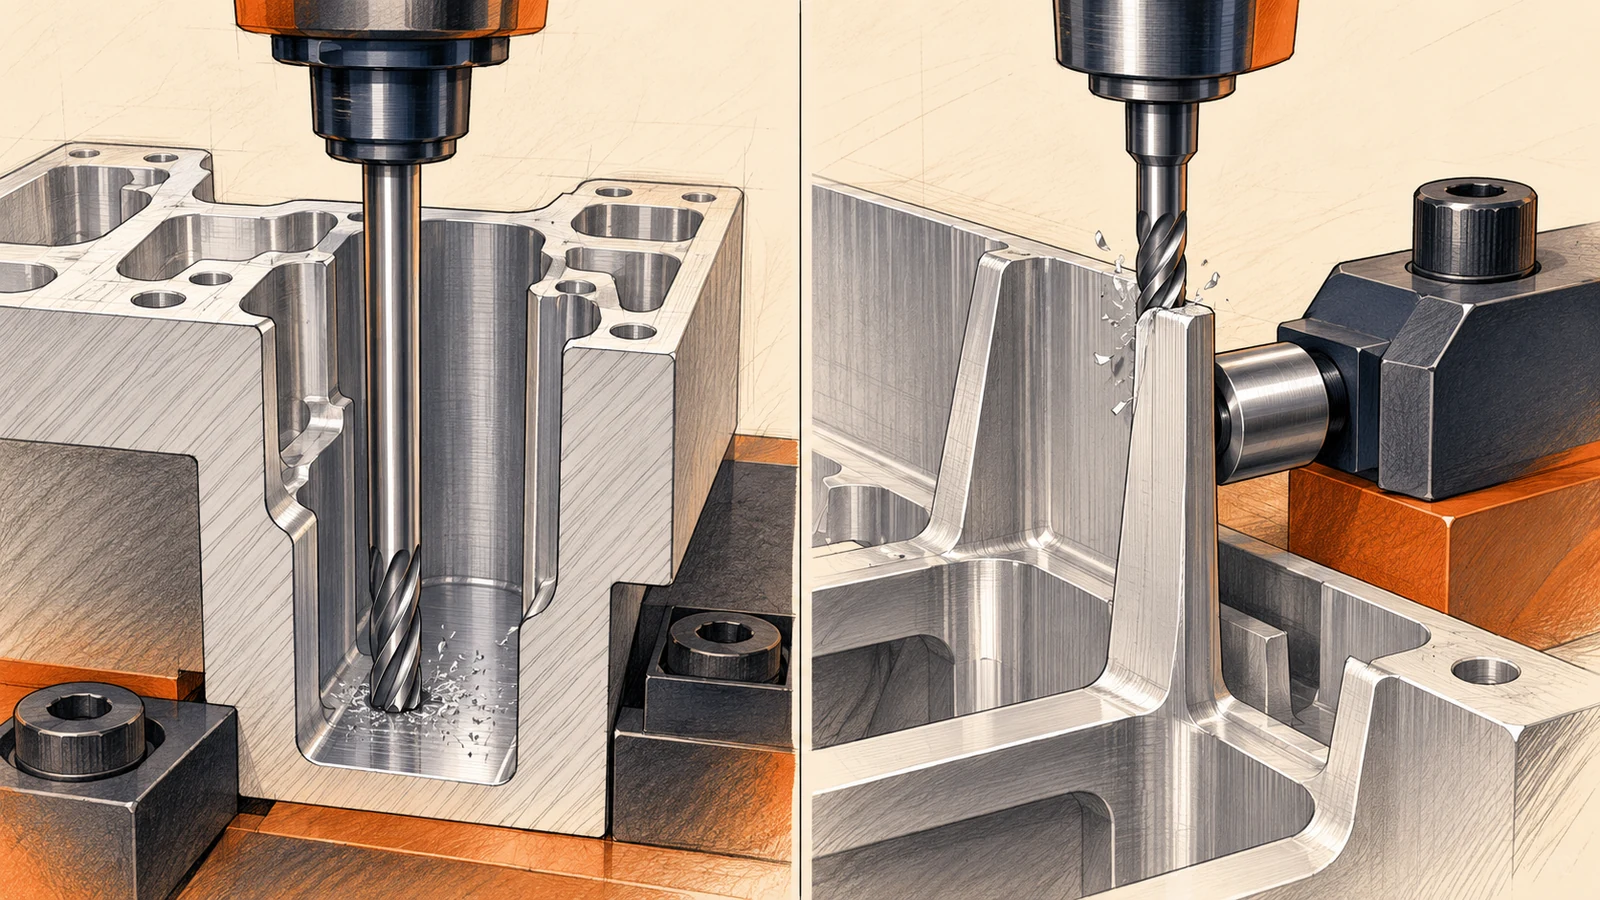
Para ambos tipos de características, separe la deflexión del cortador de la deflexión de la pieza de trabajo. Una comparación controlada puede cambiar el alcance manteniendo constante el dispositivo de sujeción, o cambiar el soporte manteniendo el cortador y la trayectoria. Mida en un estado definido. Si la pieza se mueve después de soltar la sujeción, un offset en la máquina puede hacer que la lectura con la pieza sujeta parezca correcta mientras la pieza entregada sigue siendo incorrecta.
Verifique la corrección en lugar de perseguir offsets
Utilice un ciclo de verificación corto. Confirme la revisión del plano, las dimensiones nominales, los datums y el método de aceptación. Establezca una lectura de referencia. Realice un cambio de proceso controlado y vuelva a medir las mismas ubicaciones en el mismo estado. Registre el conjunto del cortador, el alcance, la operación, la dirección de la trayectoria y la información relevante sobre la vida útil de la herramienta.
Busque una respuesta consistente, no un único valor favorable. Verifique que la corrección redujo el error original sin crear un nuevo problema en el espesor de pared, la geometría de las esquinas, el acabado o las características adyacentes. Si la característica forma parte de un ensamblaje, verifique la relación que importa, no solo una dimensión local. Cuando la incertidumbre de medición afecta la disposición, acuerde el método y las condiciones en lugar de tratar la resolución del instrumento como prueba de la capacidad del proceso.
Mantenga la corrección del proceso separada de la interpretación del plano. Si la función no está clara, pregunte si la característica controla el ajuste, el sellado, la ubicación, la apariencia o el stock para una operación posterior. Un proveedor no puede elegir la compensación para una condición de aceptación indefinida.
Qué compartir cuando una característica fresada está fuera de tolerancia
Un enunciado de problema útil incluye la revisión del plano, el material y su condición, el tamaño nominal y la tolerancia, la referencia de datum, la ubicación de la característica, la herramienta u operación si se conoce, el método de medición y si la pieza estaba sujeta o libre. Añada una foto de cerca y una vista marcada que muestre la dirección medida. En lugar de decir solo “la pared está mal”, indique cómo está mal y dónde cambia la lectura.
Para una nueva RFQ, destaque las paredes, las ranuras, las cavidades profundas y los radios de esquina que determinan el alcance o la rigidez. Identifique las superficies funcionales frente a las no críticas. Si el diseño puede aceptar un cambio de radio, una abertura más ancha o un datum revisado, plantéelo desde el principio. Estas conversaciones pueden revelar una ruta de menor riesgo antes de fijar una tolerancia.
Un requisito preciso no necesita controles arbitrarios. Proporcione a la fabricación y a la inspección suficiente información para controlar la característica que hace que la pieza funcione.
Preguntas frecuentes sobre la deflexión de la herramienta en el fresado CNC
¿Cómo puedo distinguir la deflexión de la herramienta del chatter?
La deflexión suele aparecer más a menudo como un desplazamiento dimensional relacionado con la carga o un error dependiente de la dirección y la profundidad. El chatter comúnmente deja ondulaciones repetidas. Pueden interactuar, así que compare la geometría, el patrón de la superficie, la trayectoria y la condición de corte, no solo la apariencia.
¿Un avance más lento siempre reduce la deflexión de la herramienta?
No. Un avance menor puede reducir algunas cargas, pero un alcance excesivo, una sujeción débil de la pieza, una condición deficiente del filo o un contacto brusco pueden persistir. Una reducción excesiva de la velocidad puede favorecer el roce en algunas combinaciones. Cambie una variable y verifique.
¿Puede una pasada de resorte corregir una pared cónica?
Puede mejorar un error de acabado repetible cuando el material y la trayectoria están controlados. No corregirá de forma fiable cambios en la sujeción de la pieza, el desgaste, la alineación ni el movimiento tras el desmontaje. Confirme primero la causa.
¿Debe un plano especificar el diámetro de la herramienta o el número de ejes de la máquina?
Normalmente se debe definir la geometría funcional, los datums, las tolerancias, el material y los requisitos de superficie. El diámetro de la herramienta y la estrategia de la máquina son decisiones de proceso, a menos que una restricción específica sea contractual.
¿Qué pasa si una pared cumple solo mientras está sujeta?
Defina el estado de aceptación requerido y compare las lecturas en estado sujeto y libre con un soporte repetible. Revise la presión del dispositivo de fijación y la secuencia de desmontaje; no oculte el movimiento de la pieza entregada con una compensación dentro de la máquina.