
RaとRzは、測定された表面プロファイルの異なる側面を表します。Raは基準線からの平均絶対偏差を要約し、Rzは指定規格の定義と評価規則に基づいてプロファイル高さを表します。Raの限度を満たす表面が、自動的にRzの限度も満たすわけではありません。図面に一方が指定されている場合、それを他方で置き換えるには、チャートから得た換算係数ではなく、技術的な承認が必要です。.
この区別は、2社のサプライヤが異なるパラメータを報告する場合、仕上げ工程が変更される場合、または見た目には滑らかな部品が相手面を損傷する場合に重要です。有用な問いは、どちらのパラメータがより精密に聞こえるかではありません。報告された測定値が、部品の機能を支配する表面要件に対応しているかどうかです。.
類似した平均値は異なるプロファイルを隠し得る
2つの例示的な表面を想像してください。一方は、測定長全体にわたって間隔の狭い控えめな山と谷を持ちます。もう一方は、時折生じる深い溝を除けば比較的均一です。2番目の表面がはるかに顕著な局所的特徴を含んでいても、それらの平均偏差は類似し得ます。これらは概念的なプロファイルであり、試験結果や特定の加工プロセスの予測ではありません。.
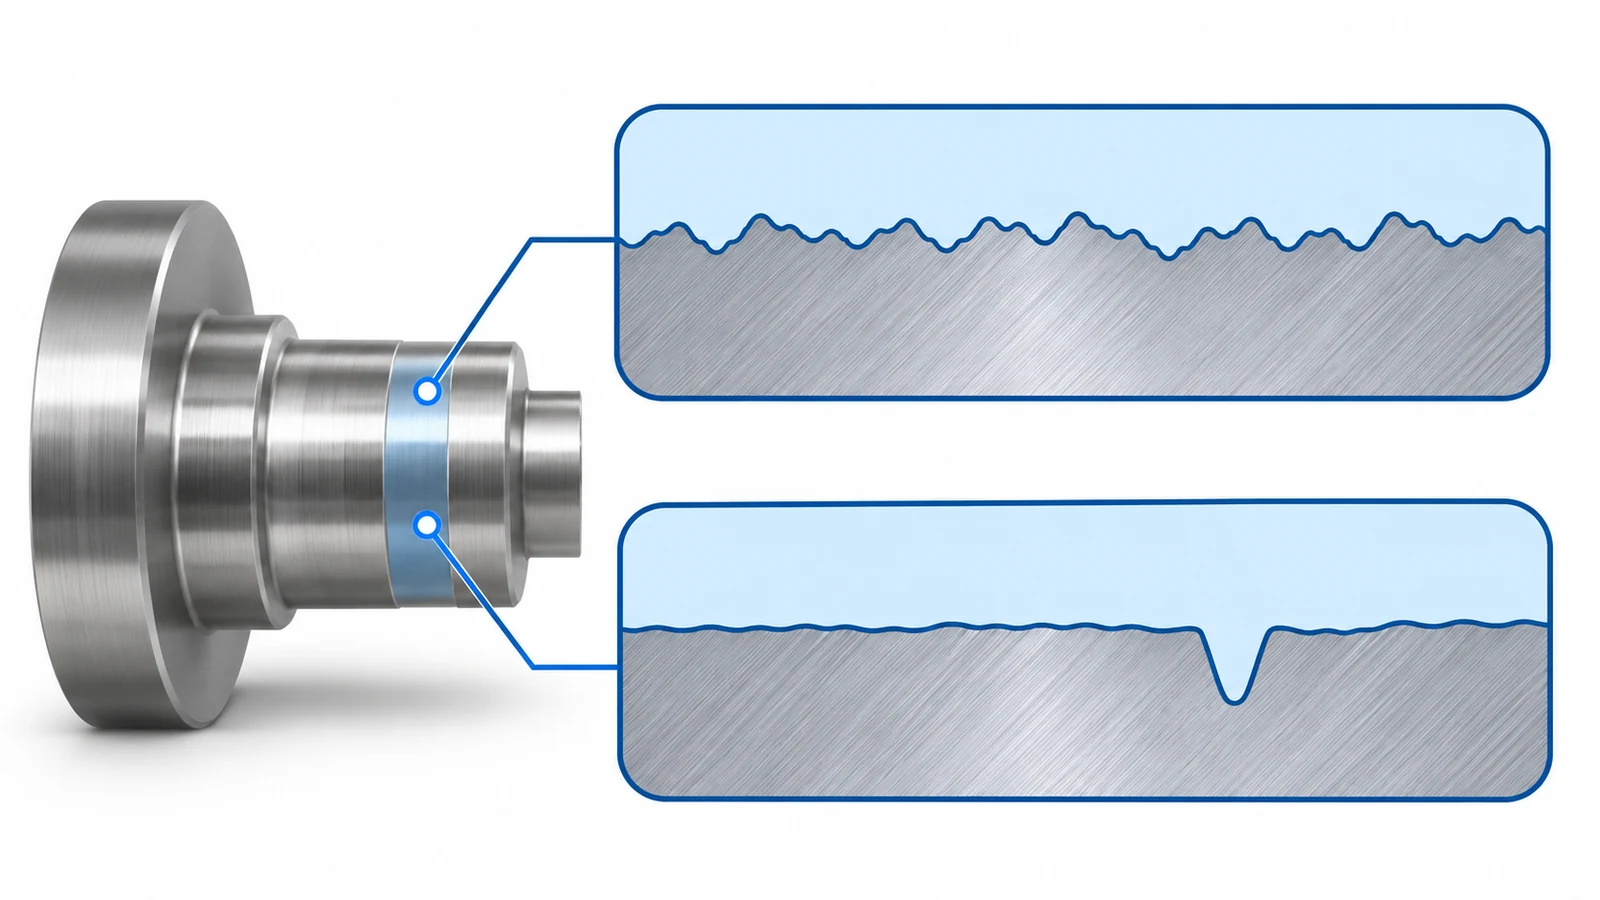
プロファイル全体を単一の数値に還元することは、必然的に情報を捨て去ります。平均値はテクスチャの全体的なレベルを記述するのに有用ですが、すべての山、谷、間隔パターン、方向性特徴を保持することはできません。高さパラメータは異なる問いに答えますが、それも表面を完全に記述するものではありません。どちらの数値単独でも、密封、摺動、または接着の界面が機能することを証明するものではありません。.
例えば、損傷した接触面を調査する設計者は、広範囲の粗さと孤立した傷を区別する必要があるかもしれません。その調査は、影響を受けた箇所と機能メカニズムから始まります。低い平均値が損傷を与える局所的特徴を排除すると仮定することから始めるべきではありません。逆に、大きな局所的高さだけでは、組立故障の原因を立証することはできません。.
利用可能な 表面仕上げの選択肢 はプロセスの文脈を提供します。それでも技術要件は、どの表面と特性が重要かを特定しなければなりません。プロセス名はその定義の代わりにはなりません。.
換算係数が合格判定規則にならない理由
RaとRzに関する経験則は、特定のプロファイル系列を前提としています。プロファイル形状を変えれば関係も変わります。ある測定群では妥当に見える係数が、別の測定群では誤った答えを導くことがあり、特に表面に傷、むしられた材料、異なる仕上げパターンが含まれる場合にその傾向が顕著です。.
サプライヤーは、実際の材料、加工、測定設定に対して確立されているのであれば、工程開発中に経験的な関係を用いてもよいでしょう。ただしそれは依然として工程固有の相関です。2つの図面要求の間に一般的な等価性を生み出すものではなく、最終合格判定に用いるパラメータを黙って置き換えるべきではありません。.
さらに第二の複雑さがあります。記号Rzは、あらゆる歴史的な規格や各国の慣行を通じて単一の互換可能な定義を持ってきたわけではありません。古い検査シートと現在の図面が同じ文字を使っていても、異なる評価慣習に依拠している場合があります。報告された値を比較する前に、支配的な規格と版を確定してください。.
顧客から、既存のRa報告がRz要求を満たせるかと問われた場合、実務的な答えは、元のプロファイルデータと測定条件が要求される評価を支えているかを確認することです。支えていなければ、正しい測定を手配するか、承認された明確化を要請してください。掛け算では、元の報告が保持していなかった情報を復元することはできません。.
まず測定条件を一致させる
パラメータ名が一致していても、2つの結果が直接比較可能になるわけではありません。フィルタリング、評価長さ、機器設定、測定方向が、どの特徴が結果に寄与するかを決定します。加工パターンに沿って取ったトレースは、それを横切って取ったものとは異なるプロファイルを表すことがあります。適切な方向は、到達しやすい経路ではなく、仕様と表面形状に従います。.
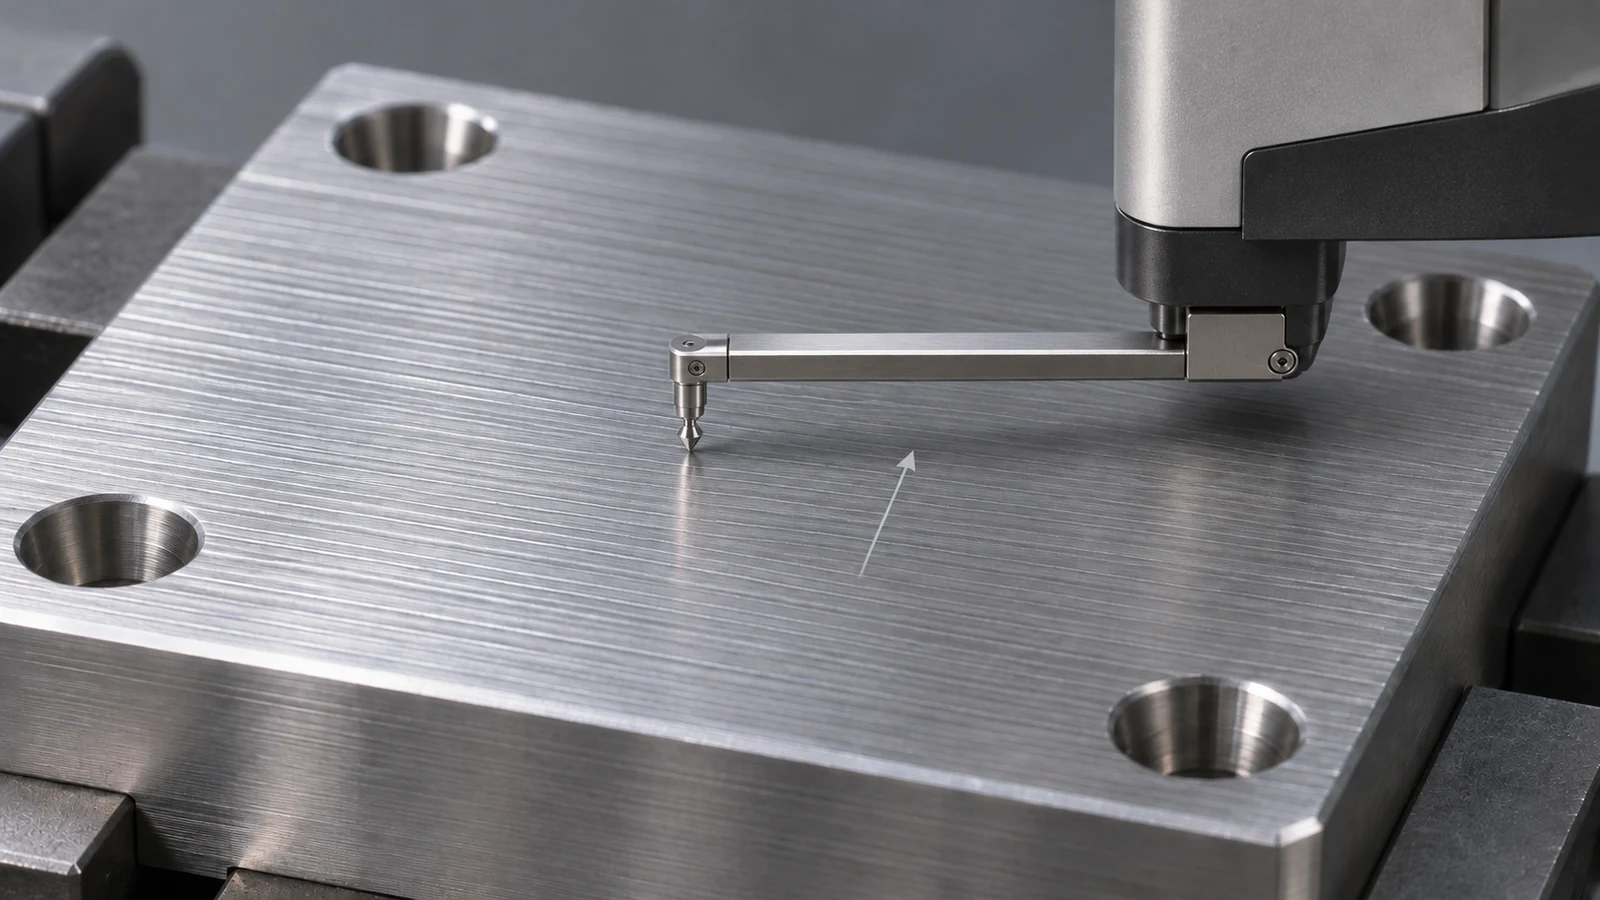
位置も重要です。端部近くの短くアクセスしやすい領域は、機能的な接触領域を代表しない場合があります。図面がシール帯を管理している場合、検査計画はその帯を特定し、どのように到達するかを説明すべきです。隣接する非機能面は、同じ段取りで両面が加工されたというだけの理由で、その代わりにはなりません。.
研削面については、測定を意図した 精密研削加工. と併せて検討してください。目的は、評価された表面をそれを生み出す加工に結び付けることであり、研削が特定の粗さ値を保証すると仮定することではありません。検査中の表面準備と清浄度も一貫している必要があります。.
要件を変えずに不一致を調査する
一方の報告が合格、他方が不合格と言う場合、まず図面、パラメータ定義、単位、測定位置を比較してください。次に評価設定と保持されたトレースを比較します。この順序により、誰かが加工パラメータを変更したりバッチを不合格にしたりする前に、書類上の不一致と実際の表面差を切り分けられます。.
有用な調査は元の結果を保存します。どの部品を検査したか、各トレースをどこで取ったか、測定間で何が変わったかを記録してください。合意された条件下で同じ特定領域を再検査することは、不特定の位置から新たに都合のよい数値を出すよりも有益です。.
不一致が、粗さ要求が必要かどうかに関するものである場合は、それは設計上の議論です。 Ra指示のコストと機能 に関する別のガイドがその判断を扱っています。検査員は、より都合のよいパラメータに切り替えることでこれを解決すべきではありません。.
検査の引き継ぎに含めるべきもの
引き継ぎでは、図面改訂、管理対象表面、パラメータ、限界値、単位、支配的な評価規則を結び付けるべきです。また、測定位置と方向、関連する機器設定、承認された例外があればそれを特定すべきです。保持されたプロファイルデータは、特に2つの工程が目視で異なるテクスチャを生み出す場合に、予期しない結果を説明する助けになります。.
RaとRzは、測定されたプロファイルの指定された記述として使用し、競合する品質等級として扱わないでください。防御可能な合否判定では、パラメータをその定義に結び付け、測定を重要な表面に結び付けます。.