
Ra et Rz décrivent différents aspects d'un profil de surface mesuré. Ra résume l'écart absolu moyen par rapport à une ligne de référence ; Rz décrit la hauteur du profil selon la définition et les règles d'évaluation de la norme spécifiée. Une surface qui respecte une limite Ra ne respecte pas automatiquement une limite Rz. Lorsqu'un plan spécifie l'un, le remplacer par l'autre exige une approbation d'ingénierie, et non un facteur de conversion tiré d'un abaque.
Cette distinction importe lorsque deux fournisseurs rapportent des paramètres différents, lorsqu'un procédé de finition change, ou lorsqu'une pièce apparemment lisse endommage sa surface conjuguée. La question utile n'est pas de savoir quel paramètre semble plus précis. Il s'agit de savoir si la mesure rapportée répond à l'exigence de surface qui régit la fonction de la pièce.
Des moyennes similaires peuvent masquer des profils différents
Imaginez deux surfaces illustratives. L'une présente des pics et des vallées rapprochés et modérés sur la longueur mesurée. L'autre est relativement uniforme, hormis une rainure profonde occasionnelle. Leurs écarts moyens peuvent être similaires même si la seconde surface contient une caractéristique locale bien plus prononcée. Il s'agit de profils conceptuels, et non de résultats d'essai ni d'une prédiction pour un procédé d'usinage particulier.
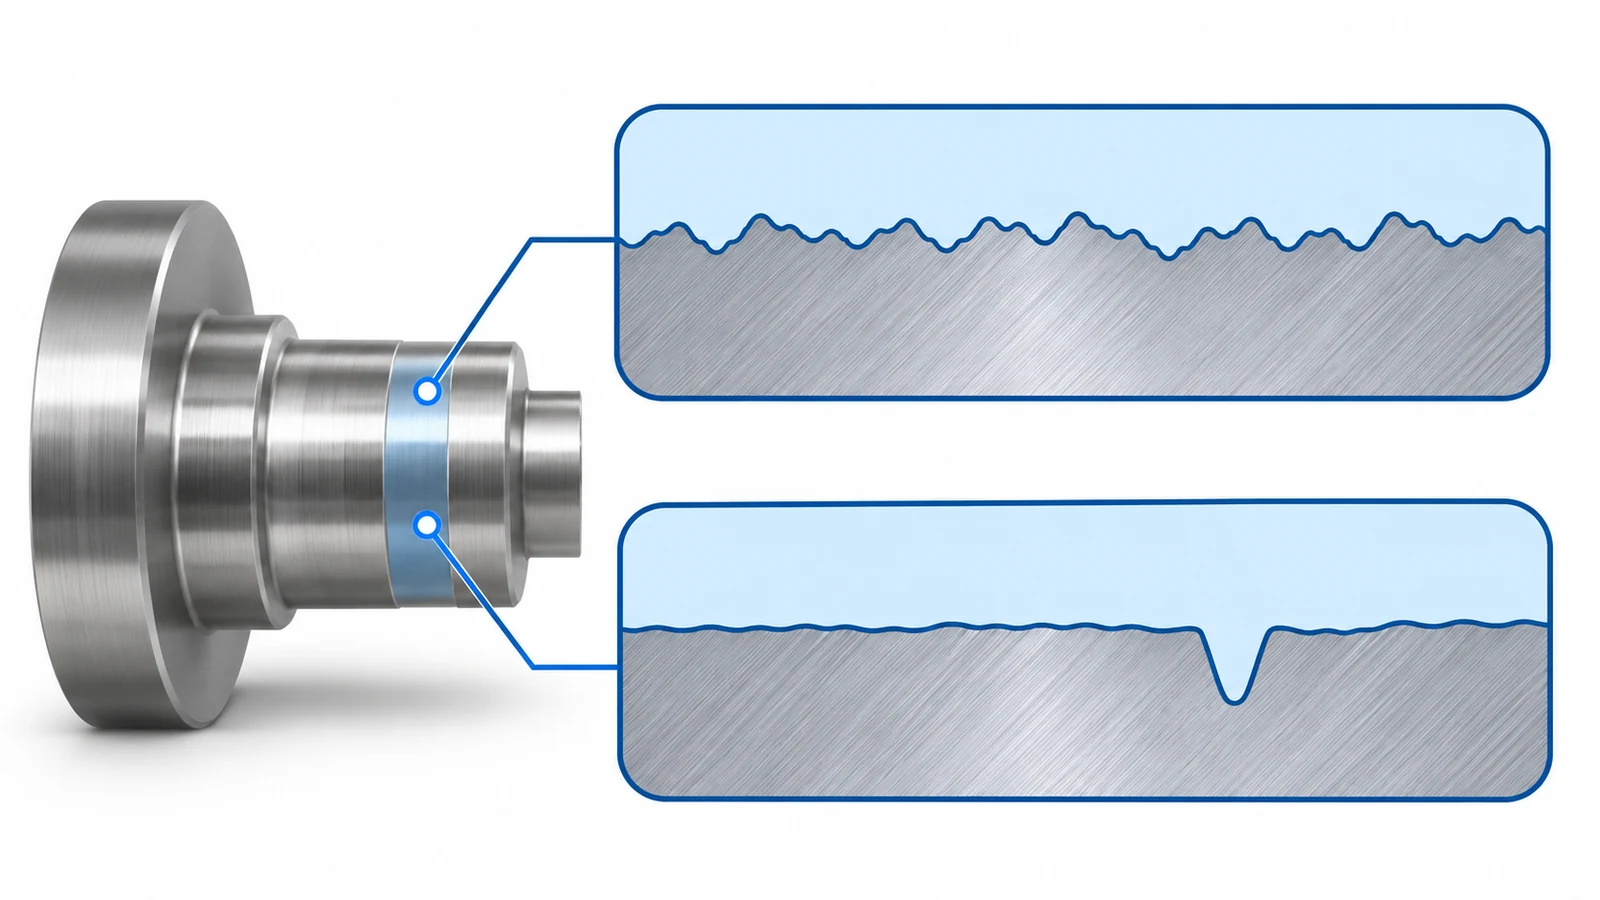
Réduire un profil entier à un seul nombre élimine nécessairement de l'information. Une moyenne est utile pour décrire le niveau global de texture, mais elle ne peut conserver chaque pic, chaque vallée, chaque motif d'espacement ou chaque caractéristique directionnelle. Un paramètre de hauteur répond à une autre question, mais il ne décrit pas non plus entièrement la surface. Aucun des deux nombres ne prouve à lui seul qu'une interface d'étanchéité, de glissement ou de collage fonctionnera.
Par exemple, un concepteur étudiant une surface de contact endommagée peut avoir besoin de distinguer une rugosité généralisée d'un rayure isolée. Cette analyse commence par la zone affectée et le mécanisme fonctionnel. Elle ne doit pas commencer en supposant qu'une valeur moyenne faible exclut une caractéristique locale dommageable. Inversement, une grande hauteur locale n'établit pas à elle seule la cause d'une défaillance d'assemblage.
Les options de finition de surface disponibles fournissent le contexte du procédé. L'exigence d'ingénierie doit toujours préciser quelles surfaces et quelles caractéristiques importent ; un nom de procédé ne remplace pas cette définition.
Pourquoi un facteur de conversion n'est pas une règle d'acceptation
Les règles empiriques reliant Ra et Rz supposent une famille particulière de profils. Modifiez la forme du profil et la relation change. Un facteur qui semble plausible pour un ensemble de mesures peut donc donner un résultat erroné pour un autre, en particulier lorsque la surface comporte des rayures, du matériau arraché ou un motif de finition différent.
Un fournisseur peut utiliser une relation empirique lors du développement d'un procédé si elle a été établie pour le matériau, l'opération et la configuration de mesure réels. Il s'agit néanmoins d'une corrélation propre au procédé. Elle ne crée pas d'équivalence générale entre deux exigences de plan et ne doit pas remplacer silencieusement le paramètre utilisé pour l'acceptation finale.
Une deuxième complication intervient : le symbole Rz n'a pas eu une définition interchangeable unique dans toutes les normes historiques et pratiques nationales. Une ancienne fiche de contrôle et un plan actuel peuvent utiliser les mêmes lettres tout en s'appuyant sur des conventions d'évaluation différentes. Déterminez la norme et l'édition applicables avant de comparer les valeurs rapportées.
Si un client demande si un rapport Ra existant peut satisfaire une exigence Rz, la réponse pratique consiste à vérifier si les données de profil d'origine et les conditions de mesure permettent l'évaluation requise. Si ce n'est pas le cas, organisez la mesure correcte ou demandez une clarification approuvée. Une multiplication ne peut pas récupérer des informations que le rapport d'origine n'a pas conservées.
Faire d'abord correspondre les conditions de mesure
Même des noms de paramètres identiques ne rendent pas deux résultats directement comparables. Le filtrage, la longueur d'évaluation, la configuration de l'instrument et la direction de mesure déterminent quelles caractéristiques contribuent au résultat. Un tracé pris le long d'un motif d'usinage peut décrire un profil différent de celui pris perpendiculairement. La direction appropriée découle de la spécification et de la géométrie de la surface, et non du trajet le plus facile d'accès.
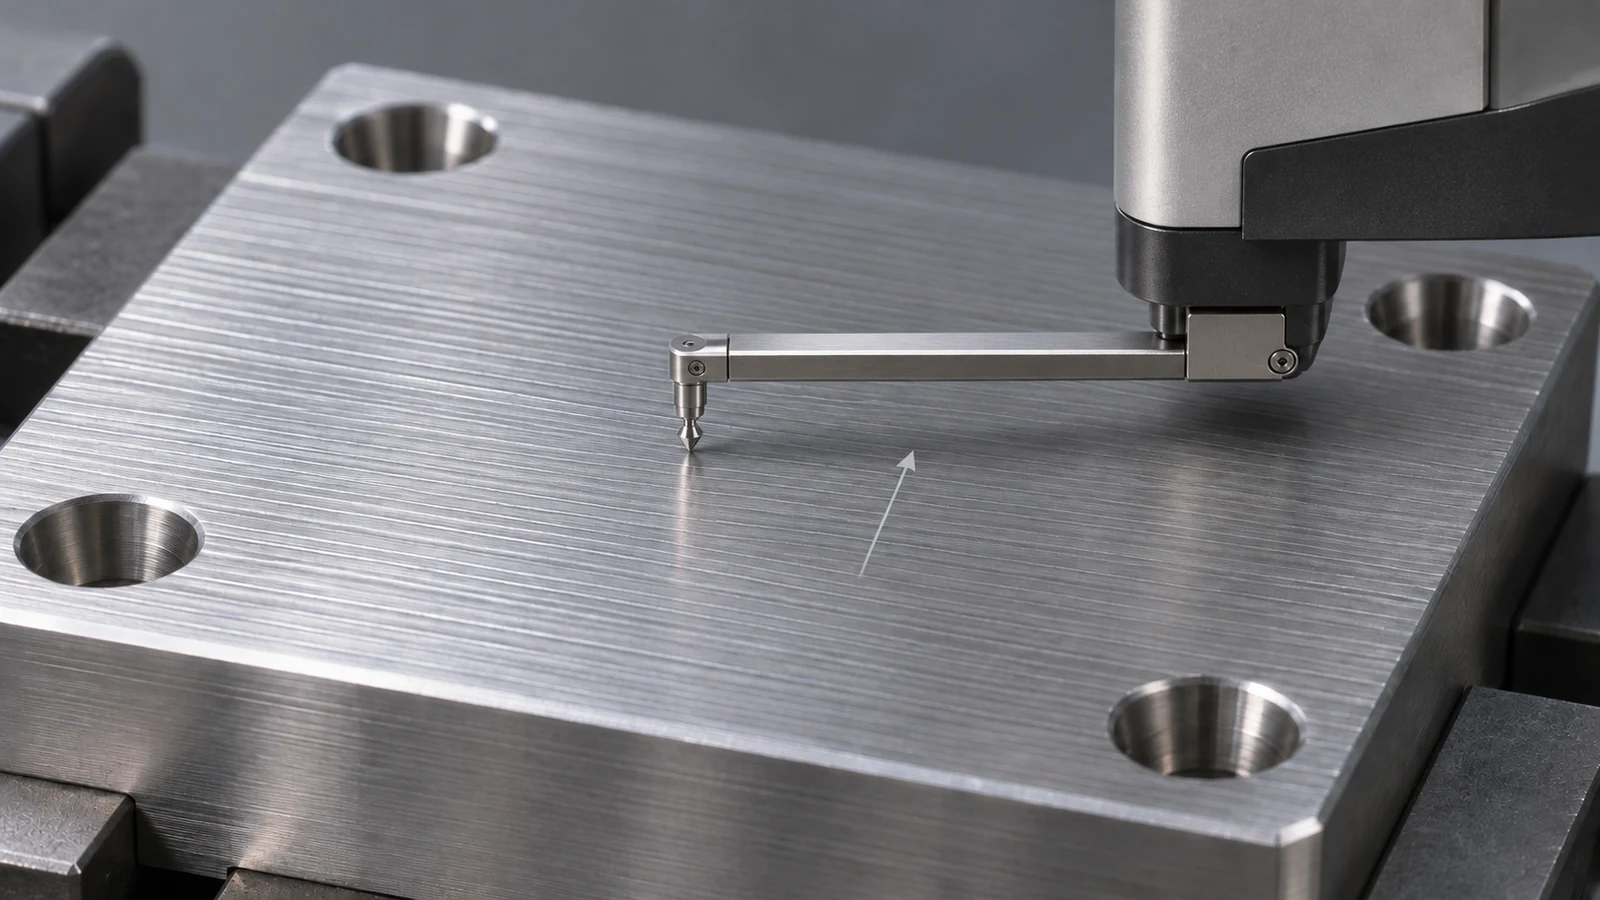
L'emplacement compte aussi. Une zone courte et accessible près d'un bord peut ne pas représenter la région de contact fonctionnelle. Si le plan contrôle une bande d'étanchéité, le plan de contrôle doit identifier cette bande et expliquer comment y accéder. Une face non fonctionnelle adjacente ne peut pas la remplacer simplement parce que les deux faces ont été usinées dans le même montage.
Pour une surface rectifiée, examinez la mesure conjointement avec l' opération de rectification de précision. L'objectif est de relier la surface évaluée à l'opération qui la produit, et non de supposer que la rectification garantit une valeur de rugosité particulière. La préparation de la surface et la propreté lors du contrôle doivent également être cohérentes.
Analyser un désaccord sans modifier l'exigence
Lorsqu'un rapport indique conforme et un autre non conforme, comparez d'abord les plans, les définitions des paramètres, les unités et les emplacements mesurés. Comparez ensuite les réglages d'évaluation et les tracés conservés. Cette séquence permet de distinguer une incohérence documentaire d'une différence réelle de surface avant que quiconque ne modifie un paramètre d'usinage ou ne rejette un lot.
Une investigation utile préserve les résultats d'origine. Consignez quelle pièce a été contrôlée, où chaque tracé a été pris et ce qui a changé entre les mesures. Recontrôler la même zone identifiée dans des conditions convenues est plus instructif que de produire un nouveau chiffre favorable à partir d'un emplacement non spécifié.
Si le désaccord porte plutôt sur la nécessité de l'exigence de rugosité, il s'agit d'une discussion de conception. Le guide distinct sur le coût et la fonction des appels Ra traite de cette décision. Un inspecteur ne doit pas la résoudre en passant à un paramètre plus commode.
Ce qui doit figurer dans le transfert d'inspection
La transmission doit relier la révision du plan, la surface contrôlée, le paramètre, la limite, les unités et les règles d'évaluation applicables. Elle doit également identifier l'emplacement et la direction de mesure, les réglages pertinents de l'instrument et toute exception approuvée. Les données de profil conservées peuvent aider à expliquer un résultat inattendu, en particulier lorsque deux procédés produisent des textures visiblement différentes.
Utilisez Ra et Rz comme descriptions spécifiées d'un profil mesuré, et non comme des classes de qualité concurrentes. Une décision d'acceptation défendable maintient le paramètre lié à sa définition et la mesure liée à la surface qui importe.