
シンカーEDMのキャビティでは、電極サイズは単純にキャビティサイズを固定の「火花ギャップ」値だけ逆方向にコピーしたものではありません。仕上がりの形状は、電気的な加工ギャップ、プログラムされた電極オフセットまたはアンダーサイズ、オービットや遊星運動、電極の消耗、そして仕上げのシーケンスによって決まります。これらの要素は電極モデル、CAM、または機械制御のいずれかで扱えますが、どの層が責任を持つかを明確にしなければなりません。まず必要なキャビティとその合否判定面を起点とし、次に機械メーカーと電極メーカーの検証済みプロセスデータを用いて加工用電極を導き出します。最初の製品またはテストフィーチャで選択した補正を確認してから、同じ値を異なる材料、深さ、電極面積、極性、仕上げ条件に適用してください。.
キャビティ形状と電極補正を分離する
型彫り放電加工では、制御された放電によって電極と導電性ワークピースの間のギャップを越えて材料が除去されます。したがってキャビティは電極の接触痕ではありません。側面には側面ギャップが存在し、底面ギャップと消耗挙動は異なる場合があります。仕上がりのフィーチャは、粗加工と仕上げ加工の間の電極の動き方にも依存します。これが、公称の電極アンダーサイズを普遍的な材料代として扱えない理由です。.
単純なストレートウォールのキャビティでは、CAMや電極図面が片側あたりのアンダーサイズを表すことがあります。直径基準の値、半径方向の値、フィーチャ全体の差分は互換性がありません。非軸対称の輪郭では方向が重要です。コーナー半径、狭いスロット、リブ、局所的な凹部は、オービットと消耗に対して異なる反応を示します。値のそばに規約と座標系を記録してください。.
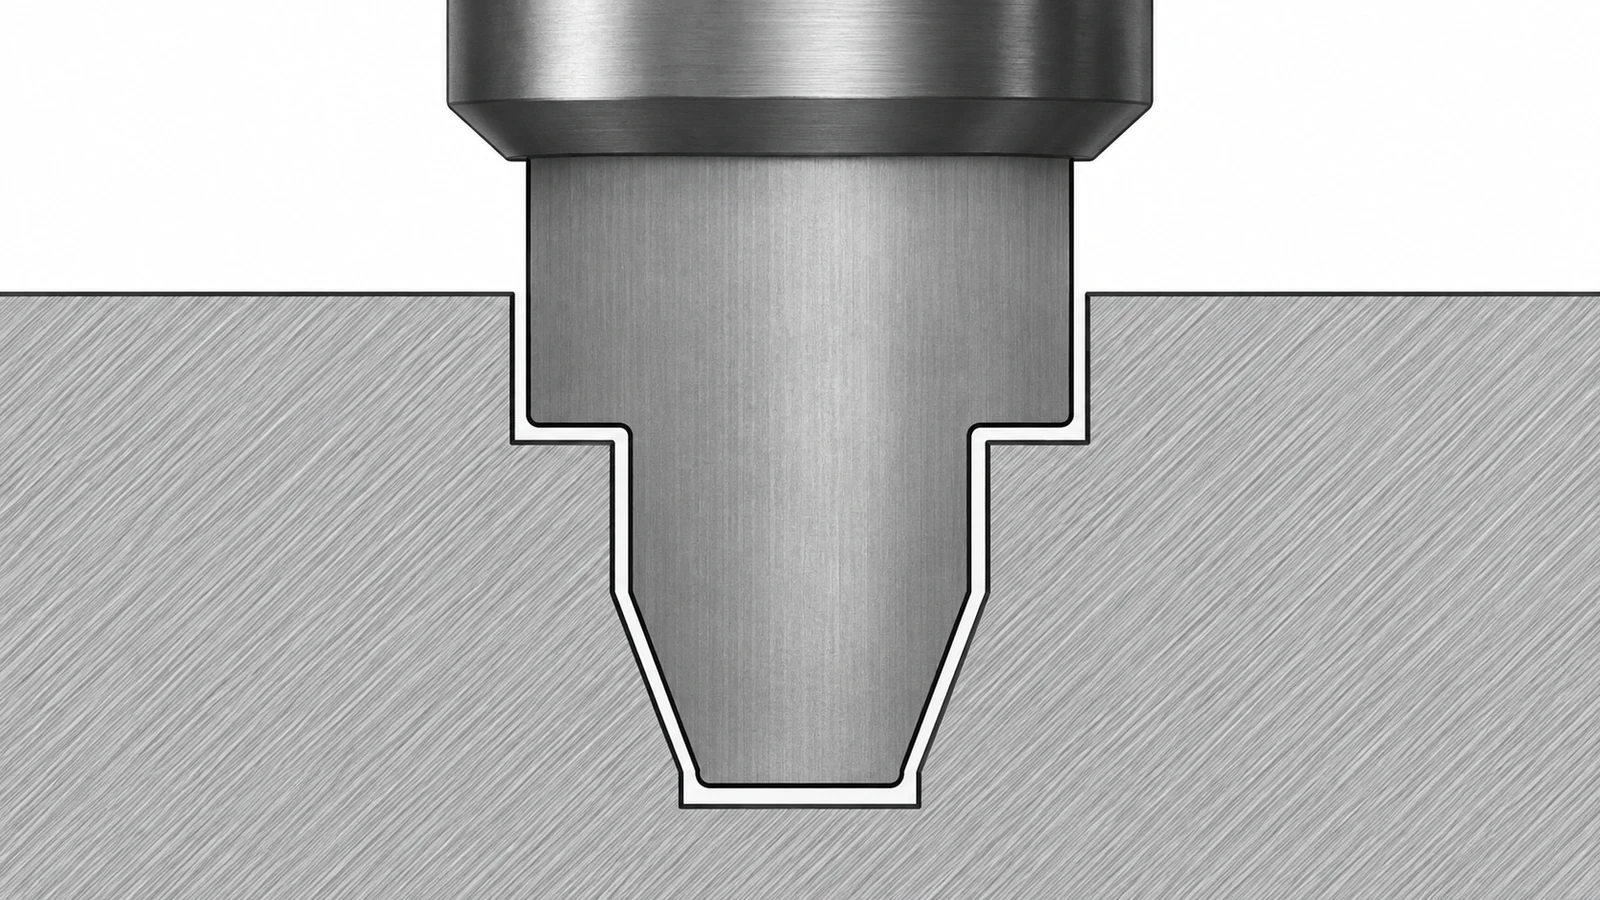
必要なワークピース形状をマスター定義として維持します。電極モデルは、独自のリビジョンと補正記録を持つ派生製造モデルであるべきです。この分離により、部品の合否定義を暗黙に変更することなく電極プロセスを改訂できます。.
オフセットをどの層が持つかを決める
補正を適用する方法は一般的に3つあります。電極モデルをアンダーサイズにする、CAMでオフセットを適用する、機械制御の設定を使用する、です。他の層が同じ代を再度適用しないように構成されていれば、いずれも機能します。二重補正はキャビティを大きすぎる状態にし、補正の欠落は小さすぎる状態にします。セットアップシートには、どのファイルまたは制御が値を所有するかを明記してください。.
| 方法 | 管理すべき項目 | 防止すべき典型的な失敗 |
|---|---|---|
| 電極形状 | モデルのリビジョン、極性、寸法検査 | アンダーサイズがCAMまたは制御装置で繰り返される |
| CAMツールパス | ツールパスのバージョン、オービットおよび方向の規約 | ポストプロセッサまたは機械設定が別のオフセットを追加する |
| 機械制御装置 | 制御モード、摩耗テーブルおよびアクティブなプログラム値 | 保存された補正がリリース済みのセットアップと異なる |
単一の責任者を選定し、他の表現は公称値として保持する。 形彫り放電加工プロセスページ はプロセスの文脈を説明する。部品固有の電極計画には、依然として独自の管理値と検証証拠が必要である。.
消耗とフラッシングを形状入力として扱う
電極摩耗は単なる工具寿命の問題ではない。エッジやコーナーの摩耗はキャビティの局所的な形状を変化させ得るし、電極の先端と側面で摩耗が異なることもある。その量は電極材料、ワーク材料、極性、パルス条件、電極形状、フラッシング、および目標仕上げに依存する。荒加工用電極を仕上げ用電極から意図的に分離し、最終パスに摩耗したプロファイルの回復を求めないようにすることがある。.
深いまたは狭いキャビティでは、フラッシングと切粉除去が寸法問題の一部となる。切粉の集中は放電を不安定にし得る一方、流れの制限は局所的なオーバーカット、不均一な摩耗、または不良な仕上げを生じ得る。電極ジャンプやオービット戦略はアクセスや仕上げを改善し得るが、結果として生じる経路は実効形状を変化させる。最終キャビティのみから寸法を決めるのではなく、意図する加工シーケンスを補正レビューに含めること。.
公称電極寸法が一致するという理由だけで、別のジョブからオフセットを転用してはならない。浅い開放ポケットと深いリブ付きキャビティでは、同じ合金であってもフラッシングと摩耗の条件が異なり得る。.
実際の放電加工で補正を検証する
誤ったオフセットの影響が重大な場合は、代表的なテストフィーチャを使用すること。ワーク合金と状態、電極材料、関連する断面、深さ、フラッシング配置、および仕上げシーケンスを可能な限り忠実に一致させる。使用前の電極だけでなく、最終加工後にフィーチャを測定すること。キャビティに複数の重要ゾーンがある場合は、1つの開口部測定が全深さを代表すると仮定せず、それらのゾーンを個別に検査すること。.
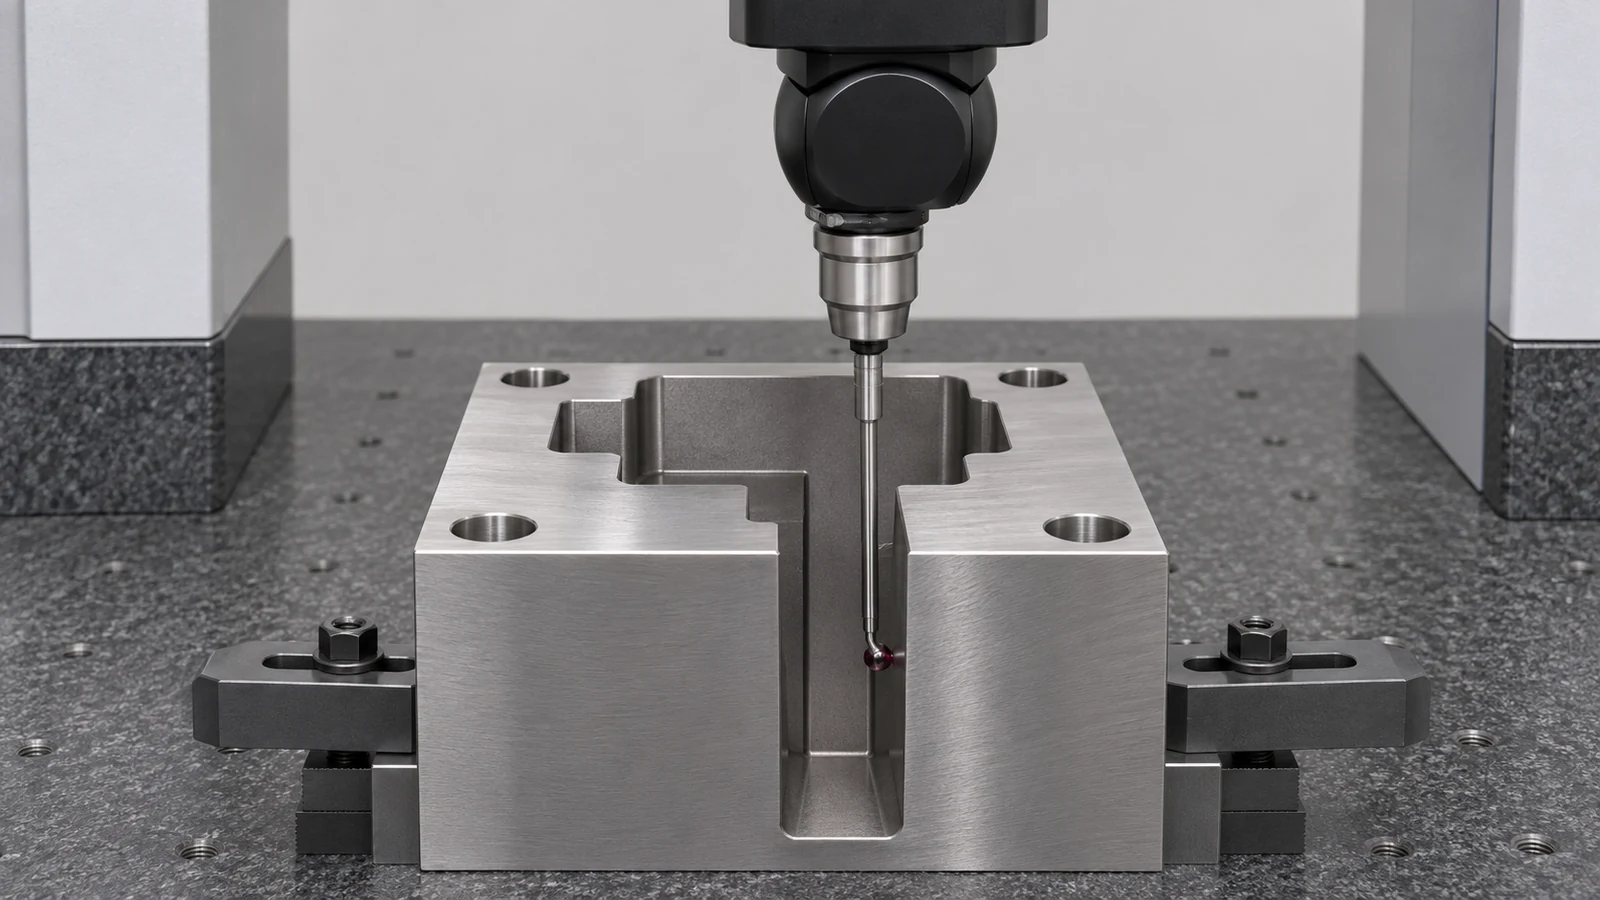
測定されたキャビティをマスタ形状と比較し、結果を電極およびプログラムのリビジョンに紐付けて保持すること。フィーチャが不良の場合は、連鎖を診断する: 電極寸法、セットアップ位置、アクティブオフセット、オービット、摩耗補正、仕上げ取り代、フラッシング、および測定方法。公称ギャップのみを変更すると原因を隠し、次のフィーチャの予測性を低下させ得る。.
図面と引き継ぎを曖昧さなくする
部品図は、完成したキャビティ、データム、公差、表面要件、および制限されたエッジ条件を定義する必要があります。電極図または工程表は、電極材料、制御される場合は極性、補償の責任範囲、オフセットの規約、粗加工/仕上げの順序、および検査箇所を別途特定する必要があります。再鋳層や表面健全性の要件が適用されるかどうかを明記してください。寸法オフセットはその条件を定義するものではありません。.
見積または工程レビューのために、最新の部品モデル、材料と状態、キャビティ深さ、重要な内側半径、必要なテクスチャ、数量、および合格判定方法を提供してください。納入部品については図面を権威ある基準として維持してください。電極モデルは生産用ツールであり、リリースされた部品定義の代替にはなりません。.