
Ra値が低ければ自動的に優れたCNC表面になるわけではありません。. より遅い仕上げパス、より新しい工具、より安定したワーク保持、追加の研磨、そしてより多くの検査が必要になる可能性があります—それでもなお、うねり、加工目方向、傷、シール性能を制御できないことがあります。実用的な目標は、部品の機能を確実に支える、最も制約の少ない表面要件を指定することです。このガイドでは、エンジニアと購買担当者が、図面が見積もりに回る前に、CNC表面粗さを接触、シール、摩耗、外観、測定、コストに結び付ける方法を示します。.
低いRa指示に潜むコストの罠
包括的な粗さ注記は、普通の面を重要機能に変えてしまうことがあります。機械加工工場は、送りを下げ、仕上げ工具を追加し、ツールパスを変更し、取扱い中に表面を保護し、より多くの箇所を検査する必要があるかもしれません。深いポケット、狭い溝、断続切削、薄肉、長いリーチの形状は、同じ数値を開放的な平らな面よりもはるかに達成しにくくする可能性があります。.
これが、粗さ要件が機能表面に属する理由です—自動的にモデル全体に属するわけではありません。軸受座、ガスケット座、光学面パネル、隠れたクリアランスポケットは同じ役割を担っていません。すべての面が最も厳しい値を受けると、見積もりは最も難しい解釈のコストとリスクを負うことになります。.
Raは表面の話のほんの一部にすぎない
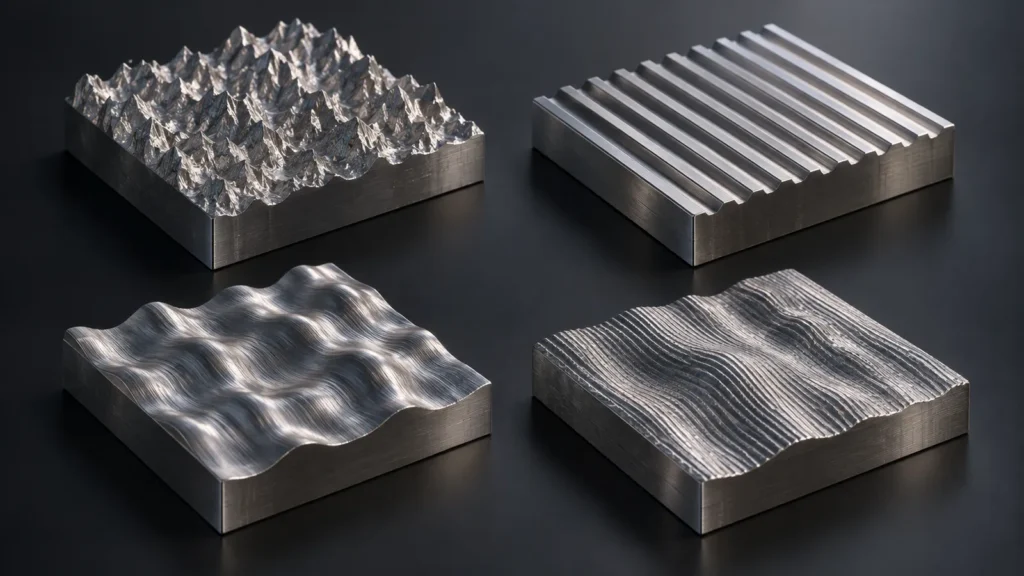
Raは評価長さにわたるプロファイル偏差の算術平均を表します。これは有用で広く理解されていますが、2つの表面が同様のRaを持ちながら異なる挙動を示すことがあります。それは、それらの山、谷、間隔、方向、またはより大きなスケールのうねりが同じではないためです。したがって、研磨された表面と細かくフライス加工された表面は、報告された1つの数値が同等に見えても、異なる接触やシールの挙動を生じる可能性があります。.
| 表面用語 | 説明に役立つこと | それだけでは決まらないこと |
|---|---|---|
| Ra | 平均プロファイル偏差 | 孤立した山、深い谷、加工目、うねり、または視覚的な均一性 |
| Rz | サンプリング長さにわたる山から谷までの高さの平均 | テクスチャの間隔と方向 |
| 加工目 | 表面パターンの支配的な方向 | 振幅または傷の許容度 |
| うねり | より広い間隔で生じる表面の変動 | 切削プロセスによって生じる微細な粗さ |
| 外観グレード | 色、光沢、質感、傷、および外観の一貫性 | トレーサブルな数値粗さ結果 |
より広い CNC加工表面仕上げガイド 判断が陽極酸化、ブラスト処理、研磨、めっき、またはその他の後処理にも関わる場合。粗さは仕上げ面の一特性であり、すべての表面処理の同義語ではありません。.
接触、流れ、外観から始める
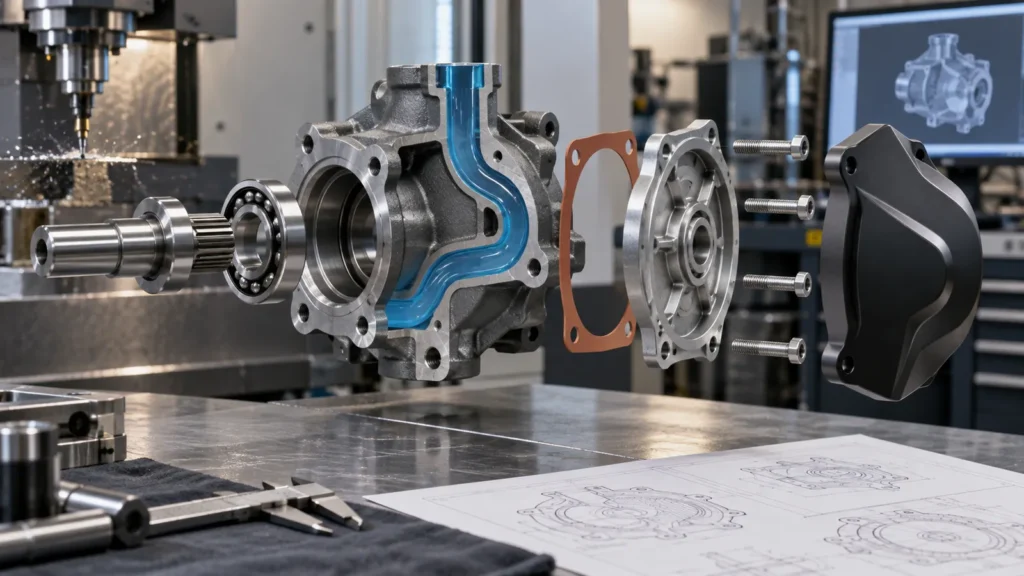
有用な仕様は、表面を横切るもの、または表面に触れるものから始まります。この問いが、重要な問題が摩擦、流体漏れ、コーティング密着性、洗浄性、疲労き裂発生、光学透明性、あるいは単に顧客が製品をどう見るかであるかを決定します。.
嵌合および摺動界面
シャフト、ブッシュ、ガイド、または軸受座では、粗さは材料、硬さ、潤滑、形状、およびすきまと連動します。極端に滑らかな表面が常に理想的なわけではありません。一部の界面では潤滑剤を保持するためにテクスチャが必要であり、鋭い山は早期摩耗を加速させる可能性があります。まず組立機能を指定し、その後、嵌合に合わせて表面要件を選択してください。.
シール面および流体経路
ガスケット座およびシール面では、加工目方向とうねりが平均粗さと同じくらい重要になることがあります。方向性のある工具パターンは漏れ経路を生じさせることがあります。流体チャネルでは、バリ、遷移部、清浄度、および形状が、Raのわずかな改善よりも支配的になることがあります。.
目に見えるハウジングおよび操作部
顧客は、テクスチャの一貫性、工具痕、色、光沢、エッジ品質、および取り扱い時の損傷を通じて外観を判断します。粗さの数値だけではこれらを定義できません。化粧面では、多くの場合、数値Raに加えて、あるいはそれに代えて、ゾーン、視認条件、承認サンプル、および傷やへこみの限度が必要です。.
加工プロセスが結果をどう形作るか
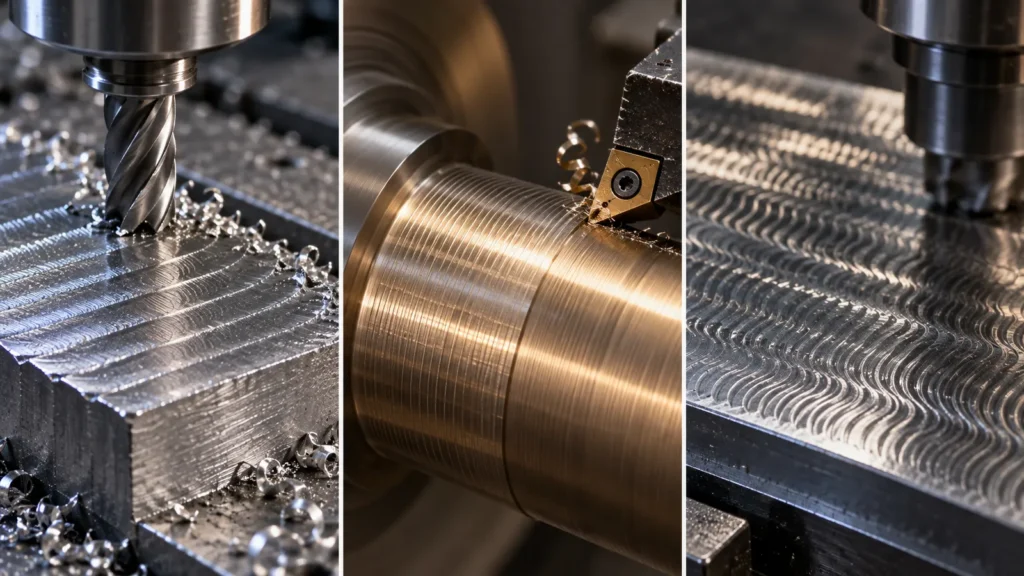
最終的な表面性状は製造工程を記録している。1刃あたりの送り、工具ノーズ半径、刃先状態、振れ、主軸挙動、ツールパス戦略、材料ミクロ組織、クーラント、ワーク保持、振動のすべてが痕跡を残す。したがって、異なる形状に対して同一の表面を要求する図面は、異なる工程を必要とする場合がある。.
| 観察された表面 | 考えられる工程上の疑問 | 有効な次のアクション |
|---|---|---|
| 規則的な送りマーク | 送り、切削工具形状、ステップオーバー、ツールパス方向 | 仕上げパスと、その加工目が機能に影響するかどうかを確認する |
| ビビリパターン | 工具の到達距離、剛性、ワーク保持、主軸回転数、壁の剛性 | 遅い化粧直しを要求する前に安定性を改善する |
| 材料のむしれまたは溶着 | 材料状態、構成刃先、熱、工具の切れ味、クーラント | 切削条件を修正し、材料状態を確認する |
| 丸みを帯びた研磨エッジ | 手作業でのアクセス、研磨圧力、エッジ保護、取り代除去 | 寸法エッジと外観研磨ゾーンを分離する |
切削のみで必要なテクスチャに到達するのが難しい場合は、管理された二次的な工程が適切な場合があります。当サイトの 表面仕上げ能力 の概要は、機械加工のベースラインを適合する後処理オプションへと結びつけるのに役立ちます。.
意図したのと同じ表面を測定する
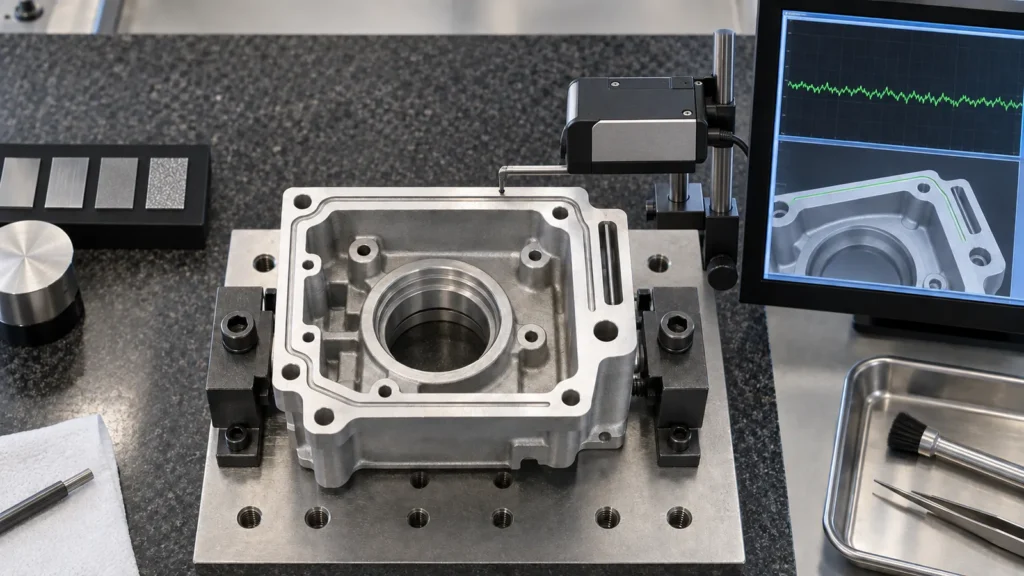
粗さの値は、測定方法がその特徴に到達でき、双方が一貫して評価する場合にのみ意味を持ちます。触針方向、カットオフ、評価長さ、フィルタリング、治具の安定性、局所的な曲率、表面の清浄度が結果を変える可能性があります。小さな穴、狭い溝、急な半径、断続的な表面は、広い面に使用するのと同じ計器ではアクセスできない場合があります。.
- 部品全体を指し示すのではなく、正確な測定ゾーンをマークします。.
- 機能上必要な場合は、パラメータ、単位、最大値または範囲、および加工方向を明記します。.
- 評価位置が合意された計器で物理的にアクセス可能であることを確認します。.
- 測定がブラスト、コーティング、研磨、または洗浄の前に行われるか後に行われるかを定義します。.
- 外観上の欠陥と数値的な粗さを別々の合否基準に保ちます。.
- 重要な特徴については、生産前にレポート形式とサンプリングについて合意します。.
測定計画は品質計画に属し、生産の最後に属するものではありません。JUCHENGの 品質管理の概要 は、機械加工プロジェクト全体における図面、検査計画、および文書化された検証の役割を説明しています。.
図面をマークするより良い方法
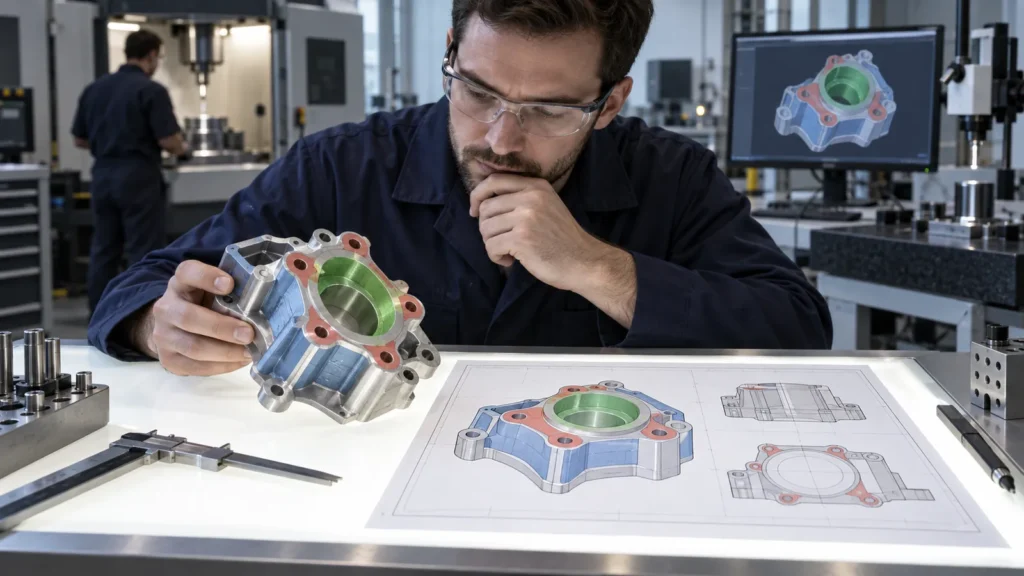
優れた図面は、機能面、外観面、および通常の機械加工領域を分離します。厳しい要件を一般的な注記の中に隠すことはしません。引き出し線やゾーンを使用し、保護されたエッジとデータムフィーチャーを特定し、寸法が材料除去または材料付加の仕上げの前に適用されるか後にかを明確にします。.
仕様ロジックの例
- 機能面A: 測定された粗さ要件に加え、加工目方向と検査領域。.
- 外観ゾーンB: 承認済みサンプルによって管理される視覚的テクスチャと傷の限度。.
- ボアC: 最終直径と粗さは、最後の関連する仕上げ工程後に検証される。.
- その他のすべての面: 標準的な機械加工状態で、バリは除去され、エッジは図面に従って処理される。.
この構造により、見積担当者は現実的な工程を把握でき、検査担当者は曖昧さのない合格判定計画を得ることができる。また、バリューエンジニアリングも可能になる。つまり、サプライヤーは図面の他の部分を弱めることなく、高コストな局部指示に異議を唱えることができる。.
RFQ前の粗さレビュー
RFQを送信する前に、この順序で各特殊表面を確認すること:
- 不具合を特定する: 漏れ、摩耗、摩擦、密着不良、汚染物の滞留、許容できない工具痕、その他。.
- 責任のある表面を特定する: 要件を無関係な面に広げないこと。.
- 特性を選択: 粗さパラメータ、加工模様、うねり、外観サンプル、またはその組み合わせ。.
- 製造可能性を確認: 工具アクセス、剛性、材料挙動、二次仕上げ、ハンドリング。.
- 検証を計画: 計測器アクセス、測定方向、タイミング、サンプルサイズ、記録。.
- 総コストを検討: 加工時間、後処理、保護、検査、不良リスク。.
結果は見積もりに十分な具体性を持ちつつ、用途が必要とする以上に厳しくしないこと。利用可能なプロセス組み合わせについては、 CNC表面仕上げサービス ページを図面の材料および機能要件と比較してください。.
購買担当者が粗さについて尋ねる質問
Ra値が小さいほど常に加工コストが増加しますか?
常にそうとは限りません。形状、材料、工具アクセス、プロセス能力、数量が実際の影響を決定するためです。ただし、大幅に平滑な要件は仕上げパス、工具制御、研磨、保護、検査を追加する可能性があります。コストは、指示が困難または非機能的な表面に及ぶ場合に最も急速に上昇します。.
ビーズブラストは粗さ結果を改善できますか?
ブラストはテクスチャを変化させ、外観をより均一にすることができますが、加工表面を普遍的に「より良い」数値粗さに単純に変換するものではありません。メディア、圧力、材料、マスキング、測定方法が結果に影響します。ブラストは意図するテクスチャまたは前処理の役割のために指定し、機能面は別途検証してください。.
粗さはコーティングの前と後のどちらで確認すべきですか?
それは機能によります。プレコートの値は密着性や基材の状態を管理する場合があり、一方で仕上げ面はシール性、摩擦、または外観を管理する場合があります。両方が重要な場合は、一方の測定値がもう一方を代表すると仮定するのではなく、両方の段階を明確に特定してください。.
粗さの指示にはどのような情報を添えるべきですか?
正確な表面、パラメータ、単位、限界値または範囲、関連する場合は加工目方向、測定段階、アクセス可能な検査領域、および別途の外観基準を含めてください。重要なインターフェースについては、DFMレビュー時に相手部品および使用条件の情報を含めてください。.