
Ra e Rz descrivono aspetti diversi del profilo di una superficie misurata. Ra riassume lo scostamento assoluto medio da una linea di riferimento; Rz descrive l'altezza del profilo secondo la definizione e le regole di valutazione della norma specificata. Una superficie che rispetta un limite di Ra non rispetta automaticamente un limite di Rz. Quando un disegno ne specifica uno, sostituirlo con l'altro richiede l'approvazione dell'ingegneria, non un fattore di conversione preso da una tabella.
Questa distinzione è importante quando due fornitori riportano parametri diversi, quando cambia un processo di finitura o quando un pezzo apparentemente liscio danneggia la superficie di accoppiamento. La domanda utile non è quale parametro suoni più preciso, ma se la misura riportata risponda al requisito superficiale che controlla la funzione del pezzo.
Medie simili possono nascondere profili diversi
Si considerino due superfici illustrative. Una presenta picchi e valli ravvicinati e di modesta entità lungo la lunghezza misurata. L'altra è relativamente uniforme, salvo un occasionale solco profondo. I loro scostamenti medi possono essere simili anche se la seconda superficie contiene una caratteristica locale molto più pronunciata. Si tratta di profili concettuali, non di risultati di prova né di una previsione per uno specifico processo di lavorazione.
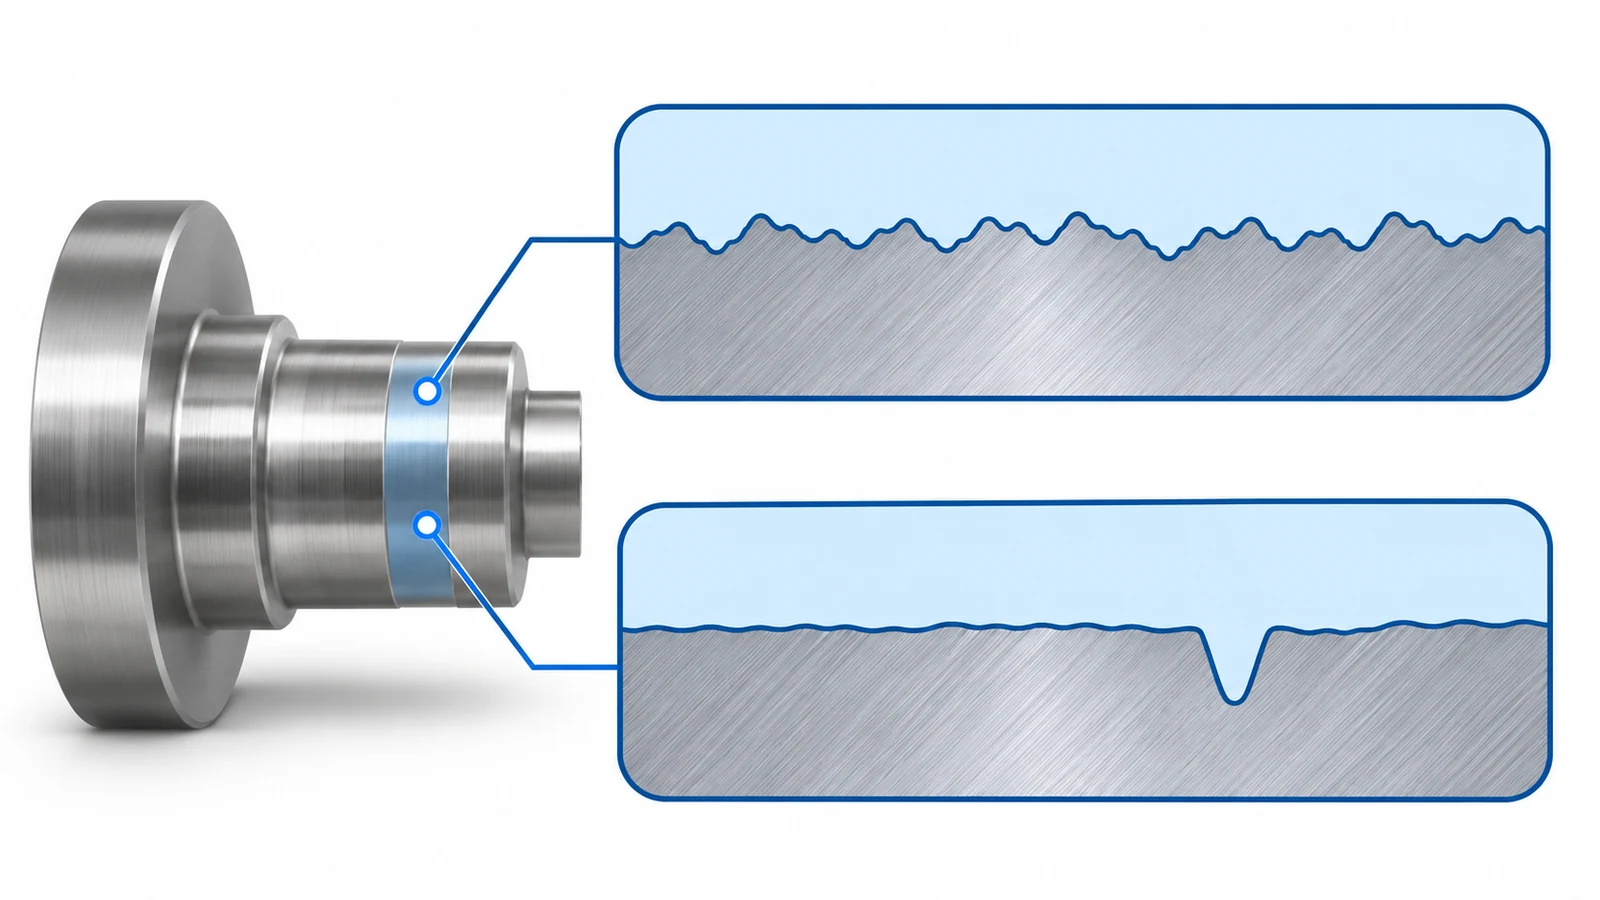
Ridurre un intero profilo a un solo numero comporta necessariamente una perdita di informazioni. Una media è utile per descrivere il livello complessivo di texture, ma non può conservare ogni picco, valle, schema di spaziatura o caratteristica direzionale. Un parametro di altezza risponde a una domanda diversa, ma anch'esso non descrive completamente la superficie. Nessuno dei due numeri, da solo, dimostra che un'interfaccia di tenuta, di scorrimento o di incollaggio funzionerà.
Ad esempio, un progettista che indaga su una superficie di contatto danneggiata potrebbe dover distinguere una rugosità diffusa da una rigatura isolata. Tale indagine parte dalla posizione interessata e dal meccanismo funzionale. Non dovrebbe iniziare presumendo che un valore medio basso escluda una caratteristica locale dannosa. Viceversa, un'elevata altezza locale non stabilisce di per sé la causa di un guasto di assemblaggio.
Le opzioni disponibili per la finitura superficiale fornire il contesto del processo. Il requisito di progettazione deve comunque identificare quali superfici e caratteristiche sono importanti; il nome di un processo non sostituisce tale definizione.
Perché un fattore di conversione non è una regola di accettazione
Le regole pratiche che mettono in relazione Ra e Rz presuppongono una particolare famiglia di profili. Cambiare la forma del profilo e la relazione cambia. Un fattore che appare plausibile per un insieme di misurazioni può quindi dare una risposta errata per un altro, in particolare quando la superficie presenta graffi, materiale strappato o un diverso schema di finitura.
Un fornitore può utilizzare una relazione empirica durante lo sviluppo del processo se questa è stata stabilita per il materiale, l'operazione e l'allestimento di misura effettivi. Si tratta comunque di una correlazione specifica del processo. Non crea un'equivalenza generale tra due requisiti di disegno e non dovrebbe sostituire silenziosamente il parametro utilizzato per l'accettazione finale.
C'è una seconda complicazione: il simbolo Rz non ha avuto un'unica definizione intercambiabile in ogni standard storico e prassi nazionale. Un vecchio foglio di ispezione e un disegno attuale possono usare le stesse lettere pur basandosi su convenzioni di valutazione diverse. Stabilire lo standard e l'edizione applicabili prima di confrontare i valori riportati.
Se un cliente chiede se un rapporto Ra esistente può soddisfare un requisito Rz, la risposta pratica è verificare se i dati originali del profilo e le condizioni di misura supportano la valutazione richiesta. In caso contrario, disporre la misura corretta o richiedere un chiarimento approvato. Una moltiplicazione non può recuperare informazioni che il rapporto originale non ha conservato.
Prima abbinare le condizioni di misura
Nemmeno nomi di parametri identici rendono due risultati direttamente confrontabili. Il filtraggio, la lunghezza di valutazione, l'allestimento dello strumento e la direzione di misura determinano quali caratteristiche contribuiscono al risultato. Una traccia rilevata lungo uno schema di lavorazione può descrivere un profilo diverso da una rilevata trasversalmente. La direzione appropriata deriva dalla specifica e dalla geometria della superficie, non dal percorso più facile da raggiungere.
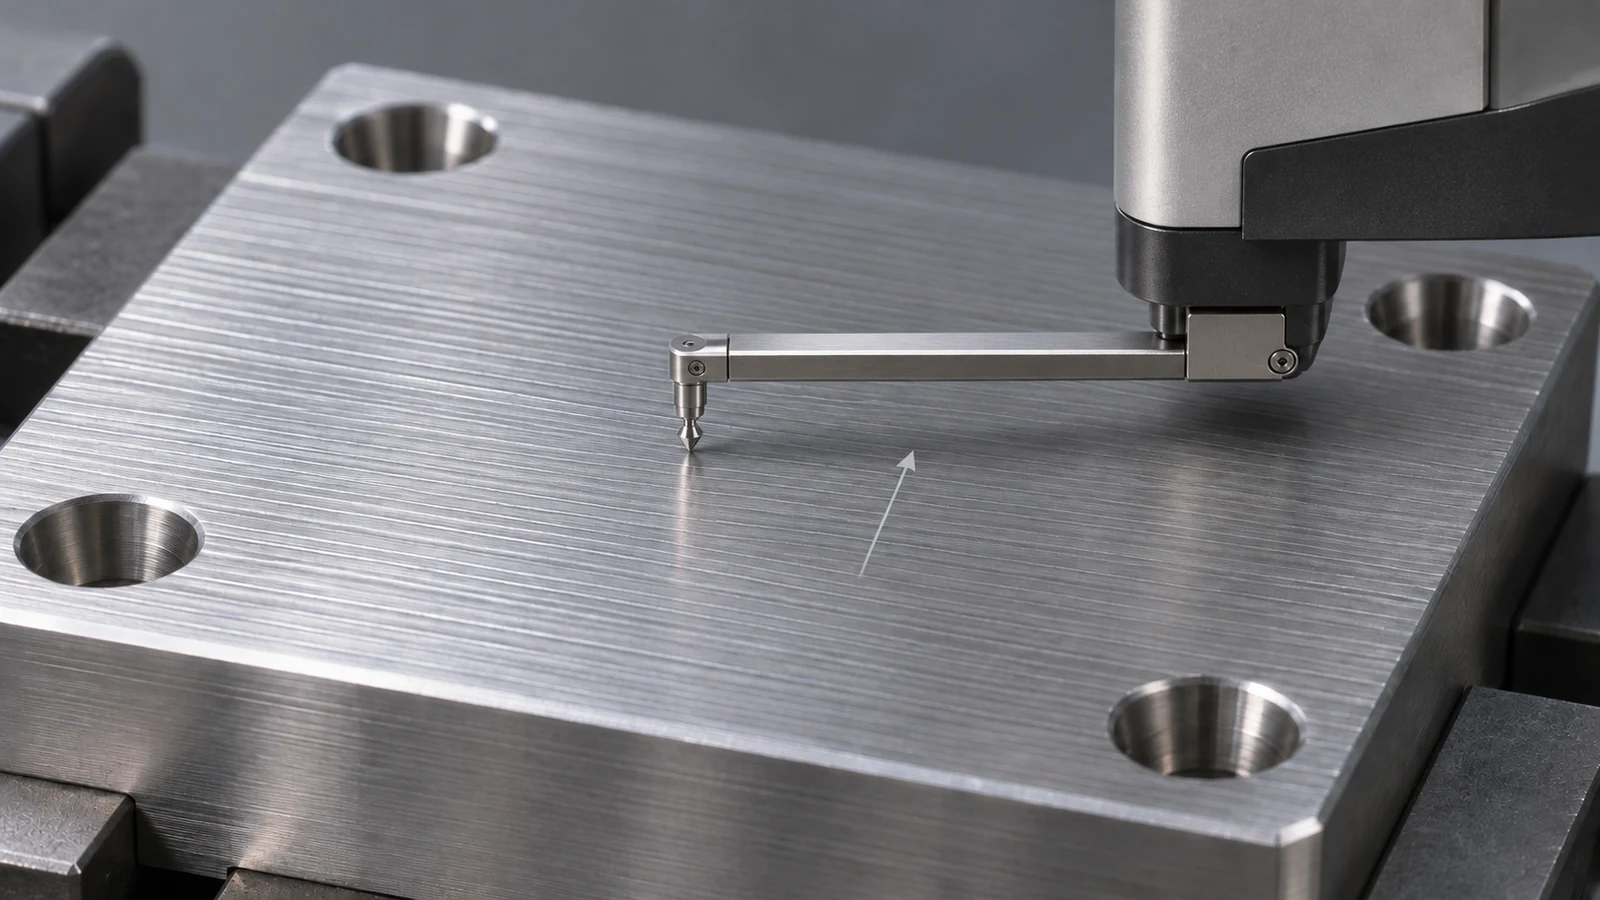
Anche la posizione è importante. Un'area breve e accessibile vicino a un bordo può non rappresentare la regione di contatto funzionale. Se il disegno controlla una fascia di tenuta, il piano di ispezione dovrebbe identificare tale fascia e spiegare come vi si accederà. Una faccia adiacente non funzionale non può sostituirla solo perché entrambe le facce sono state lavorate nello stesso allestimento.
Per una superficie rettificata, esaminare la misura insieme all' operazione di rettifica di precisione. Lo scopo è collegare la superficie valutata all'operazione che la produce, non presumere che la rettifica garantisca un particolare valore di rugosità. Anche la preparazione e la pulizia della superficie durante l'ispezione devono essere coerenti.
Indagare un disaccordo senza modificare il requisito
Quando un rapporto indica conforme e un altro non conforme, confrontare prima i disegni, le definizioni dei parametri, le unità e le posizioni misurate. Poi confrontare le impostazioni di valutazione e le tracce conservate. Questa sequenza separa una discrepanza documentale da un'effettiva differenza della superficie prima che qualcuno modifichi un parametro di lavorazione o scarti un lotto.
Un'indagine utile conserva i risultati originali. Registrare quale pezzo è stato controllato, dove è stata rilevata ciascuna traccia e cosa è cambiato tra le misurazioni. Ricontrollare la stessa area identificata in condizioni concordate è più informativo che produrre un nuovo numero favorevole da una posizione non specificata.
Se invece la discordanza riguarda se il requisito di rugosità sia necessario, si tratta di una discussione di progettazione. La guida separata su il costo e la funzione delle indicazioni Ra affronta tale decisione. Un ispettore non dovrebbe risolverla passando a un parametro più comodo.
Cosa deve contenere il passaggio al controllo qualità
Il passaggio di consegne dovrebbe collegare la revisione del disegno, la superficie controllata, il parametro, il limite, le unità e le regole di valutazione applicabili. Dovrebbe inoltre identificare la posizione e la direzione di misura, le impostazioni pertinenti dello strumento e qualsiasi deroga approvata. I dati di profilo conservati possono aiutare a spiegare un risultato inatteso, soprattutto quando due processi producono texture visibilmente diverse.
Utilizzare Ra e Rz come descrizioni specificate di un profilo misurato, non come gradi di qualità concorrenti. Una decisione di accettazione difendibile mantiene il parametro legato alla sua definizione e la misurazione legata alla superficie che conta.