
Ra y Rz describen aspectos diferentes de un perfil de superficie medido. Ra resume la desviación absoluta media respecto a una línea de referencia; Rz describe la altura del perfil según la definición y las reglas de evaluación de la norma especificada. Una superficie que cumple un límite de Ra no cumple automáticamente un límite de Rz. Cuando un plano especifica uno, sustituirlo por el otro requiere aprobación de ingeniería, no un factor de conversión tomado de una tabla.
Esa distinción importa cuando dos proveedores informan parámetros diferentes, cuando cambia un proceso de acabado o cuando una pieza aparentemente lisa daña su superficie de contacto. La pregunta útil no es qué parámetro suena más preciso. Es si la medición informada aborda el requisito de superficie que controla la función de la pieza.
Promedios similares pueden ocultar perfiles diferentes
Imaginemos dos superficies ilustrativas. Una tiene picos y valles modestos y muy próximos entre sí a lo largo de la longitud medida. La otra es relativamente uniforme salvo por un surco profundo ocasional. Sus desviaciones medias pueden ser similares aunque la segunda superficie contenga una característica local mucho más pronunciada. Estos son perfiles conceptuales, no resultados de ensayo ni una predicción para un proceso de mecanizado concreto.
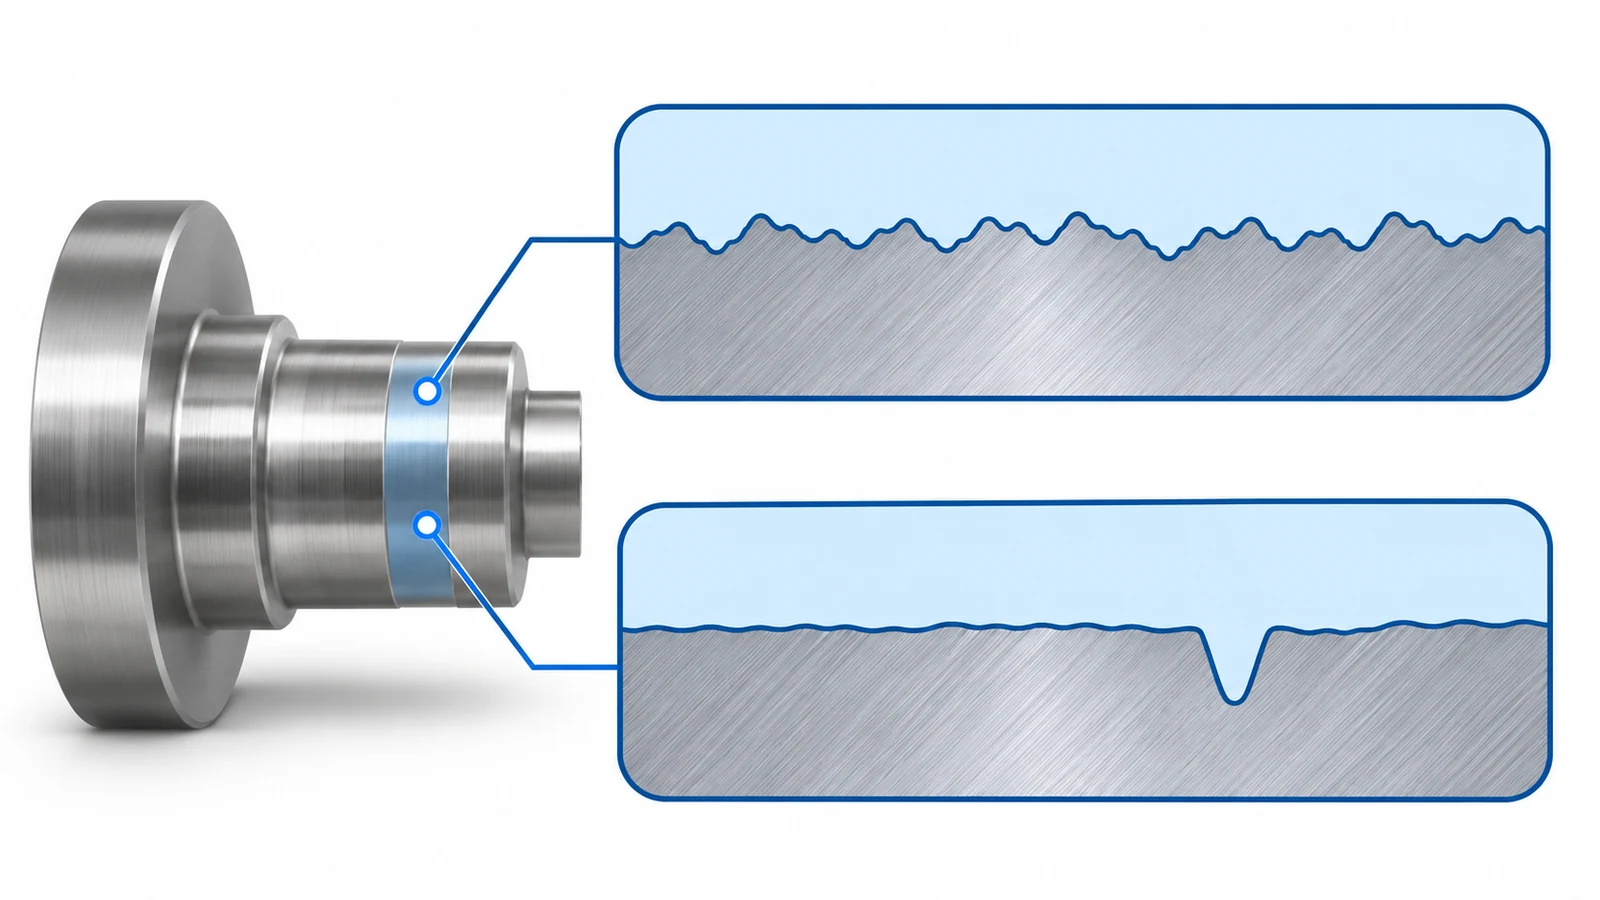
Reducir un perfil completo a un solo número descarta información necesariamente. Un promedio es útil para describir el nivel general de textura, pero no puede conservar cada pico, valle, patrón de espaciado o característica direccional. Un parámetro de altura responde a una pregunta diferente, pero tampoco describe completamente la superficie. Ninguno de los dos números por sí solo demuestra que una interfaz de sellado, deslizamiento o unión vaya a funcionar.
Por ejemplo, un diseñador que investiga una superficie de contacto dañada puede necesitar distinguir la rugosidad generalizada de un rayado aislado. Esa investigación comienza por la ubicación afectada y el mecanismo funcional. No debería comenzar suponiendo que un valor medio bajo excluye una característica local dañina. A la inversa, una altura local grande no establece por sí misma la causa de un fallo de montaje.
Las opciones disponibles opciones de acabado superficial proporcionar contexto del proceso. El requisito de ingeniería debe seguir identificando qué superficies y características importan; un nombre de proceso no sustituye esa definición.
Por qué un factor de conversión no es una regla de aceptación
Las reglas empíricas que relacionan Ra y Rz suponen una familia concreta de perfiles. Si cambia la forma del perfil, cambia la relación. Por tanto, un factor que parece plausible para un conjunto de mediciones puede dar una respuesta errónea para otro, especialmente cuando la superficie incluye rayones, material arrancado o un patrón de acabado diferente.
Un proveedor puede utilizar una relación empírica durante el desarrollo del proceso si se ha establecido para el material, la operación y la configuración de medición reales. Sigue siendo una correlación específica del proceso. No crea una equivalencia general entre dos requisitos del plano y no debe sustituir silenciosamente el parámetro utilizado para la aceptación final.
Hay una segunda complicación: el símbolo Rz no ha tenido una definición intercambiable única en todas las normas históricas y prácticas nacionales. Una hoja de inspección antigua y un plano actual pueden usar las mismas letras mientras se basan en convenciones de evaluación diferentes. Determine la norma y edición aplicables antes de comparar los valores reportados.
Si un cliente pregunta si un informe de Ra existente puede satisfacer un requisito de Rz, la respuesta práctica es comprobar si los datos originales del perfil y las condiciones de medición respaldan la evaluación requerida. Si no es así, organice la medición correcta o solicite una aclaración aprobada. La multiplicación no puede recuperar información que el informe original no conservó.
Primero, igualar las condiciones de medición
Incluso nombres de parámetros coincidentes no hacen que dos resultados sean directamente comparables. El filtrado, la longitud de evaluación, la configuración del instrumento y la dirección de medición determinan qué características contribuyen al resultado. Un trazado tomado a lo largo de un patrón de mecanizado puede describir un perfil diferente de uno tomado transversalmente. La dirección apropiada se deriva de la especificación y la geometría de la superficie, no de la trayectoria más fácil de alcanzar.
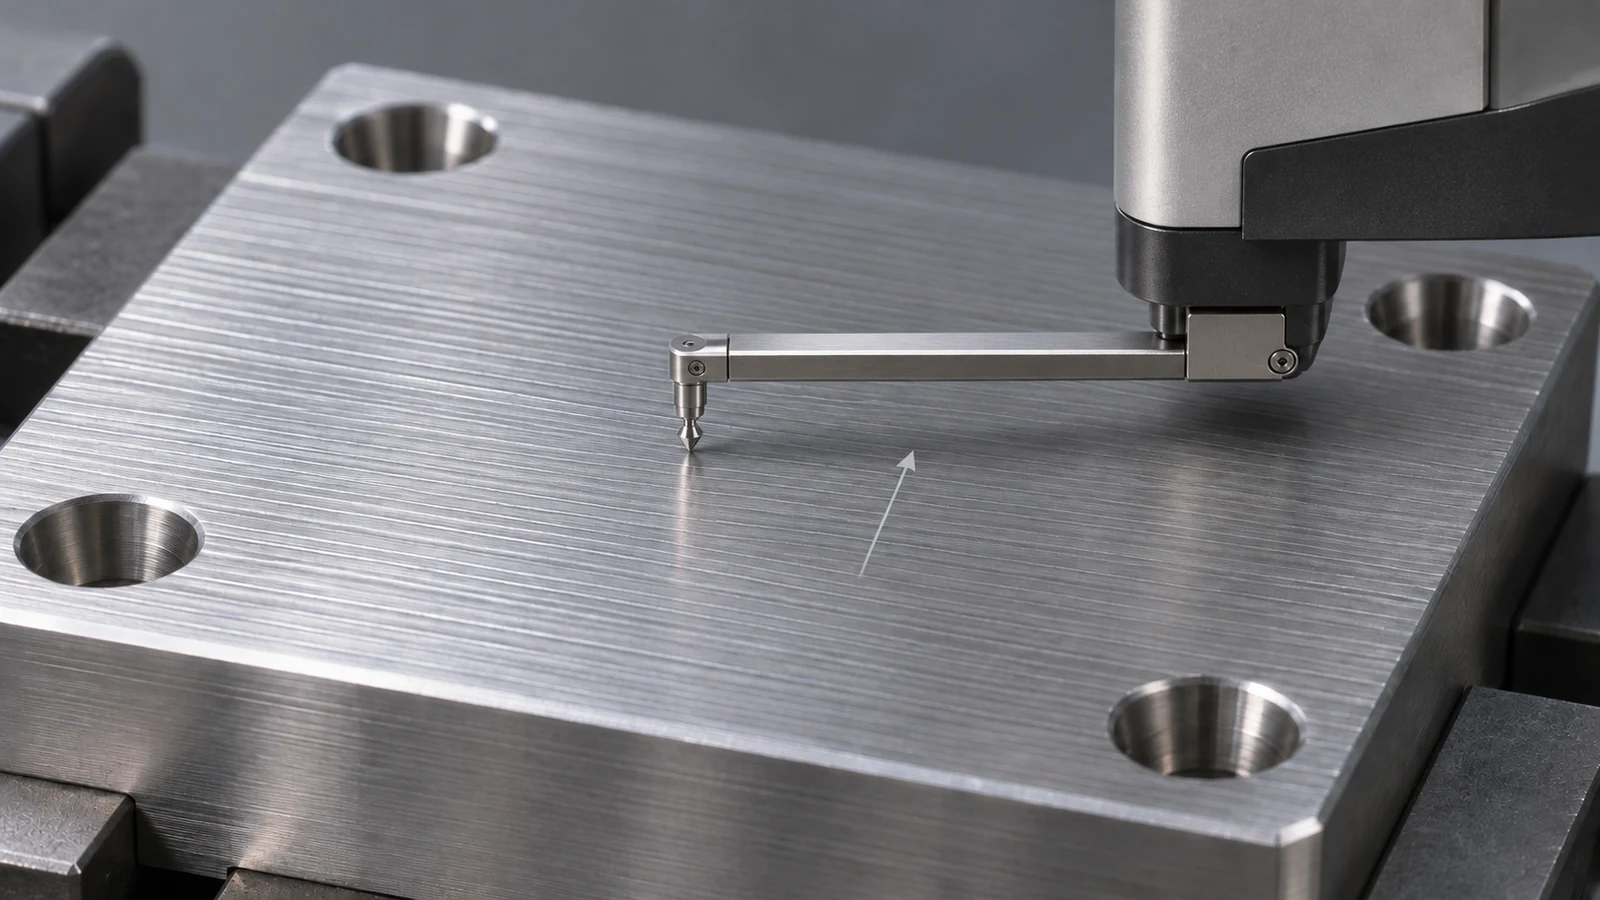
La ubicación también importa. Una zona corta y accesible cerca de un borde puede no representar la región de contacto funcional. Si el plano controla una banda de sellado, el plan de inspección debe identificar esa banda y explicar cómo se accederá a ella. Una cara no funcional adyacente no puede sustituirla solo porque ambas caras se mecanizaron en el mismo montaje.
Para una superficie rectificada, revise la medición junto con la operación de rectificado de precisión. El propósito es vincular la superficie evaluada con la operación que la produce, no suponer que el rectificado garantiza un valor de rugosidad concreto. La preparación de la superficie y la limpieza durante la inspección también deben ser coherentes.
Investigar una discrepancia sin cambiar el requisito
Cuando un informe indica aprobado y otro indica rechazado, primero compare los planos, las definiciones de parámetros, las unidades y las ubicaciones medidas. Después compare la configuración de evaluación y los trazados conservados. Esta secuencia separa una discrepancia documental de una diferencia real de la superficie antes de que alguien cambie un parámetro de mecanizado o rechace un lote.
Una investigación útil conserva los resultados originales. Registre qué pieza se verificó, dónde se tomó cada trazado y qué cambió entre mediciones. Volver a verificar la misma zona identificada bajo condiciones acordadas es más informativo que producir un nuevo valor favorable a partir de una ubicación no especificada.
Si el desacuerdo se refiere, en cambio, a si el requisito de rugosidad es necesario, se trata de una discusión de diseño. La guía separada sobre el costo y la función de las indicaciones de Ra aborda esa decisión. Un inspector no debe resolverla cambiando a un parámetro más conveniente.
Qué debe incluirse en la entrega de inspección
La transferencia debe conectar la revisión del plano, la superficie controlada, el parámetro, el límite, las unidades y las reglas de evaluación aplicables. También debe identificar la ubicación y la dirección de la medición, la configuración relevante del instrumento y cualquier excepción aprobada. Los datos de perfil retenidos pueden ayudar a explicar un resultado inesperado, especialmente cuando dos procesos producen texturas visiblemente diferentes.
Utilice Ra y Rz como descripciones especificadas de un perfil medido, no como grados de calidad en competencia. Una decisión de aceptación defendible mantiene el parámetro vinculado a su definición y la medición vinculada a la superficie que importa.