
Ra и Rz описывают разные аспекты измеренного профиля поверхности. Ra обобщает среднее абсолютное отклонение от базовой линии; Rz описывает высоту профиля с использованием определения и правил оценки указанного стандарта. Поверхность, соответствующая пределу Ra, не обязательно соответствует пределу Rz. Если на чертеже указан один параметр, замена его другим требует инженерного согласования, а не коэффициента пересчёта, взятого из таблицы.
Это различие важно, когда два поставщика сообщают о разных параметрах, когда меняется процесс финишной обработки или когда внешне гладкая деталь повреждает сопрягаемую поверхность. Полезный вопрос не в том, какой параметр звучит точнее. Он в том, отвечает ли сообщённое измерение требованию к поверхности, которое определяет функционирование детали.
Похожие средние значения могут скрывать разные профили
Представьте две иллюстративные поверхности. Одна имеет близко расположенные умеренные выступы и впадины по измеряемой длине. Другая относительно ровная, за исключением случайной глубокой канавки. Их средние отклонения могут быть схожими, хотя вторая поверхность содержит гораздо более выраженную локальную особенность. Это концептуальные профили, а не результаты испытаний или прогноз для конкретного процесса обработки.
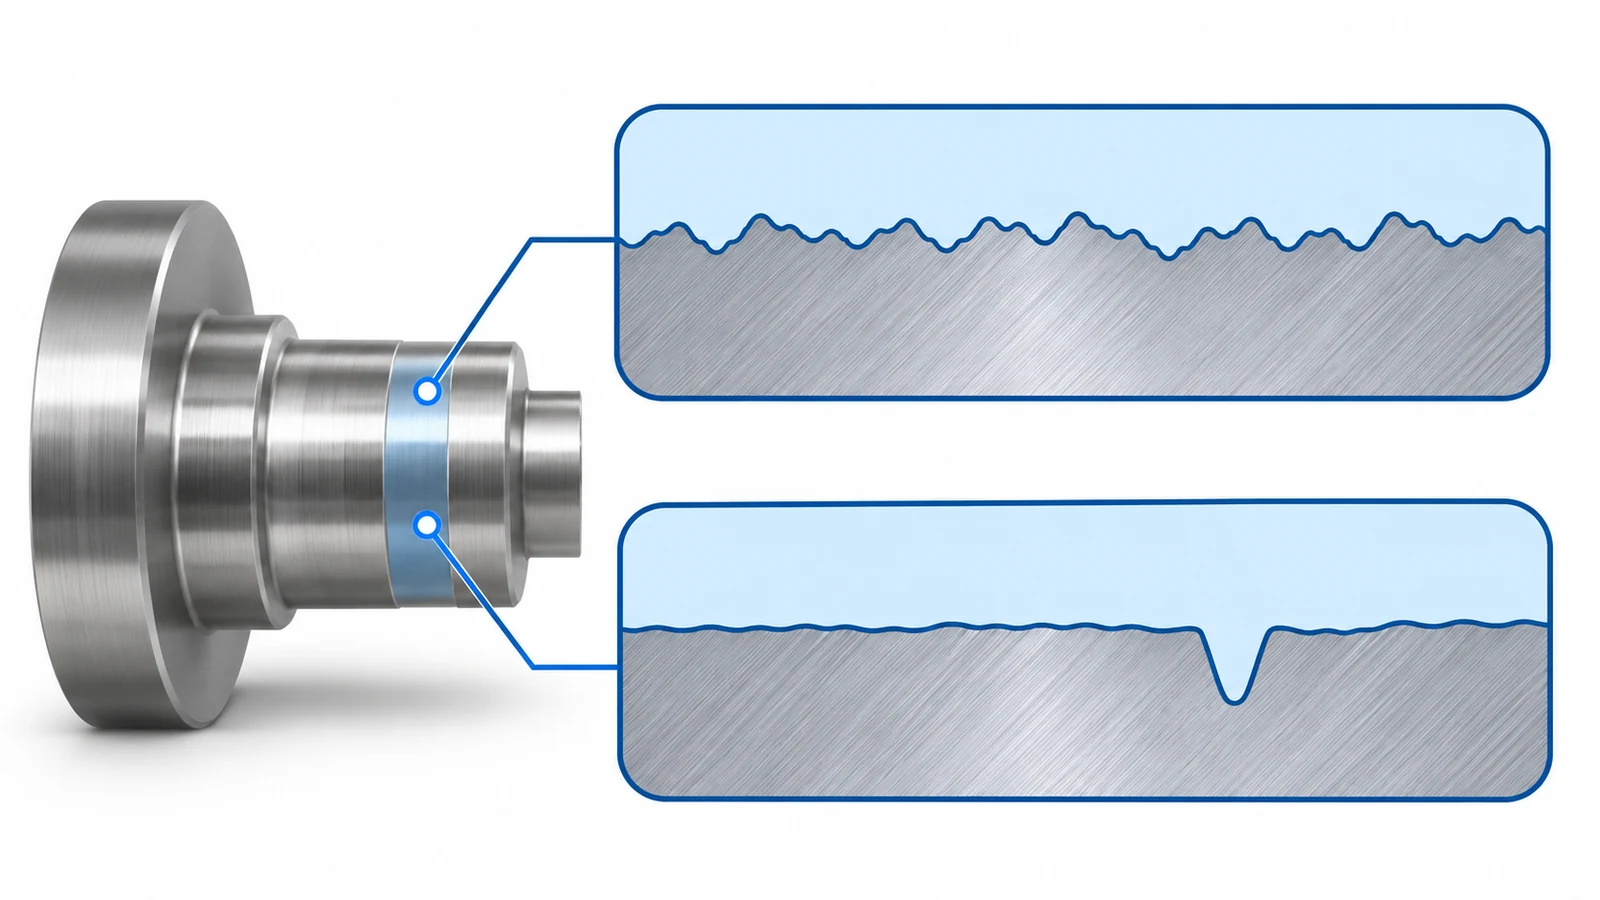
Сведение всего профиля к одному числу неизбежно отбрасывает информацию. Среднее значение полезно для описания общего уровня текстуры, но оно не может сохранить каждый пик, впадину, характер шага или направленную особенность. Параметр высоты отвечает на другой вопрос, но и он не описывает поверхность полностью. Ни одно из чисел само по себе не доказывает, что уплотнительный, скользящий или клеевой интерфейс будет работать.
Например, конструктору, исследующему повреждённую контактную поверхность, может потребоваться отличить повсеместную шероховатость от изолированных царапин. Такое исследование начинается с поражённого участка и функционального механизма. Оно не должно начинаться с предположения, что низкое среднее значение исключает повреждающую локальную особенность. И наоборот, большая локальная высота сама по себе не устанавливает причину отказа сборки.
Доступные варианты финишной обработки поверхности дают контекст процесса. Инженерное требование всё равно должно определять, какие поверхности и характеристики важны; название процесса не заменяет это определение.
Почему коэффициент пересчёта не является правилом приёмки
Эмпирические правила, связывающие Ra и Rz, предполагают определённое семейство профилей. Измените форму профиля — и связь изменится. Поэтому коэффициент, кажущийся правдоподобным для одного набора измерений, может дать неверный ответ для другого, особенно если поверхность содержит царапины, вырванный материал или иной рисунок финишной обработки.
Поставщик может использовать эмпирическую зависимость в ходе разработки процесса, если она установлена для фактического материала, операции и схемы измерений. Это всё равно остаётся корреляцией, специфичной для процесса. Она не создаёт общего равенства между двумя требованиями чертежа и не должна молча подменять параметр, используемый для окончательной приёмки.
Есть и второе осложнение: символ Rz не имел единого взаимозаменяемого определения во всех исторических стандартах и национальных практиках. Старый контрольный лист и текущий чертёж могут использовать одни и те же буквы, опираясь при этом на разные соглашения об оценке. Прежде чем сравнивать отчётные значения, установите действующий стандарт и его редакцию.
Если заказчик спрашивает, может ли существующий отчёт по Ra удовлетворить требование по Rz, практический ответ — проверить, поддерживают ли исходные данные профиля и условия измерений требуемую оценку. Если нет, организуйте правильное измерение или запросите утверждённое разъяснение. Умножение не может восстановить информацию, которую исходный отчёт не сохранил.
Сначала согласуйте условия измерения
Даже совпадающие названия параметров не делают два результата напрямую сопоставимыми. Фильтрация, длина оценки, настройка прибора и направление измерений определяют, какие особенности вносят вклад в результат. Трасса, снятая вдоль следа обработки, может описывать иной профиль, чем трасса, снятая поперёк него. Надлежащее направление определяется спецификацией и геометрией поверхности, а не тем, какой путь проще всего достичь.
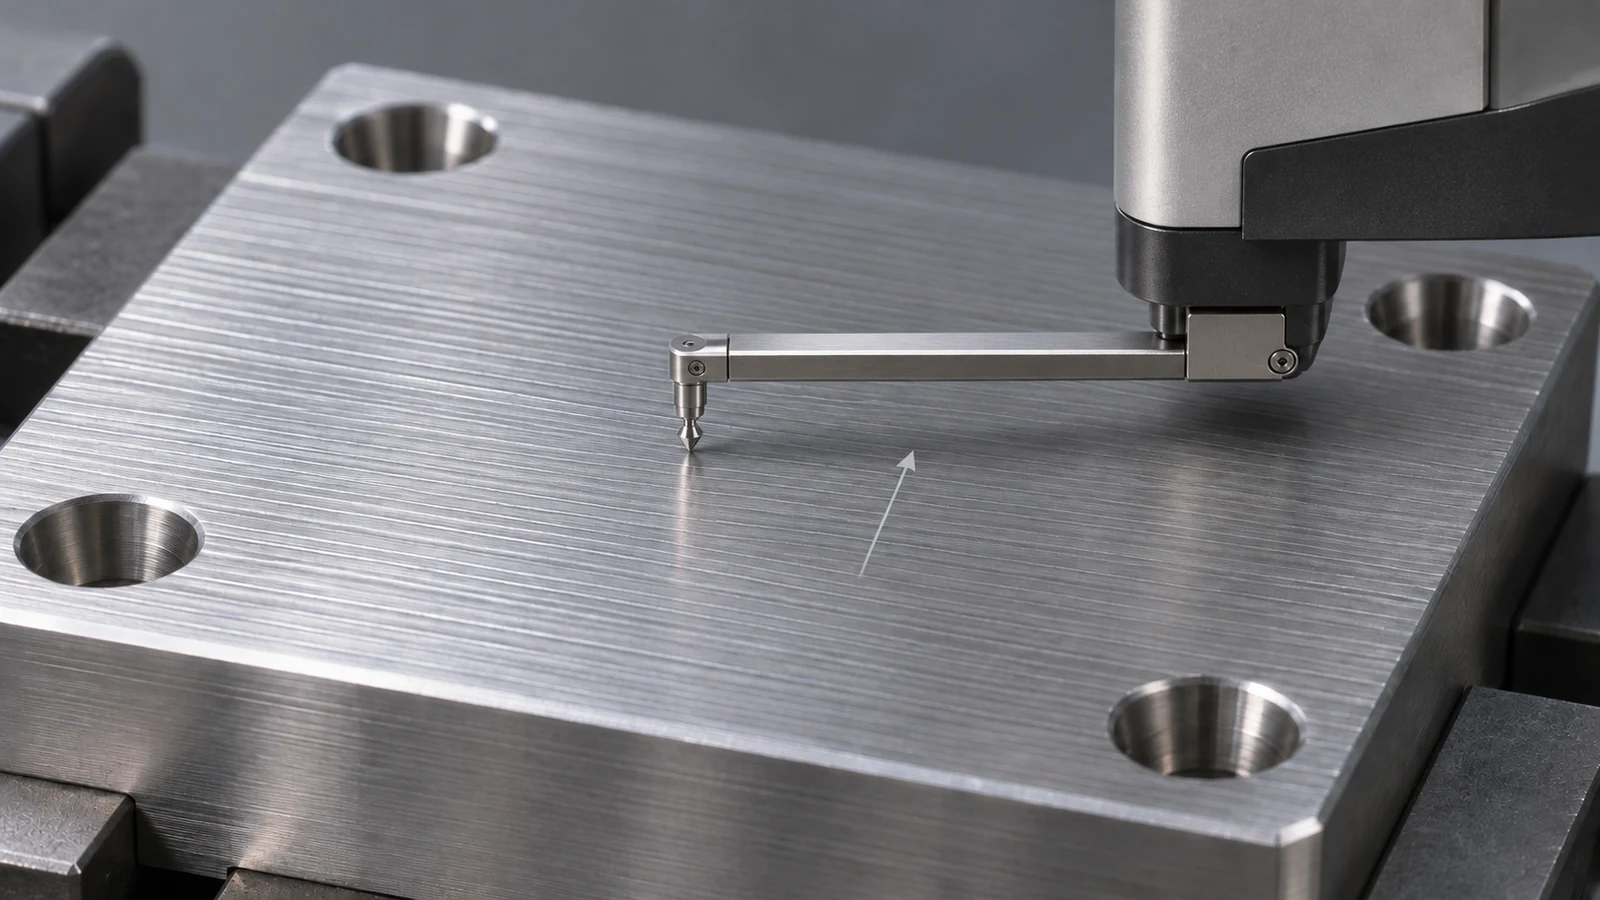
Расположение также имеет значение. Короткий доступный участок у края может не представлять функциональную зону контакта. Если чертёж задаёт уплотнительный пояс, план контроля должен идентифицировать этот пояс и объяснить, как к нему добраться. Прилегающая нефункциональная поверхность не может его заменить лишь потому, что обе поверхности были обработаны в одной установке.
Для шлифованной поверхности рассматривайте измерение вместе с предполагаемой операцией точного шлифования. Цель — связать оцениваемую поверхность с операцией, которая её создаёт, а не предполагать, что шлифование гарантирует определённое значение шероховатости. Подготовка поверхности и чистота при контроле также должны быть согласованными.
Разбирайте расхождение, не меняя требование
Когда один отчёт говорит «годен», а другой — «не годен», сначала сравните чертежи, определения параметров, единицы и измеренные места. Затем сравните настройки оценки и сохранённые трассы. Эта последовательность отделяет расхождение в документации от фактического различия поверхностей, прежде чем кто-либо изменит параметр обработки или забракует партию.
Полезное расследование сохраняет исходные результаты. Записывайте, какая деталь проверялась, где была снята каждая трасса и что изменилось между измерениями. Повторная проверка того же идентифицированного участка в согласованных условиях информативнее, чем получение нового благоприятного числа с неуказанного места.
Если же разногласие касается того, необходимо ли требование по шероховатости, это вопрос проектирования. Отдельное руководство по стоимости и функции указаний Ra рассматривает это решение. Контролёр не должен решать его, переключаясь на более удобный параметр.
Что должно входить в передачу данных для контроля
Передача должна связывать редакцию чертежа, контролируемую поверхность, параметр, предел, единицы и действующие правила оценки. Она также должна определять место и направление измерений, соответствующие настройки прибора и любое утверждённое исключение. Сохранённые данные профиля могут помочь объяснить неожиданный результат, особенно когда два процесса дают визуально разные текстуры.
Используйте Ra и Rz как заданные описания измеренного профиля, а не как конкурирующие классы качества. Обоснованное решение о приёмке сохраняет привязку параметра к его определению, а измерения — к поверхности, которая имеет значение.