
真円度は個々の円形断面の形状を管理します。円筒度は円筒面全体の形状を管理します。どちらを選ぶかは、各部の断面で許容できる真円度が必要なのか、管理された長さに沿って一貫した円筒形状が必要なのかを問うことで決まります。シャフトは断面が真円であっても、テーパー、樽形、または機能上の問題を生じるほどに曲がっている可能性があります。.
2つの公差域、異なる問い
真円度では、評価する円形断面が指定公差で隔てられた2つの同心円の間に収まらなければなりません。円筒度では、管理対象の表面が指定公差で隔てられた2つの同軸円筒の間に収まらなければなりません。どちらも形状公差であり、データムの参照は不要です。.
| 決定 | 真円度 | 円筒度 |
|---|---|---|
| 何を評価するか? | 個々の断面内での円形形状 | 管理対象の円筒面全体にわたる形状 |
| 限定的な検査で見逃す可能性があるもの | 測定していない断面の状態 | 測定経路の間またはそれを超えた条件 |
| 管理はそれ自体で何を確立しないのか? | 他のフィーチャに対する直径サイズまたは位置合わせ | 他のフィーチャに対する直径サイズまたは位置合わせ |
違いは、一方の記号がより高品質な部品を意味するということではない。それらは異なる要求を表している。機能的な理由なしに、より広範な管理を追加すると、組立を改善しない検査および製造上の義務を生じさせる可能性がある。長手方向の形状が重要な場合に、より狭い管理を選択すると、実際の問題が不十分にしか特定されないままになることがある。.
真円の断面では解決できないこと
例示的なテーパーシャフトを考えてみよう。各断面は円形でありながら、その直径は長さ方向に沿って変化し得る。円周度だけではその変化を記述できない。テーパーが許容できるかどうかは、円周度の結果を単独で見るのではなく、サイズおよび該当する他の管理を含む図面全体によって決まる。.
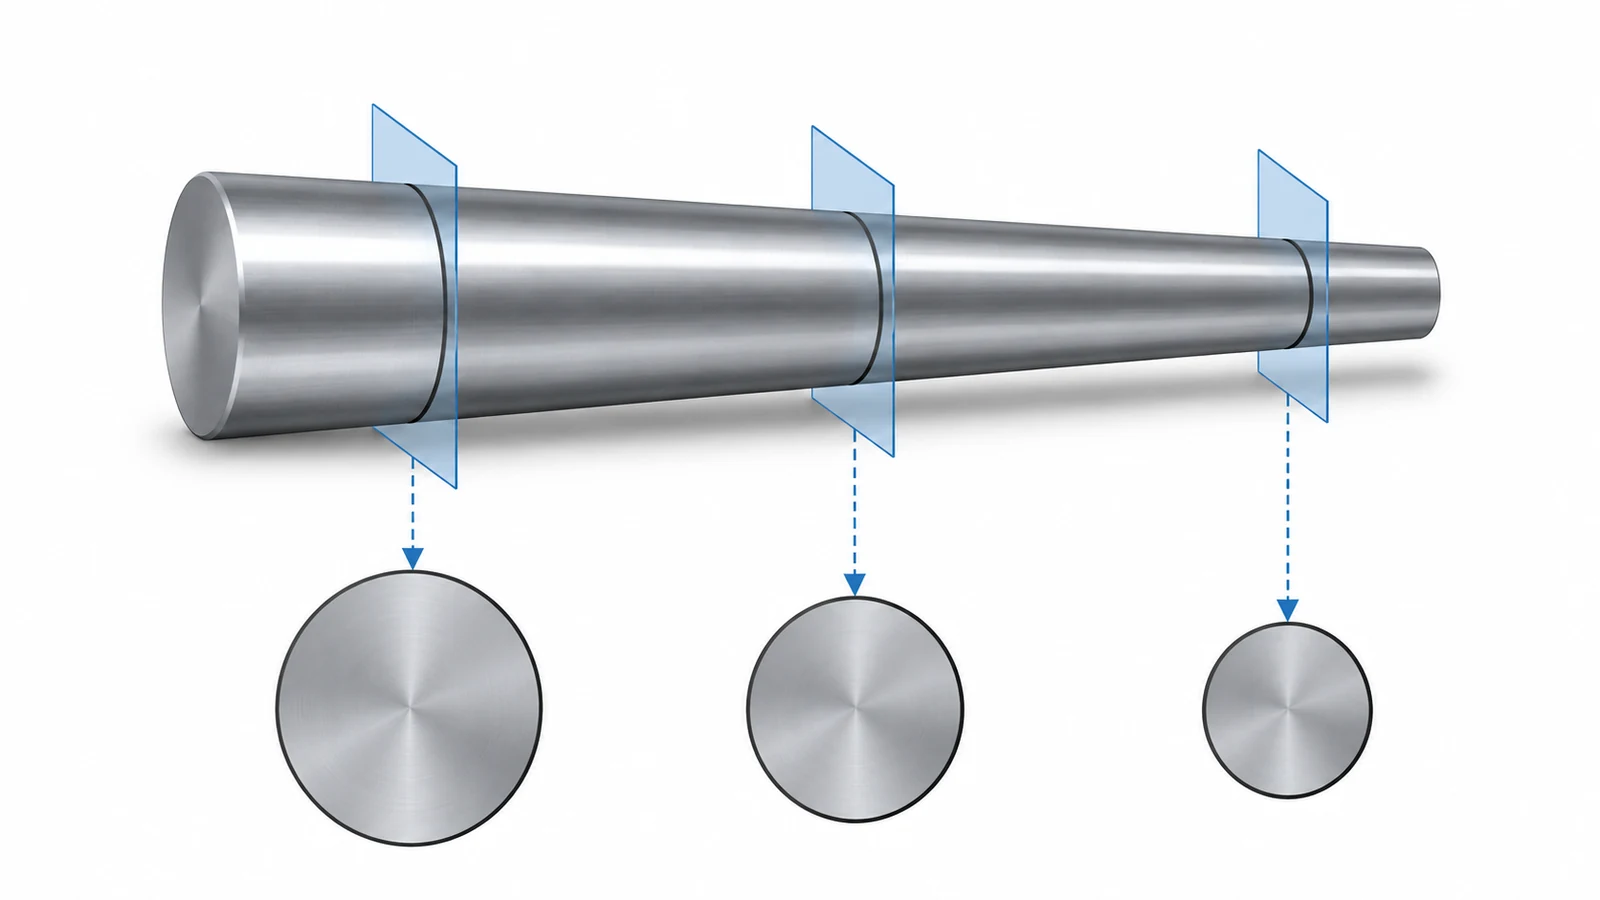
次に、一端付近が狭くなっているボア、または樽状の長手方向形状を持つ表面を考えてみよう。中央での検査は満足に見えても、組み立てられた部品は別の箇所で干渉する。これらの例は、どの形状要求を指定するかを決める際に、接触の位置と範囲がなぜ重要かを示している。.
例えば、長い摺動接触は、短い局所的な座面領域とは異なる問題を提起する。実際に相手部品を案内または支持する表面を特定すること。別々のランドが異なる機能を果たす場合は、無関係な表面に広範な指示を適用するのではなく、それらの要求を意図的に定義すること。.
製造プロセスの選択は、その機能的な定義に従う。. CNC旋削 初期の円筒フィーチャを形成し、最終的な要求がそれを必要とする箇所では別の工程が使用される場合がある。プロセス名も、見栄えの良い表面外観も、形状公差への適合を示すものではない。.
直径と振れは別の検査項目
直径測定は、サイズ特性をその限界と比較する。それは、断面周りまたは表面に沿ったあらゆる逸脱を捉えるものではない。したがって、少数の二点測定では、形状を完全に特徴づけることなく一貫して見えることがある。解釈はまた、準拠する図面規格および適用されるサイズ関連の規則を尊重しなければならない。.
振れは異なる関係をもたらす。すなわち、指定されたデータム軸に対して評価したときの表面の挙動である。許容できる形状を持つ円筒でも、別のフィーチャに対して誤って位置決めまたは方向付けされることがある。逆に、測定されたインジケータの変動には、単に円周度として記述すべきでない、セットアップやデータムに関連する影響が含まれることがある。.
この区別は、サプライヤの報告書をレビューする際に重要である。「直径検査済み」は、円筒度要求への直接的な答えではない。「センタ間で検査済み」は、それ自体で形状特性や合否判定規則を特定するものではない。どの幾何形状が評価され、どの基準が使用され、どのような結果が算出されたのかを尋ねること。.
別個の比較である ハードターニングと研削 はプロセス選択を扱う。ここでの最初の課題は、選択されたどのプロセスも達成しなければならない幾何学的結果を定義することである。.
検査は管理対象の形状を網羅しなければならない
A measurement plan needs a reasoned distribution of sections or paths. A single circular trace may reveal the form at that location, but it cannot describe the entire length. Likewise, a small collection of points should not be presented as if every part of the surface had been observed.
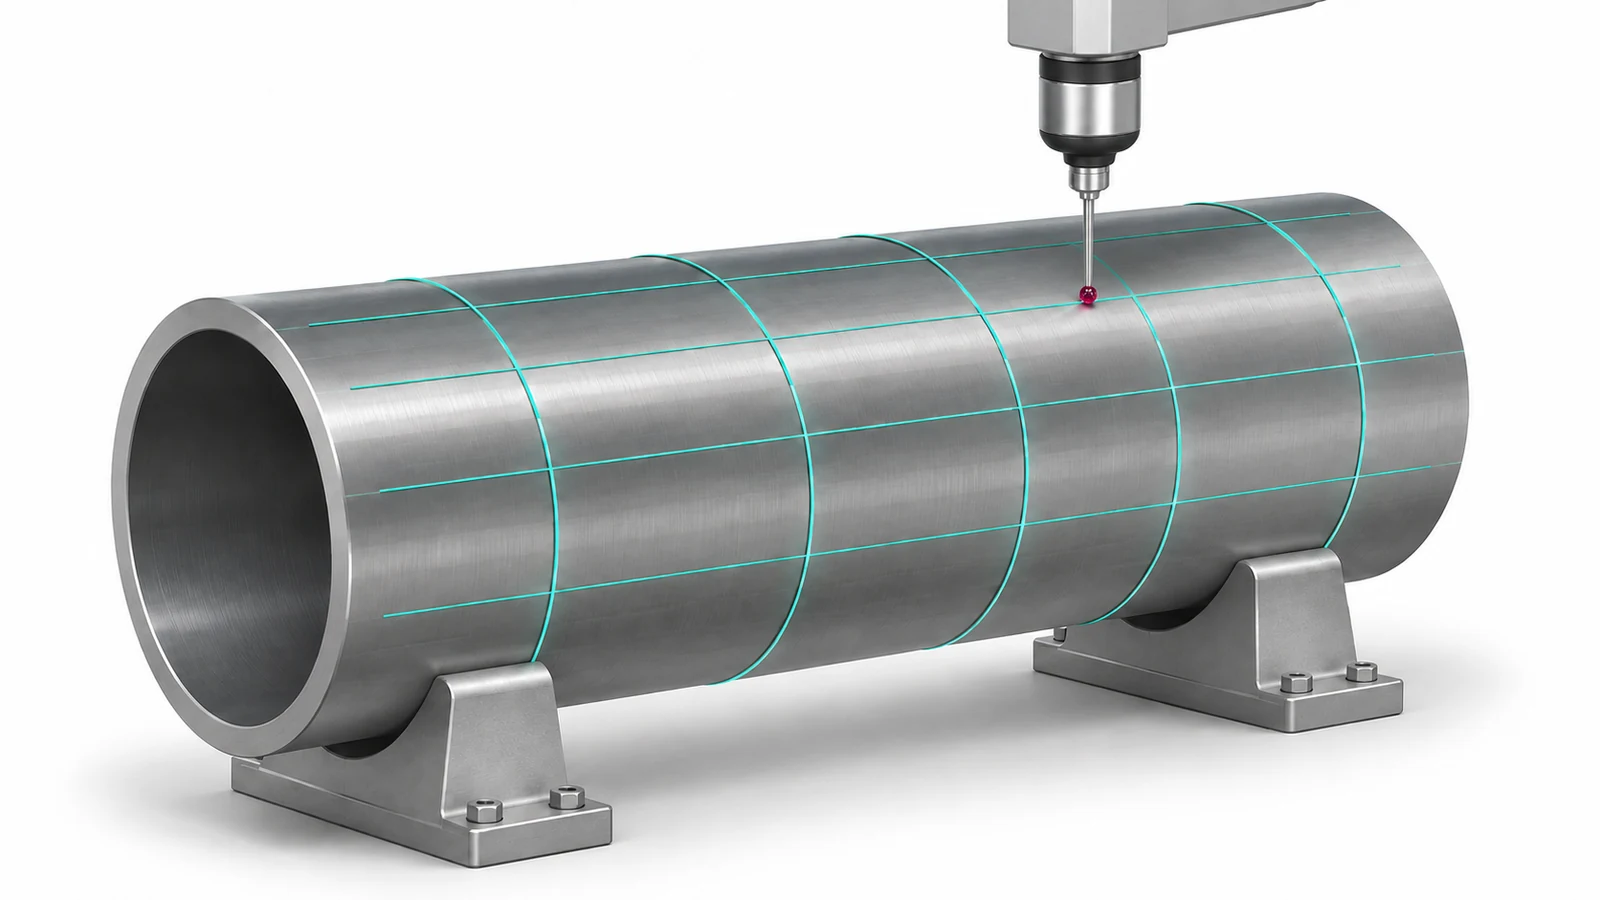
Choose coverage with the feature geometry and plausible deviations in mind. Transitions near shoulders, the ends of a bore and regions affected by support conditions may deserve attention. This does not justify inventing one universal point count. The plan should explain why its coverage is suitable for the specified feature, tolerance and measurement system.
Workholding during inspection is another part of the result. A thin or flexible part can respond to support and clamping. If the evaluation is intended for a particular restrained condition, that condition needs to be defined and reproduced. An inspection fixture should help realize the specified condition, not force the surface into a more favorable shape.
When reviewing a precision-ground surface, retain the same discipline: document the controlled length, measurement coverage and evaluation basis. Surface finish and form are related manufacturing concerns, but they are not interchangeable inspection results.
接触状態から選び、検査方法を定義する
Begin with the assembly: identify where the mating component contacts the shaft or bore and what failure would result from a departure in shape. Then determine whether circular sections alone address that failure or whether the lengthwise surface relationship must also be controlled. Review size, location and orientation separately so the form callout is not asked to do every job.
The final drawing and inspection plan should tell the same story. The symbol defines the requirement; the measurement method supplies evidence over the relevant surface. Keeping those two connected is more useful than choosing the stricter-sounding term.