
Ra e Rz descrevem aspectos diferentes de um perfil de superfície medido. Ra resume o desvio absoluto médio em relação a uma linha de referência; Rz descreve a altura do perfil usando a definição e as regras de avaliação da norma especificada. Uma superfície que atende a um limite de Ra não atende automaticamente a um limite de Rz. Quando um desenho especifica um deles, substituí-lo pelo outro exige aprovação de engenharia, não um fator de conversão retirado de uma tabela.
Essa distinção é importante quando dois fornecedores relatam parâmetros diferentes, quando um processo de acabamento muda ou quando uma peça aparentemente lisa danifica sua superfície de contato. A pergunta útil não é qual parâmetro soa mais preciso. É se a medição relatada aborda o requisito de superfície que controla a função da peça.
Médias semelhantes podem ocultar perfis diferentes
Imagine duas superfícies ilustrativas. Uma tem picos e vales próximos e moderados ao longo do comprimento medido. A outra é relativamente uniforme, exceto por um sulco profundo ocasional. Seus desvios médios podem ser semelhantes, embora a segunda superfície contenha uma característica local muito mais pronunciada. Estes são perfis conceituais, não resultados de testes nem uma previsão para um processo de usinagem específico.
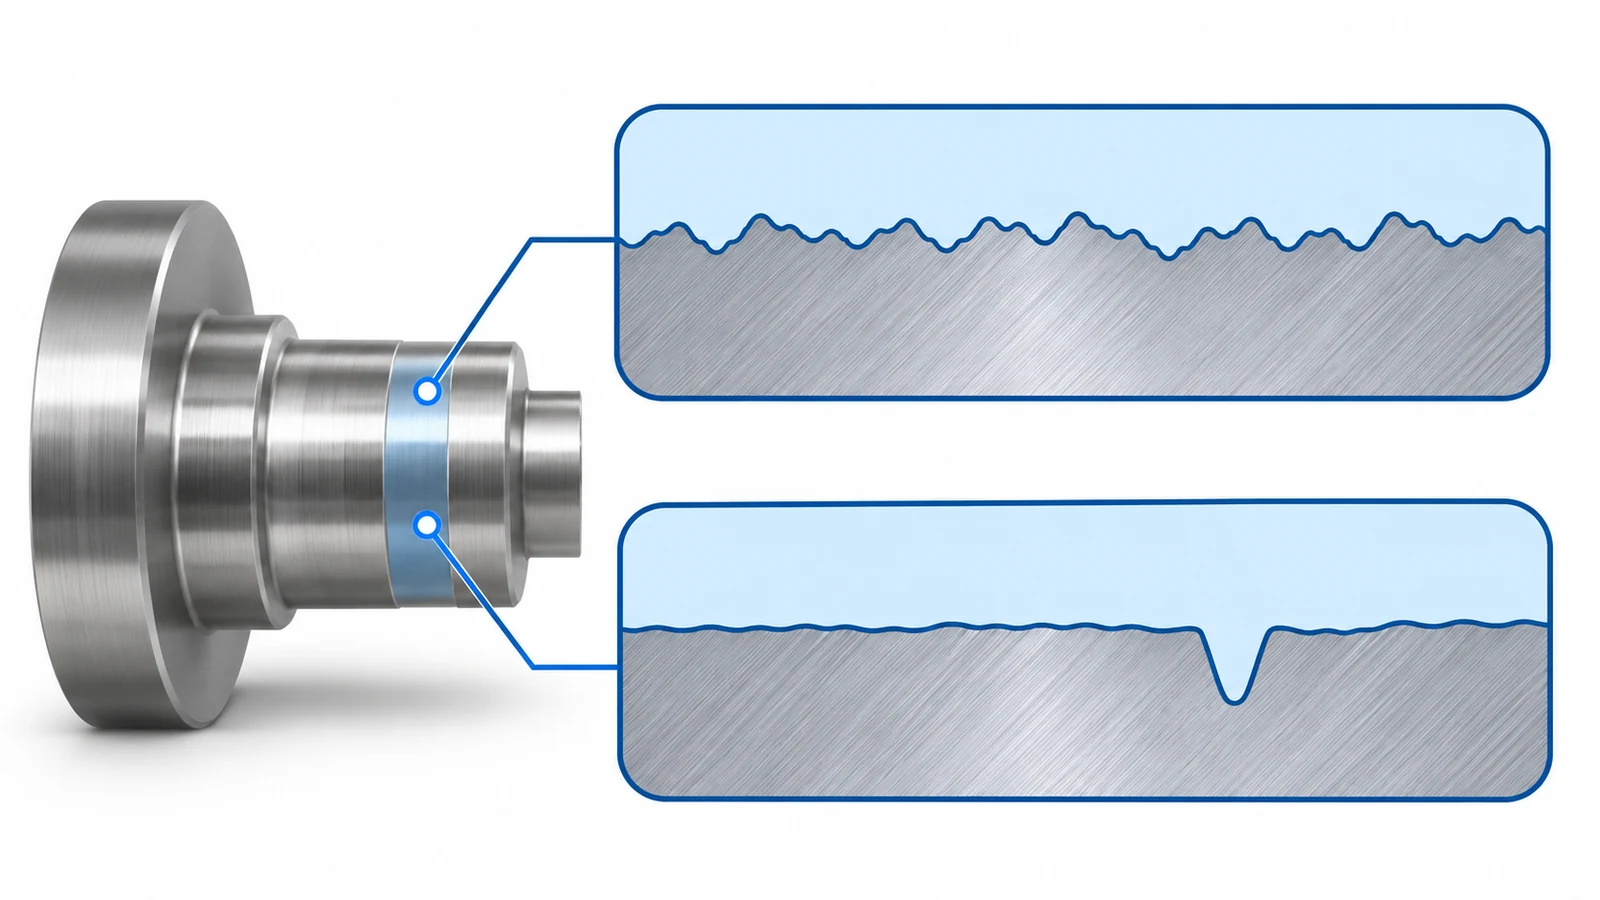
Reduzir um perfil inteiro a um único número necessariamente descarta informações. Uma média é útil para descrever o nível geral de textura, mas não pode preservar cada pico, vale, padrão de espaçamento ou característica direcional. Um parâmetro de altura responde a uma pergunta diferente, mas também não descreve totalmente a superfície. Nenhum dos números, isoladamente, prova que uma interface de vedação, deslizamento ou colagem funcionará.
Por exemplo, um projetista que investiga uma superfície de contato danificada pode precisar distinguir rugosidade generalizada de riscos isolados. Essa investigação começa pelo local afetado e pelo mecanismo funcional. Ela não deve começar presumindo que um valor médio baixo exclui uma característica local prejudicial. Por outro lado, uma grande altura local não estabelece por si só a causa de uma falha de montagem.
As opções disponíveis de acabamento de superfície fornecer contexto do processo. O requisito de engenharia ainda deve identificar quais superfícies e características são importantes; um nome de processo não substitui essa definição.
Por que um fator de conversão não é uma regra de aceitação
As regras práticas que relacionam Ra e Rz pressupõem uma família específica de perfis. Altere a forma do perfil e a relação muda. Um fator que parece plausível para um conjunto de medições pode, portanto, dar a resposta errada para outro, especialmente quando a superfície inclui riscos, material rasgado ou um padrão de acabamento diferente.
Um fornecedor pode usar uma relação empírica durante o desenvolvimento do processo se ela tiver sido estabelecida para o material, a operação e a configuração de medição reais. Isso ainda é uma correlação específica do processo. Não cria uma equivalência geral entre dois requisitos de desenho e não deve substituir silenciosamente o parâmetro usado para a aceitação final.
Há uma segunda complicação: o símbolo Rz não teve uma definição intercambiável em todas as normas históricas e práticas nacionais. Uma folha de inspeção antiga e um desenho atual podem usar as mesmas letras enquanto se baseiam em convenções de avaliação diferentes. Determine a norma e a edição aplicáveis antes de comparar os valores relatados.
Se um cliente perguntar se um relatório de Ra existente pode satisfazer um requisito de Rz, a resposta prática é verificar se os dados originais do perfil e as condições de medição sustentam a avaliação exigida. Se não sustentarem, providencie a medição correta ou solicite um esclarecimento aprovado. A multiplicação não pode recuperar informações que o relatório original não reteve.
Combine primeiro as condições de medição
Nem mesmo nomes de parâmetros iguais tornam dois resultados diretamente comparáveis. A filtragem, o comprimento de avaliação, a configuração do instrumento e a direção da medição determinam quais características contribuem para o resultado. Um traçado obtido ao longo de um padrão de usinagem pode descrever um perfil diferente de um obtido transversalmente a ele. A direção apropriada segue a especificação e a geometria da superfície, e não o caminho mais fácil de alcançar.
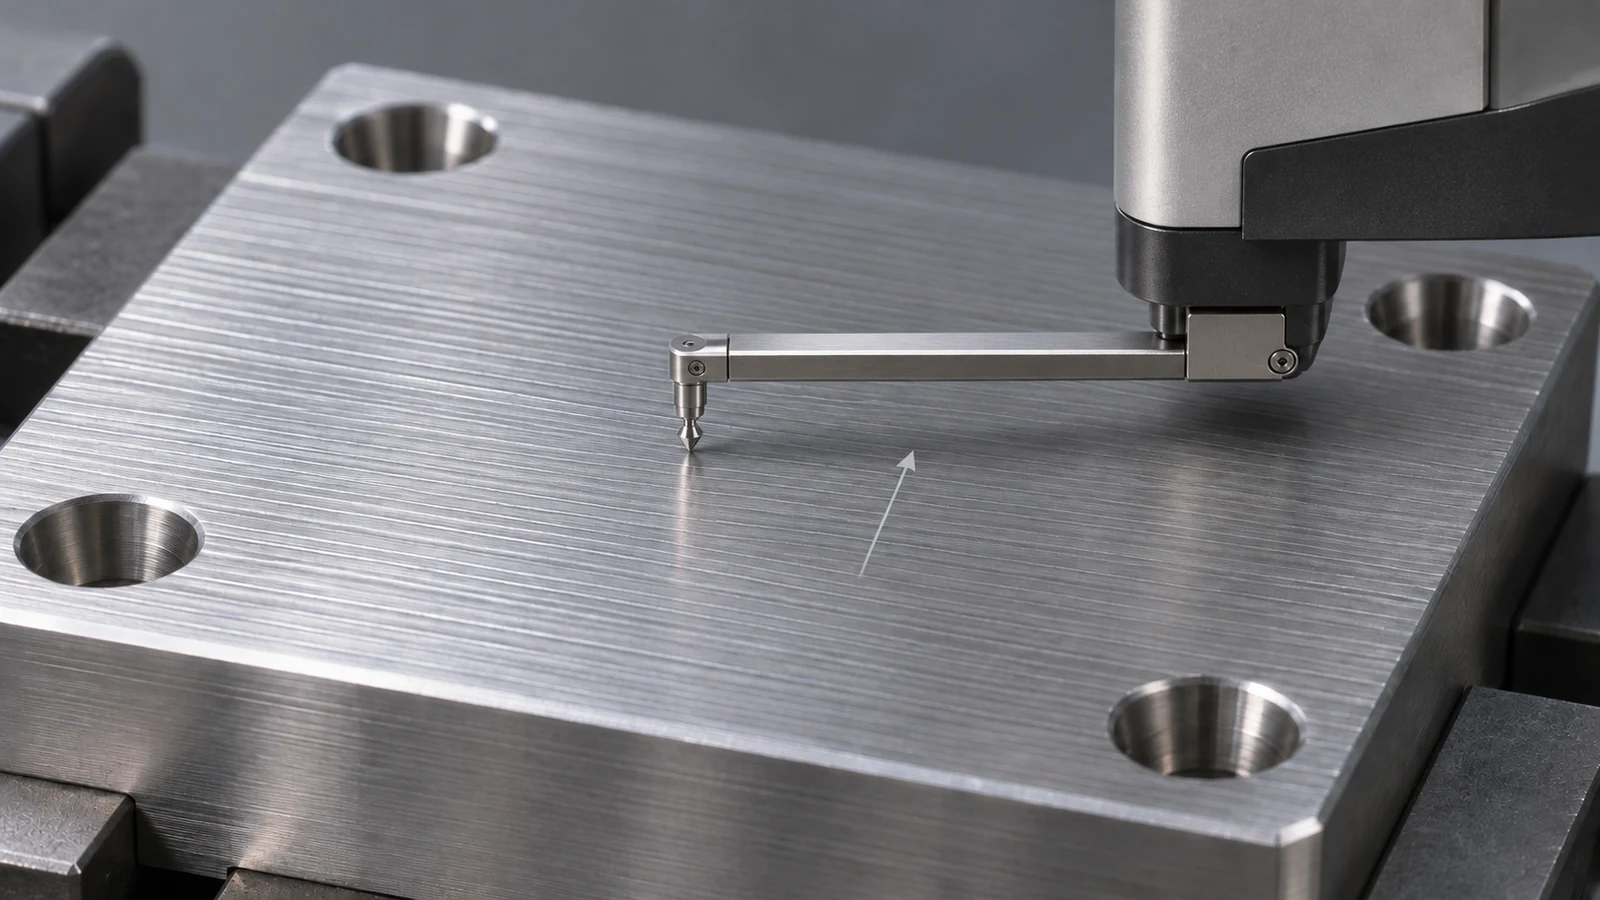
A localização também importa. Uma área curta e acessível próxima a uma borda pode não representar a região de contato funcional. Se o desenho controla uma faixa de vedação, o plano de inspeção deve identificar essa faixa e explicar como ela será alcançada. Uma face não funcional adjacente não pode substituí-la apenas porque ambas as faces foram usinadas na mesma fixação.
Para uma superfície retificada, revise a medição em conjunto com a operação de retificação de precisão. O objetivo é conectar a superfície avaliada à operação que a produz, e não presumir que a retificação garante um valor específico de rugosidade. A preparação e a limpeza da superfície durante a inspeção também precisam ser consistentes.
Investigue uma divergência sem alterar o requisito
Quando um relatório indica aprovação e outro indica reprovação, primeiro compare os desenhos, as definições dos parâmetros, as unidades e os locais medidos. Em seguida, compare as configurações de avaliação e os traçados retidos. Essa sequência separa uma divergência de documentação de uma diferença real na superfície antes que alguém altere um parâmetro de usinagem ou rejeite um lote.
Uma investigação útil preserva os resultados originais. Registre qual peça foi verificada, onde cada traçado foi obtido e o que mudou entre as medições. Reverificar a mesma área identificada sob condições acordadas é mais informativo do que produzir um novo número favorável a partir de um local não especificado.
Se a divergência, em vez disso, diz respeito a se o requisito de rugosidade é necessário, trata-se de uma discussão de projeto. O guia separado sobre o custo e a função das indicações de Ra aborda essa decisão. Um inspetor não deve resolvê-la mudando para um parâmetro mais conveniente.
O que deve constar na entrega da inspeção
A transferência deve conectar a revisão do desenho, a superfície controlada, o parâmetro, o limite, as unidades e as regras de avaliação aplicáveis. Também deve identificar a localização e a direção da medição, as configurações relevantes do instrumento e qualquer exceção aprovada. Os dados de perfil retidos podem ajudar a explicar um resultado inesperado, especialmente quando dois processos produzem texturas visivelmente diferentes.
Use Ra e Rz como descrições especificadas de um perfil medido, não como graus de qualidade concorrentes. Uma decisão de aceitação defensável mantém o parâmetro vinculado à sua definição e a medição vinculada à superfície que importa.