
Ra und Rz beschreiben unterschiedliche Aspekte eines gemessenen Oberflächenprofils. Ra fasst die durchschnittliche absolute Abweichung von einer Bezugslinie zusammen; Rz beschreibt die Profilhöhe anhand der Definition und der Bewertungsregeln der angegebenen Norm. Eine Oberfläche, die einen Ra-Grenzwert erfüllt, erfüllt nicht automatisch einen Rz-Grenzwert. Wenn eine Zeichnung den einen Parameter vorgibt, erfordert das Ersetzen durch den anderen eine technische Freigabe, nicht einen aus einer Tabelle entnommenen Umrechnungsfaktor.
Diese Unterscheidung ist wichtig, wenn zwei Lieferanten unterschiedliche Parameter melden, wenn sich ein Oberflächenbearbeitungsverfahren ändert oder wenn ein scheinbar glattes Teil seine Gegenfläche beschädigt. Die entscheidende Frage ist nicht, welcher Parameter präziser klingt. Sie lautet, ob die gemeldete Messung die Oberflächenanforderung abbildet, die die Funktion des Teils bestimmt.
Ähnliche Mittelwerte können unterschiedliche Profile verbergen
Stellen Sie sich zwei illustrative Oberflächen vor. Die eine weist über die Messlänge eng beieinanderliegende, mäßige Spitzen und Täler auf. Die andere ist relativ gleichmäßig, abgesehen von einer gelegentlichen tiefen Rille. Ihre durchschnittlichen Abweichungen können ähnlich sein, obwohl die zweite Oberfläche ein viel ausgeprägteres lokales Merkmal enthält. Dies sind konzeptionelle Profile, keine Prüfergebnisse und keine Vorhersage für ein bestimmtes Bearbeitungsverfahren.
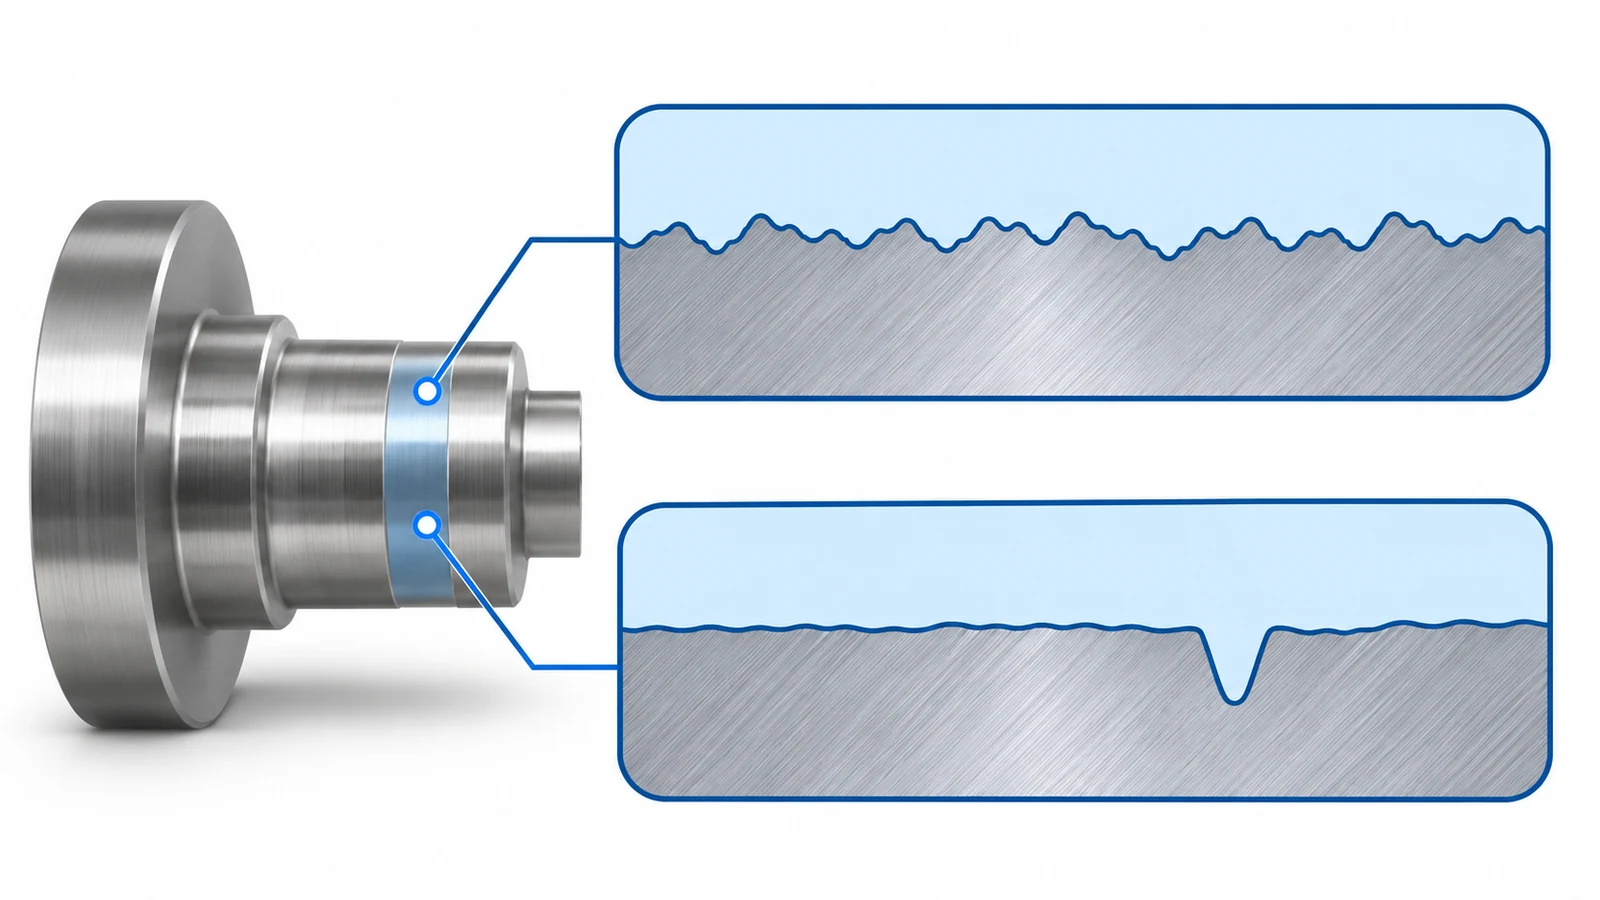
Die Reduzierung eines gesamten Profils auf eine einzige Zahl verwirft zwangsläufig Informationen. Ein Mittelwert ist nützlich, um das allgemeine Niveau der Textur zu beschreiben, aber er kann nicht jede Spitze, jedes Tal, jedes Abstandsmuster oder jedes Richtungsmerkmal erfassen. Ein Höhenparameter beantwortet eine andere Frage, beschreibt die Oberfläche aber ebenfalls nicht vollständig. Keine der beiden Zahlen allein belegt, dass eine Dichtungs-, Gleit- oder Klebeverbindung funktionieren wird.
Beispielsweise muss ein Konstrukteur, der eine beschädigte Kontaktfläche untersucht, möglicherweise weitverbreitete Rauheit von vereinzelten Riefen unterscheiden. Diese Untersuchung beginnt an der betroffenen Stelle und beim funktionalen Mechanismus. Sie sollte nicht damit beginnen, anzunehmen, dass ein niedriger Mittelwert ein schädigendes lokales Merkmal ausschließt. Umgekehrt belegt eine große lokale Höhe für sich genommen nicht die Ursache eines Montagefehlers.
Die verfügbaren Optionen zur Oberflächenbearbeitung Prozesskontext bereitstellen. Die technische Anforderung muss weiterhin angeben, welche Oberflächen und Merkmale relevant sind; ein Prozessname ist kein Ersatz für diese Definition.
Warum ein Umrechnungsfaktor keine Abnahmeregel ist
Faustregeln zur Beziehung zwischen Ra und Rz setzen eine bestimmte Profilfamilie voraus. Ändert sich die Profilform, ändert sich auch die Beziehung. Ein Faktor, der für eine Messreihe plausibel erscheint, kann daher für eine andere das falsche Ergebnis liefern, insbesondere wenn die Oberfläche Kratzer, ausgerissenes Material oder ein anderes Bearbeitungsmuster aufweist.
Ein Lieferant kann während der Prozessentwicklung eine empirische Beziehung verwenden, sofern diese für das tatsächliche Material, den tatsächlichen Arbeitsgang und den tatsächlichen Messaufbau ermittelt wurde. Dabei handelt es sich jedoch weiterhin um eine prozessspezifische Korrelation. Sie begründet keine allgemeine Gleichwertigkeit zwischen zwei Zeichnungsanforderungen und sollte nicht stillschweigend den für die Endabnahme verwendeten Parameter ersetzen.
Es gibt eine zweite Komplikation: Das Symbol Rz hatte nicht in jedem historischen Standard und jeder nationalen Praxis eine einheitliche, austauschbare Definition. Ein altes Prüfblatt und eine aktuelle Zeichnung können dieselben Buchstaben verwenden und sich dabei auf unterschiedliche Auswertungskonventionen stützen. Klären Sie den maßgeblichen Standard und die Ausgabe, bevor Sie die berichteten Werte vergleichen.
Wenn ein Kunde fragt, ob ein vorhandener Ra-Bericht eine Rz-Anforderung erfüllen kann, besteht die praktische Antwort darin, zu prüfen, ob die ursprünglichen Profildaten und Messbedingungen die erforderliche Auswertung stützen. Ist dies nicht der Fall, veranlassen Sie die korrekte Messung oder fordern Sie eine genehmigte Klärung an. Durch Multiplikation lassen sich keine Informationen zurückgewinnen, die der ursprüngliche Bericht nicht enthalten hat.
Zuerst die Messbedingungen abstimmen
Selbst übereinstimmende Parameternamen machen zwei Ergebnisse nicht direkt vergleichbar. Filterung, Auswertungslänge, Geräteeinstellung und Messrichtung bestimmen, welche Merkmale zum Ergebnis beitragen. Eine Spur, die entlang eines Bearbeitungsmusters aufgenommen wurde, kann ein anderes Profil beschreiben als eine quer dazu aufgenommene. Die geeignete Richtung ergibt sich aus der Spezifikation und der Oberflächengeometrie und nicht daraus, welcher Weg am einfachsten erreichbar ist.
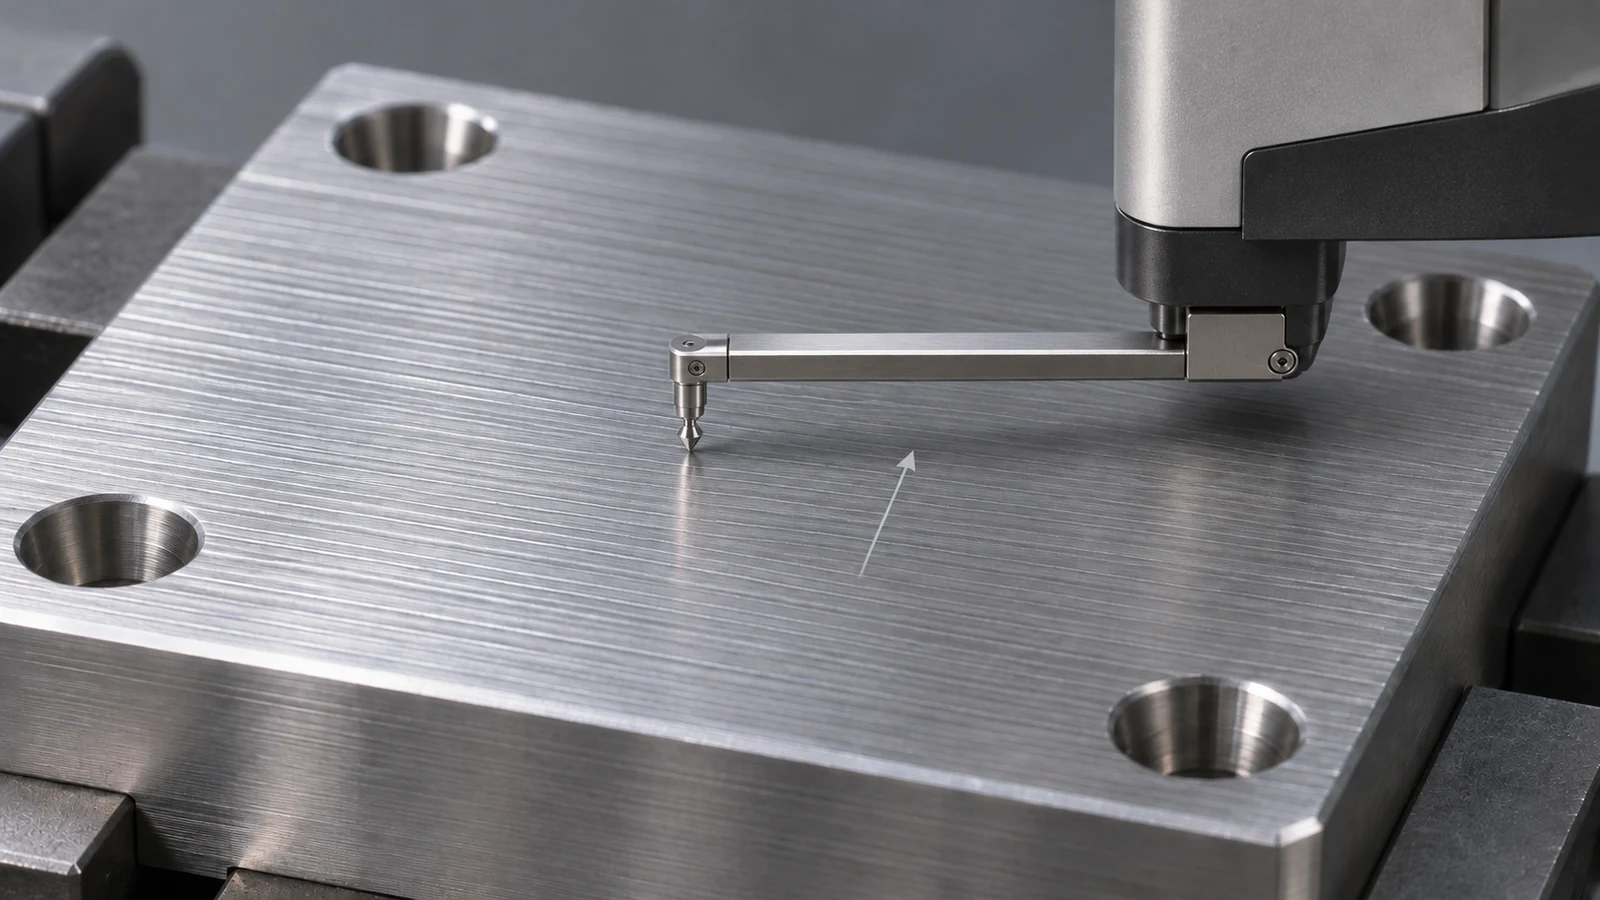
Auch der Ort ist wichtig. Ein kurzer, zugänglicher Bereich nahe einer Kante repräsentiert möglicherweise nicht den funktionalen Kontaktbereich. Wenn die Zeichnung ein Dichtband festlegt, sollte der Prüfplan dieses Band identifizieren und erläutern, wie es erreicht wird. Eine angrenzende nichtfunktionale Fläche kann es nicht ersetzen, nur weil beide Flächen in derselben Aufspannung bearbeitet wurden.
Bei einer geschliffenen Oberfläche ist die Messung zusammen mit dem vorgesehenen Präzisionsschleifvorgang. zu prüfen. Der Zweck besteht darin, die bewertete Oberfläche mit dem Arbeitsgang zu verknüpfen, der sie erzeugt, und nicht anzunehmen, dass Schleifen einen bestimmten Rauheitswert garantiert. Auch Oberflächenvorbereitung und Sauberkeit während der Prüfung müssen konsistent sein.
Eine Abweichung untersuchen, ohne die Anforderung zu ändern
Wenn ein Bericht „bestanden“ und ein anderer „nicht bestanden“ meldet, vergleichen Sie zuerst die Zeichnungen, Parameterdefinitionen, Einheiten und Messorte. Vergleichen Sie dann die Auswertungseinstellungen und die aufbewahrten Spuren. Diese Reihenfolge trennt eine Dokumentationsdiskrepanz von einem tatsächlichen Oberflächenunterschied, bevor jemand einen Bearbeitungsparameter ändert oder eine Charge zurückweist.
Eine sinnvolle Untersuchung bewahrt die ursprünglichen Ergebnisse auf. Halten Sie fest, welches Teil geprüft wurde, wo jede Spur aufgenommen wurde und was sich zwischen den Messungen geändert hat. Die erneute Prüfung desselben identifizierten Bereichs unter vereinbarten Bedingungen liefert mehr Erkenntnisse als das Erzeugen einer neuen günstigen Zahl von einem nicht spezifizierten Ort.
Wenn die Uneinigkeit stattdessen betrifft, ob die Rauheitsanforderung notwendig ist, handelt es sich um eine Design-Diskussion. Der separate Leitfaden zu den Kosten und der Funktion von Ra-Angaben behandelt diese Entscheidung. Ein Prüfer sollte sie nicht lösen, indem er zu einem bequemeren Parameter wechselt.
Was in die Prüfübergabe gehört
Die Übergabe sollte die Zeichnungsrevision, die kontrollierte Oberfläche, den Parameter, den Grenzwert, die Einheiten und die maßgeblichen Bewertungsregeln miteinander verknüpfen. Sie sollte außerdem die Messstelle und -richtung, relevante Geräteeinstellungen und jede genehmigte Ausnahme benennen. Aufbewahrte Profildaten können helfen, ein unerwartetes Ergebnis zu erklären, insbesondere wenn zwei Prozesse sichtbar unterschiedliche Texturen erzeugen.
Verwenden Sie Ra und Rz als spezifizierte Beschreibungen eines gemessenen Profils, nicht als konkurrierende Qualitätsstufen. Eine belastbare Abnahmeentscheidung hält den Parameter an seine Definition gebunden und die Messung an die Oberfläche, auf die es ankommt.