
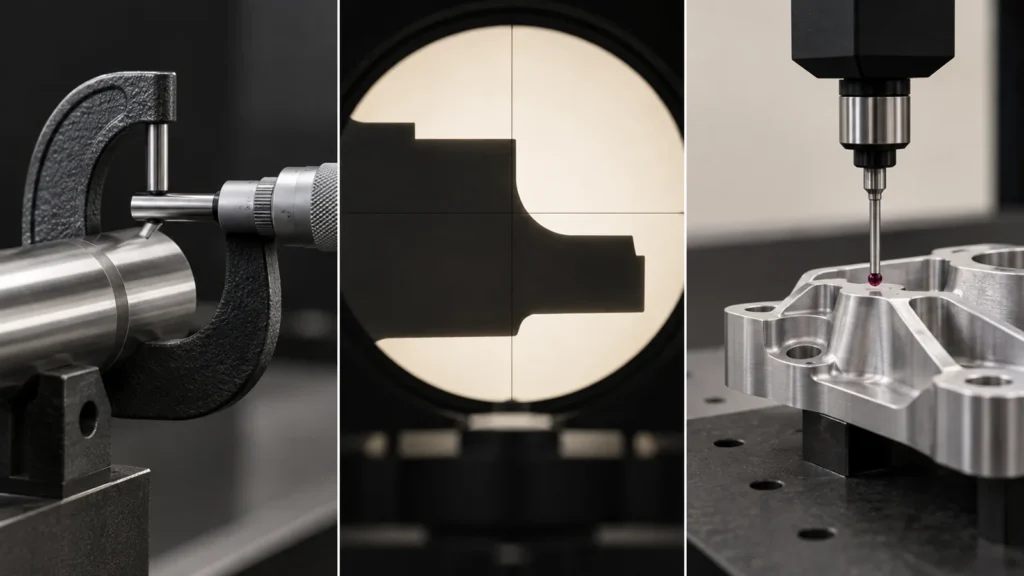
CMM、光学投影機、手動検査は互換性のあるチェックポイントではありません。. 各方法は異なる測定上の問いに答えるものです。CMMは三次元の関係やGD&Tに適しています。光学投影機は目視可能な輪郭、半径、小さな二次元形状に対して効率的です。手動工具は、単純な寸法、ねじ、現場での調整を検証する最速の方法であることが多いです。適切な選択は、形状、公差、材料、ロットサイズ、データム方式、そして購入者が部品をリリースするために必要とする証拠によって決まります。.
カスタムCNC加工では、検査は加工後に選ぶのではなく、図面とともに計画すべきです。部品はノギス検査に合格しても、位置公差、真のプロファイル、または2つの面間の関係で不合格になることがあります。逆に、すべての単純な寸法をCMMに送ると、判断を改善することなく時間が増えるだけです。本ガイドでは3つのアプローチを比較し、機械加工部品の実用的な検査計画を構築する方法を示します。.
短い答え: アクセス可能で明確に定義された寸法には手動工具を使用し、再現性のある2Dプロファイルや繊細な小形状には光学投影機を使用し、合否判断がデータム、3D形状、GD&T、または文書化された寸法報告に依存する場合はCMMを使用します。ほとんどの生産計画では、1つだけを選ぶのではなく、これらを組み合わせます。.
機械名ではなく、形状から始める
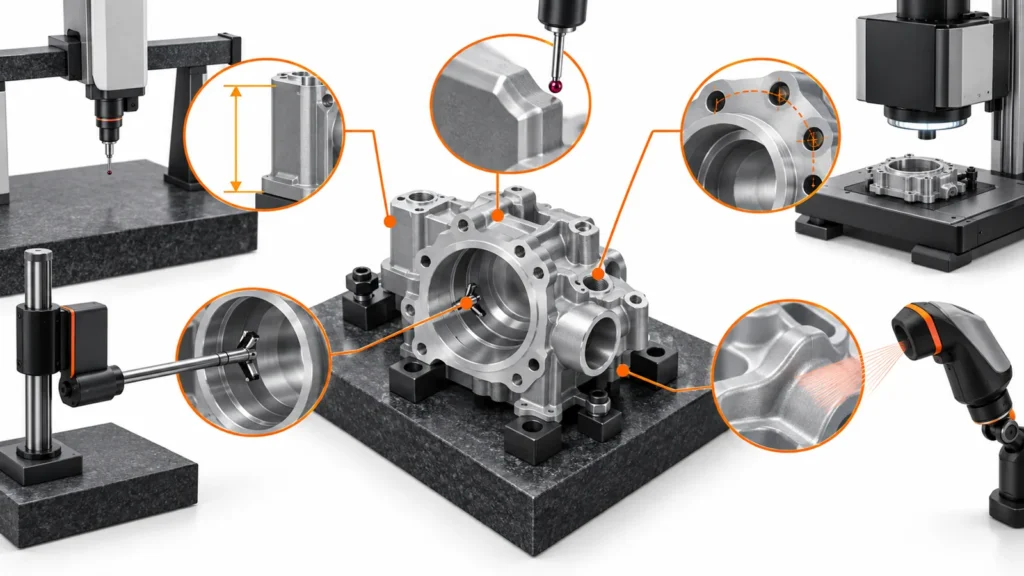
検査方法は、合否判定される特性に従うべきです。「部品は検査済み」というのは、検査計画がどの形状を、どのデータムから、どの方法で、どのような条件下で測定したかを特定していない限り、十分な品質声明とはなりません。.
| 検査上の問い | 通常適した方法 | 理由 |
|---|---|---|
| 直線的な外寸は図面の限界内に収まっているか? | マイクロメータ、ノギス、またはハイトゲージ | 表面にアクセス可能で公差が適切な場合、迅速かつ直接的に測定できます。. |
| 小さな平面輪郭、半径、または角度は図面と一致しているか? | 光学コンパレータまたはビジョンシステム | 非接触のプロファイル比較により、薄肉または柔軟な形状の負荷を避けることができます。. |
| 穴パターンはA|B|Cデータムから正しく位置決めされていますか? | CMM | 測定ではデータム基準系を確立し、フィーチャ間の関係を評価する必要があります。. |
| 旋削シャフトは嵌合ボアに適合しますか? | マイクロメータ、ボアゲージ、ピン、および機能チェック | サイズと嵌合は、汎用3Dスキャンよりも有意義な場合があります。. |
| 複雑な曲面はプロファイル公差を満たしていますか? | 合意された評価方法を用いたCMM | 複数の測定点を定義されたデータム構造に関連付けることができます。. |
このフィーチャ優先のアプローチにより、検査計画は商業的にも現実的なものになります。バイヤーは重要特性については完全なレポートを必要とする一方、日常的な寸法についてはサンプリング検査のみを必要とする場合があります。方法、サンプルサイズ、および報告の深さは、サプライヤの設備リストから推測するのではなく、生産前に合意しておくべきです。.
手動検査が得意なこと—そして限界となる点
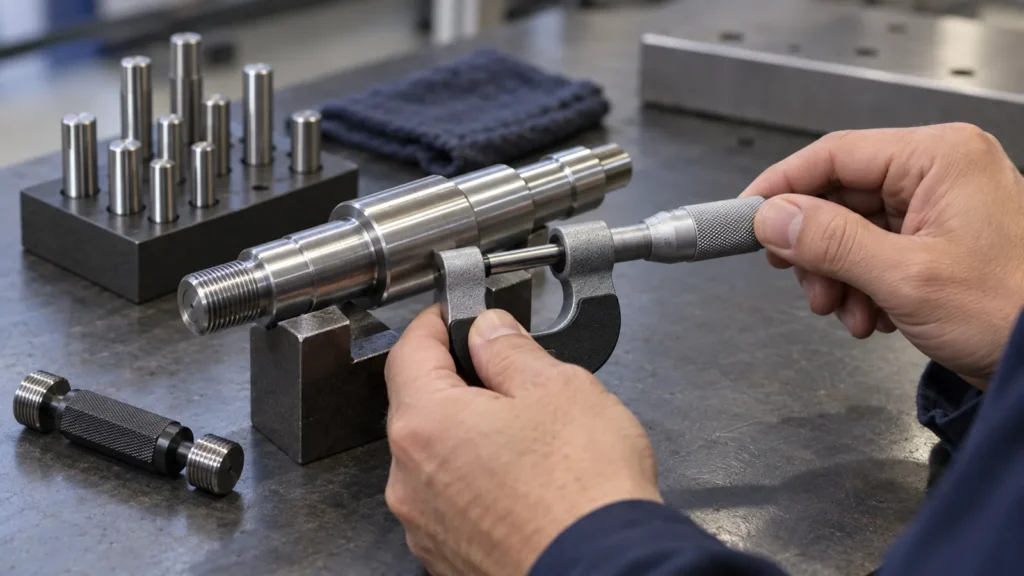
Manual inspection includes tools such as calipers, micrometers, pin gauges, thread gauges, height gauges, indicators, radius gauges, and surface plates. These tools remain valuable because they are quick, flexible, and available close to the machine. An operator can check a bore after a tool adjustment, confirm a shaft diameter before removing the part, or verify a thread with a go/no-go gauge without waiting for a laboratory queue.
Manual inspection is a strong choice when:
- フィーチャにアクセス可能で、複雑なデータムアライメントを必要としない場合;;
- 寸法に明確な公称値と限界がある場合;;
- ツールの分解能と精度はその公差に適している。;
- 加工中に部品が頻繁に検査される。;
- 合否判定は寸法、有無、または基本的な嵌合に関するものである。.
結果が作業者の技量、接触力、部品温度、位置合わせ、または解釈に大きく依存する場合には、適切ではなくなる。ノギスの読み取りだけでは、位置公差を証明することはできない。ねじプラグゲージは機能的な嵌合を検証できるが、図面がピッチ径、位置、直角度、またはシール界面を管理している場合には、完全な寸法評価の代わりにはならない。軟質プラスチック、薄肉、および柔軟なシート状の形状も、接触圧力によって変形する可能性がある。.
したがって、手動ツールは階層化された管理計画の一部として扱うのが最適である。これらは段取りおよび生産中に迅速なフィードバックを提供し、より構造化された方法は、測定の不確かさや幾何学的関係がリリース判定を変えうる形状に対して用いられる。.
光学コンパレータがより適切な選択となる場合
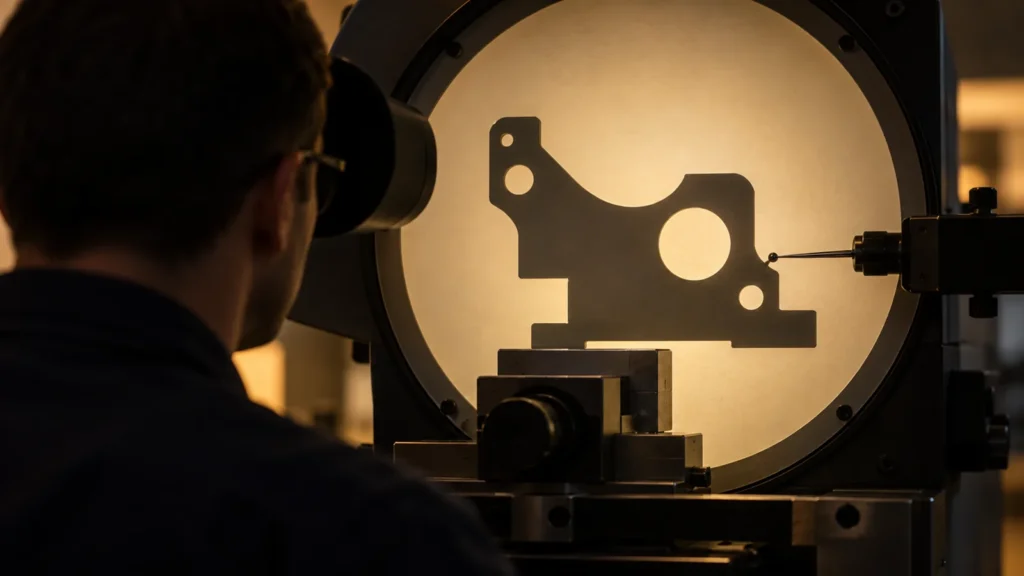
An optical comparator projects a magnified silhouette or image of a feature so the inspector can evaluate a profile, radius, angle, edge break, or other visible two-dimensional characteristic. Modern vision systems may add digital edge detection and programmed measurement, but the underlying advantage is similar: the part can be evaluated without pressing a probe against a delicate feature.
Optical inspection is often useful for small parts, thin sections, stamped-like profiles, slots, radii, intersecting lines, and features where a contact probe could bend or mark the surface. It can also be efficient when many similar 2D characteristics must be checked repeatedly. For a flat profile with a clearly defined orientation, the result may be easier to explain to a buyer than a collection of manual readings.
There are boundaries. A projected outline does not automatically establish the full 3D datum structure. It may not verify the depth of a pocket, the coaxiality of separated bores, or the relationship between features on different faces. Lighting, edge condition, burrs, coating, transparency, and the selected contour can influence the result. For this reason, the inspection plan should specify whether the requirement is a silhouette, a measured edge, a profile tolerance, or a functional boundary.
Optical comparison should not be described as universally more accurate than manual inspection or a CMM. Its value is task fit: non-contact measurement, repeatable 2D evaluation, and efficient handling of features that are difficult to touch reliably. For a deeper discussion of how the inspection method connects to the drawing, link this section to the site’s CNC加工公差ガイド.
CMMが検査計画においてその地位を確立する場合
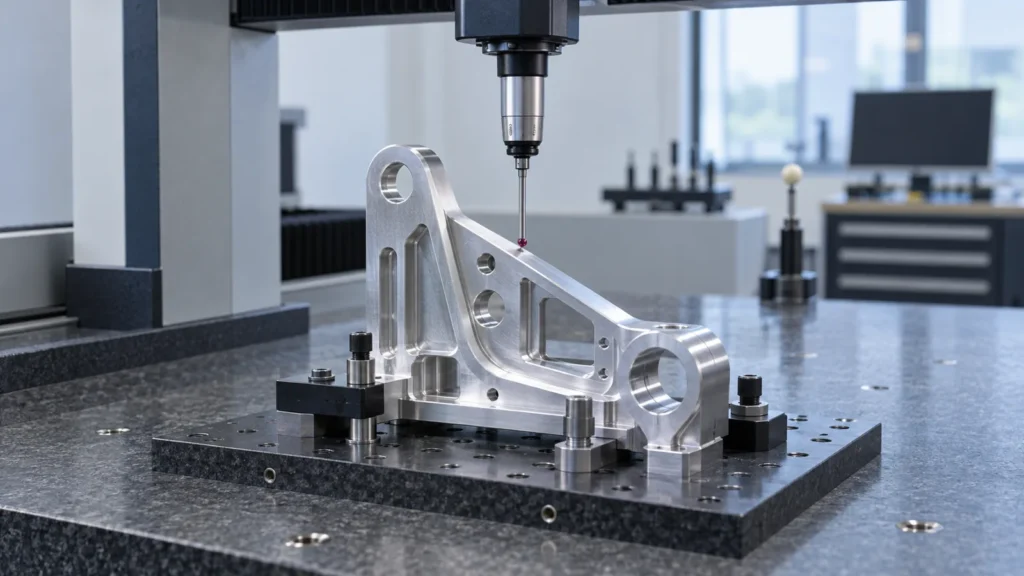
A coordinate measuring machine establishes points in a coordinate system and evaluates them against nominal geometry. Its main advantage is not simply a small number on an accuracy specification. It is the ability to measure relationships: a hole pattern relative to datums, a face’s orientation, the location of a bore, or a complex profile across several surfaces.
A CMM is especially appropriate when a drawing includes:
- 位置、プロファイル、直角度、平行度、同心度、または振れの要件。;
- 同じデータム参照枠から評価する必要がある複数の形状。;
- 複雑な3D曲面または複合角度。;
- 組立時の位置合わせに影響する厳しい関係。;
- トレーサブルな寸法報告書に対する顧客要件。.
CMMプログラムには依然としてエンジニアリングの判断が必要である。報告書には、位置合わせ、データム、形状定義、測定点、評価ルール、温度の前提、および図面改訂を明記すべきである。その文脈を欠いたカラフルな偏差マップは印象的に見えるかもしれないが、バイヤーは実際に何が合格とされたのか判断できなくなる。サプライヤーはまた、初品用の報告書、選択された重要形状用の報告書、および生産サンプリング記録を区別すべきである。.
CMM検査はすべての部品に自動的に必要なわけではありません。唯一の要件が単純な外径であれば、校正済みのマイクロメータの方が迅速かつ適切な確認となる場合があります。部品が柔軟な場合、クランプや支持が結果に影響することがあります。測定対象のフィーチャが切り粉、バリ、残留物で汚染されている場合、不適切に準備された部品に対して工作機械が再現性のあるデータを生成する可能性があります。測定計画と部品の準備は品質管理の一部であり続けます。.
試作品および生産バッチに実用的な組み合わせ
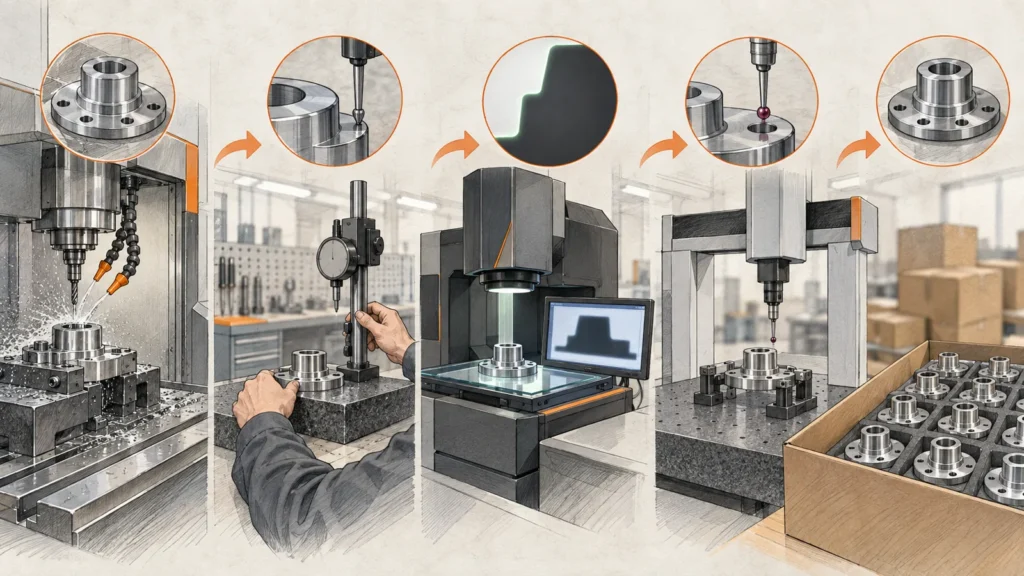
ほとんどのCNCプロジェクトでは、各フィーチャを合否判定を裏付けられる最もシンプルな方法に割り当てることが有益です。典型的な計画では、工程内寸法には手動工具、繊細なプロファイルには光学システム、データムに関連する特性および初品レポートにはCMMを使用する場合があります。.
| プロジェクト段階 | 典型的な検査の重点 | 有用な証拠 |
|---|---|---|
| 段取り確認 | ワーク保持、素材状態、工具オフセット、アクセス可能な重要寸法 | オペレータの読み取り値と段取り記録 |
| 初品 | 必要な図面特性すべて、または合意された重要フィーチャの範囲 | バルーン付き図面、寸法レポート、必要に応じて材料およびプロセス記録 |
| 工程内生産 | 工具摩耗、熱ドリフト、バリの増大、オフセット変化の影響を受けやすいフィーチャ | チェック頻度、実測値、対応限界 |
| 最終検査 | 出荷特性、外観、ねじ、清浄度、包装要件 | 合意された最終報告書、サンプリング記録、写真、または証明書パッケージ |
検査計画は材料とプロセスも反映すべきです。アルミニウム、ステンレス鋼、チタン、エンジニアリングプラスチック、銅合金は、切削熱、クランプ、バリの形成、温度変化に対して異なる反応を示すことがあります。剛性の高い鋼製ブラケットに便利な方法が、薄いポリマーカバーには適さない場合があります。材料の選択について議論する際、関連する CNC加工材料ガイド より広範なエンジニアリングの文脈を提供できます。.
サプライヤー評価では、工場にいくつの測定器があるかだけを尋ねるのではなく、あなたの特定の図面に対して品質プロセスが何を実証できるかを尋ねてください。同社の 品質能力 ページを出発点として利用できますが、最終的な検査範囲、報告書の形式、サンプリング規則、合否基準は、個々の注文ごとに確認する必要があります。.
検査を依頼する前に確定すべき事項
明確な入力情報は、検査不足と不要な検査コストの両方を防ぎます。RFQを送信する前、または初品を承認する前に、以下を定義してください:
- 検査を規定するのはどの図面リビジョンと単位ですか?
- どの特性が安全上重要、組立上重要、シール上重要、または外観上重要ですか?
- どのデータムとGD&T規則を使用する必要がありますか?
- 報告書はすべての特性、選択した特性、またはサンプルについて必要ですか?
- 部品は薄い、軟らかい、透明、または傷つきやすいため、非接触測定が必要ですか?
- どの材料、ヒートロット、表面処理、プロセス記録を部品に添付する必要がありますか?
- 測定値が公差外の場合、または方法が特性にアクセスできない場合はどうなりますか?
これらの回答により、「注意深く検査してください」という指示が、2つの組織が同じように解釈できる品質計画に変わります。これらのチェックポイントが生産にどのように組み込まれるかの概要については、以下の親記事を参照してください。 CNC machining quality control.
よくある質問
CMMは常に手動検査より優れていますか?
いいえ。CMMは多くの3D関係やGD&T評価に優れていますが、単純でアクセスしやすいフィーチャーには、校正済みマイクロメータ、ピンゲージ、ねじゲージの方が迅速かつ適切な場合があります。.
光学式コンパレータはCMMの代わりになりますか?
それが測定できる特性と確立できるデータム条件に限られます。2Dプロファイルや繊細なフィーチャーには有用ですが、CNC部品上のすべての3D関係を自動的に検証するものではありません。.
すべての寸法を検査報告書に記載すべきですか?
それは図面、顧客要件、初品検査の範囲、および合意された品質計画によります。報告書の範囲は生産前に定義すべきであり、選択特性の報告書を図面のすべての要件を完全に検査したものとして提示すべきではありません。.
購入者はCADファイルと一緒に何を送るべきですか?
管理された図面、リビジョン、単位、材料および仕上げの要件、重要フィーチャー、GD&Tの解釈、数量、サンプリングまたは報告書の期待値、および特別な試験やトレーサビリティの要件を送付してください。CADの形状データだけでは、すべての合格条件を定義できません。.
結論: フィーチャーとそれが支えるべき判断に応じて測定方法を選択してください。手動検査は迅速なプロセスフィードバックを提供し、光学検査は再現性のある2Dおよび繊細なプロファイルを扱い、CMM検査は複雑な3D関係と文書化された寸法証拠を支えます。適切に設計された組み合わせは、すべての特性を1つの計器に頼るよりも明確なリリース判断を生み出します。.