
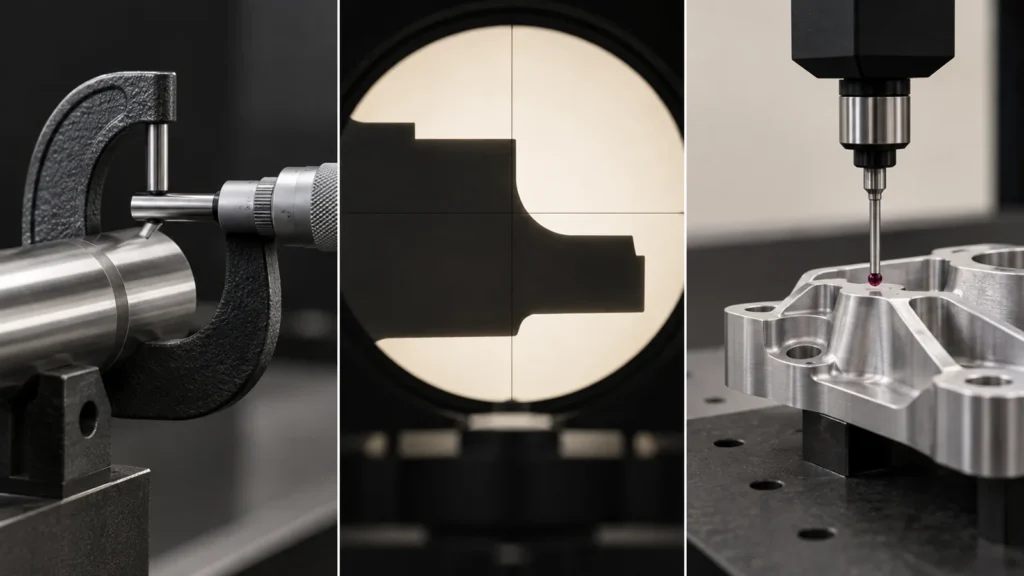
فحص CMM والمقارن البصري والفحص اليدوي ليست نقاط تحقق قابلة للتبادل. كل طريقة تجيب على سؤال قياس مختلف. جهاز CMM مناسب للعلاقات ثلاثية الأبعاد وGD&T. المقارن البصري فعّال للملامح المرئية وأنصاف الأقطار والخصائص ثنائية الأبعاد الصغيرة. غالبًا ما تكون الأدوات اليدوية أسرع طريقة للتحقق من الأبعاد المباشرة والخيوط وتعديلات أرضية الورشة. يعتمد الاختيار الصحيح على الخاصية والتفاوت والمادة وحجم الدفعة ومخطط البيانات المرجعية والأدلة التي يحتاجها المشتري للإفراج عن القطع.
بالنسبة لأعمال CNC المخصصة، يجب التخطيط للفحص مع الرسم بدلاً من اختياره بعد التصنيع. قد تجتاز القطعة فحص القدمة وتظل تفشل في تفاوت الموضع أو الملف الحقيقي أو العلاقة بين وجهين. وبالمقابل، إرسال كل بُعد بسيط إلى جهاز CMM قد يضيف وقتًا دون تحسين القرار. يقارن هذا الدليل بين الأساليب الثلاثة ويوضح كيفية بناء خطة فحص عملية لقطعة مُشغّلة.
إجابة مختصرة: استخدم الأدوات اليدوية للأبعاد التي يمكن الوصول إليها والمحددة بوضوح؛ واستخدم المقارن البصري للملامح ثنائية الأبعاد القابلة للتكرار والخصائص الصغيرة الدقيقة؛ واستخدم جهاز CMM عندما يعتمد قرار القبول على البيانات المرجعية أو الهندسة ثلاثية الأبعاد أو GD&T أو تقرير أبعاد موثّق. تجمع معظم خطط الإنتاج بينها بدلاً من اختيار واحدة فقط.
ابدأ بالخاصية، لا باسم الجهاز
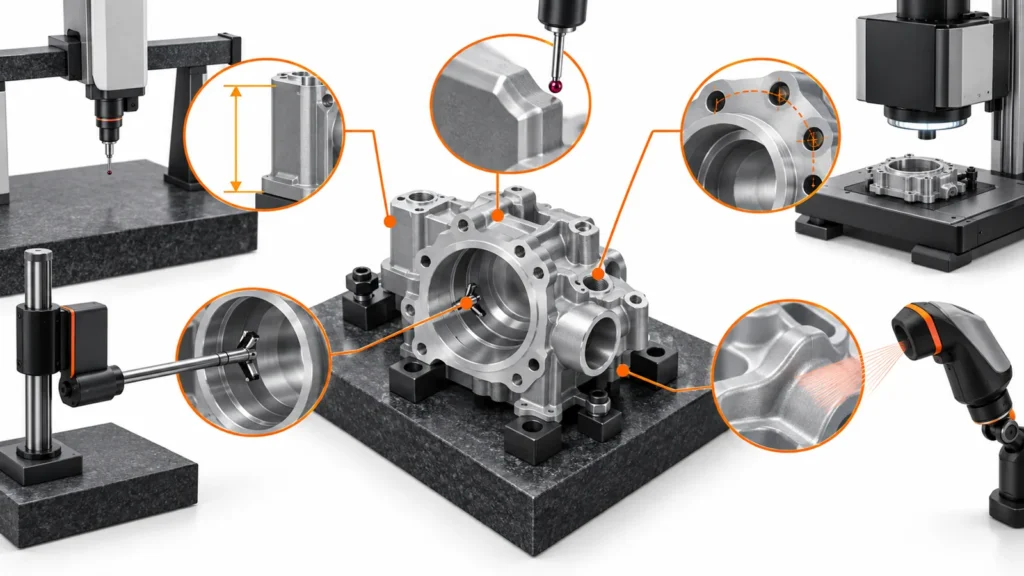 يجب أن تتبع طريقة الفحص الخاصية التي يتم قبولها. عبارة “تم فحص القطعة” ليست بيان جودة كافيًا إلا إذا حددت خطة الفحص الخصائص التي تم قياسها، ومن أي بيانات مرجعية، وبأي طريقة، وتحت أي ظروف.
يحافظ هذا النهج الذي يركز على الميزة أولاً أيضاً على كون خطة الفحص واقعية تجارياً. قد يحتاج المشتري إلى تقرير كامل للخصائص الحرجة ولكن فقط فحص بالعينة للأبعاد الروتينية. يجب الاتفاق على الطريقة وحجم العينة وعمق التقارير قبل الإنتاج بدلاً من افتراضها من قائمة معدات المورد.
ما الذي يجيده الفحص اليدوي — وأين يتوقف
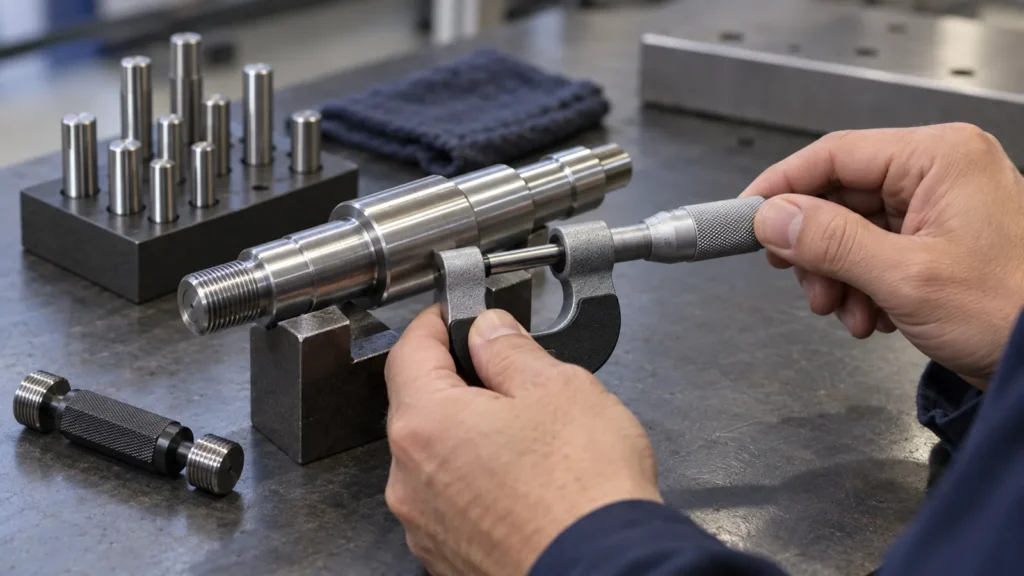 يشمل الفحص اليدوي أدوات مثل القدمة ذات الورنية، والميكرومترات، ومقاييس الثقوب الأسطوانية، ومقاييس اللولب، ومقاييس الارتفاع، والمؤشرات، ومقاييس نصف القطر، وألواح السطح. تظل هذه الأدوات ذات قيمة لأنها سريعة ومرنة ومتاحة بالقرب من الماكينة. يمكن للمشغل فحص تجويف بعد ضبط الأداة، أو تأكيد قطر عمود قبل إزالة القطعة، أو التحقق من لولب باستخدام مقياس يمر/لا يمر دون انتظار طابور المختبر.
الفحص اليدوي خيار قوي عندما:
يصبح أقل ملاءمة عندما تعتمد النتيجة بشكل كبير على مهارة المشغل، أو قوة التلامس، أو درجة حرارة القطعة، أو المحاذاة، أو التفسير. لا يمكن لقراءة القدمة وحدها إثبات تفاوت الموضع. يمكن لمقياس اللولب التحقق من التعشيق الوظيفي، لكنه لا يحل محل تقييم أبعادي كامل عندما يتحكم الرسم في قطر الخطوة أو الموقع أو التعامد أو واجهة الإحكام. كما يمكن أن تتشوه البلاستيكات اللينة والجدران الرقيقة والميزات المرنة الشبيهة بالصفائح تحت ضغط التلامس.
لذلك يُفضّل التعامل مع الأدوات اليدوية كجزء من خطة تحكم متعددة الطبقات. فهي توفر تغذية راجعة سريعة أثناء الإعداد والإنتاج، بينما تُخصص طريقة أكثر تنظيماً للميزات التي قد يغيّر فيها عدم اليقين في القياس أو العلاقات الهندسية قرار الإفراج.
متى يكون المقارن البصري الخيار الأفضل
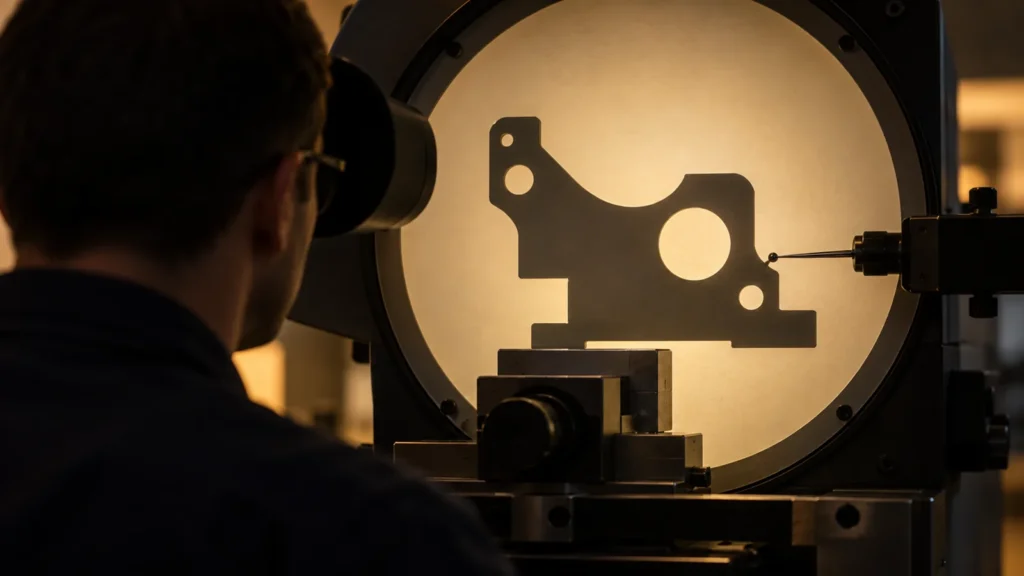 يعرض المقارن البصري صورة ظلية أو صورة مكبرة لميزة بحيث يمكن للمفتش تقييم المظهر الجانبي أو نصف القطر أو الزاوية أو كسر الحافة أو أي خاصية ثنائية الأبعاد مرئية أخرى. قد تضيف أنظمة الرؤية الحديثة كشفاً رقمياً للحواف وقياساً مبرمجاً، لكن الميزة الأساسية مشابهة: يمكن تقييم القطعة دون ضغط مسبار على ميزة حساسة.
غالباً ما يكون الفحص البصري مفيداً للقطع الصغيرة، والمقاطع الرقيقة، والملامح الشبيهة بالمخرمة، والفتحات، وأنصاف الأقطار، والخطوط المتقاطعة، والميزات التي قد يثني فيها مسبار التلامس السطح أو يترك عليه علامات. كما يمكن أن يكون فعالاً عندما يجب فحص العديد من الخصائص ثنائية الأبعاد المتشابهة بشكل متكرر. بالنسبة لملف مسطح ذي اتجاه محدد بوضوح، قد تكون النتيجة أسهل في الشرح للمشتري من مجموعة من القراءات اليدوية.
هناك حدود. لا يُنشئ المخطط المعروض تلقائياً هيكل المرجع ثلاثي الأبعاد الكامل. وقد لا يتحقق من عمق جيب، أو تمحور ثقوب منفصلة، أو العلاقة بين ميزات على أوجه مختلفة. يمكن أن تؤثر الإضاءة، وحالة الحافة، والنتوءات، والطلاء، والشفافية، والكنتور المختار في النتيجة. لهذا السبب، يجب أن تحدد خطة الفحص ما إذا كان المطلوب صورة ظلية، أو حافة مقاسة، أو تفاوت ملف، أو حداً وظيفياً.
لا ينبغي وصف المقارنة البصرية بأنها أكثر دقة بشكل شامل من الفحص اليدوي أو آلة القياس الإحداثي. قيمتها في ملاءمتها للمهمة: قياس دون تلامس، وتقييم ثنائي الأبعاد قابل للتكرار، ومعالجة فعالة للميزات التي يصعب لمسها بشكل موثوق. لمناقشة أعمق لكيفية ارتباط طريقة الفحص بالرسم، اربط هذا القسم بدليل الموقع دليل تفاوتات التصنيع باستخدام الحاسب الآلي.
متى تستحق آلة القياس الإحداثي مكانها في خطة الفحص
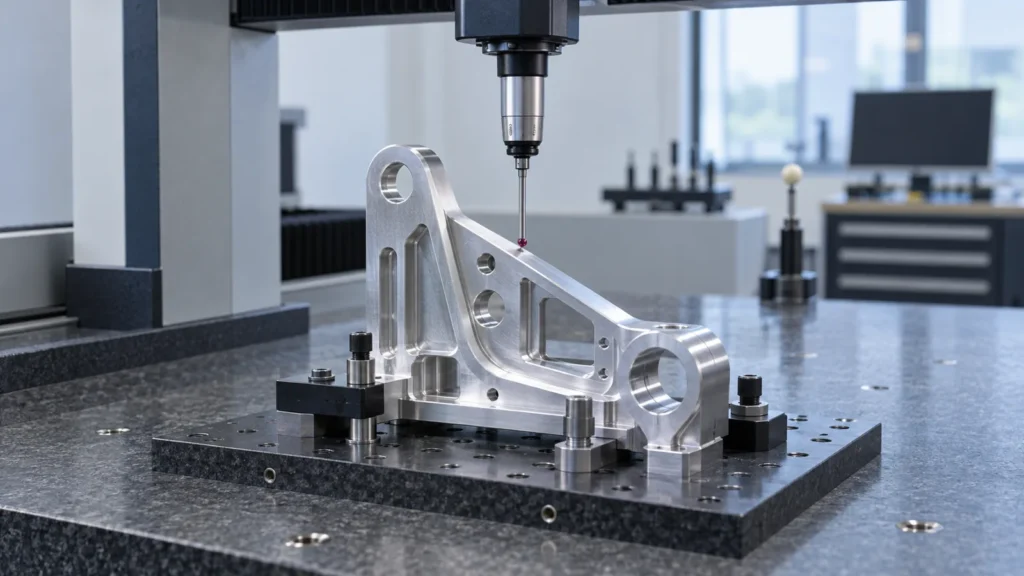 تحدد آلة القياس الإحداثي (CMM) نقاطًا في نظام إحداثيات وتقيّمها مقابل الهندسة الاسمية. ميزتها الرئيسية ليست مجرد رقم صغير في مواصفات الدقة، بل القدرة على قياس العلاقات: نمط ثقوب بالنسبة للمراجع، واتجاه وجه، وموقع تجويف، أو بروفيل معقد عبر عدة أسطح.
تكون آلة القياس الإحداثي مناسبة بشكل خاص عندما يتضمن الرسم:
لا يزال برنامج آلة القياس الإحداثي بحاجة إلى حكم هندسي. يجب أن يحدد التقرير المحاذاة، والمراجع، وتعريفات الخصائص، والنقاط المقاسة، وقواعد التقييم، وافتراضات درجة الحرارة، ومراجعة الرسم. قد تبدو خريطة الانحراف الملونة بدون هذا السياق مبهرة لكنها تترك المشتري غير قادر على تحديد ما تم قبوله فعليًا. كما ينبغي للمورد التمييز بين تقرير للعينة الأولى، وتقرير لخصائص حرجة مختارة، وسجل أخذ عينات للإنتاج.
لا يكون فحص آلة القياس الإحداثي ضروريًا تلقائيًا لكل قطعة. إذا كان المتطلب الوحيد هو قطر خارجي بسيط، فقد يوفر الميكرومتر المعاير فحصًا أسرع وأكثر ملاءمة. إذا كانت القطعة مرنة، فقد يؤثر التثبيت والدعم على النتيجة. إذا كانت الخصيصة المقاسة ملوثة بالرايش أو النتوءات أو البقايا، فقد تنتج الآلة بيانات قابلة للتكرار لقطعة سيئة التحضير. يبقى تخطيط القياس وتحضير القطعة جزءًا من ضبط الجودة.
مزيج عملي للنماذج الأولية ودفعات الإنتاج
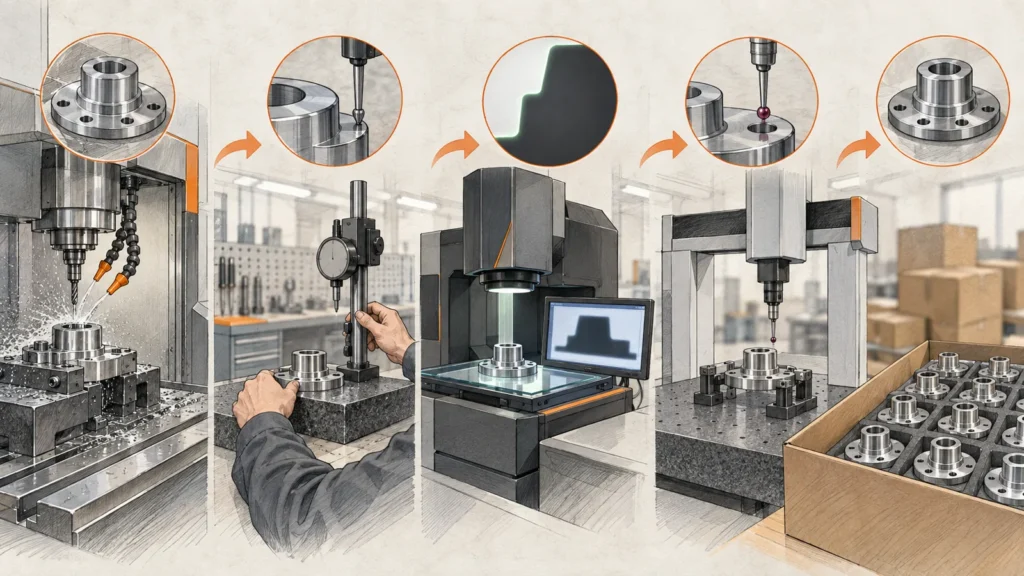 تستفيد معظم مشاريع CNC من إسناد كل خصيصة إلى أبسط طريقة يمكنها الدفاع عن قرار القبول. قد تستخدم خطة نموذجية أدوات يدوية للأبعاد أثناء العملية، ونظامًا بصريًا لبروفيل دقيق، وآلة قياس إحداثي للخصائص المرتبطة بالمراجع وتقرير العينة الأولى.
يجب أن تعكس خطة الفحص أيضًا المادة والعملية. قد تتفاعل الألومنيوم، والفولاذ المقاوم للصدأ، والتيتانيوم، واللدائن الهندسية، وسبائك النحاس بشكل مختلف مع حرارة القطع، والتثبيت، وتكوّن النتوءات، وتغيّرات درجة الحرارة. قد تكون طريقة مناسبة لحامل فولاذي صلب غير مناسبة لغطاء بوليمري رقيق. عند مناقشة اختيار المادة، فإن دليل مواد التصنيع باستخدام الحاسب الآلي يمكن أن يوفر السياق الهندسي الأوسع.
لتقييم الموردين، اسأل عمّا يمكن لعملية الجودة أن تُثبته لرسمك الخاص بدلًا من السؤال فقط عن عدد الأجهزة الموجودة في المصنع. إن قدرات الجودة يمكن استخدام الصفحة كنقطة انطلاق، لكن نطاق الفحص النهائي وتنسيق التقرير وقاعدة أخذ العينات ومعايير القبول يجب أن تُؤكَّد مع ذلك لكل طلب على حدة.
أسئلة يجب حسمها قبل طلب الفحص
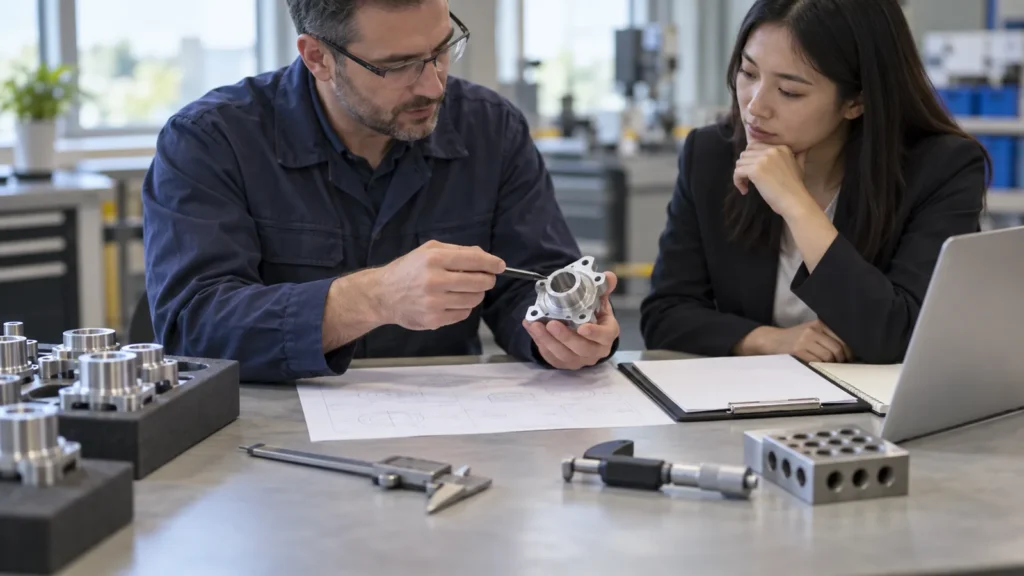 المدخلات الواضحة تمنع كلاً من الفحص الناقص وتكلفة الفحص غير الضرورية. قبل إرسال طلب عرض سعر أو اعتماد أول عينة، حدِّد:
تحوِّل هذه الإجابات عبارة “يرجى الفحص بعناية” إلى خطة جودة يمكن لمؤسستين تفسيرها بالطريقة نفسها. للحصول على نظرة عامة على كيفية اندماج نقاط التحقق هذه في الإنتاج، راجع المقال الرئيسي عن التحكم في جودة التصنيع باستخدام الحاسب الآلي (CNC).
الأسئلة الشائعة
هل آلة القياس الإحداثي (CMM) دائماً أفضل من الفحص اليدوي؟
لا. آلة القياس الإحداثي أفضل للعديد من العلاقات ثلاثية الأبعاد وتقييمات GD&T، لكن الميكرومتر المعاير أو مقياس الثقوب أو مقياس اللولب قد يكون أسرع وأكثر ملاءمة لخاصية بسيطة يمكن الوصول إليها.
هل يمكن لمقارن بصري أن يحل محل جهاز قياس الإحداثيات CMM؟
فقط بالنسبة للخصائص التي يمكنه قياسها وشروط المرجع التي يمكنه إنشاؤها. إنه مفيد للملامح ثنائية الأبعاد والتفاصيل الدقيقة، لكنه لا يتحقق تلقائيًا من كل علاقة ثلاثية الأبعاد على قطعة مشغّلة بالتحكم الرقمي.
هل يجب أن يظهر كل بُعد في تقرير الفحص؟
يعتمد ذلك على الرسم ومتطلبات العميل ونطاق العينة الأولى وخطة الجودة المتفق عليها. يجب تحديد نطاق التقرير قبل الإنتاج؛ ولا ينبغي تقديم تقرير خصائص مختارة كفحص كامل لكل متطلب في الرسم.
ما الذي يجب أن يرسله المشتري مع ملف CAD؟
أرسل الرسم الخاضع للرقابة والمراجعة والوحدات ومتطلبات المادة والتشطيب والخصائص الحرجة وتفسير GD&T والكمية وتوقعات أخذ العينات أو التقارير وأي متطلبات اختبار أو تتبع خاصة. هندسة CAD وحدها لا تحدد كل شرط قبول.
الخلاصة: اختر طريقة القياس وفقًا للخاصية والقرار الذي يجب أن تدعمه. يمنح الفحص اليدوي تغذية راجعة سريعة عن العملية، ويتعامل الفحص البصري مع الملامح ثنائية الأبعاد القابلة للتكرار والملامح الدقيقة، ويدعم فحص CMM العلاقات ثلاثية الأبعاد المعقدة والأدلة البُعدية الموثقة. إن الجمع المصمم جيدًا ينتج قرارات إفراج أوضح من الاعتماد على أداة واحدة لكل خاصية.