
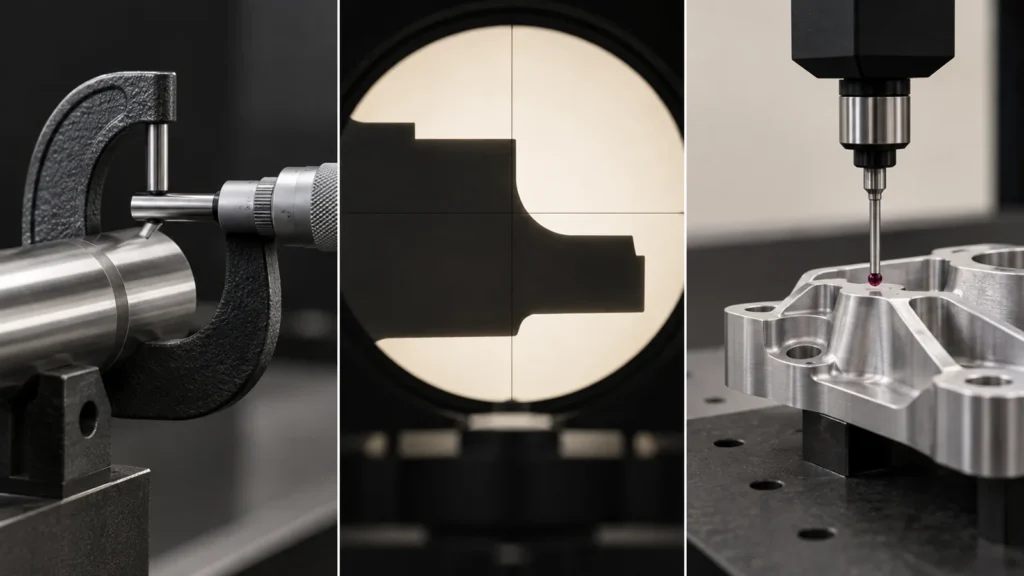
КИМ, оптический компаратор и ручной контроль — это не взаимозаменяемые контрольные точки. Каждый метод отвечает на свой вопрос измерения. КИМ подходит для трехмерных взаимосвязей и GD&T. Оптический компаратор эффективен для видимых профилей, радиусов и малых двухмерных элементов. Ручные инструменты часто являются самым быстрым способом проверки простых размеров, резьбы и регулировок на участке. Правильный выбор зависит от элемента, допуска, материала, размера партии, схемы базирования и доказательств, которые нужны покупателю для приемки деталей.
Для индивидуальной обработки на ЧПУ контроль следует планировать вместе с чертежом, а не выбирать после механической обработки. Деталь может пройти проверку штангенциркулем и при этом не соответствовать допуску на позиционирование, допуску профиля или взаимосвязи между двумя поверхностями. И наоборот, отправка каждого простого размера на КИМ может добавить времени, не улучшив решение. Это руководство сравнивает три подхода и показывает, как построить практический план контроля для механически обработанной детали.
Краткий ответ: используйте ручные инструменты для доступных, четко определенных размеров; используйте оптический компаратор для повторяемых 2D-профилей и деликатных малых элементов; используйте КИМ, когда решение о приемке зависит от баз, 3D-геометрии, GD&T или документированного размерного отчета. Большинство производственных планов комбинируют их, а не выбирают только один.
Начинайте с элемента, а не с названия машины
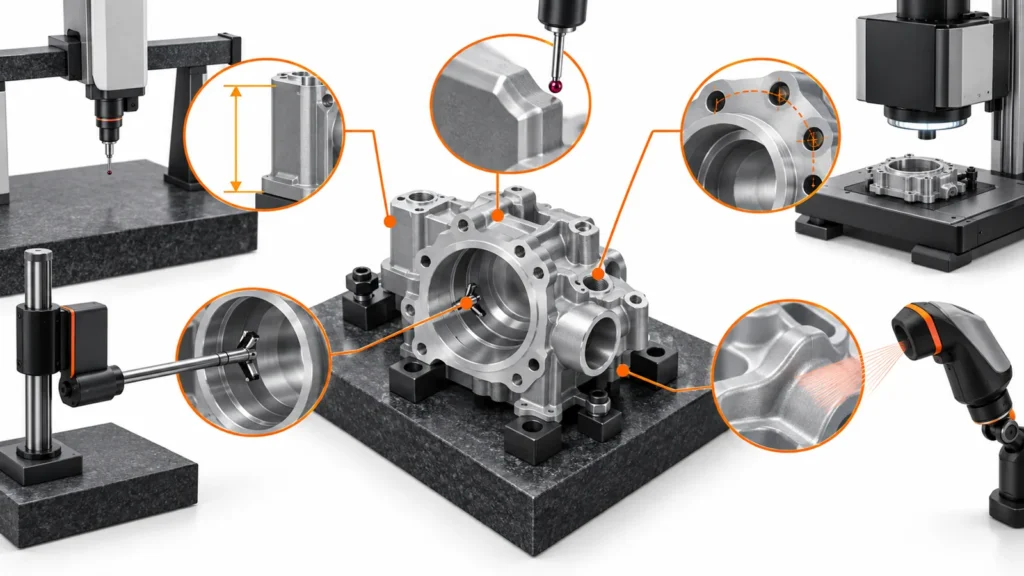
Метод контроля должен следовать за характеристикой, по которой принимается решение. “Деталь была проконтролирована” не является достаточным заявлением о качестве, если план контроля не определяет, какие элементы измерялись, от каких баз, каким методом и при каких условиях.
| Вопрос контроля | Обычно подходящий метод | Почему |
|---|---|---|
| Находится ли прямой наружный размер в пределах чертежных допусков? | Микрометр, штангенциркуль или высотомер | Быстро и напрямую, когда поверхности доступны, а допуск подходит. |
| Соответствует ли малый плоский контур, радиус или угол чертежу? | Оптический компаратор или система технического зрения | Бесконтактное сравнение профилей позволяет избежать нагрузки на тонкие или гибкие элементы. |
| Правильно ли расположен массив отверстий относительно баз A|B|C? | КИМ | Измерение должно установить систему отсчёта баз и оценить взаимосвязи элементов. |
| Подходит ли точеный вал к ответному отверстию? | Микрометр, нутромер, калибры-пробки и функциональная проверка | Размер и посадка могут быть важнее, чем универсальное 3D-сканирование. |
| Соответствует ли сложная поверхность допуску профиля? | КИМ с согласованным методом оценки | Несколько измеренных точек можно связать с заданной структурой баз. |
Такой подход, ориентированный на элементы, также сохраняет коммерческую реалистичность плана контроля. Покупателю может потребоваться полный отчёт по критическим характеристикам, но лишь выборочная проверка для рядовых размеров. Метод, объём выборки и глубина отчётности должны быть согласованы до начала производства, а не предполагаться исходя из перечня оборудования поставщика.
Что ручной контроль делает хорошо — и где он останавливается
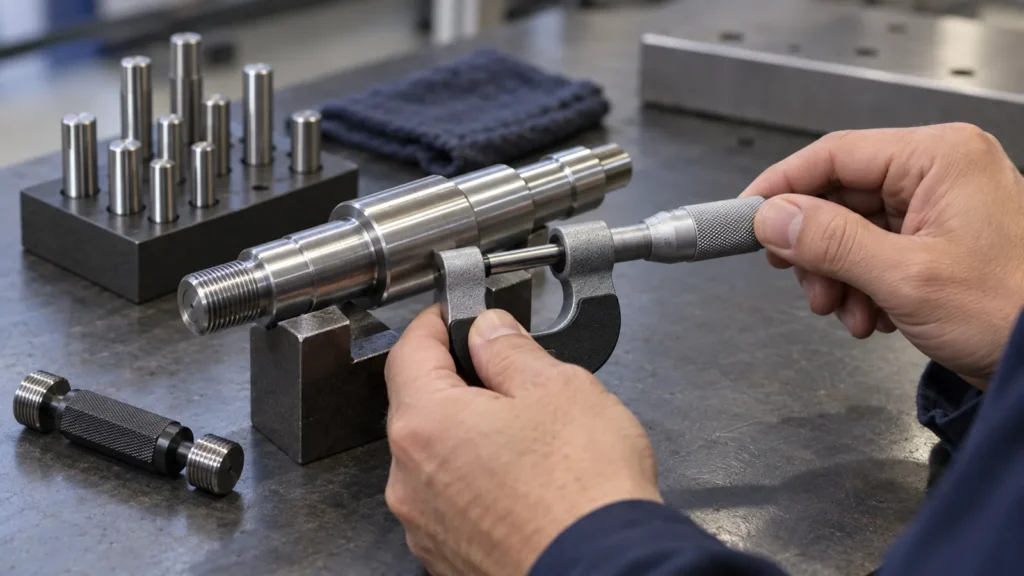
Manual inspection includes tools such as calipers, micrometers, pin gauges, thread gauges, height gauges, indicators, radius gauges, and surface plates. These tools remain valuable because they are quick, flexible, and available close to the machine. An operator can check a bore after a tool adjustment, confirm a shaft diameter before removing the part, or verify a thread with a go/no-go gauge without waiting for a laboratory queue.
Manual inspection is a strong choice when:
- элемент доступен и не требует сложного выравнивания по базам;
- размер имеет чёткое номинальное значение и пределы;
- разрешение и точность инструмента соответствуют допуску;
- деталь будет часто проверяться в процессе обработки;
- решение о приёмке касается размера, наличия или базовой посадки.
Он становится менее пригодным, когда результат сильно зависит от техники оператора, контактного усилия, температуры детали, выравнивания или интерпретации. Показание штангенциркуля само по себе не может подтвердить допуск на положение. Резьбовой калибр-пробка может проверить функциональное зацепление, но он не заменяет полную размерную оценку, когда чертёж контролирует средний диаметр, расположение, перпендикулярность или уплотнительный интерфейс. Мягкие пластмассы, тонкие стенки и гибкие листовые элементы также могут деформироваться под контактным давлением.
Поэтому ручные инструменты лучше всего рассматривать как часть многоуровневого плана контроля. Они обеспечивают быструю обратную связь при наладке и производстве, тогда как более структурированный метод применяется для элементов, где неопределённость измерения или геометрические взаимосвязи могут изменить решение о выпуске.
Когда оптический компаратор — лучший выбор
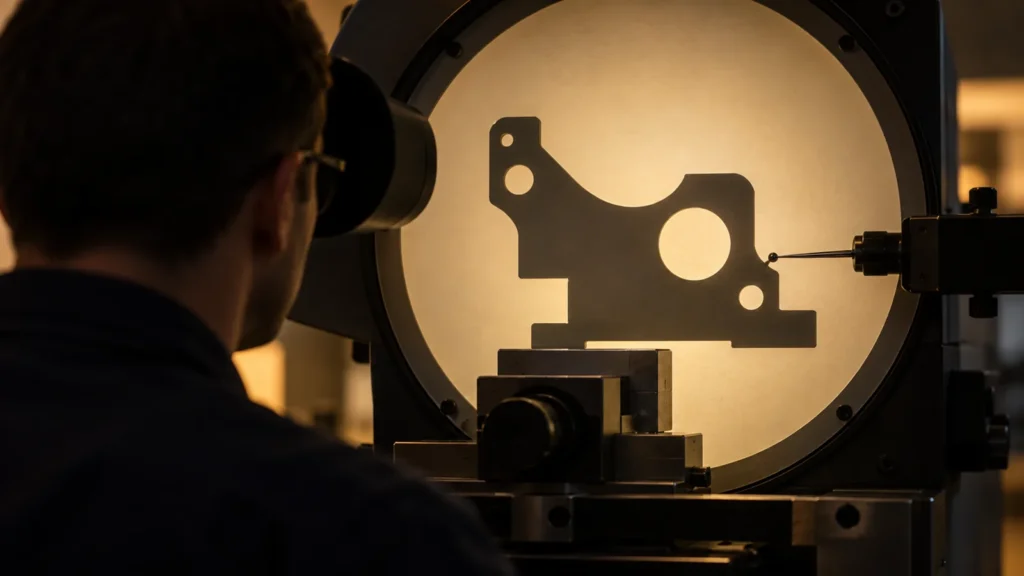
An optical comparator projects a magnified silhouette or image of a feature so the inspector can evaluate a profile, radius, angle, edge break, or other visible two-dimensional characteristic. Modern vision systems may add digital edge detection and programmed measurement, but the underlying advantage is similar: the part can be evaluated without pressing a probe against a delicate feature.
Optical inspection is often useful for small parts, thin sections, stamped-like profiles, slots, radii, intersecting lines, and features where a contact probe could bend or mark the surface. It can also be efficient when many similar 2D characteristics must be checked repeatedly. For a flat profile with a clearly defined orientation, the result may be easier to explain to a buyer than a collection of manual readings.
There are boundaries. A projected outline does not automatically establish the full 3D datum structure. It may not verify the depth of a pocket, the coaxiality of separated bores, or the relationship between features on different faces. Lighting, edge condition, burrs, coating, transparency, and the selected contour can influence the result. For this reason, the inspection plan should specify whether the requirement is a silhouette, a measured edge, a profile tolerance, or a functional boundary.
Optical comparison should not be described as universally more accurate than manual inspection or a CMM. Its value is task fit: non-contact measurement, repeatable 2D evaluation, and efficient handling of features that are difficult to touch reliably. For a deeper discussion of how the inspection method connects to the drawing, link this section to the site’s руководство по допускам ЧПУ-обработки.
Когда КИМ заслуживает своё место в плане контроля
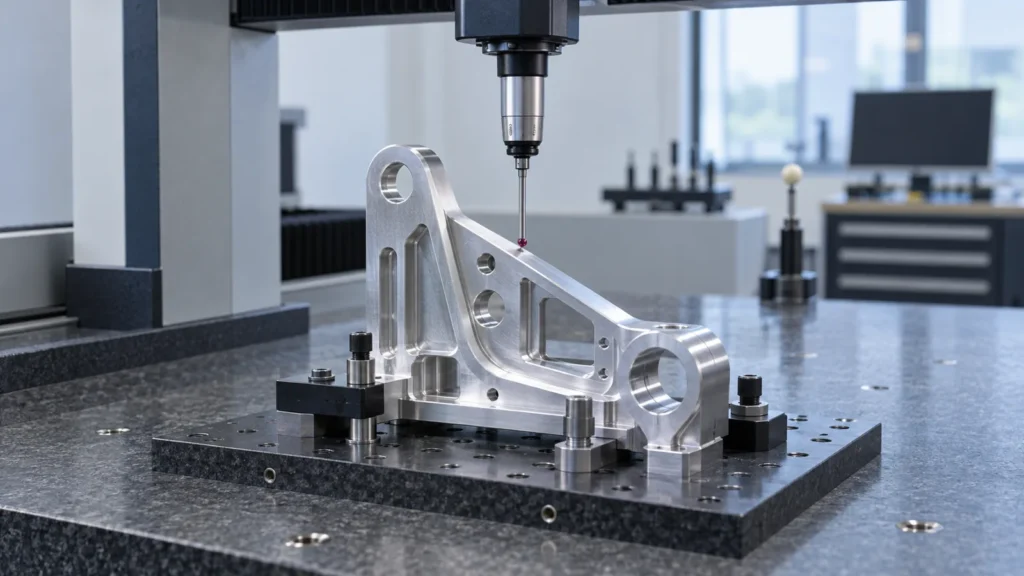
A coordinate measuring machine establishes points in a coordinate system and evaluates them against nominal geometry. Its main advantage is not simply a small number on an accuracy specification. It is the ability to measure relationships: a hole pattern relative to datums, a face’s orientation, the location of a bore, or a complex profile across several surfaces.
A CMM is especially appropriate when a drawing includes:
- требования к положению, профилю, перпендикулярности, параллельности, соосности или биению;
- несколько элементов, которые должны оцениваться из одной системы отсчёта баз;
- сложные 3D-поверхности или составные углы;
- жёсткие взаимосвязи, влияющие на выравнивание при сборке;
- требование заказчика о прослеживаемом размерном отчёте.
Программа для КИМ всё равно требует инженерного суждения. Отчёт должен указывать выравнивание, базы, определения элементов, измеренные точки, правила оценки, допущения по температуре и ревизию чертежа. Красочная карта отклонений без этого контекста может выглядеть впечатляюще, но оставит покупателя неспособным определить, что фактически было принято. Поставщик также должен различать отчёт для первой статьи, отчёт для выбранных критических элементов и запись выборочного контроля в производстве.
Контроль на КИМ не является автоматически необходимым для каждой детали. Если единственное требование — простой наружный диаметр, калиброванный микрометр может обеспечить более быструю и подходящую проверку. Если деталь гибкая, закрепление и поддержка могут повлиять на результат. Если измеряемый элемент загрязнён стружкой, заусенцами или остатками, машина может выдать воспроизводимые данные для плохо подготовленной детали. Планирование измерений и подготовка детали остаются частью контроля качества.
Практичное сочетание для прототипов и производственных партий
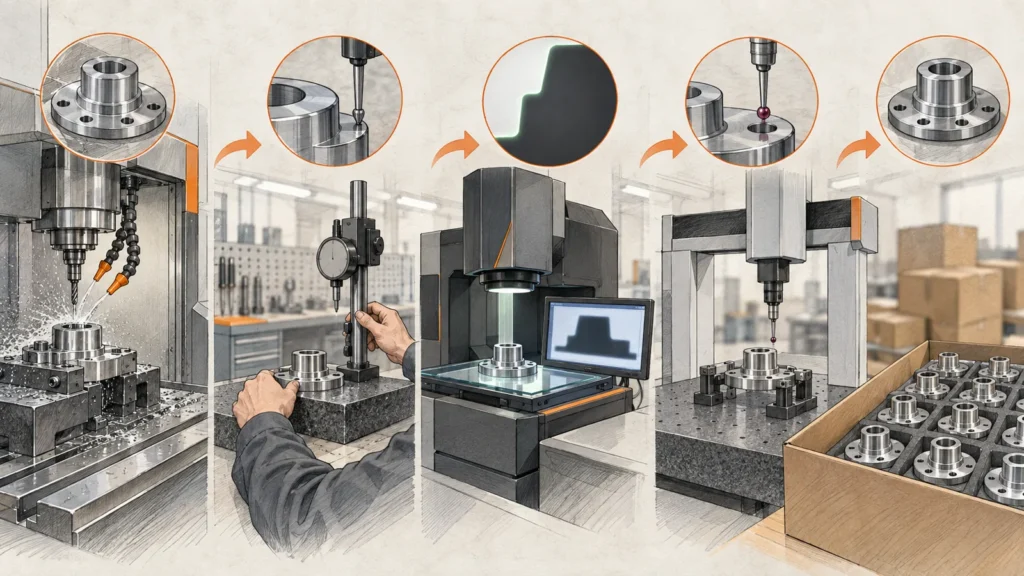
В большинстве CNC-проектов целесообразно закреплять за каждой характеристикой простейший метод, способный обеспечить принятие решения о приёмке. Типичный план может предусматривать ручные инструменты для размеров в процессе обработки, оптическую систему для деликатного профиля и КИМ для характеристик, связанных с базами, и отчёта по первой детали.
| Этап проекта | Типичный акцент контроля | Полезные доказательства |
|---|---|---|
| Проверка наладки | Технологическая оснастка, состояние заготовки, коррекции инструмента, доступные критичные размеры | Показания оператора и записи о наладке |
| Первая деталь | Все требуемые характеристики чертежа или согласованный перечень критичных характеристик | Чертёж с пронумерованными размерами, размерный отчёт, записи о материалах и процессах, где требуется |
| Серийное производство | Характеристики, подверженные износу инструмента, тепловому дрейфу, росту заусенцев или изменению коррекций | Частота проверок, фактические показания, пределы реагирования |
| Окончательный контроль | Характеристики при выпуске, внешний вид, резьба, чистота и требования к упаковке | Итоговый отчёт, запись отбора образцов, фотографии или пакет сертификатов по согласованию |
План контроля также должен учитывать материал и процесс. Алюминий, нержавеющая сталь, титан, конструкционные пластмассы и медные сплавы могут по-разному реагировать на теплоту резания, зажим, образование заусенцев и изменения температуры. Метод, удобный для жёсткого стального кронштейна, может не подходить для тонкой полимерной крышки. При обсуждении выбора материала соответствующие руководства по материалам для CNC-обработки могут предоставить более широкий инженерный контекст.
При оценке поставщика спрашивайте, что процесс обеспечения качества может продемонстрировать именно для вашего чертежа, а не только сколько приборов находится на заводе. Страница компании возможности в области качества может служить отправной точкой, но окончательный объём контроля, формат отчёта, правило отбора образцов и критерии приёмки всё равно должны быть подтверждены для конкретного заказа.
Вопросы, которые нужно решить перед запросом контроля
Чёткие исходные данные предотвращают как недостаточный контроль, так и излишние затраты на контроль. Перед отправкой запроса предложения или утверждением первого образца определите:
- Какая редакция чертежа и какие единицы измерения регулируют контроль?
- Какие элементы являются критичными для безопасности, сборки, герметичности или внешнего вида?
- Какие базы и правила GD&T должны использоваться?
- Требуется ли отчёт по каждой характеристике, по выбранным характеристикам или по выборке?
- Требует ли деталь бесконтактного измерения, поскольку она тонкая, мягкая, прозрачная или легко повреждается?
- Какие записи о материале, плавке, поверхностной обработке и процессе должны сопровождать деталь?
- Что происходит, если измерение выходит за пределы допуска или метод не позволяет получить доступ к элементу?
Ответы превращают “пожалуйста, проверяйте тщательно” в план качества, который две организации смогут интерпретировать одинаково. Для общего обзора того, как эти контрольные точки вписываются в производство, см. основную статью о контролю качества при ЧПУ-обработке.
Часто задаваемые вопросы
Всегда ли КИМ лучше ручного контроля?
Нет. КИМ лучше подходит для многих трёхмерных взаимосвязей и оценок GD&T, но калиброванный микрометр, калибр-пробка или резьбовой калибр могут быть быстрее и удобнее для простого доступного элемента.
Может ли оптический компаратор заменить КИМ?
Только для тех характеристик, которые он способен измерять, и тех базирующих условий, которые он может установить. Он полезен для 2D-профилей и деликатных элементов, но не проверяет автоматически все трёхмерные взаимосвязи на детали, изготовленной на станке с ЧПУ.
Должен ли каждый размер присутствовать в протоколе контроля?
Это зависит от чертежа, требований заказчика, объёма первого образца и согласованного плана качества. Объём протокола должен быть определён до запуска производства; протокол по выборочным характеристикам не следует представлять как полный контроль всех требований чертежа.
Что покупатель должен отправить вместе с CAD-файлом?
Отправьте управляемый чертёж, ревизию, единицы измерения, требования к материалу и отделке, критические элементы, интерпретацию GD&T, количество, ожидания по выборке или протоколу, а также любые особые требования к испытаниям или прослеживаемости. Одна лишь CAD-геометрия не определяет все условия приёмки.
Главное: выбирайте метод измерения в соответствии с элементом и решением, которое он должен обосновать. Ручной контроль даёт быструю обратную связь по процессу, оптический контроль справляется с повторяемыми 2D- и деликатными профилями, а контроль на КИМ поддерживает сложные трёхмерные взаимосвязи и документированные размерные доказательства. Хорошо продуманная комбинация даёт более ясные решения о выпуске, чем опора на один прибор для всех характеристик.