
CMM, comparatore ottico e ispezione manuale non sono punti di controllo intercambiabili. Ogni metodo risponde a una diversa domanda di misurazione. Una CMM è adatta alle relazioni tridimensionali e alla GD&T. Un comparatore ottico è efficiente per profili visibili, raggi e piccole caratteristiche bidimensionali. Gli strumenti manuali sono spesso il modo più rapido per verificare dimensioni semplici, filettature e regolazioni in officina. La scelta giusta dipende dalla caratteristica, dalla tolleranza, dal materiale, dalla dimensione del lotto, dallo schema dei datum e dalle evidenze di cui l'acquirente ha bisogno per rilasciare i pezzi.
Per il lavoro CNC personalizzato, l'ispezione dovrebbe essere pianificata insieme al disegno anziché essere scelta dopo la lavorazione. Un componente può superare un controllo con calibro e comunque non rispettare una tolleranza di posizione, un profilo reale o una relazione tra due facce. Al contrario, inviare ogni dimensione semplice a una CMM può aggiungere tempo senza migliorare la decisione. Questa guida confronta i tre approcci e mostra come costruire un piano di ispezione pratico per un componente lavorato.
Risposta breve: utilizzare strumenti manuali per dimensioni accessibili e chiaramente definite; utilizzare un comparatore ottico per profili 2D ripetibili e piccole caratteristiche delicate; utilizzare una CMM quando la decisione di accettazione dipende da datum, geometria 3D, GD&T o da un report dimensionale documentato. La maggior parte dei piani di produzione li combina invece di sceglierne uno solo.
Partire dalla caratteristica, non dal nome della macchina
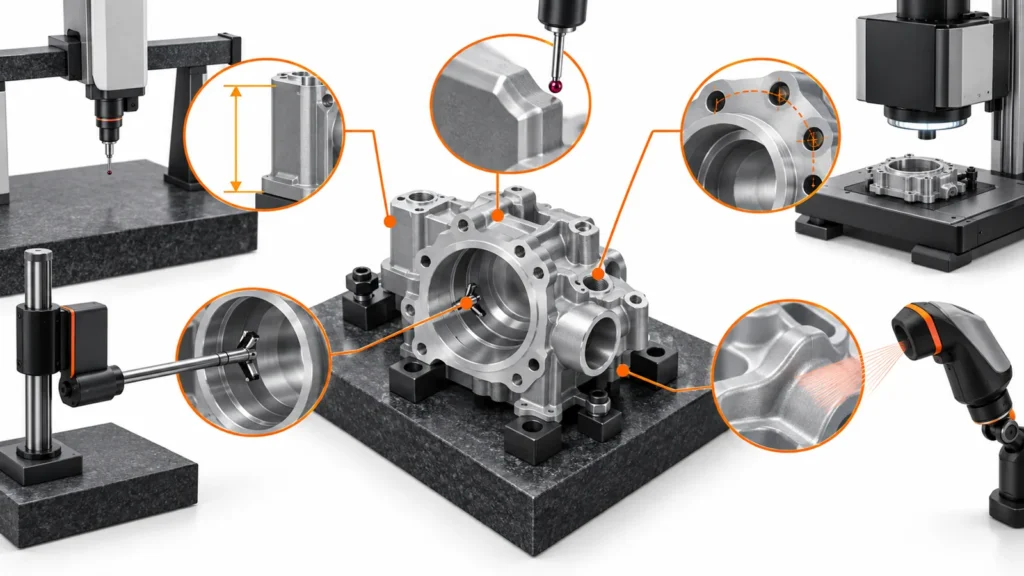
Il metodo di ispezione dovrebbe seguire la caratteristica che viene accettata. “Il componente è stato ispezionato” non è un'affermazione di qualità sufficiente, a meno che il piano di ispezione identifichi quali caratteristiche sono state misurate, da quali datum, con quale metodo e in quali condizioni.
| Domanda di ispezione | Metodo solitamente adatto | Perché |
|---|---|---|
| Una dimensione esterna lineare rientra nei limiti del disegno? | Micrometro, calibro o altimetro | Veloce e diretto quando le superfici sono accessibili e la tolleranza è appropriata. |
| Un piccolo profilo planare, un raggio o un angolo corrispondono al disegno? | Comparatore ottico o sistema di visione | Il confronto del profilo senza contatto può evitare di caricare elementi sottili o flessibili. |
| Un foro è posizionato correttamente rispetto ai datum A|B|C? | CMM | La misurazione deve stabilire un sistema di riferimento datum e valutare le relazioni tra gli elementi. |
| Un albero tornito si adatta a un foro di accoppiamento? | Micrometro, comparatore per fori, spine e verifica funzionale | La dimensione e l'accoppiamento possono essere più significativi di una scansione 3D generica. |
| Una superficie complessa rispetta una tolleranza di profilo? | CMM con un metodo di valutazione concordato | Più punti misurati possono essere messi in relazione con la struttura datum definita. |
Questo approccio incentrato sugli elementi mantiene anche il piano di ispezione commercialmente realistico. Un acquirente può aver bisogno di un rapporto completo per le caratteristiche critiche ma solo di un controllo a campione per le dimensioni di routine. Il metodo, la dimensione del campione e la profondità della reportistica dovrebbero essere concordati prima della produzione anziché presunti dall'elenco delle attrezzature del fornitore.
Ciò che l'ispezione manuale fa bene—e dove si ferma
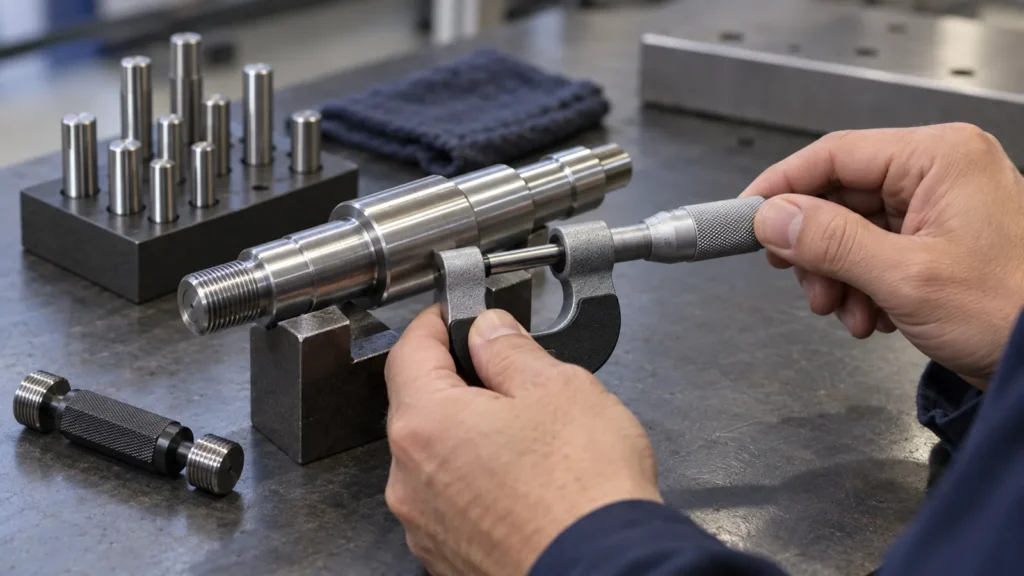
Manual inspection includes tools such as calipers, micrometers, pin gauges, thread gauges, height gauges, indicators, radius gauges, and surface plates. These tools remain valuable because they are quick, flexible, and available close to the machine. An operator can check a bore after a tool adjustment, confirm a shaft diameter before removing the part, or verify a thread with a go/no-go gauge without waiting for a laboratory queue.
Manual inspection is a strong choice when:
- l'elemento è accessibile e non richiede un allineamento datum complesso;
- la dimensione ha un valore nominale e un limite chiari;
- la risoluzione e la precisione dello strumento sono adeguate alla tolleranza;
- il pezzo sarà controllato frequentemente durante la lavorazione;
- la decisione di accettazione riguarda la dimensione, la presenza o l'accoppiamento di base.
Diventa meno adatto quando il risultato dipende fortemente dalla tecnica dell'operatore, dalla forza di contatto, dalla temperatura del pezzo, dall'allineamento o dall'interpretazione. Una lettura al calibro non può da sola dimostrare una tolleranza di posizione. Un tampone filettato può verificare l'impegno funzionale, ma non sostituisce una valutazione dimensionale completa quando il disegno controlla il diametro primitivo, la posizione, la perpendicolarità o un'interfaccia di tenuta. Le plastiche morbide, le pareti sottili e le caratteristiche flessibili simili a lamiera possono anche deformarsi sotto la pressione di contatto.
Gli strumenti manuali sono quindi meglio trattati come parte di un piano di controllo a più livelli. Forniscono un feedback rapido durante l'attrezzaggio e la produzione, mentre un metodo più strutturato è riservato alle caratteristiche in cui l'incertezza di misura o le relazioni geometriche potrebbero cambiare la decisione di rilascio.
Quando il proiettore ottico è la scelta migliore
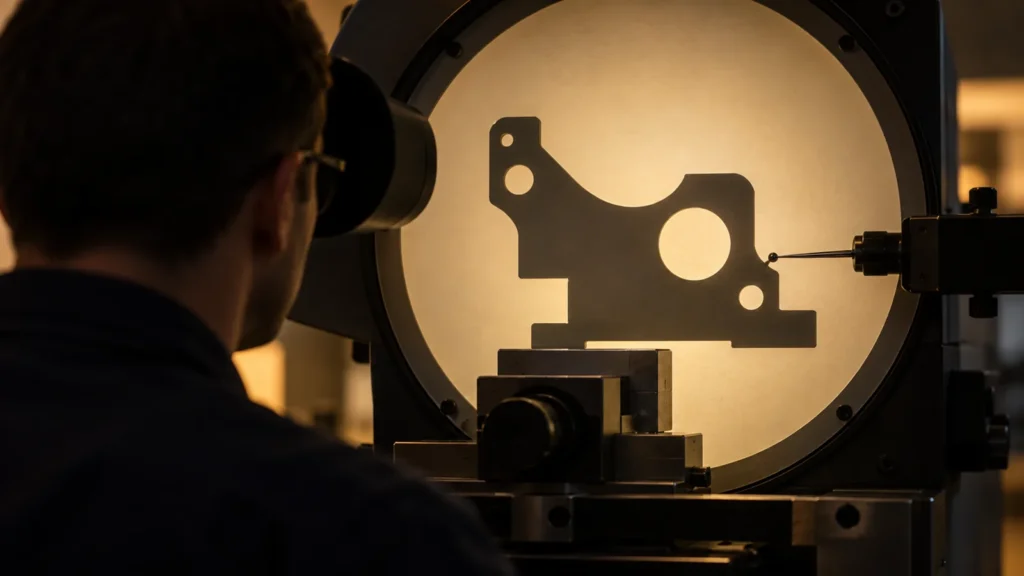
An optical comparator projects a magnified silhouette or image of a feature so the inspector can evaluate a profile, radius, angle, edge break, or other visible two-dimensional characteristic. Modern vision systems may add digital edge detection and programmed measurement, but the underlying advantage is similar: the part can be evaluated without pressing a probe against a delicate feature.
Optical inspection is often useful for small parts, thin sections, stamped-like profiles, slots, radii, intersecting lines, and features where a contact probe could bend or mark the surface. It can also be efficient when many similar 2D characteristics must be checked repeatedly. For a flat profile with a clearly defined orientation, the result may be easier to explain to a buyer than a collection of manual readings.
There are boundaries. A projected outline does not automatically establish the full 3D datum structure. It may not verify the depth of a pocket, the coaxiality of separated bores, or the relationship between features on different faces. Lighting, edge condition, burrs, coating, transparency, and the selected contour can influence the result. For this reason, the inspection plan should specify whether the requirement is a silhouette, a measured edge, a profile tolerance, or a functional boundary.
Optical comparison should not be described as universally more accurate than manual inspection or a CMM. Its value is task fit: non-contact measurement, repeatable 2D evaluation, and efficient handling of features that are difficult to touch reliably. For a deeper discussion of how the inspection method connects to the drawing, link this section to the site’s Guida alle tolleranze di lavorazione CNC.
Quando una CMM si guadagna il suo posto nel piano di ispezione
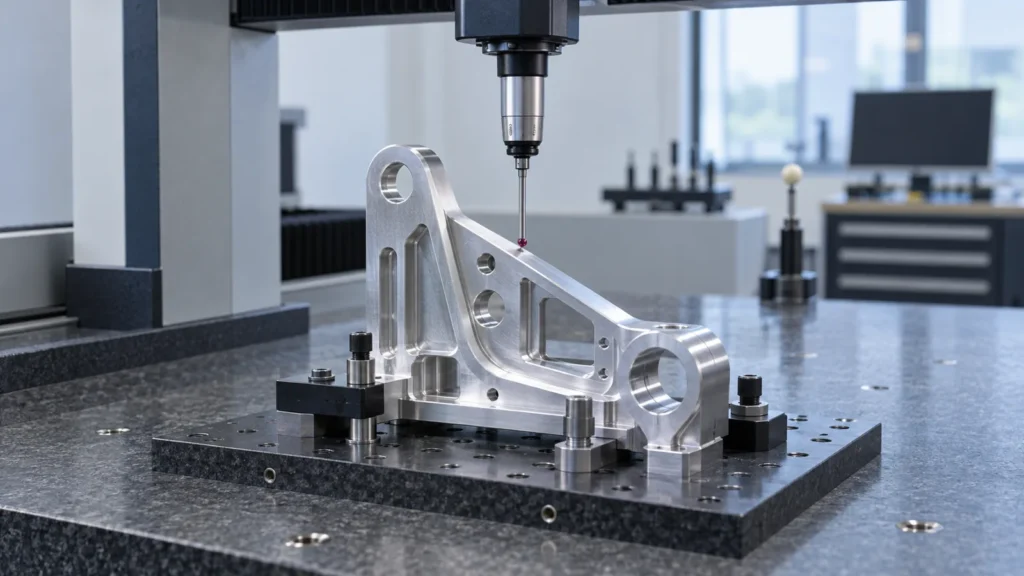
A coordinate measuring machine establishes points in a coordinate system and evaluates them against nominal geometry. Its main advantage is not simply a small number on an accuracy specification. It is the ability to measure relationships: a hole pattern relative to datums, a face’s orientation, the location of a bore, or a complex profile across several surfaces.
A CMM is especially appropriate when a drawing includes:
- requisiti di posizione, profilo, perpendicolarità, parallelismo, concentricità o runout;
- più caratteristiche che devono essere valutate dallo stesso sistema di riferimento datum;
- superfici 3D complesse o angoli composti;
- relazioni strette che influenzano l'allineamento in assemblaggio;
- un requisito del cliente per un rapporto dimensionale tracciabile.
Il programma CMM necessita comunque di giudizio ingegneristico. Il rapporto dovrebbe identificare l'allineamento, i datum, le definizioni delle caratteristiche, i punti misurati, le regole di valutazione, le ipotesi di temperatura e la revisione del disegno. Una mappa di deviazione colorata senza quel contesto può sembrare impressionante ma lasciare l'acquirente incapace di determinare cosa è stato effettivamente accettato. Un fornitore dovrebbe anche distinguere tra un rapporto per un primo articolo, un rapporto per caratteristiche critiche selezionate e un registro di campionamento di produzione.
L'ispezione CMM non è automaticamente necessaria per ogni pezzo. Se l'unico requisito è un semplice diametro esterno, un micrometro calibrato può fornire un controllo più rapido e più appropriato. Se il pezzo è flessibile, il serraggio e il supporto possono influenzare il risultato. Se la caratteristica misurata è contaminata da trucioli, bave o residui, la macchina può produrre dati ripetibili per un pezzo preparato male. La pianificazione della misurazione e la preparazione del pezzo rimangono parte del controllo qualità.
Una combinazione pratica per prototipi e lotti di produzione
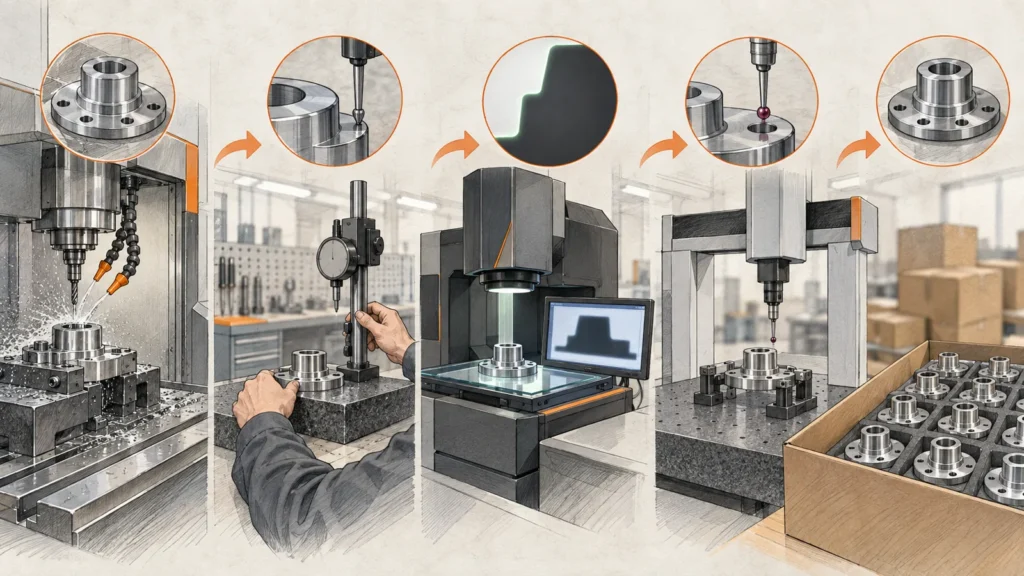
La maggior parte dei progetti CNC trae vantaggio dall'assegnare ciascuna caratteristica al metodo più semplice in grado di sostenere la decisione di accettazione. Un piano tipico potrebbe utilizzare strumenti manuali per le dimensioni in-process, un sistema ottico per un profilo delicato e una CMM per le caratteristiche legate ai datum e il rapporto di primo articolo.
| Fase del progetto | Enfasi tipica sull'ispezione | Prova utile |
|---|---|---|
| Verifica del setup | Serraggio, condizione del materiale grezzo, offset utensile, dimensioni critiche accessibili | Letture dell'operatore e registrazioni del setup |
| Primo articolo | Tutte le caratteristiche richieste dal disegno o un ambito concordato di caratteristiche critiche | Disegno con pallinatura, rapporto dimensionale, registrazioni di materiale e processo ove richiesto |
| Produzione in-process | Caratteristiche vulnerabili all'usura dell'utensile, alla deriva termica, alla crescita di bave o alla variazione degli offset | Frequenza di controllo, letture effettive, limiti di reazione |
| Ispezione finale | Caratteristiche di rilascio, aspetto, filettature, pulizia e requisiti di imballaggio | Rapporto finale, registrazione del campionamento, fotografie o pacchetto di certificati come concordato |
Il piano di ispezione dovrebbe riflettere anche il materiale e il processo. Alluminio, acciaio inossidabile, titanio, materie plastiche tecniche e leghe di rame possono reagire in modo diverso al calore di taglio, al serraggio, alla formazione di bave e alle variazioni di temperatura. Un metodo adatto a una staffa rigida in acciaio può essere inadatto a un sottile coperchio in polimero. Quando si discute la scelta del materiale, il relativo guida ai materiali per la lavorazione CNC può fornire il contesto ingegneristico più ampio.
Per la valutazione dei fornitori, chiedete cosa può dimostrare il processo qualità per il vostro disegno specifico invece di chiedere solo quanti strumenti ci sono in fabbrica. La pagina capacità di qualità dell'azienda può essere usata come punto di partenza, ma l'ambito finale di ispezione, il formato del report, la regola di campionamento e i criteri di accettazione devono comunque essere confermati per il singolo ordine.
Domande da definire prima di richiedere l'ispezione
Input chiari prevengono sia l'ispezione insufficiente sia i costi di ispezione non necessari. Prima di inviare una RFQ o approvare un primo articolo, definite:
- Quale revisione del disegno e quali unità di misura governano l'ispezione?
- Quali caratteristiche sono critiche per la sicurezza, per l'assemblaggio, per la tenuta o per l'aspetto?
- Quali datum e regole GD&T devono essere utilizzati?
- Il report è richiesto per ogni caratteristica, per caratteristiche selezionate o per un campione?
- Il pezzo richiede misurazione senza contatto perché è sottile, morbido, trasparente o facilmente segnabile?
- Quali materiali, lotti di trattamento termico, trattamenti superficiali e registrazioni di processo devono accompagnare il pezzo?
- Cosa succede se una misura è fuori tolleranza o il metodo non riesce ad accedere a una caratteristica?
Le risposte trasformano “ispezionare con attenzione” in un piano qualità che due organizzazioni possono interpretare allo stesso modo. Per una panoramica generale su come questi punti di controllo si inseriscono nella produzione, consultate l'articolo principale su controllo qualità della lavorazione CNC.
Domande frequenti
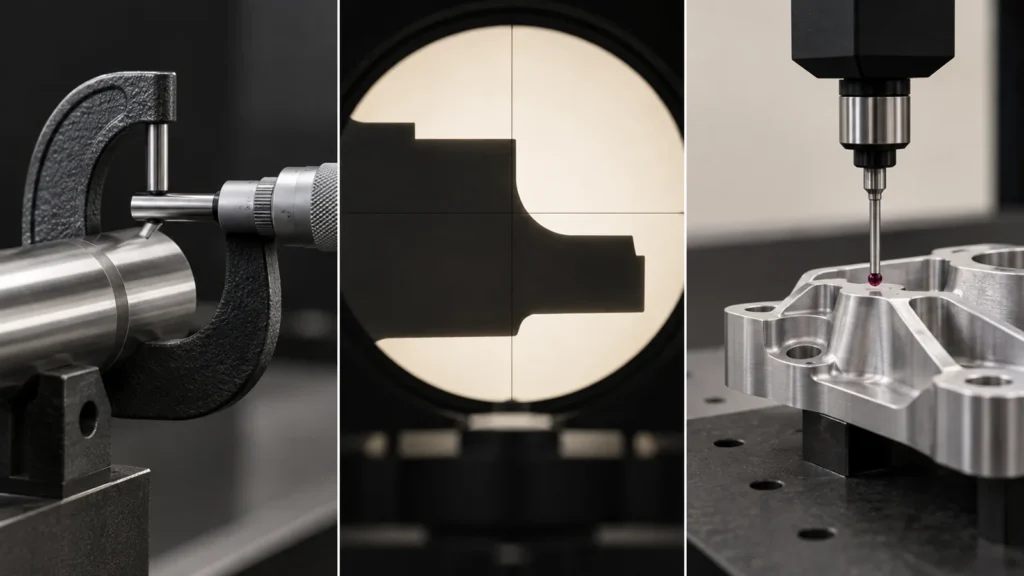
Una CMM è sempre migliore dell'ispezione manuale?
No. Un CMM è migliore per molte relazioni 3D e valutazioni GD&T, ma un micrometro calibrato, un calibro a spillo o un calibro per filettature può essere più rapido e adatto per una caratteristica semplice e accessibile.
Un comparatore ottico può sostituire un CMM?
Solo per le caratteristiche che può misurare e le condizioni di datum che può stabilire. È utile per profili 2D e caratteristiche delicate, ma non verifica automaticamente ogni relazione 3D su un pezzo CNC.
Ogni dimensione deve comparire nel rapporto di ispezione?
Dipende dal disegno, dai requisiti del cliente, dall'ambito del primo articolo e dal piano qualità concordato. L'ambito del rapporto dovrebbe essere definito prima della produzione; un rapporto su caratteristiche selezionate non dovrebbe essere presentato come un'ispezione completa di ogni requisito del disegno.
Cosa dovrebbe inviare un acquirente insieme al file CAD?
Inviare il disegno controllato, la revisione, le unità, i requisiti di materiale e finitura, le caratteristiche critiche, l'interpretazione GD&T, la quantità, le aspettative su campionamento o rapporto e qualsiasi requisito speciale di prova o tracciabilità. La sola geometria CAD non definisce ogni condizione di accettazione.
In sintesi: scegliere il metodo di misurazione in base alla caratteristica e alla decisione che deve supportare. L'ispezione manuale offre un rapido feedback di processo, l'ispezione ottica gestisce profili 2D ripetibili e delicati, e l'ispezione CMM supporta relazioni 3D complesse e prove dimensionali documentate. Una combinazione ben progettata produce decisioni di rilascio più chiare rispetto a fare affidamento su un solo strumento per ogni caratteristica.