
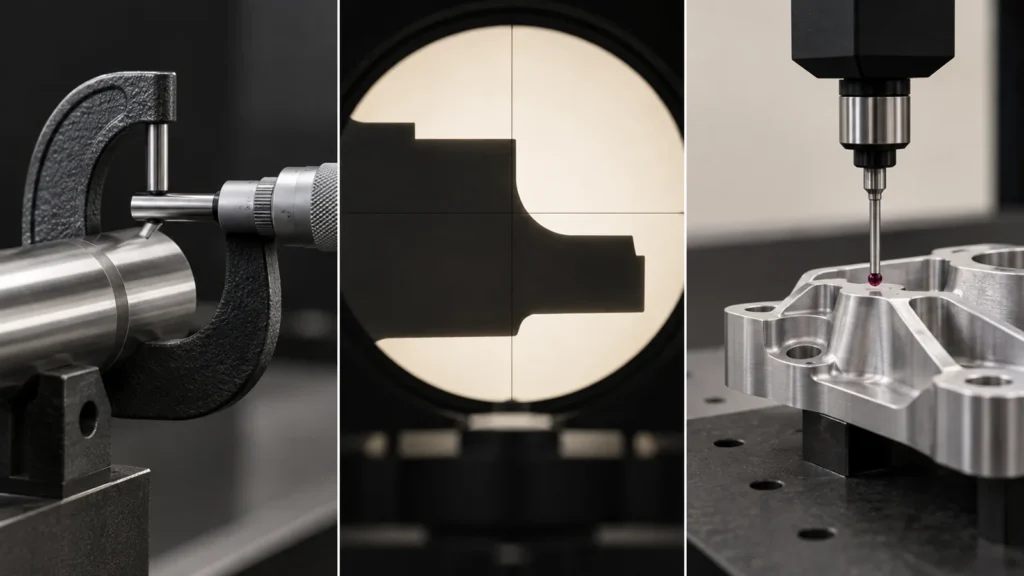
CMM, comparador óptico e inspeção manual não são pontos de verificação intercambiáveis. Cada método responde a uma pergunta de medição diferente. Uma CMM é adequada para relações tridimensionais e GD&T. Um comparador óptico é eficiente para perfis visíveis, raios e pequenas características bidimensionais. Ferramentas manuais costumam ser a maneira mais rápida de verificar dimensões simples, roscas e ajustes no chão de fábrica. A escolha certa depende da característica, tolerância, material, tamanho do lote, esquema de datum e das evidências que o comprador precisa para liberar as peças.
Para trabalhos CNC personalizados, a inspeção deve ser planejada junto com o desenho, em vez de ser selecionada após a usinagem. Uma peça pode passar em uma verificação com paquímetro e ainda falhar em uma tolerância de posição, um perfil verdadeiro ou uma relação entre duas faces. Por outro lado, enviar cada dimensão simples para uma CMM pode adicionar tempo sem melhorar a decisão. Este guia compara as três abordagens e mostra como construir um plano de inspeção prático para uma peça usinada.
Resposta curta: use ferramentas manuais para dimensões acessíveis e claramente definidas; use um comparador óptico para perfis 2D repetíveis e características pequenas e delicadas; use uma CMM quando a decisão de aceitação depender de datums, geometria 3D, GD&T ou um relatório dimensional documentado. A maioria dos planos de produção os combina em vez de escolher apenas um.
Comece pela característica, não pelo nome da máquina
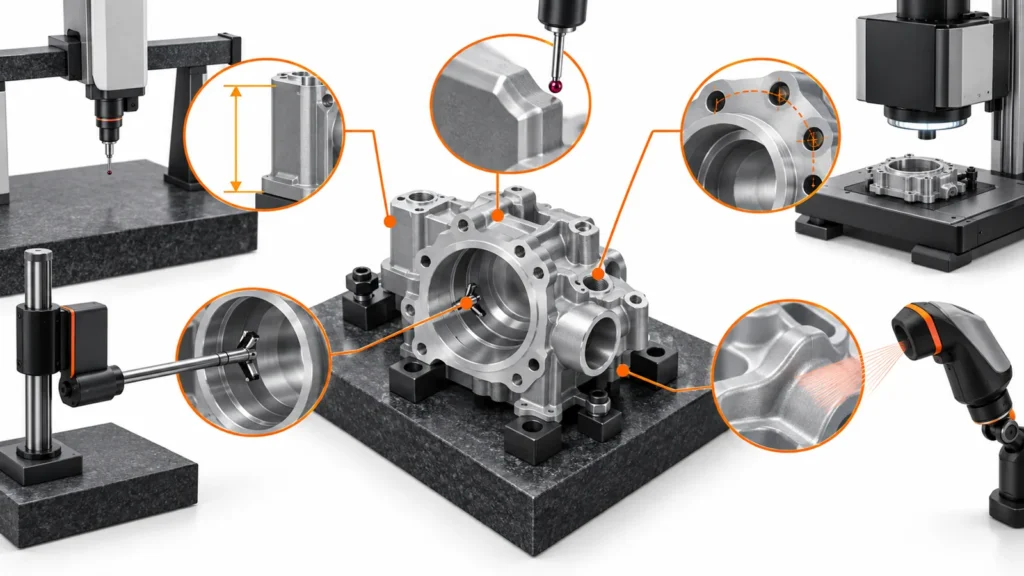
O método de inspeção deve seguir a característica que está sendo aceita. “A peça foi inspecionada” não é uma declaração de qualidade suficiente, a menos que o plano de inspeção identifique quais características foram medidas, a partir de quais datums, com qual método e sob quais condições.
| Pergunta de inspeção | Método geralmente adequado | Por quê |
|---|---|---|
| Uma dimensão externa reta está dentro dos limites do desenho? | Micrômetro, paquímetro ou medidor de altura | Rápido e direto quando as superfícies são acessíveis e a tolerância é apropriada. |
| Um pequeno contorno planar, raio ou ângulo corresponde ao desenho? | Comparador óptico ou sistema de visão | A comparação de perfil sem contato pode evitar carregar recursos finos ou flexíveis. |
| Um padrão de furos está localizado corretamente a partir dos datums A|B|C? | CMM | A medição deve estabelecer um referencial de datum e avaliar as relações entre recursos. |
| Um eixo torneado se encaixa em um furo correspondente? | Micrômetro, medidor de furo, pinos e verificação funcional | Tamanho e ajuste podem ser mais significativos do que uma varredura 3D de uso geral. |
| Uma superfície complexa atende a uma tolerância de perfil? | CMM com um método de avaliação acordado | Vários pontos medidos podem ser relacionados à estrutura de datum definida. |
Essa abordagem com foco no recurso também mantém o plano de inspeção comercialmente realista. Um comprador pode precisar de um relatório completo para características críticas, mas apenas de uma verificação por amostragem para dimensões rotineiras. O método, o tamanho da amostra e a profundidade do relatório devem ser acordados antes da produção, em vez de presumidos a partir da lista de equipamentos do fornecedor.
O que a inspeção manual faz bem — e onde ela para
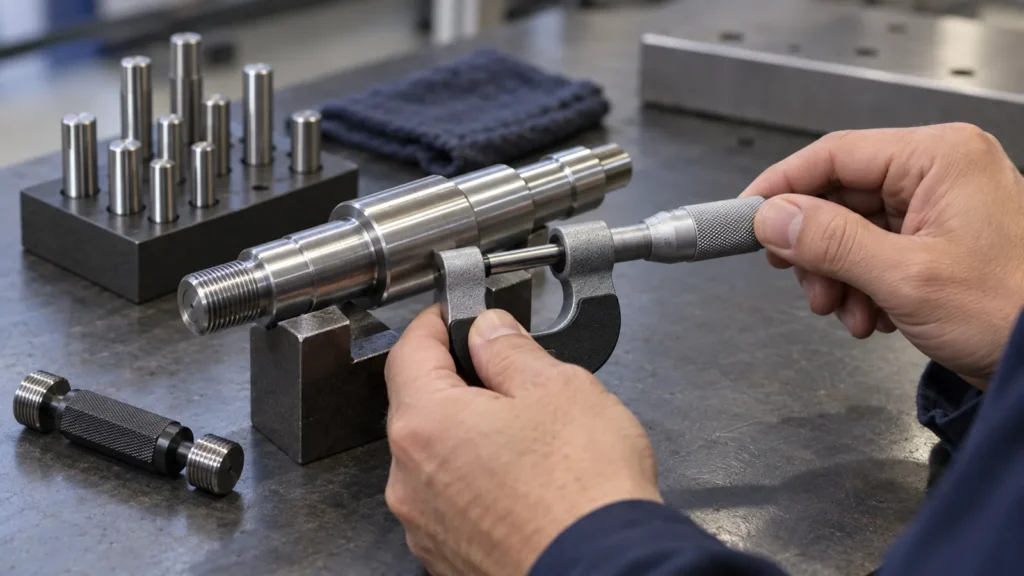
A inspeção manual inclui ferramentas como paquímetros, micrômetros, pinos de calibração, calibradores de rosca, medidores de altura, relógios comparadores, medidores de raio e mesas de desempeno. Essas ferramentas continuam valiosas porque são rápidas, flexíveis e estão disponíveis próximas à máquina. Um operador pode verificar um furo após um ajuste da ferramenta, confirmar o diâmetro de um eixo antes de remover a peça ou verificar uma rosca com um calibrador passa/não passa sem esperar por uma fila de laboratório.
A inspeção manual é uma boa escolha quando:
- o recurso é acessível e não requer um alinhamento de datum complexo;
- a dimensão tem um nominal e limite claros;
- a resolução e a precisão da ferramenta são adequadas para a tolerância;
- a peça será verificada com frequência durante a usinagem;
- a decisão de aceitação diz respeito ao tamanho, à presença ou ao ajuste básico.
Torna-se menos adequado quando o resultado depende fortemente da técnica do operador, da força de contato, da temperatura da peça, do alinhamento ou da interpretação. Uma leitura de paquímetro não pode, por si só, comprovar uma tolerância de posição. Um calibrador de rosca pode verificar o engate funcional, mas não substitui uma avaliação dimensional completa quando o desenho controla o diâmetro primitivo, a localização, a perpendicularidade ou uma interface de vedação. Plásticos macios, paredes finas e elementos flexíveis semelhantes a chapas também podem se deformar sob a pressão de contato.
Portanto, as ferramentas manuais são melhor tratadas como parte de um plano de controle em camadas. Elas fornecem feedback rápido durante o setup e a produção, enquanto um método mais estruturado é reservado para elementos em que a incerteza de medição ou as relações geométricas possam alterar a decisão de liberação.
Quando um projetor óptico é a melhor escolha
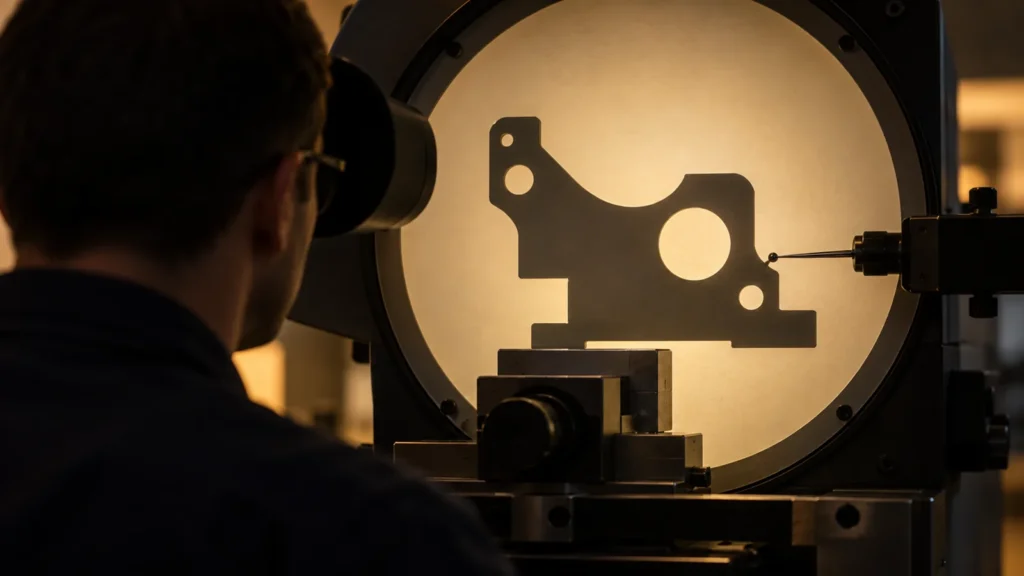
Um comparador óptico projeta uma silhueta ou imagem ampliada de uma característica para que o inspetor possa avaliar um perfil, raio, ângulo, quebra de aresta ou outra característica bidimensional visível. Os sistemas de visão modernos podem adicionar detecção digital de bordas e medição programada, mas a vantagem subjacente é semelhante: a peça pode ser avaliada sem pressionar um apalpador contra uma característica delicada.
A inspeção óptica costuma ser útil para peças pequenas, seções finas, perfis semelhantes a estampados, rasgos, raios, linhas de interseção e características em que um apalpador de contato poderia entortar ou marcar a superfície. Também pode ser eficiente quando muitas características 2D semelhantes precisam ser verificadas repetidamente. Para um perfil plano com orientação claramente definida, o resultado pode ser mais fácil de explicar a um comprador do que uma coleção de leituras manuais.
Existem limites. Um contorno projetado não estabelece automaticamente a estrutura completa de dados de referência 3D. Pode não verificar a profundidade de um bolsão, a coaxialidade de furos separados ou a relação entre características em faces diferentes. A iluminação, a condição da aresta, as rebarbas, o revestimento, a transparência e o contorno selecionado podem influenciar o resultado. Por esse motivo, o plano de inspeção deve especificar se o requisito é uma silhueta, uma aresta medida, uma tolerância de perfil ou um limite funcional.
A comparação óptica não deve ser descrita como universalmente mais precisa do que a inspeção manual ou uma CMM. Seu valor está na adequação à tarefa: medição sem contato, avaliação 2D repetível e manuseio eficiente de características difíceis de tocar de forma confiável. Para uma discussão mais aprofundada sobre como o método de inspeção se conecta ao desenho, vincule esta seção ao tolerâncias de usinagem CNC.
Quando uma CMM conquista seu lugar no plano de inspeção
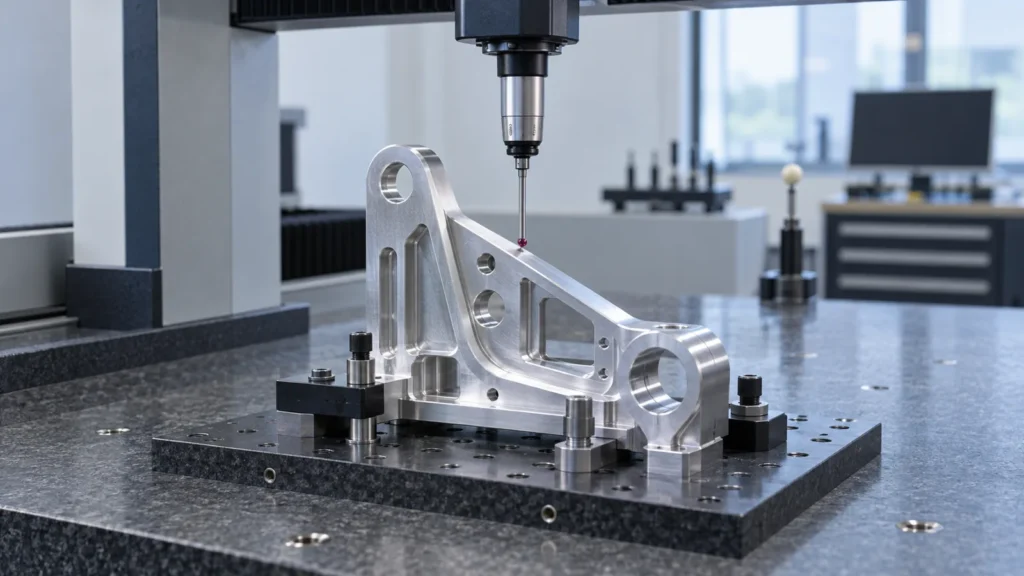
Uma máquina de medição por coordenadas estabelece pontos em um sistema de coordenadas e os avalia em relação à geometria nominal. Sua principal vantagem não é simplesmente um número pequeno em uma especificação de precisão. É a capacidade de medir relações: um padrão de furos em relação aos dados de referência, a orientação de uma face, a localização de um furo ou um perfil complexo em várias superfícies.
Uma CMM é especialmente apropriada quando um desenho inclui:
- requisitos de posição, perfil, perpendicularidade, paralelismo, concentricidade ou batimento;
- vários elementos que devem ser avaliados a partir do mesmo referencial de datum;
- superfícies 3D complexas ou ângulos compostos;
- relações apertadas que afetam o alinhamento da montagem;
- um requisito do cliente de um relatório dimensional rastreável.
O programa da CMM ainda precisa de julgamento de engenharia. O relatório deve identificar o alinhamento, os datums, as definições dos elementos, os pontos medidos, as regras de avaliação, as premissas de temperatura e a revisão do desenho. Um mapa colorido de desvios sem esse contexto pode parecer impressionante, mas deixar o comprador incapaz de determinar o que foi realmente aceito. Um fornecedor também deve distinguir entre um relatório para primeira amostra, um relatório para elementos críticos selecionados e um registro de amostragem de produção.
A inspeção por CMM não é automaticamente necessária para todas as peças. Se o único requisito for um diâmetro externo simples, um micrômetro calibrado pode fornecer uma verificação mais rápida e mais apropriada. Se a peça for flexível, a fixação e o apoio podem afetar o resultado. Se o elemento medido estiver contaminado com cavacos, rebarbas ou resíduos, a máquina pode produzir dados repetíveis para uma peça mal preparada. O planejamento da medição e a preparação da peça continuam fazendo parte do controle de qualidade.
Uma combinação prática para protótipos e lotes de produção
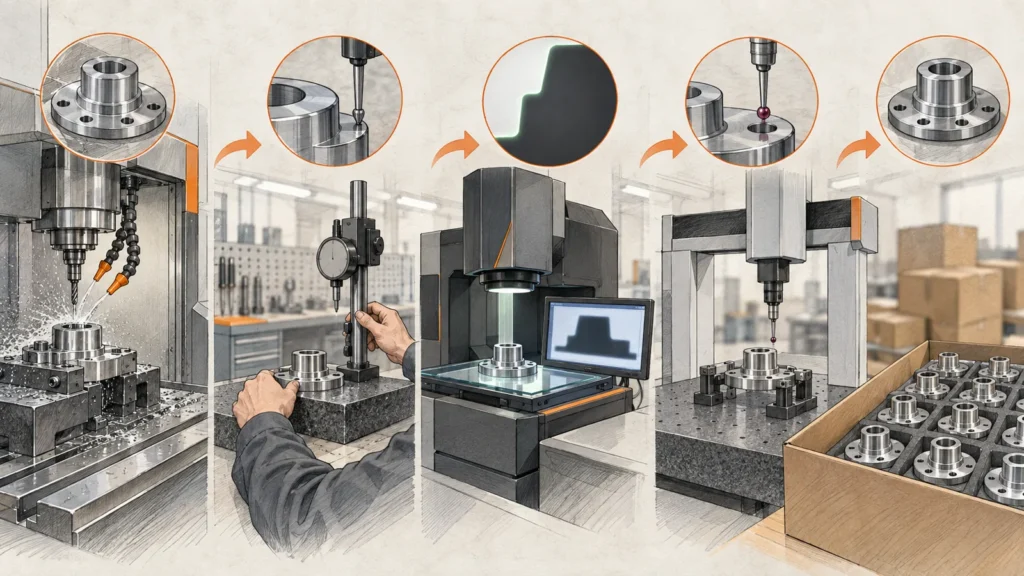
A maioria dos projetos CNC beneficia-se de atribuir cada característica ao método mais simples capaz de sustentar a decisão de aceitação. Um plano típico pode usar ferramentas manuais para dimensões em processo, um sistema óptico para um perfil delicado e uma CMM para as características relacionadas a datum e o relatório de primeira peça.
| Fase do projeto | Ênfase típica de inspeção | Evidência útil |
|---|---|---|
| Verificação de setup | Fixação da peça, condição do material bruto, compensações de ferramenta, dimensões críticas acessíveis | Leituras do operador e registros de setup |
| Primeira peça | Todas as características exigidas no desenho ou um escopo acordado de características críticas | Desenho com balões, relatório dimensional, registros de material e processo quando exigido |
| Produção em processo | Características vulneráveis ao desgaste da ferramenta, deriva térmica, crescimento de rebarba ou mudança de compensação | Frequência de verificação, leituras reais, limites de reação |
| Inspeção final | Características de liberação, aparência, roscas, limpeza e requisitos de embalagem | Relatório final, registro de amostragem, fotografias ou pacote de certificados conforme acordado |
O plano de inspeção também deve refletir o material e o processo. Alumínio, aço inoxidável, titânio, plásticos de engenharia e ligas de cobre podem reagir de forma diferente ao calor de corte, à fixação, à formação de rebarbas e às variações de temperatura. Um método conveniente para um suporte rígido de aço pode ser inadequado para uma tampa fina de polímero. Ao discutir a escolha do material, o relevante guia de materiais para usinagem CNC pode fornecer o contexto de engenharia mais amplo.
Para a avaliação de fornecedores, pergunte o que o processo de qualidade pode demonstrar para o seu desenho específico, em vez de perguntar apenas quantos instrumentos existem na fábrica. A página capacidades de qualidade da empresa pode ser usada como ponto de partida, mas o escopo final de inspeção, o formato do relatório, a regra de amostragem e os critérios de aceitação ainda devem ser confirmados para o pedido individual.
Questões a definir antes de solicitar a inspeção
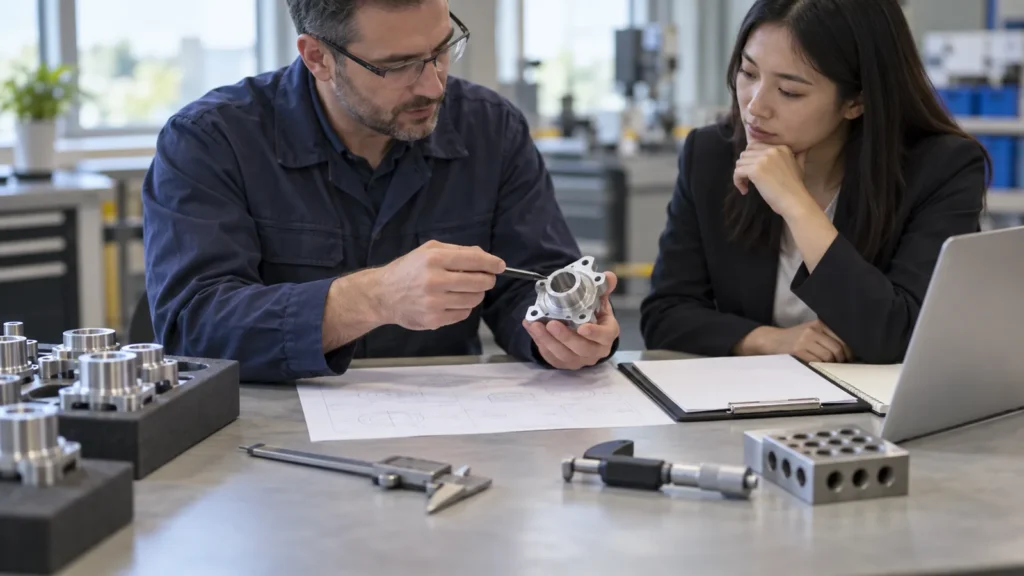
Entradas claras evitam tanto a subinspeção quanto custos de inspeção desnecessários. Antes de enviar uma RFQ ou aprovar um primeiro artigo, defina:
- Qual revisão de desenho e quais unidades regem a inspeção?
- Quais características são críticas para segurança, montagem, vedação ou aparência?
- Quais datums e regras GD&T devem ser usados?
- O relatório é exigido para cada característica, para características selecionadas ou para uma amostra?
- A peça exige medição sem contato por ser fina, macia, transparente ou facilmente marcada?
- Quais registros de material, lote de tratamento térmico, tratamento superficial e processo devem acompanhar a peça?
- O que acontece se uma medição estiver fora da tolerância ou se o método não conseguir acessar uma característica?
As respostas transformam “inspecione com cuidado” em um plano de qualidade que duas organizações podem interpretar da mesma forma. Para uma visão geral de como esses pontos de verificação se encaixam na produção, consulte o artigo principal sobre Controle de qualidade de usinagem CNC.
Perguntas frequentes
Um CMM é sempre melhor que a inspeção manual?
Não. Uma CMM é melhor para muitas relações 3D e avaliações de GD&T, mas um micrômetro calibrado, pino-calibrador ou calibrador de rosca pode ser mais rápido e mais adequado para uma característica simples e acessível.
Um comparador óptico pode substituir uma CMM?
Apenas para as características que ele consegue medir e as condições de datum que consegue estabelecer. É útil para perfis 2D e características delicadas, mas não verifica automaticamente todas as relações 3D em uma peça de CNC.
Todas as dimensões devem aparecer no relatório de inspeção?
Isso depende do desenho, da exigência do cliente, do escopo da primeira peça e do plano de qualidade acordado. O escopo do relatório deve ser definido antes da produção; um relatório de características selecionadas não deve ser apresentado como uma inspeção completa de todos os requisitos do desenho.
O que o comprador deve enviar junto com o arquivo CAD?
Envie o desenho controlado, a revisão, as unidades, os requisitos de material e acabamento, as características críticas, a interpretação de GD&T, a quantidade, as expectativas de amostragem ou relatório e quaisquer requisitos especiais de teste ou rastreabilidade. A geometria CAD por si só não define todas as condições de aceitação.
Conclusão: escolha o método de medição de acordo com a característica e a decisão que ele deve subsidiar. A inspeção manual oferece feedback rápido do processo, a inspeção óptica lida com perfis 2D repetíveis e delicados, e a inspeção por CMM apoia relações 3D complexas e evidências dimensionais documentadas. Uma combinação bem projetada produz decisões de liberação mais claras do que depender de um único instrumento para todas as características.