
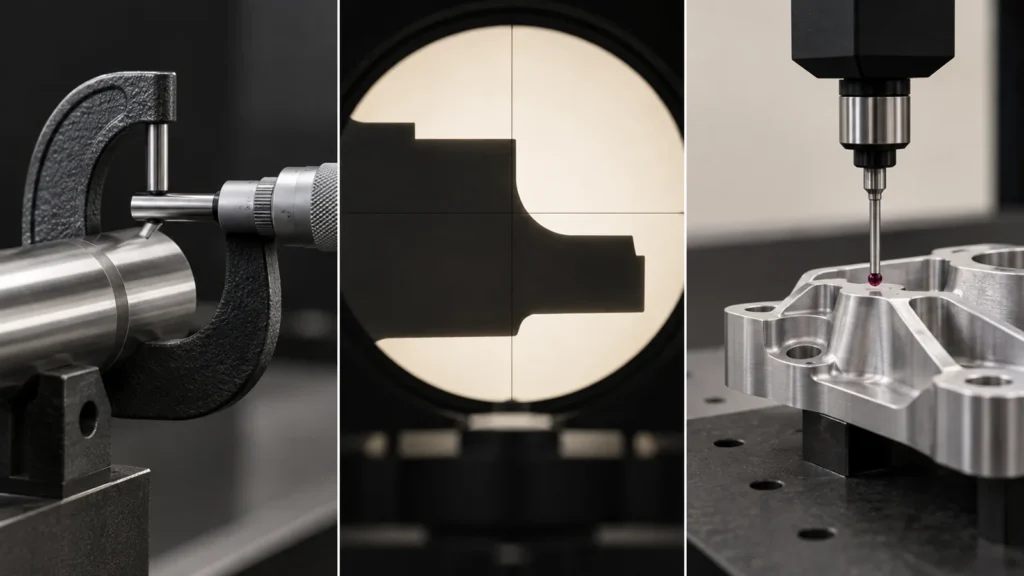
KMG, optischer Komparator und manuelle Prüfung sind keine austauschbaren Prüfpunkte. Jede Methode beantwortet eine andere Messfrage. Ein KMG eignet sich für dreidimensionale Beziehungen und GD&T. Ein optischer Komparator ist effizient für sichtbare Profile, Radien und kleine zweidimensionale Merkmale. Manuelle Werkzeuge sind oft der schnellste Weg, um einfache Maße, Gewinde und Werkstattanpassungen zu verifizieren. Die richtige Wahl hängt vom Merkmal, der Toleranz, dem Material, der Losgröße, dem Bezugssystem und dem Nachweis ab, den ein Käufer zur Freigabe der Teile benötigt.
Für kundenspezifische CNC-Arbeiten sollte die Prüfung zusammen mit der Zeichnung geplant werden und nicht erst nach der Bearbeitung ausgewählt werden. Ein Teil kann eine Messschieberprüfung bestehen und dennoch eine Positionstoleranz, ein wahres Profil oder eine Beziehung zwischen zwei Flächen nicht erfüllen. Umgekehrt kann das Senden jedes einfachen Maßes an ein KMG Zeit hinzufügen, ohne die Entscheidung zu verbessern. Dieser Leitfaden vergleicht die drei Ansätze und zeigt, wie ein praktischer Prüfplan für ein bearbeitetes Teil erstellt wird.
Kurze Antwort: Verwenden Sie manuelle Werkzeuge für zugängliche, klar definierte Maße; verwenden Sie einen optischen Komparator für wiederholbare 2D-Profile und empfindliche kleine Merkmale; verwenden Sie ein KMG, wenn die Abnahmeentscheidung von Bezügen, 3D-Geometrie, GD&T oder einem dokumentierten Maßbericht abhängt. Die meisten Produktionspläne kombinieren sie, anstatt nur eine auszuwählen.
Beginnen Sie mit dem Merkmal, nicht mit dem Maschinennamen
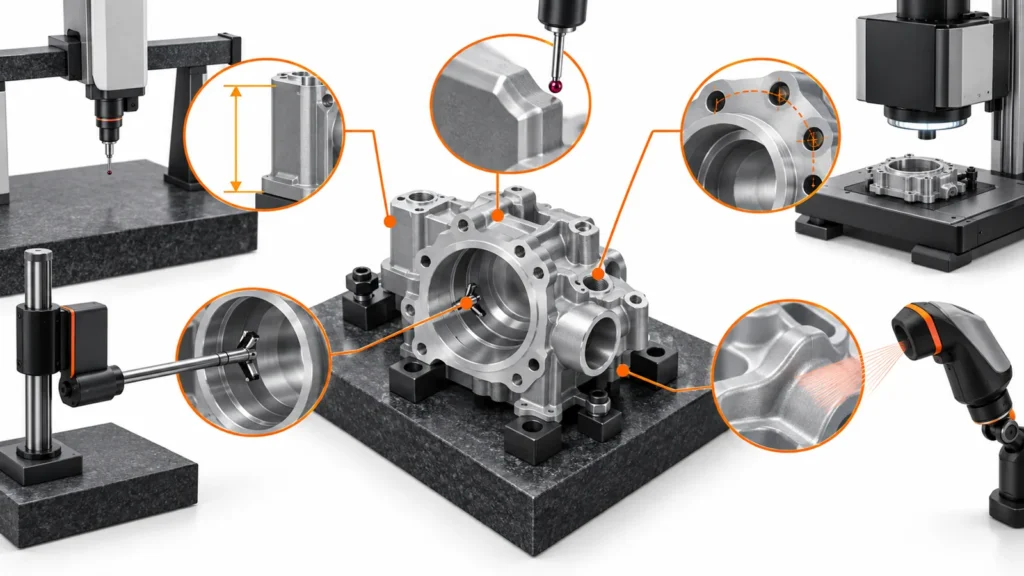 Die Prüfmethode sollte dem Merkmal folgen, das abgenommen wird. “Das Teil wurde geprüft” ist keine ausreichende Qualitätsaussage, es sei denn, der Prüfplan gibt an, welche Merkmale gemessen wurden, von welchen Bezügen, mit welcher Methode und unter welchen Bedingungen.
Dieser merkmalsorientierte Ansatz hält den Prüfplan auch wirtschaftlich realistisch. Ein Käufer benötigt möglicherweise einen vollständigen Bericht für kritische Merkmale, aber nur eine Stichprobenprüfung für Routineabmessungen. Methode, Stichprobengröße und Berichtstiefe sollten vor der Produktion vereinbart werden und nicht aus der Ausrüstungsliste des Lieferanten abgeleitet werden.
Was manuelle Prüfung gut leistet – und wo ihre Grenzen liegen
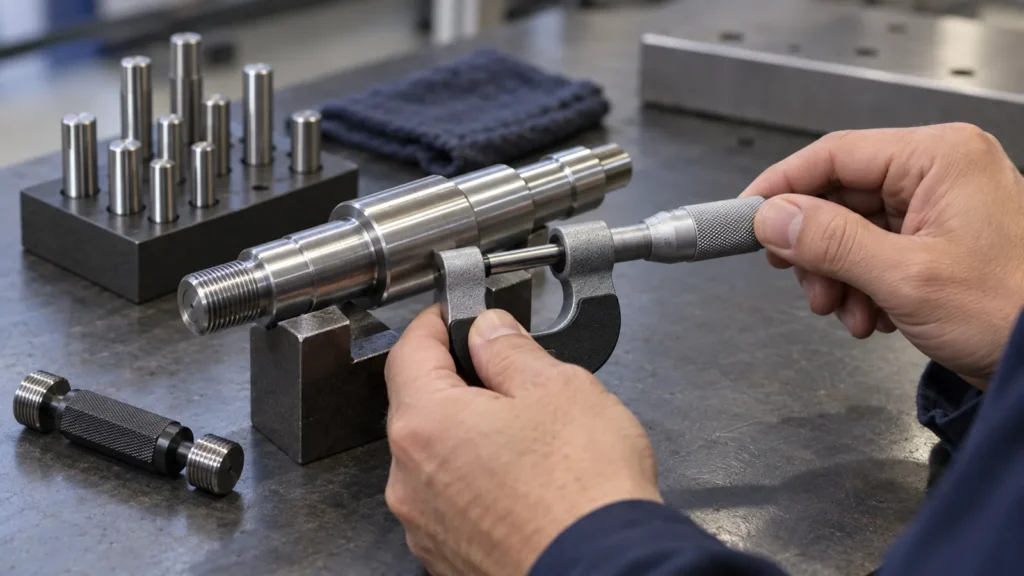 Die manuelle Prüfung umfasst Werkzeuge wie Messschieber, Mikrometer, Messstifte, Gewindelehren, Höhenmessgeräte, Messuhren, Radiuslehren und Messplatten. Diese Werkzeuge bleiben wertvoll, weil sie schnell, flexibel und in Maschinennähe verfügbar sind. Ein Bediener kann eine Bohrung nach einer Werkzeugkorrektur prüfen, einen Wellendurchmesser vor dem Entfernen des Teils bestätigen oder ein Gewinde mit einer Gut-/Schlecht-Lehre verifizieren, ohne auf eine Laborwarteschlange zu warten.
Die manuelle Prüfung ist eine gute Wahl, wenn:
Es wird weniger geeignet, wenn das Ergebnis stark von der Technik des Bedieners, der Kontaktkraft, der Teiltemperatur, der Ausrichtung oder der Interpretation abhängt. Ein Messschieber-Ablesewert kann für sich allein keine Positionstoleranz nachweisen. Ein Gewindelehrdorn kann den funktionalen Eingriff verifizieren, ersetzt jedoch keine vollständige Maßbewertung, wenn die Zeichnung Flankendurchmesser, Lage, Rechtwinkligkeit oder eine Dichtfläche kontrolliert. Weiche Kunststoffe, dünne Wände und flexible blechähnliche Merkmale können sich unter Kontaktdruck ebenfalls verformen.
Handwerkzeuge werden daher am besten als Teil eines mehrschichtigen Prüfplans behandelt. Sie liefern schnelles Feedback während der Einrichtung und Produktion, während eine strukturiertere Methode für Merkmale reserviert bleibt, bei denen die Messunsicherheit oder geometrische Beziehungen die Freigabeentscheidung ändern könnten.
Wann ein optischer Komparator die bessere Wahl ist
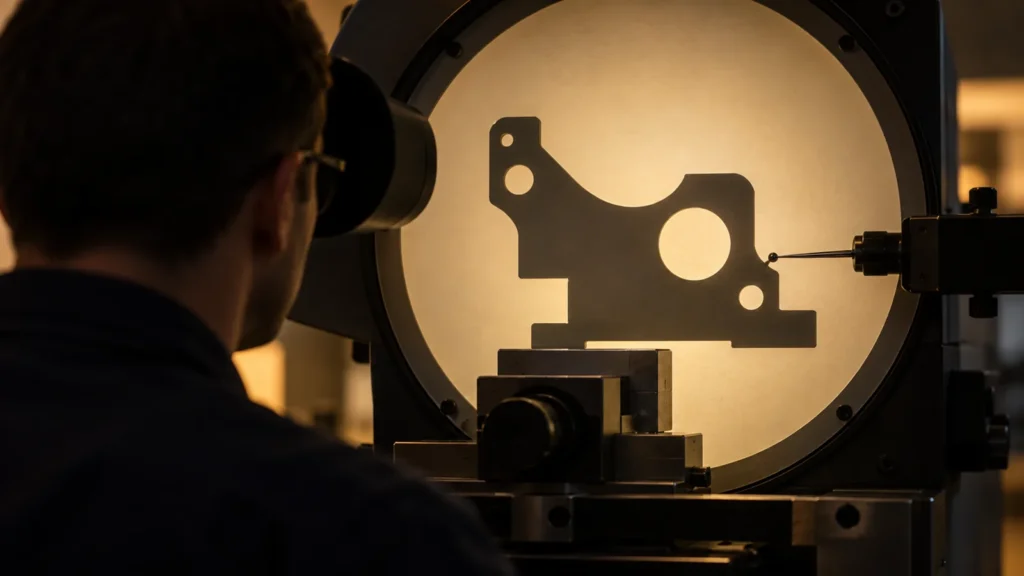 Ein optischer Komparator projiziert einen vergrößerten Schattenriss oder ein Bild eines Merkmals, sodass der Prüfer ein Profil, einen Radius, einen Winkel, einen Kantenbruch oder ein anderes sichtbares zweidimensionales Merkmal bewerten kann. Moderne Bildverarbeitungssysteme können digitale Kantenerkennung und programmierte Messung hinzufügen, doch der zugrunde liegende Vorteil ist ähnlich: Das Teil kann bewertet werden, ohne eine Sonde gegen ein empfindliches Merkmal zu drücken.
Die optische Prüfung ist oft nützlich für kleine Teile, dünne Abschnitte, gestanzte Profile, Nuten, Radien, sich schneidende Linien und Merkmale, bei denen eine Kontaktsonde die Oberfläche verbiegen oder markieren könnte. Sie kann auch effizient sein, wenn viele ähnliche 2D-Merkmale wiederholt geprüft werden müssen. Bei einem flachen Profil mit klar definierter Ausrichtung kann das Ergebnis einem Käufer leichter zu erklären sein als eine Sammlung manueller Messwerte.
Es gibt Grenzen. Ein projizierter Umriss legt nicht automatisch die vollständige 3D-Bezugsstruktur fest. Er kann möglicherweise nicht die Tiefe einer Tasche, die Koaxialität getrennter Bohrungen oder die Beziehung zwischen Merkmalen auf verschiedenen Flächen verifizieren. Beleuchtung, Kantenzustand, Grate, Beschichtung, Transparenz und die gewählte Kontur können das Ergebnis beeinflussen. Aus diesem Grund sollte der Prüfplan festlegen, ob die Anforderung ein Schattenriss, eine gemessene Kante, eine Profiltoleranz oder eine funktionale Grenze ist.
Der optische Vergleich sollte nicht als universell genauer als die manuelle Prüfung oder ein KMG beschrieben werden. Sein Wert liegt in der Aufgabenpassung: berührungslose Messung, wiederholbare 2D-Bewertung und effiziente Handhabung von Merkmalen, die schwer zuverlässig zu berühren sind. Für eine tiefere Diskussion darüber, wie die Prüfmethode mit der Zeichnung zusammenhängt, verlinken Sie diesen Abschnitt mit dem Leitfaden für CNC-Bearbeitungstoleranzen.
Wann ein KMG seinen Platz im Prüfplan verdient
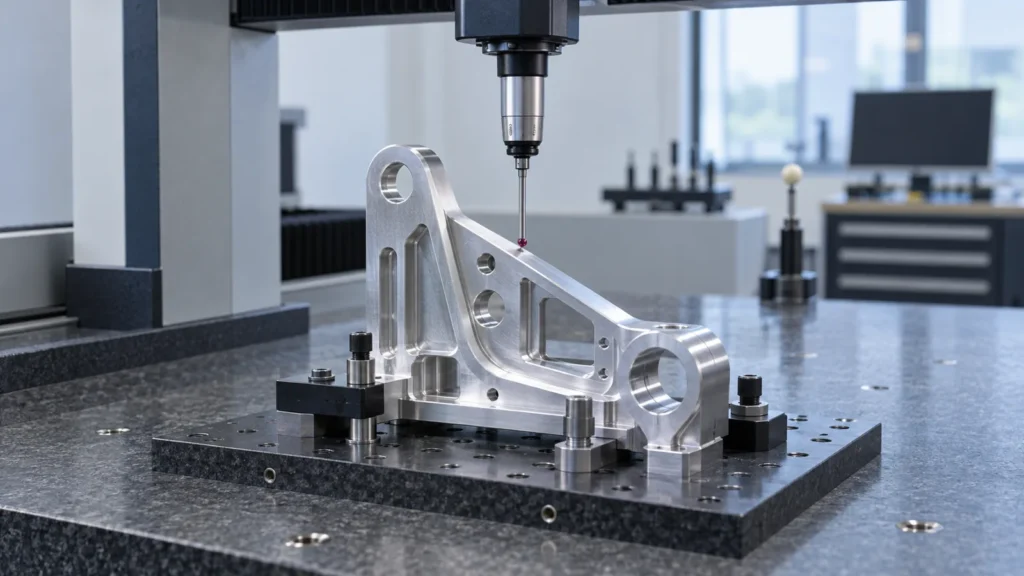 Ein Koordinatenmessgerät legt Punkte in einem Koordinatensystem fest und bewertet sie gegen die Nenngeometrie. Sein Hauptvorteil ist nicht einfach eine kleine Zahl in einer Genauigkeitsspezifikation. Es ist die Fähigkeit, Beziehungen zu messen: ein Lochbild relativ zu Bezügen, die Ausrichtung einer Fläche, die Lage einer Bohrung oder ein komplexes Profil über mehrere Flächen hinweg.
Ein KMG ist besonders geeignet, wenn eine Zeichnung Folgendes enthält:
The CMM program still needs engineering judgment. The report should identify the alignment, datums, feature definitions, measured points, evaluation rules, temperature assumptions, and drawing revision. A colorful deviation map without that context may look impressive but leave the buyer unable to determine what was actually accepted. A supplier should also distinguish between a report for a first article, a report for selected critical features, and a production sampling record.
CMM inspection is not automatically necessary for every part. If the only requirement is a simple outside diameter, a calibrated micrometer may provide a faster and more appropriate check. If the part is flexible, clamping and support can affect the result. If the measured feature is contaminated with chips, burrs, or residue, the machine may produce repeatable data for a poorly prepared part. Measurement planning and part preparation remain part of quality control.
A practical combination for prototypes and production batches
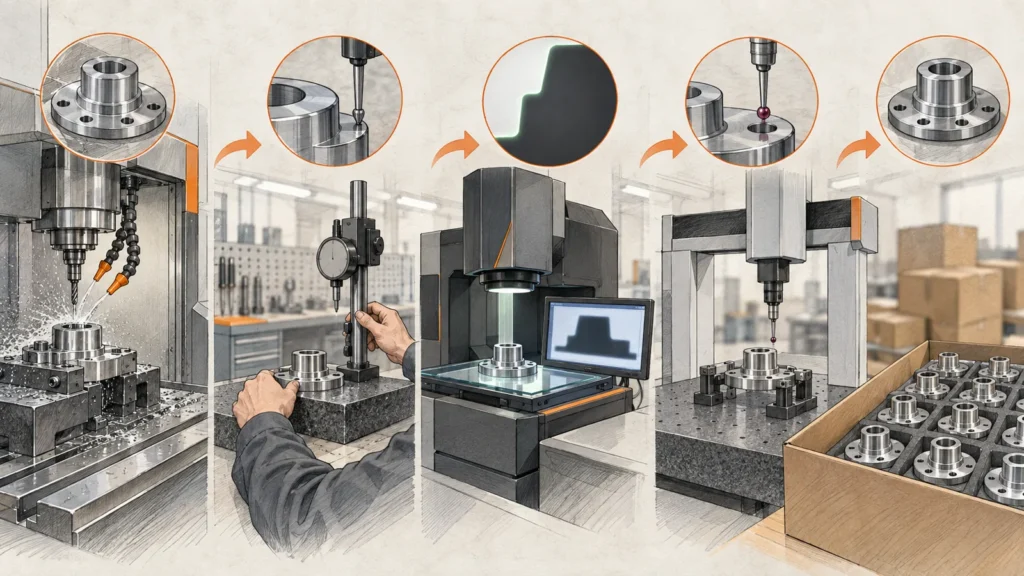 Most CNC projects benefit from assigning each feature to the simplest method that can defend the acceptance decision. A typical plan might use manual tools for in-process dimensions, an optical system for a delicate profile, and a CMM for the datum-related characteristics and first-article report.
The inspection plan should also reflect the material and process. Aluminum, stainless steel, titanium, engineering plastics, and copper alloys can respond differently to cutting heat, clamping, burr formation, and temperature changes. A method that is convenient for a rigid steel bracket may be unsuitable for a thin polymer cover. When discussing the material choice, the relevant Leitfadens für CNC-Bearbeitungswerkstoffe can provide the broader engineering context.
For supplier evaluation, ask what the quality process can demonstrate for your specific drawing rather than asking only how many instruments are in the factory. The company’s Qualitätsfähigkeiten page can be used as a starting point, but the final inspection scope, report format, sampling rule, and acceptance criteria should still be confirmed for the individual order.
Questions to settle before requesting inspection
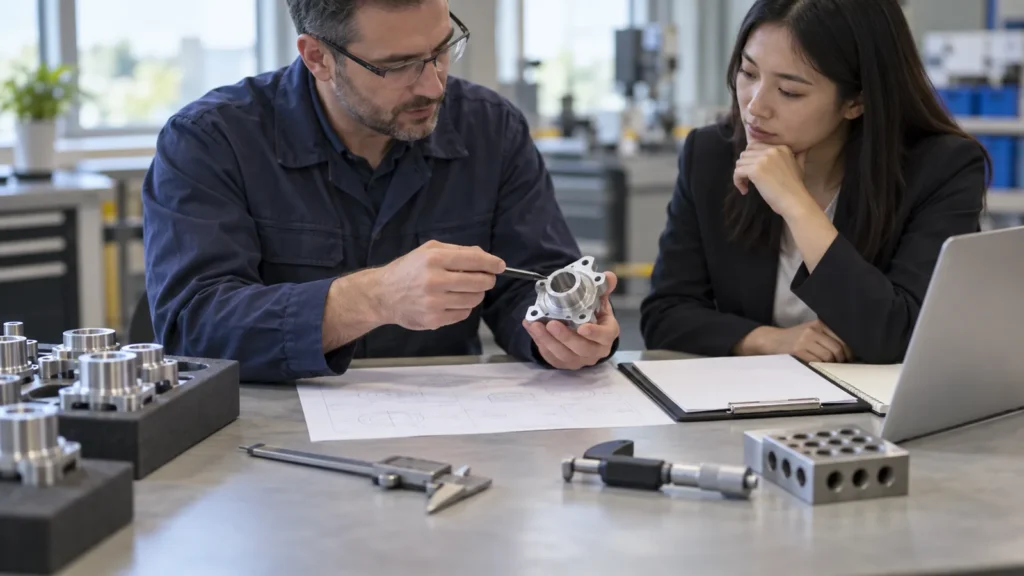 Clear inputs prevent both under-inspection and unnecessary inspection cost. Before sending an RFQ or approving a first article, define:
The answers turn “please inspect carefully” into a quality plan that two organizations can interpret the same way. For a general overview of how these checkpoints fit into production, see the parent article on Qualitätskontrolle der CNC-Bearbeitung.
Frequently asked questions
Is a CMM always better than manual inspection?
No. A CMM is better for many 3D relationships and GD&T evaluations, but a calibrated micrometer, pin gauge, or thread gauge may be faster and more suitable for a simple accessible feature.
Can an optical comparator replace a CMM?
Only for the characteristics it can measure and the datum conditions it can establish. It is useful for 2D profiles and delicate features, but it does not automatically verify every 3D relationship on a CNC part.
Should every dimension appear on the inspection report?
That depends on the drawing, customer requirement, first-article scope, and agreed quality plan. The report scope should be defined before production; a selected-characteristic report should not be presented as a complete inspection of every drawing requirement.
What should a buyer send with the CAD file?
Send the controlled drawing, revision, units, material and finish requirements, critical features, GD&T interpretation, quantity, sampling or report expectations, and any special test or traceability requirements. CAD geometry alone does not define every acceptance condition.
Bottom line: choose the measurement method according to the feature and the decision it must support. Manual inspection gives fast process feedback, optical inspection handles repeatable 2D and delicate profiles, and CMM inspection supports complex 3D relationships and documented dimensional evidence. A well-designed combination produces clearer release decisions than relying on one instrument for every characteristic.