
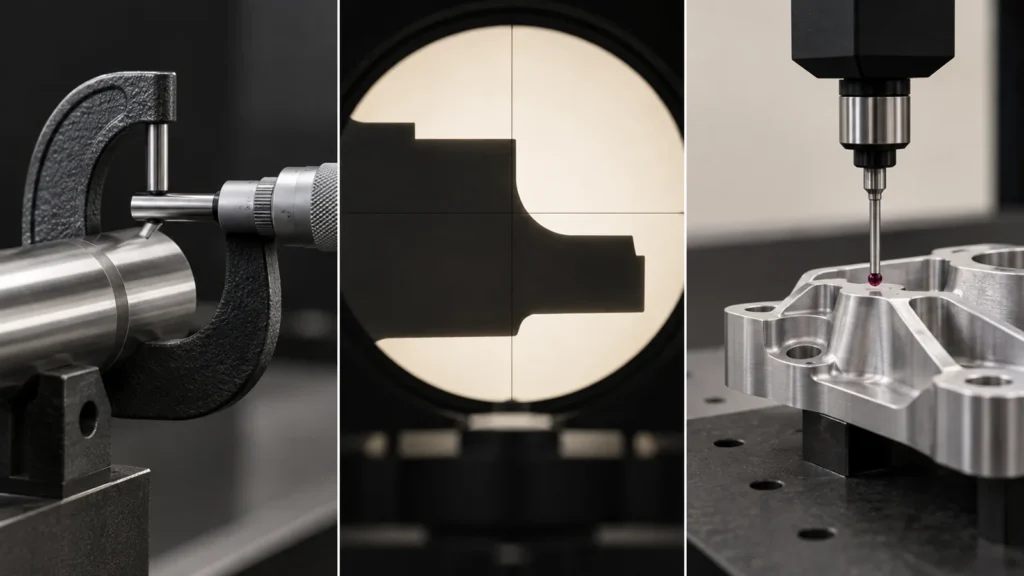
La MMT, le comparateur optique et l'inspection manuelle ne sont pas des points de contrôle interchangeables. Chaque méthode répond à une question de mesure différente. Une MMT convient aux relations tridimensionnelles et au GD&T. Un comparateur optique est efficace pour les profils visibles, les rayons et les petits éléments bidimensionnels. Les outils manuels sont souvent le moyen le plus rapide de vérifier des dimensions simples, des filetages et des réglages d'atelier. Le bon choix dépend de l'élément, de la tolérance, du matériau, de la taille du lot, du schéma de références et des preuves dont l'acheteur a besoin pour libérer les pièces.
Pour un travail CNC sur mesure, l'inspection doit être planifiée avec le plan plutôt que choisie après l'usinage. Une pièce peut réussir un contrôle au pied à coulisse et échouer malgré tout à une tolérance de position, à un profil réel ou à une relation entre deux faces. Inversement, envoyer chaque dimension simple à une MMT peut ajouter du temps sans améliorer la décision. Ce guide compare les trois approches et montre comment construire un plan d'inspection pratique pour une pièce usinée.
Réponse courte : utiliser des outils manuels pour les dimensions accessibles et clairement définies ; utiliser un comparateur optique pour les profils 2D répétables et les petits éléments délicats ; utiliser une MMT lorsque la décision d'acceptation dépend des références, de la géométrie 3D, du GD&T ou d'un rapport dimensionnel documenté. La plupart des plans de production les combinent au lieu d'en choisir un seul.
Commencer par l'élément, pas par le nom de la machine
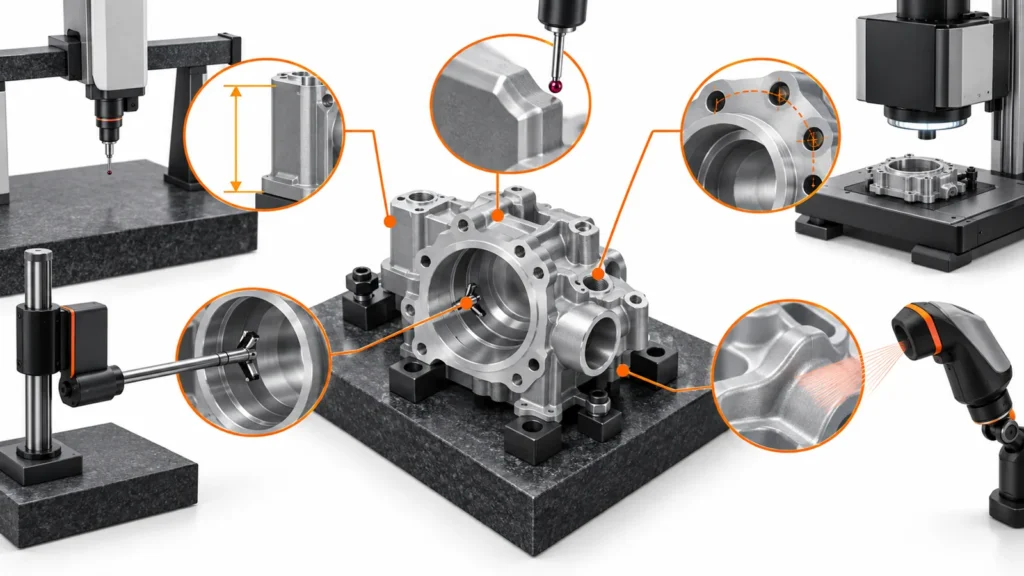
La méthode d'inspection doit suivre la caractéristique acceptée. “ La pièce a été inspectée ” n'est pas une déclaration de qualité suffisante, sauf si le plan d'inspection identifie quels éléments ont été mesurés, à partir de quelles références, avec quelle méthode et dans quelles conditions.
| Question d'inspection | Méthode généralement adaptée | Pourquoi |
|---|---|---|
| Une dimension extérieure droite est-elle dans les limites du plan ? | Micromètre, pied à coulisse ou jauge de hauteur | Rapide et direct lorsque les surfaces sont accessibles et que la tolérance est appropriée. |
| Un petit contour plan, un rayon ou un angle correspondent-ils au plan ? | Comparateur optique ou système de vision | La comparaison de profil sans contact peut éviter de solliciter des éléments minces ou flexibles. |
| Un motif de trous est-il correctement positionné par rapport aux référentiels A|B|C ? | CMM | La mesure doit établir un référentiel de référence et évaluer les relations entre caractéristiques. |
| Un arbre tourné s'ajuste-t-il dans un alésage conjugué ? | Micromètre, jauge d'alésage, piges et contrôle fonctionnel | La taille et l'ajustement peuvent être plus pertinents qu'un scan 3D à usage général. |
| Une surface complexe respecte-t-elle une tolérance de profil ? | MMT avec une méthode d'évaluation convenue | Plusieurs points mesurés peuvent être reliés à la structure de référentiels définie. |
Cette approche axée sur les caractéristiques maintient également le plan d'inspection commercialement réaliste. Un acheteur peut avoir besoin d'un rapport complet pour les caractéristiques critiques, mais seulement d'un contrôle par échantillonnage pour les dimensions courantes. La méthode, la taille de l'échantillon et la profondeur du reporting doivent être convenues avant la production plutôt que présumées à partir de la liste d'équipements du fournisseur.
Ce que l'inspection manuelle fait bien — et où elle s'arrête
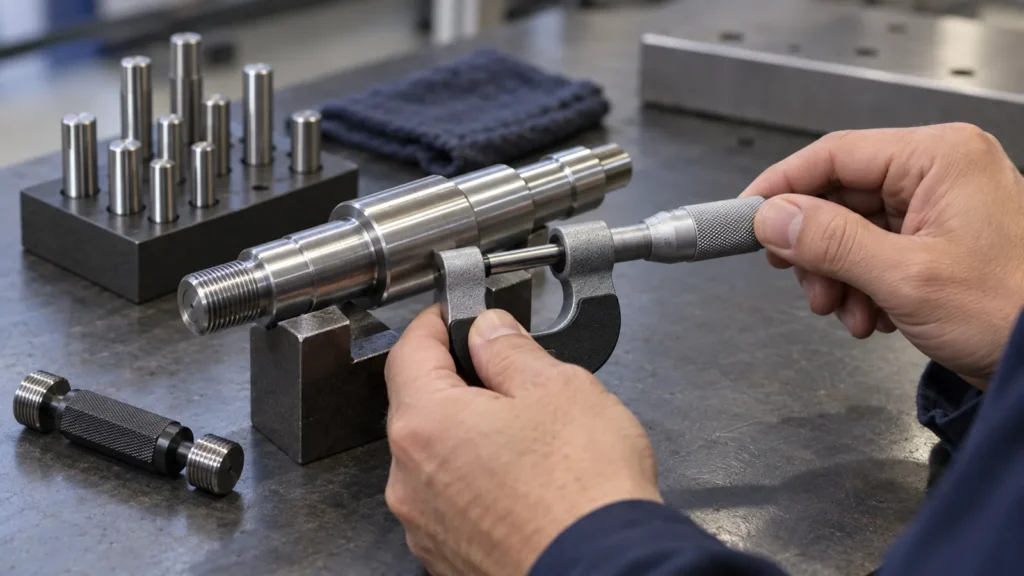
L'inspection manuelle comprend des outils tels que des pieds à coulisse, des micromètres, des jauges à broches, des calibres à filets, des jauges de hauteur, des comparateurs, des jauges de rayon et des marbres. Ces outils restent précieux car ils sont rapides, flexibles et disponibles à proximité de la machine. Un opérateur peut vérifier un alésage après un réglage d'outil, confirmer un diamètre d'arbre avant de retirer la pièce, ou vérifier un filet avec une jauge go/no-go sans attendre une file d'attente de laboratoire.
L'inspection manuelle est un choix judicieux lorsque :
- la caractéristique est accessible et ne nécessite pas un alignement complexe des référentiels ;
- la dimension a un nominal et des limites clairs ;
- la résolution et la précision de l'outil sont adaptées à la tolérance ;
- la pièce sera contrôlée fréquemment pendant l'usinage ;
- la décision d'acceptation concerne la taille, la présence ou l'ajustement de base.
Il devient moins adapté lorsque le résultat dépend fortement de la technique de l'opérateur, de la force de contact, de la température de la pièce, de l'alignement ou de l'interprétation. Une lecture au pied à coulisse ne peut à elle seule prouver une tolérance de position. Un calibre à filets peut vérifier l'engagement fonctionnel, mais il ne remplace pas une évaluation dimensionnelle complète lorsque le plan contrôle le diamètre sur flancs, la localisation, la perpendicularité ou une interface d'étanchéité. Les plastiques souples, les parois minces et les éléments flexibles de type tôle peuvent également se déformer sous la pression de contact.
Les outils manuels sont donc mieux traités comme une partie d'un plan de contrôle par niveaux. Ils fournissent un retour rapide lors du réglage et de la production, tandis qu'une méthode plus structurée est réservée aux caractéristiques où l'incertitude de mesure ou les relations géométriques pourraient modifier la décision de libération.
Quand un comparateur optique est le meilleur choix
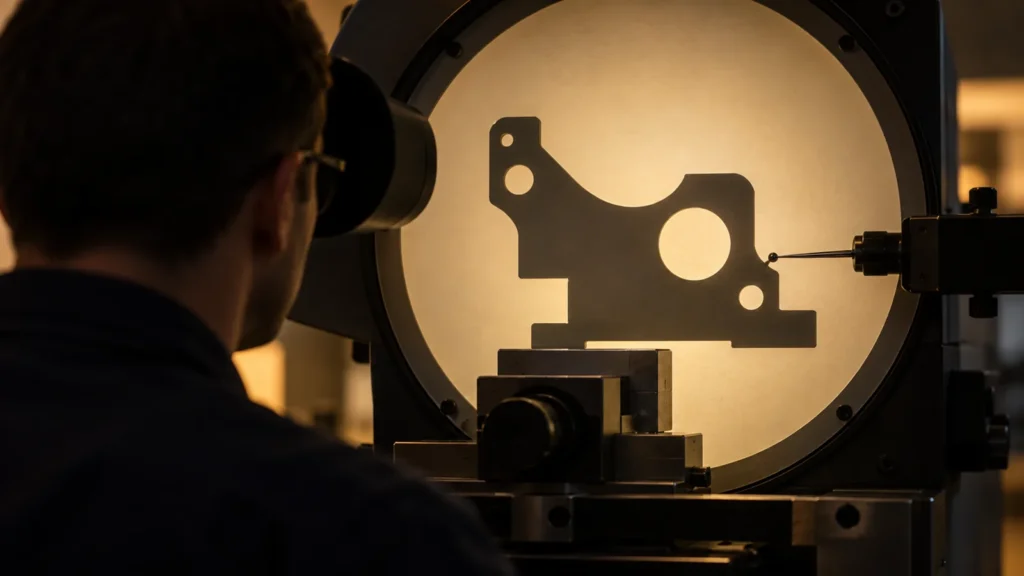
Un comparateur optique projette une silhouette ou une image agrandie d'une caractéristique afin que l'inspecteur puisse évaluer un profil, un rayon, un angle, une rupture d'arête ou une autre caractéristique bidimensionnelle visible. Les systèmes de vision modernes peuvent ajouter une détection de contour numérique et une mesure programmée, mais l'avantage sous-jacent est similaire : la pièce peut être évaluée sans presser une sonde contre une caractéristique délicate.
L'inspection optique est souvent utile pour les petites pièces, les sections minces, les profils de type embouti, les rainures, les rayons, les lignes sécantes et les caractéristiques où une sonde par contact pourrait plier ou marquer la surface. Elle peut également être efficace lorsque de nombreuses caractéristiques 2D similaires doivent être contrôlées de manière répétée. Pour un profil plat avec une orientation clairement définie, le résultat peut être plus facile à expliquer à un acheteur qu'un ensemble de relevés manuels.
Il existe des limites. Un contour projeté n'établit pas automatiquement la structure de référence 3D complète. Il peut ne pas vérifier la profondeur d'une poche, la coaxialité d'alésages séparés ou la relation entre des caractéristiques sur des faces différentes. L'éclairage, l'état des arêtes, les bavures, le revêtement, la transparence et le contour sélectionné peuvent influencer le résultat. Pour cette raison, le plan d'inspection doit préciser si l'exigence est une silhouette, une arête mesurée, une tolérance de profil ou une limite fonctionnelle.
La comparaison optique ne doit pas être décrite comme universellement plus précise que l'inspection manuelle ou une MMT. Sa valeur réside dans l'adéquation à la tâche : mesure sans contact, évaluation 2D répétable et traitement efficace des caractéristiques difficiles à toucher de manière fiable. Pour une discussion plus approfondie sur la façon dont la méthode d'inspection se rattache au plan, liez cette section à la page du site consacrée à guide des tolérances d'usinage CNC.
Quand une MMT mérite sa place dans le plan d'inspection
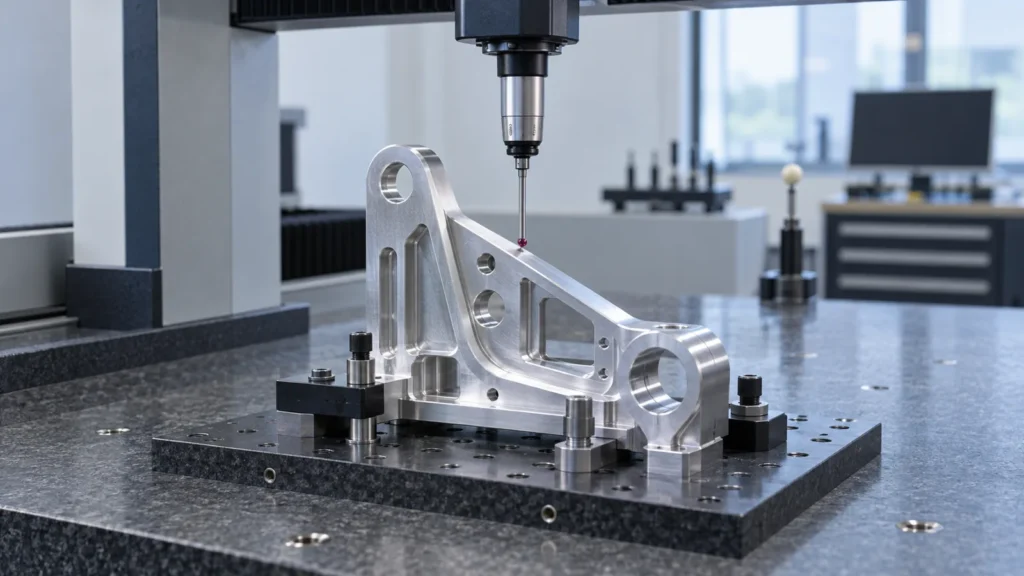
Une machine à mesurer tridimensionnelle établit des points dans un système de coordonnées et les évalue par rapport à la géométrie nominale. Son principal avantage n'est pas simplement un petit chiffre sur une spécification de précision. C'est la capacité de mesurer des relations : un motif de trous par rapport aux références, l'orientation d'une face, la position d'un alésage ou un profil complexe sur plusieurs surfaces.
Une MMT est particulièrement appropriée lorsqu'un plan comprend :
- des exigences de position, de profil, de perpendicularité, de parallélisme, de concentricité ou de battement ;
- plusieurs caractéristiques qui doivent être évaluées à partir du même référentiel de référence ;
- des surfaces 3D complexes ou des angles composés ;
- des relations serrées qui affectent l'alignement d'assemblage ;
- une exigence client pour un rapport dimensionnel traçable.
Le programme MMT nécessite toujours un jugement d'ingénierie. Le rapport doit identifier l'alignement, les références, les définitions des caractéristiques, les points mesurés, les règles d'évaluation, les hypothèses de température et la révision du plan. Une carte d'écarts colorée sans ce contexte peut sembler impressionnante mais laisser l'acheteur incapable de déterminer ce qui a réellement été accepté. Un fournisseur doit également distinguer entre un rapport pour un premier article, un rapport pour des caractéristiques critiques sélectionnées et un enregistrement d'échantillonnage de production.
L'inspection MMT n'est pas automatiquement nécessaire pour chaque pièce. Si la seule exigence est un diamètre extérieur simple, un micromètre étalonné peut fournir une vérification plus rapide et plus appropriée. Si la pièce est flexible, le bridage et le support peuvent affecter le résultat. Si la caractéristique mesurée est contaminée par des copeaux, des bavures ou des résidus, la machine peut produire des données répétables pour une pièce mal préparée. La planification de la mesure et la préparation des pièces restent partie intégrante du contrôle qualité.
Une combinaison pratique pour les prototypes et les lots de production
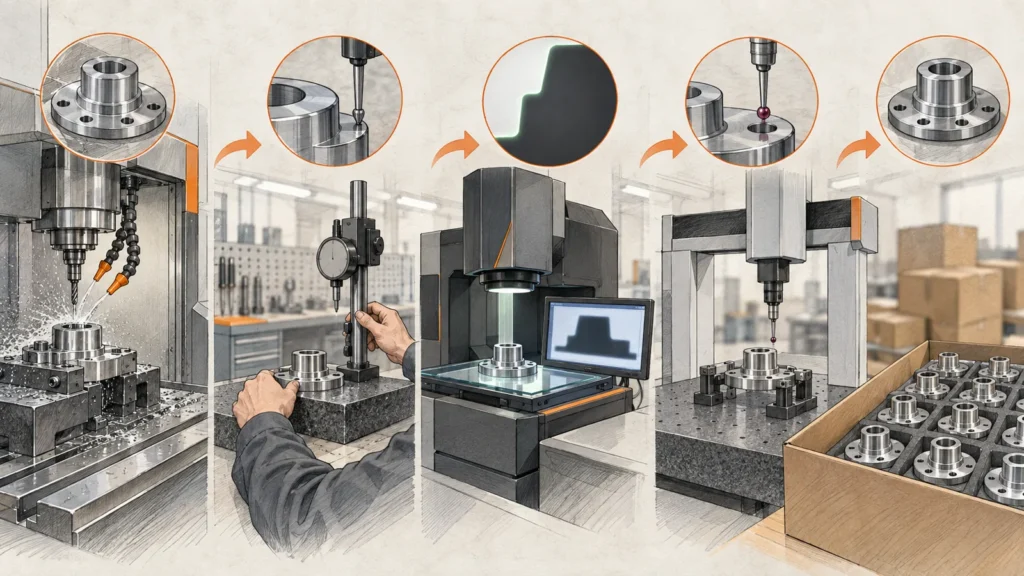
La plupart des projets CNC bénéficient de l'attribution de chaque caractéristique à la méthode la plus simple capable de justifier la décision d'acceptation. Un plan typique peut utiliser des outils manuels pour les dimensions en cours de processus, un système optique pour un profil délicat et une MMT pour les caractéristiques liées aux références et le rapport de première pièce.
| Étape du projet | Points d'inspection typiques | Preuves utiles |
|---|---|---|
| Vérification du montage | Système de maintien d'œuvre, état de la matière, décalages d'outils, dimensions critiques accessibles | Relevés de l'opérateur et enregistrements de montage |
| Première pièce | Toutes les caractéristiques requises du plan ou un périmètre convenu de caractéristiques critiques | Plan annoté, rapport dimensionnel, enregistrements des matériaux et des procédés selon les besoins |
| Production en cours | Caractéristiques vulnérables à l'usure des outils, à la dérive thermique, à la croissance des bavures ou au changement de décalage | Fréquence de contrôle, relevés réels, limites de réaction |
| Inspection finale | Caractéristiques de libération, aspect, filetages, propreté et exigences d'emballage | Rapport final, enregistrement d'échantillonnage, photographies ou dossier de certificats selon accord |
Le plan d'inspection doit également refléter le matériau et le procédé. L'aluminium, l'acier inoxydable, le titane, les plastiques techniques et les alliages de cuivre peuvent réagir différemment à la chaleur de coupe, au serrage, à la formation de bavures et aux variations de température. Une méthode pratique pour un support en acier rigide peut être inadaptée à un capot en polymère mince. Lors de la discussion du choix du matériau, les éléments pertinents guide des matériaux d'usinage CNC peuvent fournir le contexte d'ingénierie plus large.
Pour l'évaluation d'un fournisseur, demandez ce que le processus qualité peut démontrer pour votre plan spécifique plutôt que de demander uniquement combien d'instruments se trouvent dans l'usine. La page de l'entreprise capacités qualité peut servir de point de départ, mais l'étendue de l'inspection finale, le format du rapport, la règle d'échantillonnage et les critères d'acceptation doivent encore être confirmés pour la commande individuelle.
Points à régler avant de demander une inspection
Des données d'entrée claires évitent à la fois une sous-inspection et des coûts d'inspection inutiles. Avant d'envoyer une demande de devis ou d'approuver un premier article, définissez :
- Quelle révision de plan et quelles unités régissent l'inspection ?
- Quelles caractéristiques sont critiques pour la sécurité, critiques pour l'assemblage, critiques pour l'étanchéité ou critiques pour l'aspect ?
- Quelles références et quelles règles GD&T doivent être utilisées ?
- Le rapport est-il exigé pour chaque caractéristique, pour des caractéristiques sélectionnées ou pour un échantillon ?
- La pièce nécessite-t-elle une mesure sans contact parce qu'elle est mince, souple, transparente ou facilement marquée ?
- Quels enregistrements de matière, de lot de traitement thermique, de traitement de surface et de processus doivent accompagner la pièce ?
- Que se passe-t-il si une mesure est hors tolérance ou si la méthode ne permet pas d'accéder à une caractéristique ?
Les réponses transforment “ veuillez inspecter soigneusement ” en un plan qualité que deux organisations peuvent interpréter de la même manière. Pour un aperçu général de la façon dont ces points de contrôle s'intègrent dans la production, consultez l'article parent sur Contrôle qualité de l'usinage CNC.
Questions fréquentes
Une MMT est-elle toujours meilleure qu'une inspection manuelle ?
Non. Une MMT est meilleure pour de nombreuses relations 3D et évaluations GD&T, mais un micromètre étalonné, une jauge à broches ou un calibre à filets peut être plus rapide et plus adapté à une caractéristique simple et accessible.
Un comparateur optique peut-il remplacer une MMT ?
Uniquement pour les caractéristiques qu'il peut mesurer et les conditions de référence qu'il peut établir. Il est utile pour les profils 2D et les caractéristiques délicates, mais il ne vérifie pas automatiquement toutes les relations 3D sur une pièce CNC.
Chaque dimension doit-elle figurer sur le rapport d'inspection ?
Cela dépend du plan, des exigences du client, du périmètre de la première pièce et du plan qualité convenu. Le périmètre du rapport doit être défini avant la production ; un rapport sur des caractéristiques sélectionnées ne doit pas être présenté comme une inspection complète de toutes les exigences du plan.
Que doit envoyer un acheteur avec le fichier CAO ?
Envoyez le plan contrôlé, la révision, les unités, les exigences de matériau et de finition, les caractéristiques critiques, l'interprétation GD&T, la quantité, les attentes en matière d'échantillonnage ou de rapport, ainsi que toute exigence particulière d'essai ou de traçabilité. La géométrie CAO seule ne définit pas toutes les conditions d'acceptation.
En résumé : choisissez la méthode de mesure en fonction de la caractéristique et de la décision qu'elle doit appuyer. L'inspection manuelle offre un retour rapide sur le processus, l'inspection optique traite les profils 2D répétables et délicats, et l'inspection par MMT prend en charge les relations 3D complexes et les preuves dimensionnelles documentées. Une combinaison bien conçue produit des décisions de libération plus claires que le recours à un seul instrument pour chaque caractéristique.