
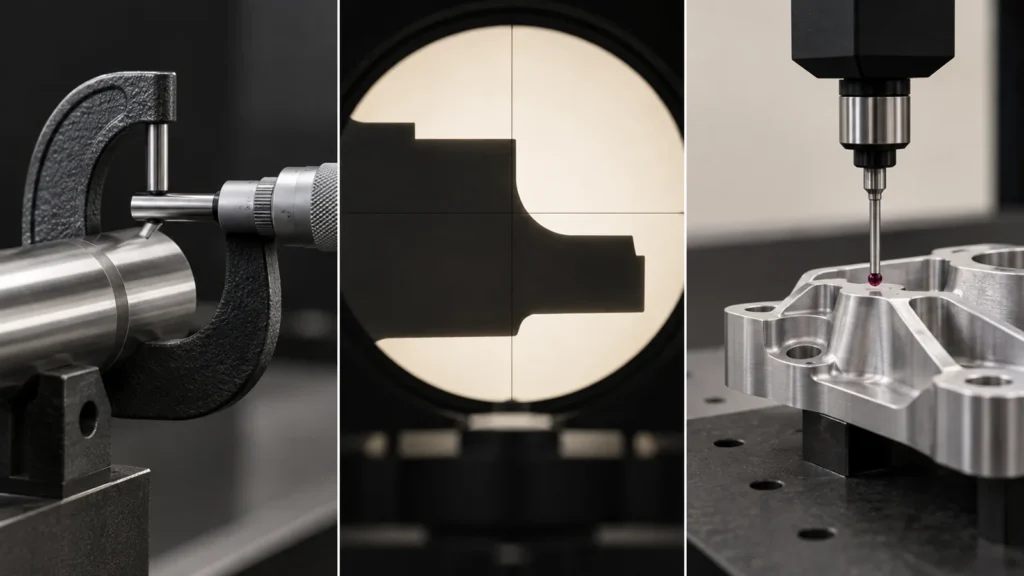
La CMM, el comparador óptico y la inspección manual no son puntos de control intercambiables. Cada método responde a una pregunta de medición diferente. Una CMM es adecuada para relaciones tridimensionales y GD&T. Un comparador óptico es eficiente para perfiles visibles, radios y pequeñas características bidimensionales. Las herramientas manuales suelen ser la forma más rápida de verificar dimensiones sencillas, roscas y ajustes en el taller. La elección correcta depende de la característica, la tolerancia, el material, el tamaño del lote, el esquema de datums y la evidencia que necesita el comprador para liberar las piezas.
Para el trabajo CNC personalizado, la inspección debe planificarse junto con el plano en lugar de seleccionarse después del mecanizado. Una pieza puede pasar una verificación con calibrador y aun así fallar una tolerancia de posición, un perfil real o una relación entre dos caras. A la inversa, enviar cada dimensión simple a una CMM puede añadir tiempo sin mejorar la decisión. Esta guía compara los tres enfoques y muestra cómo construir un plan de inspección práctico para una pieza mecanizada.
Respuesta breve: use herramientas manuales para dimensiones accesibles y claramente definidas; use un comparador óptico para perfiles 2D repetibles y características pequeñas y delicadas; use una CMM cuando la decisión de aceptación dependa de datums, geometría 3D, GD&T o un informe dimensional documentado. La mayoría de los planes de producción los combinan en lugar de elegir solo uno.
Comience por la característica, no por el nombre de la máquina
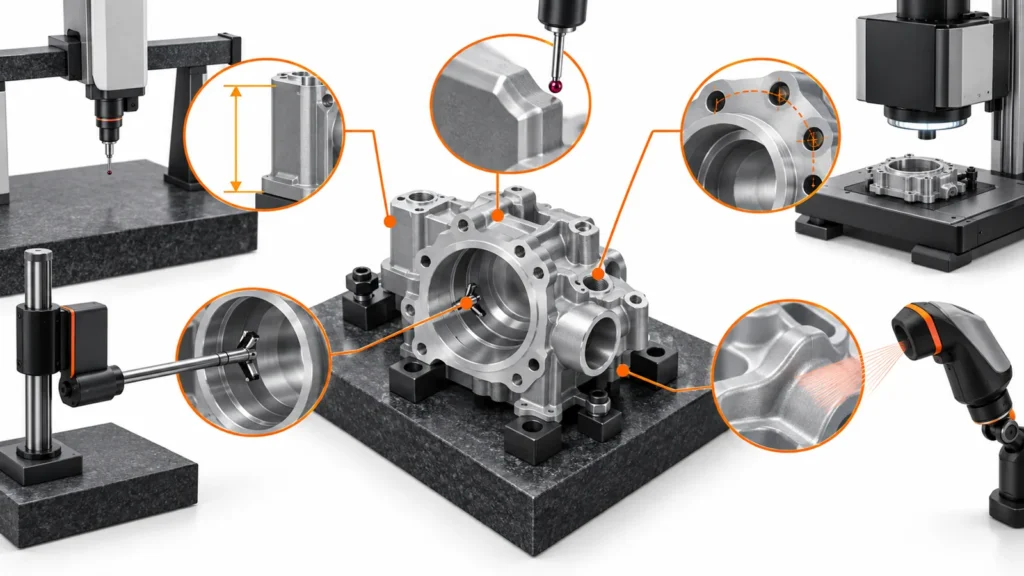 El método de inspección debe seguir la característica que se está aceptando. “La pieza fue inspeccionada” no es una declaración de calidad suficiente a menos que el plan de inspección identifique qué características se midieron, desde qué datums, con qué método y bajo qué condiciones.
Este enfoque centrado en las características también mantiene el plan de inspección comercialmente realista. Un comprador puede necesitar un informe completo para características críticas, pero solo una verificación por muestreo para dimensiones rutinarias. El método, el tamaño de la muestra y la profundidad del informe deben acordarse antes de la producción en lugar de asumirse a partir de la lista de equipos del proveedor.
Lo que la inspección manual hace bien, y dónde deja de ser suficiente
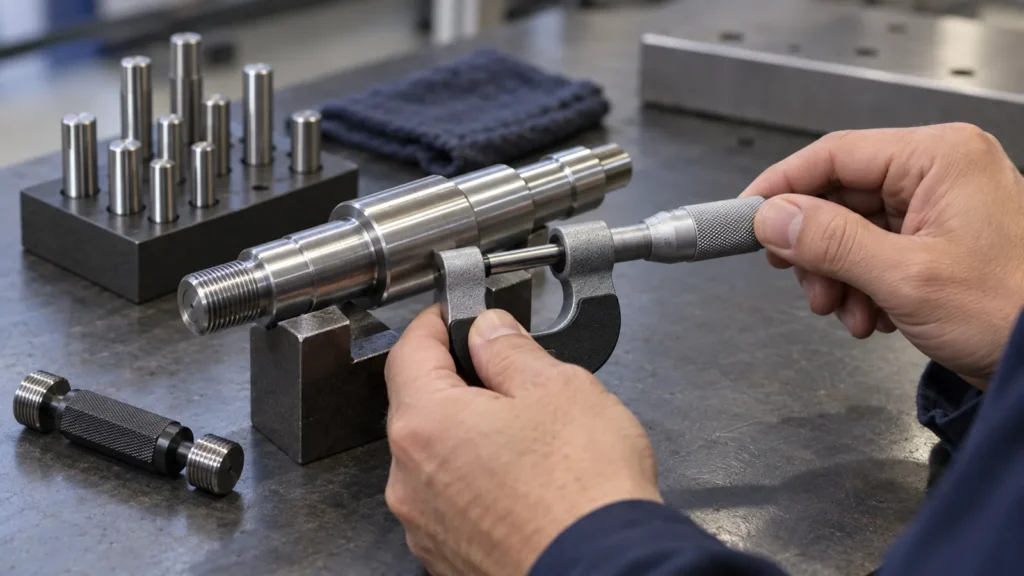 La inspección manual incluye herramientas como calibradores, micrómetros, calibres de pasador, calibres de rosca, medidores de altura, indicadores, calibres de radio y placas de superficie. Estas herramientas siguen siendo valiosas porque son rápidas, flexibles y están disponibles cerca de la máquina. Un operador puede verificar un agujero después de un ajuste de herramienta, confirmar el diámetro de un eje antes de retirar la pieza o verificar una rosca con un calibre pasa/no pasa sin esperar una cola de laboratorio.
La inspección manual es una opción sólida cuando:
Se vuelve menos adecuada cuando el resultado depende en gran medida de la técnica del operador, la fuerza de contacto, la temperatura de la pieza, la alineación o la interpretación. Una lectura de calibrador no puede por sí sola demostrar una tolerancia de posición. Un tapón de rosca puede verificar el acoplamiento funcional, pero no reemplaza una evaluación dimensional completa cuando el plano controla el diámetro de paso, la ubicación, la perpendicularidad o una interfaz de sellado. Los plásticos blandos, las paredes delgadas y las características flexibles similares a láminas también pueden deformarse bajo la presión de contacto.
Por lo tanto, las herramientas manuales se tratan mejor como parte de un plan de control por capas. Proporcionan retroalimentación rápida durante la configuración y la producción, mientras que se reserva un método más estructurado para las características en las que la incertidumbre de medición o las relaciones geométricas podrían cambiar la decisión de liberación.
Cuándo es mejor elegir un comparador óptico
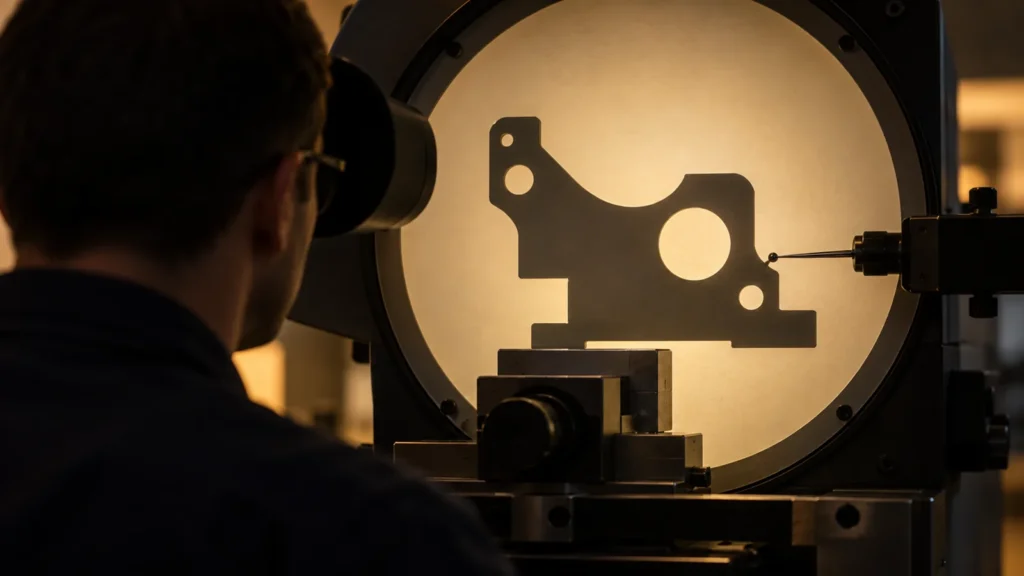 Un comparador óptico proyecta una silueta o imagen ampliada de una característica para que el inspector pueda evaluar un perfil, radio, ángulo, rompimiento de borde u otra característica bidimensional visible. Los sistemas de visión modernos pueden añadir detección digital de bordes y medición programada, pero la ventaja subyacente es similar: la pieza se puede evaluar sin presionar un palpador contra una característica delicada.
La inspección óptica suele ser útil para piezas pequeñas, secciones delgadas, perfiles similares a estampados, ranuras, radios, líneas que se intersecan y características en las que un palpador de contacto podría doblar o marcar la superficie. También puede ser eficiente cuando deben verificarse repetidamente muchas características 2D similares. Para un perfil plano con una orientación claramente definida, el resultado puede ser más fácil de explicar a un comprador que una colección de lecturas manuales.
Existen límites. Un contorno proyectado no establece automáticamente la estructura completa de datos de referencia 3D. Puede no verificar la profundidad de un bolsillo, la coaxialidad de agujeros separados o la relación entre características en caras diferentes. La iluminación, el estado del borde, las rebabas, el recubrimiento, la transparencia y el contorno seleccionado pueden influir en el resultado. Por esta razón, el plan de inspección debe especificar si el requisito es una silueta, un borde medido, una tolerancia de perfil o un límite funcional.
La comparación óptica no debe describirse como universalmente más precisa que la inspección manual o una CMM. Su valor es la adecuación a la tarea: medición sin contacto, evaluación 2D repetible y manejo eficiente de características que son difíciles de tocar de manera fiable. Para una discusión más profunda sobre cómo se conecta el método de inspección con el plano, enlace esta sección con la guía de tolerancias de mecanizado CNC.
Cuándo una CMM se gana su lugar en el plan de inspección
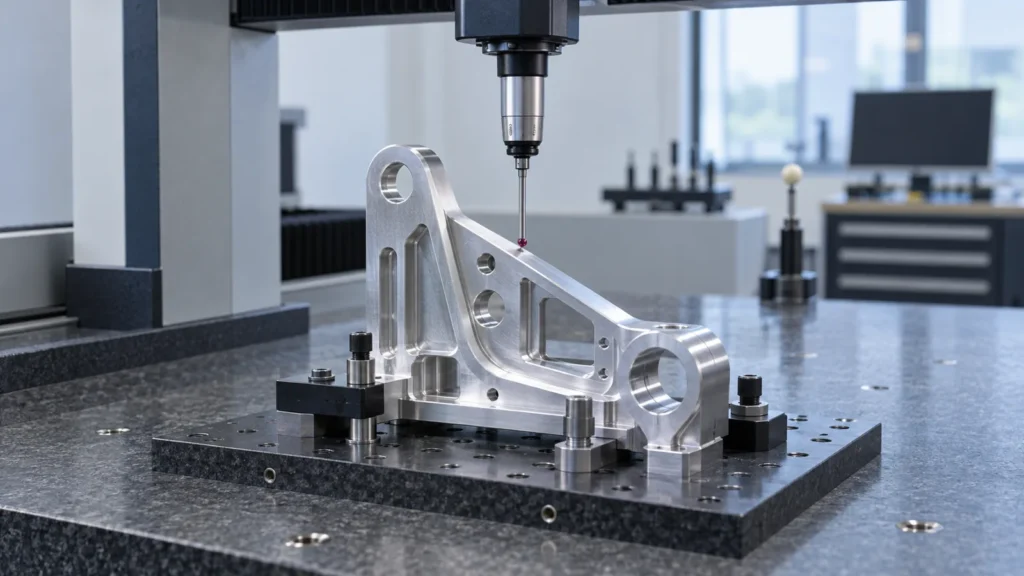 Una máquina de medición por coordenadas establece puntos en un sistema de coordenadas y los evalúa contra la geometría nominal. Su principal ventaja no es simplemente un número pequeño en una especificación de precisión. Es la capacidad de medir relaciones: un patrón de agujeros con respecto a datos de referencia, la orientación de una cara, la ubicación de un agujero o un perfil complejo a través de varias superficies.
Una CMM es especialmente apropiada cuando un plano incluye:
El programa de CMM todavía necesita criterio de ingeniería. El informe debe identificar la alineación, los datums, las definiciones de características, los puntos medidos, las reglas de evaluación, los supuestos de temperatura y la revisión del plano. Un mapa de desviaciones colorido sin ese contexto puede parecer impresionante, pero dejar al comprador incapaz de determinar qué se aceptó realmente. Un proveedor también debe distinguir entre un informe para un primer artículo, un informe para características críticas seleccionadas y un registro de muestreo de producción.
La inspección por CMM no es automáticamente necesaria para cada pieza. Si el único requisito es un diámetro exterior simple, un micrómetro calibrado puede proporcionar una verificación más rápida y adecuada. Si la pieza es flexible, el amarre y el soporte pueden afectar el resultado. Si la característica medida está contaminada con virutas, rebabas o residuos, la máquina puede producir datos repetibles para una pieza mal preparada. La planificación de la medición y la preparación de la pieza siguen siendo parte del control de calidad.
Una combinación práctica para prototipos y lotes de producción
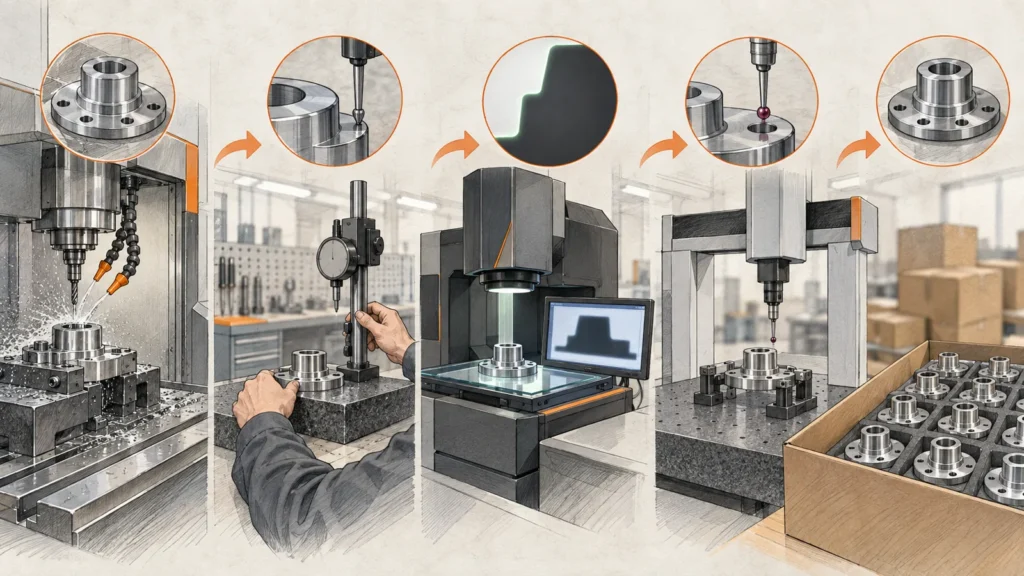 La mayoría de los proyectos de CNC se benefician de asignar cada característica al método más simple que pueda defender la decisión de aceptación. Un plan típico podría usar herramientas manuales para dimensiones en proceso, un sistema óptico para un perfil delicado y una CMM para las características relacionadas con datums y el informe de primer artículo.
El plan de inspección también debe reflejar el material y el proceso. El aluminio, el acero inoxidable, el titanio, los plásticos de ingeniería y las aleaciones de cobre pueden responder de manera diferente al calor de corte, la sujeción, la formación de rebabas y los cambios de temperatura. Un método que es conveniente para un soporte de acero rígido puede ser inadecuado para una cubierta delgada de polímero. Al analizar la elección del material, el relevante guía de materiales para mecanizado CNC puede proporcionar el contexto de ingeniería más amplio.
Para la evaluación de proveedores, pregunte qué puede demostrar el proceso de calidad para su plano específico en lugar de preguntar solo cuántos instrumentos hay en la fábrica. La página de capacidades de calidad de la empresa puede usarse como punto de partida, pero el alcance de la inspección final, el formato del informe, la regla de muestreo y los criterios de aceptación aún deben confirmarse para el pedido individual.
Preguntas que deben resolverse antes de solicitar la inspección
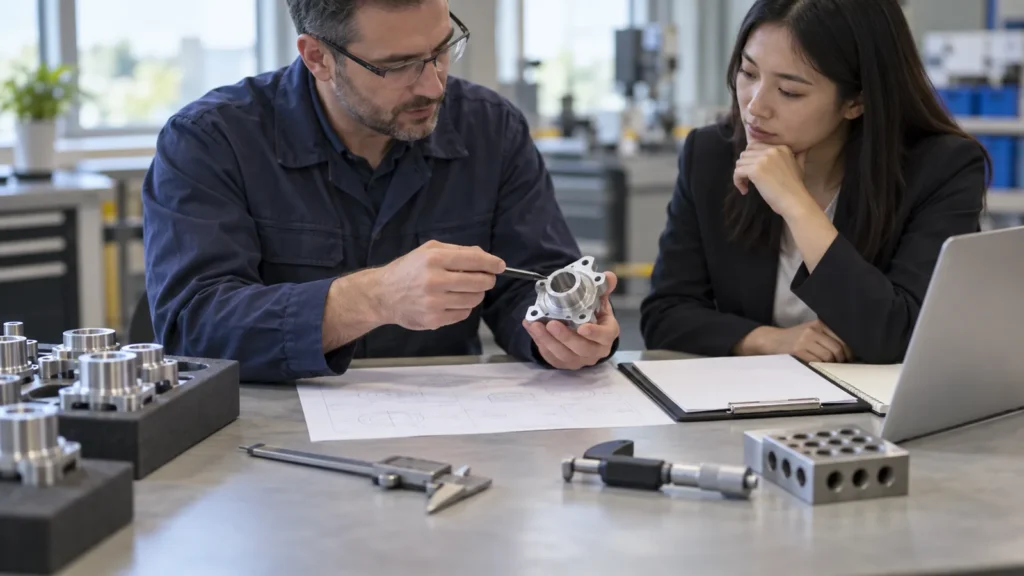 Las entradas claras evitan tanto la inspección insuficiente como el costo de inspección innecesario. Antes de enviar una RFQ o aprobar una primera pieza, defina:
Las respuestas convierten “inspeccione con cuidado, por favor” en un plan de calidad que dos organizaciones pueden interpretar de la misma manera. Para obtener una visión general de cómo encajan estos puntos de control en la producción, consulte el artículo principal sobre control de calidad del mecanizado CNC.
Preguntas frecuentes
¿Un CMM siempre es mejor que la inspección manual?
No. Un CMM es mejor para muchas relaciones 3D y evaluaciones GD&T, pero un micrómetro calibrado, un calibrador de pasador o un calibrador de roscas puede ser más rápido y más adecuado para una característica simple y accesible.
¿Puede un comparador óptico reemplazar a un CMM?
Solo para las características que puede medir y las condiciones de datum que puede establecer. Es útil para perfiles 2D y características delicadas, pero no verifica automáticamente cada relación 3D en una pieza CNC.
¿Debería aparecer cada dimensión en el informe de inspección?
Eso depende del plano, el requisito del cliente, el alcance de la primera pieza y el plan de calidad acordado. El alcance del informe debe definirse antes de la producción; un informe de características seleccionadas no debe presentarse como una inspección completa de cada requisito del plano.
¿Qué debería enviar un comprador junto con el archivo CAD?
Envíe el plano controlado, la revisión, las unidades, los requisitos de material y acabado, las características críticas, la interpretación de GD&T, la cantidad, las expectativas de muestreo o informe, y cualquier requisito especial de prueba o trazabilidad. La geometría CAD por sí sola no define todas las condiciones de aceptación.
En resumen: elija el método de medición según la característica y la decisión que debe respaldar. La inspección manual proporciona retroalimentación rápida del proceso, la inspección óptica maneja perfiles 2D repetibles y delicados, y la inspección CMM respalda relaciones 3D complejas y evidencia dimensional documentada. Una combinación bien diseñada produce decisiones de liberación más claras que depender de un solo instrumento para cada característica.