
A-286の機械加工計画には、合金名だけでなく材料の状態も必要です。溶体化処理材と時効処理材は、互換可能な機械加工の入力として扱うべきではありません。サイクルタイムを見積もったり、仕上げ工程の順序を選んだりする前に、供給される状態、完成部品で要求される状態、そしてその2点間の工程を明確にしてください。.
最初の判断は発注書で行う
A-286は、厳しい強度と温度の要件に用いられる時効硬化型鉄基合金です。合金の呼称だけでは、完全な製造ルートを特定できません。製品形態、管理材料仕様、状態、および追加の合格要件は、注文書上でまとめて示すべきです。.
例えば「A-286棒材」では、工場が最終切削にそのまま使える材料を受け取るのか、後工程の処理を見込む必要があるのかという疑問が残ります。ある状態に基づいて見積もられたルートは、納入された素材が別の状態であれば適切でなくなる可能性があります。部品が生産に入る前に、材料証明書と注文要件を通じてその差異を解消してください。.
2つのルートは異なる計画上の課題を生む
機械加工が時効処理に先行する場合、計画担当者はどの面を早期に仕上げられ、どの面に後工程用の取り代を残すべきかを判断する必要があります。検討では、薄肉部、長い形状、基準面、および嵌合部品に関連する寸法を考慮すべきです。取り代の量は、特定の部品と認定されたルートごとに設定する必要があります。.
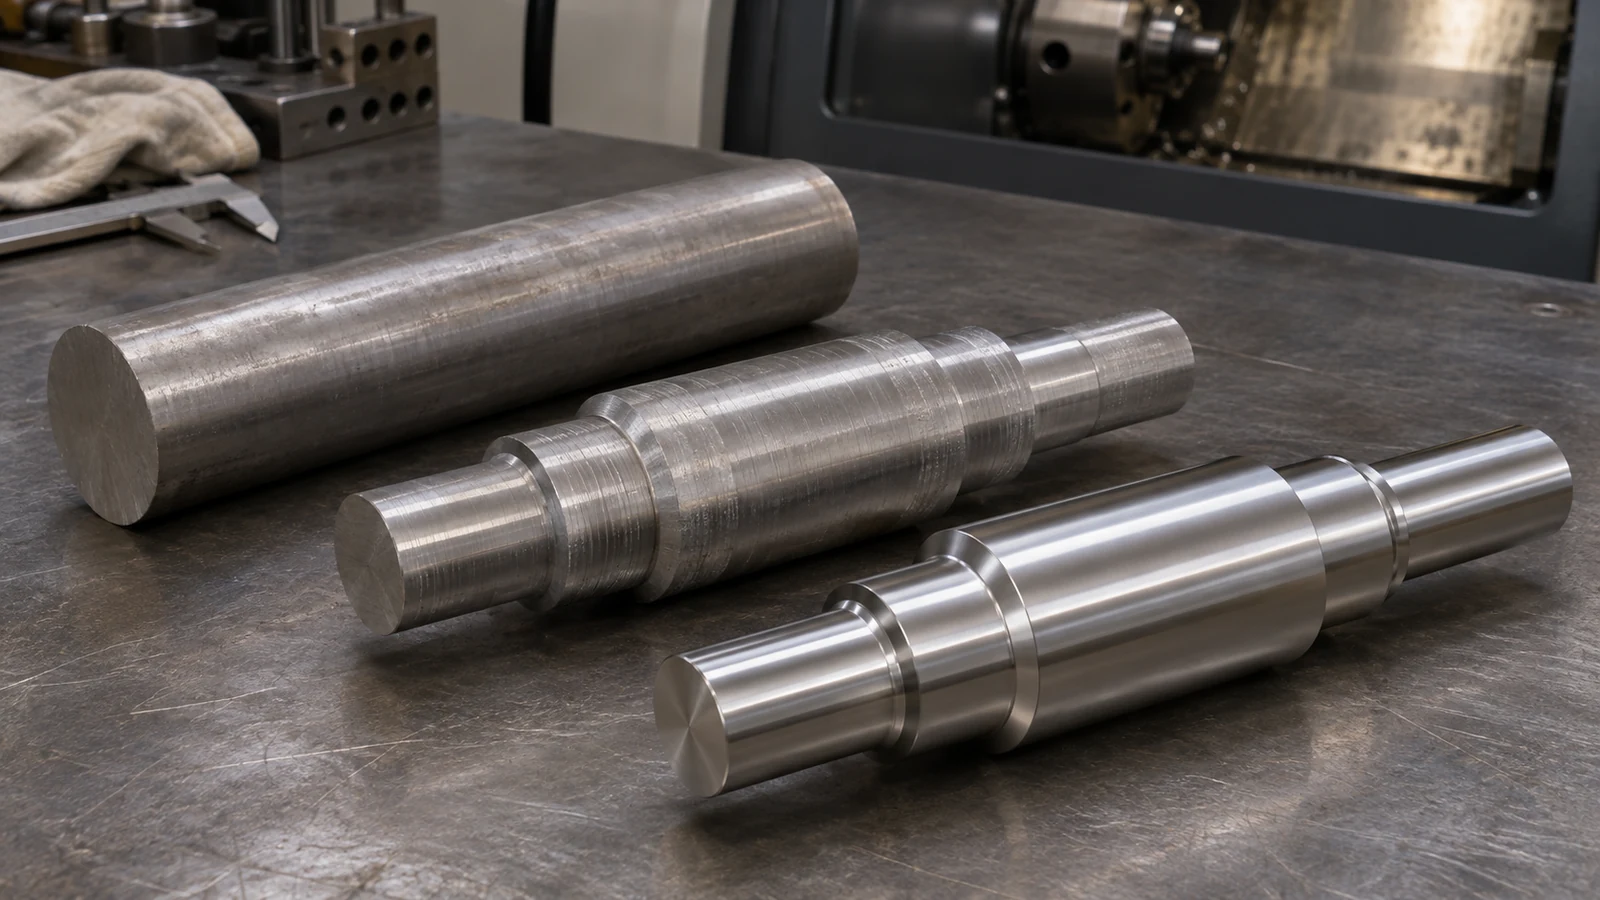
素材がすでに時効処理されている場合、切削は最初からその状態に対して行われます。工具選定、切りくず管理、実用的な工具寿命をそれに応じて評価する必要があります。公表されているサプライヤーの機械加工データは、焼なまし状態と時効処理状態のA-286を区別しており、これらのデータは状態を分ける必要性を裏付けますが、特定部品のサイクルタイムを予測するものではありません。.
どちらのルートも普遍的に優れているわけではありません。小さな旋削部品と薄肉のフライス加工ブラケットは、同じ材料仕様を共有していても異なる工程順序が必要になる場合があります。必要な 熱処理 を、機械加工の見積もりを確定した後に追加するのではなく、完全なルートの一部として検討してください。.
難しい形状に試作の基準を設定させる
試作は、生産を制限する可能性が最も高い形状を代表すべきです。開いた端面切削は、深いボア、細長い外ねじ、または長い工具で到達するポケットについてほとんど何も示さないかもしれません。代表的な工程を選び、成功の基準を定義してください。すなわち、安定した寸法、許容可能な表面、管理可能な切りくず、そして次の部品を保護する工具交換のポイントです。.
旋削形状では、材料が除去されるにつれて利用可能な支持を検討してください。厚いブランクで安定している粗加工の段取りも、完成断面付近では異なる挙動を示す可能性があります。フライス加工部品では、表面要件を厳しくする前に、工具の到達距離と治具へのアクセスを確認してください。このサイトの フライス加工能力ページ プロセスの文脈を提供します。最終的な工程経路は依然として図面に依存します。.
切削開始データは、実際の加工と材料状態について工具サプライヤーから入手すべきです。試行中の変更は記録してください。理由を記録せずに速度を下げたり、インサートを交換したり、パス順序を調整したりすると、後の再注文で再現することが難しくなります。.
ねじとボアには独自の合格判定計画が必要
図面はねじを正しく定義できても、その製造順序は不明確なままにすることがあります。ねじが処理の前と後のどちらで切削されるか、後工程の仕上げがそれに影響するか、最終ゲージ検査がいつ行われるかを特定してください。同じ原則は、機能がサイズと別のフィーチャとの関係の両方に依存するボアにも当てはまります。.
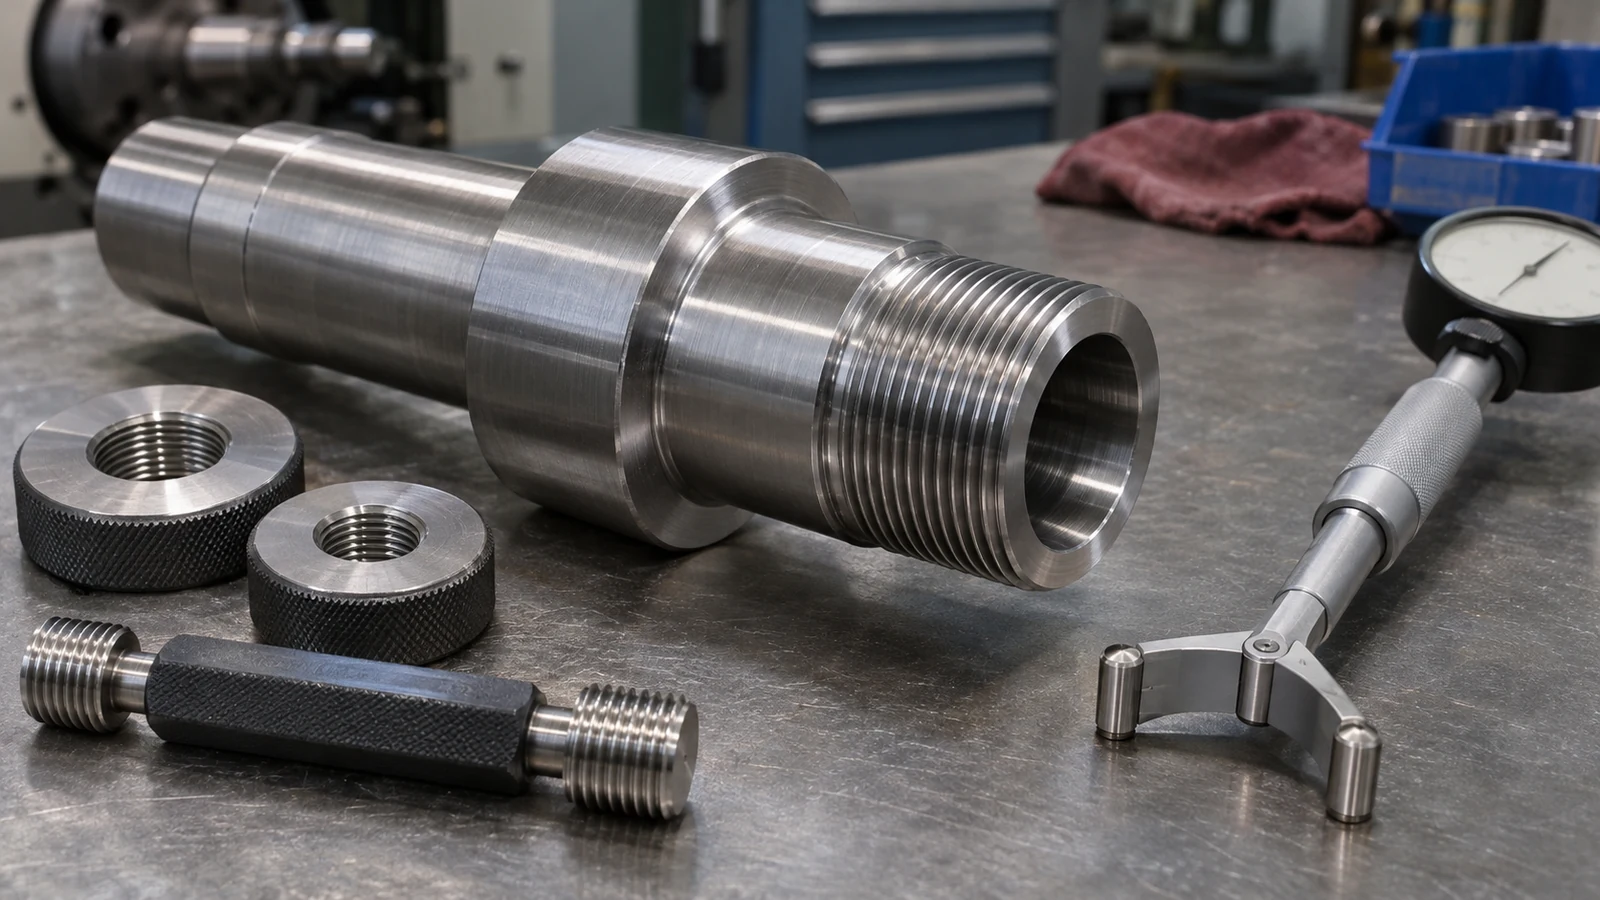
ある工程の後にバリ取り、洗浄、またはコーティングが続く場合、受け入れ検査が納品状態を反映していることを確認してください。工程内測定に合格しても、完成したフィーチャが図面を満たしているかどうかは確定しません。関連する円筒フィーチャについては、, CNC旋削 順序の整理に役立つ場合がありますが、データムと最終検査を定義する必要性はなくなりません。.
再発注を再現可能にする
材料仕様と状態、図面改訂、承認された順序、検査段階、および工具交換の根拠を保持してください。これらの記録は、最初のバッチが成功した理由を説明します。異なる在庫状態での将来の注文は、古い加工設定を自動的に引き継ぐのではなく、見直しを促すべきです。.
エンジニアリングリリースは4つの実務的な問いに答えるべきです。どの材料が入荷するか、どの状態で出荷しなければならないか、各段階でどのフィーチャが完成するか、そして適合性を証明する証拠は何か。これにより、記事の加工に関する議論を、より広範な選択肢につなげ続けることができます。 高温用途向け材料 材料ラベルだけでは部品性能が保証されると仮定せずに。.
有用な最終チェックは、1つの重要な寸法を工程経路全体で追跡することです。そのデータムが変わる場合、最後の測定後に処理が行われる場合、または仕上げ工程がそれに影響し得る場合、必要なフォローアップを記録してください。この演習は、不完全なプロセスの引き継ぎが不合格出荷になる前に、しばしばそれを明らかにします。.