
Un plan de mecanizado de A-286 necesita la condición del material además del nombre de la aleación. El material tratado en solución y envejecido no debe tratarse como insumos de mecanizado intercambiables. Antes de estimar el tiempo de ciclo o elegir una secuencia de acabado, establezca la condición suministrada, la condición requerida en la pieza terminada y las operaciones entre esos dos puntos.
La primera decisión está en la orden de compra
A-286 es una aleación base hierro endurecible por envejecimiento utilizada para requisitos exigentes de resistencia y temperatura. Su designación de aleación por sí sola no especifica la ruta de fabricación completa. La forma del producto, la especificación de material de control, la condición y cualquier requisito de aceptación adicional deben aparecer juntos en el pedido.
Por ejemplo, ‘barra A-286’ deja dudas sobre si el taller recibe material listo para el corte final o debe prever un tratamiento posterior. Una ruta cotizada basada en una condición puede no seguir siendo apropiada si el material entregado tiene otra. Resuelva esa diferencia mediante el certificado de material y los requisitos del pedido antes de que la pieza entre en producción.
Dos rutas crean problemas de planificación diferentes
Cuando el mecanizado precede al envejecimiento, el planificador debe decidir qué superficies pueden acabarse temprano y cuáles deben conservar sobrematerial para una operación posterior. La revisión debe considerar secciones delgadas, características largas, superficies de referencia y cualquier dimensión vinculada a un componente de acoplamiento. La cantidad de sobrematerial debe establecerse para la pieza específica y la ruta calificada.
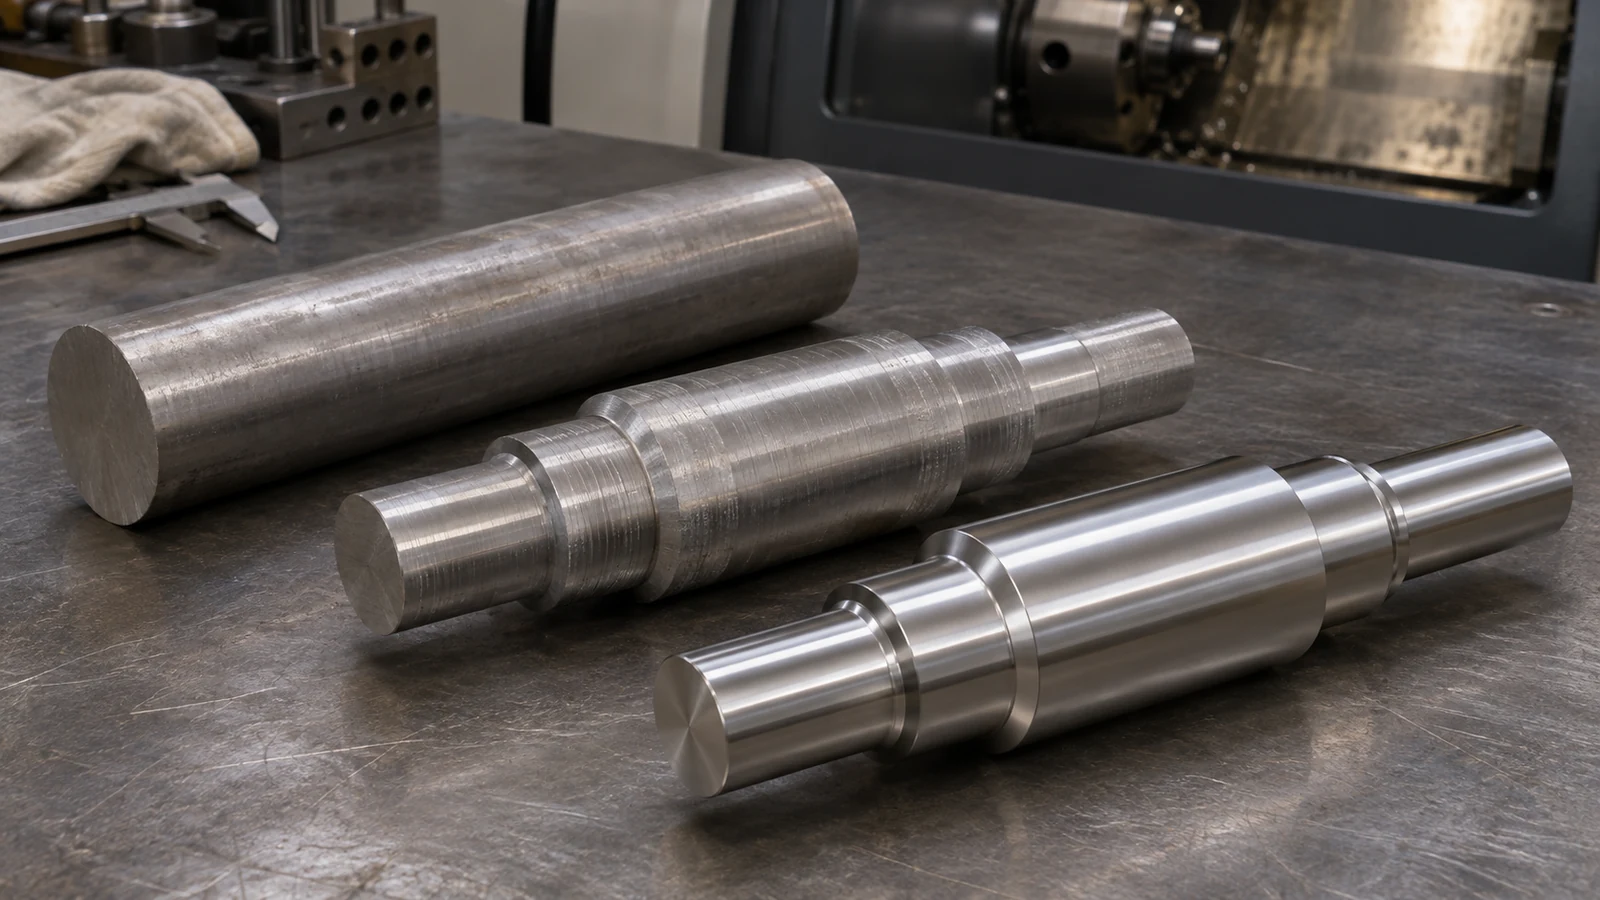
Cuando el material ya está envejecido, el corte procede contra esa condición desde el principio. La selección de herramientas, la gestión de virutas y la vida útil de la herramienta deben evaluarse en consecuencia. Los datos de mecanizado publicados por los proveedores distinguen el A-286 recocido y el envejecido; esos datos respaldan la necesidad de separar las condiciones, pero no predicen el tiempo de ciclo de un componente en particular.
Ninguna ruta es universalmente preferible. Un componente torneado pequeño y un soporte fresado delgado pueden necesitar secuencias diferentes incluso cuando comparten una especificación de material. Analice el requisito tratamiento térmico como parte de la ruta completa en lugar de añadirlo después de fijar la cotización de mecanizado.
Deje que la característica difícil defina la prueba
Una prueba debe representar la característica con mayor probabilidad de limitar la producción. Un corte de refrentado abierto puede decir poco sobre un barreno profundo, una rosca externa esbelta o un bolsillo al que se accede con una herramienta larga. Seleccione una operación representativa y defina qué significa el éxito: tamaño estable, superficie aceptable, virutas manejables y un punto de cambio de herramienta que proteja la siguiente pieza.
En geometría torneada, examine el soporte disponible a medida que se elimina material. Un montaje de desbaste estable con una pieza en bruto gruesa puede comportarse de manera diferente cerca de la sección terminada. En piezas fresadas, revise el alcance de la herramienta y el acceso al utillaje antes de ajustar un requisito de superficie. El sitio página de capacidades de fresado proporciona contexto del proceso; la ruta final sigue dependiendo del plano.
Los datos de corte iniciales deben provenir del proveedor de la herramienta para la operación real y la condición del material. Registre los cambios durante la prueba. Reducir la velocidad, cambiar un inserto o ajustar una secuencia de pasadas sin registrar el motivo hace que los pedidos repetidos posteriores sean más difíciles de reproducir.
Las roscas y los barrenos necesitan su propio plan de aceptación
Un plano puede definir correctamente una rosca y, al mismo tiempo, dejar poco clara su secuencia de fabricación. Identifique si la rosca se corta antes o después del tratamiento, si el acabado posterior la afecta y cuándo se realiza la verificación final con calibre. El mismo principio se aplica a los barrenos cuya función depende tanto del tamaño como de su relación con otra característica.
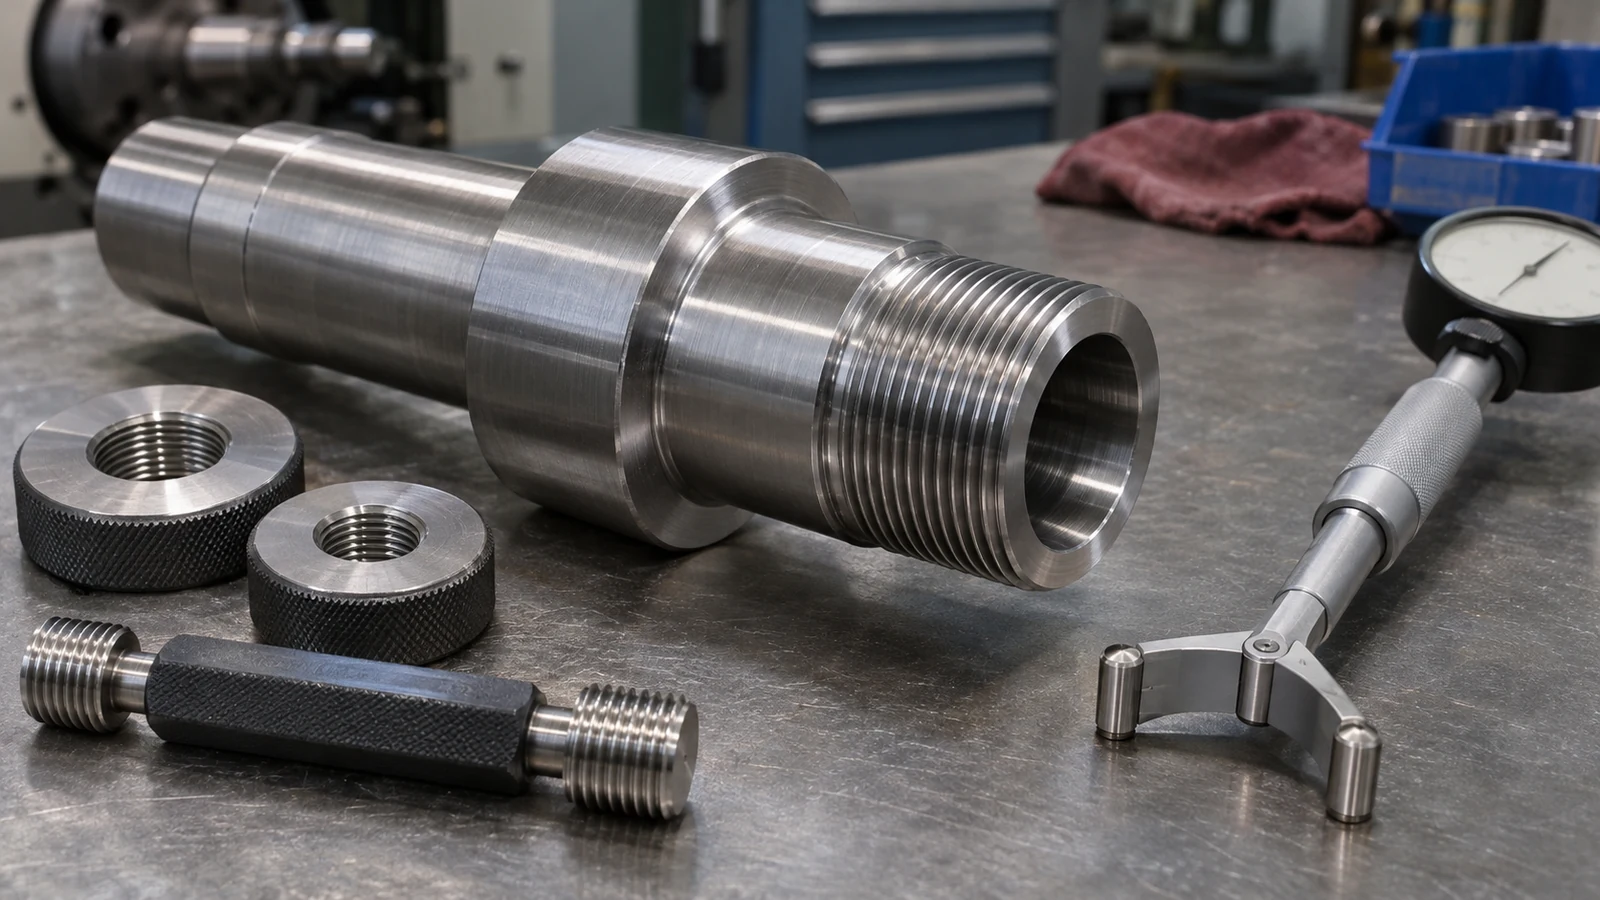
Si a una operación le sigue un desbarbado, una limpieza o un recubrimiento, asegúrese de que la verificación de aceptación refleje la condición de entrega. Aprobar una medición en proceso no resuelve si la característica terminada cumple el plano. Para características cilíndricas relacionadas, torneado CNC puede ayudar a organizar la secuencia, pero no elimina la necesidad de definir datums e inspección final.
Haga que un pedido repetido sea repetible
Conserve la especificación y condición del material, la revisión del plano, la secuencia aprobada, las etapas de inspección y la base para el reemplazo de herramientas. Estos registros explican por qué funcionó un primer lote exitoso. Un pedido futuro con una condición de stock diferente debería activar una revisión en lugar de heredar automáticamente los ajustes de mecanizado anteriores.
La liberación de ingeniería debe responder cuatro preguntas prácticas: qué material llega, qué condición debe salir, qué características se completan en cada etapa y qué evidencia demuestra la conformidad. Esto mantiene la discusión de mecanizado del artículo conectada con la selección más amplia de materiales para servicio a temperatura elevada sin suponer que una etiqueta de material por sí sola garantice el rendimiento del componente.
Una verificación final útil es rastrear una dimensión crítica a lo largo de la ruta. Si su datum cambia, si el tratamiento ocurre después de su última medición o si una operación de acabado puede afectarla, registre el seguimiento requerido. Ese ejercicio a menudo expone una transferencia de proceso incompleta antes de que se convierta en un envío rechazado.