
План обработки A-286 должен учитывать не только название сплава, но и состояние материала. Заготовки после закалки на твердый раствор и после старения не следует рассматривать как взаимозаменяемые входные данные для обработки. Прежде чем оценивать время цикла или выбирать последовательность финишных операций, установите состояние поставленного материала, состояние, требуемое в готовой детали, и операции между этими двумя точками.
Первое решение принимается в заказе на закупку
A-286 — это дисперсионно-твердеющий сплав на основе железа, применяемый для ответственных требований по прочности и температуре. Одно лишь его обозначение сплава не определяет полный производственный маршрут. Форма продукции, контролирующая спецификация материала, состояние и любые дополнительные требования к приемке должны указываться вместе в заказе.
Например, ‘пруток A-286’ оставляет вопросы о том, получает ли цех материал, готовый к финишной резке, или должен предусматривать последующую обработку. Маршрут, рассчитанный для одного состояния, может оказаться непригодным, если поставленная заготовка имеет другое. Устраните это расхождение через сертификат материала и требования заказа до запуска детали в производство.
Два маршрута создают разные задачи планирования
Когда обработка предшествует старению, планировщик должен решить, какие поверхности можно обработать окончательно раньше, а какие должны сохранить припуск для последующей операции. При анализе следует учитывать тонкие сечения, протяженные элементы, базовые поверхности и любые размеры, связанные с сопрягаемой деталью. Величина припуска должна устанавливаться для конкретной детали и аттестованного маршрута.
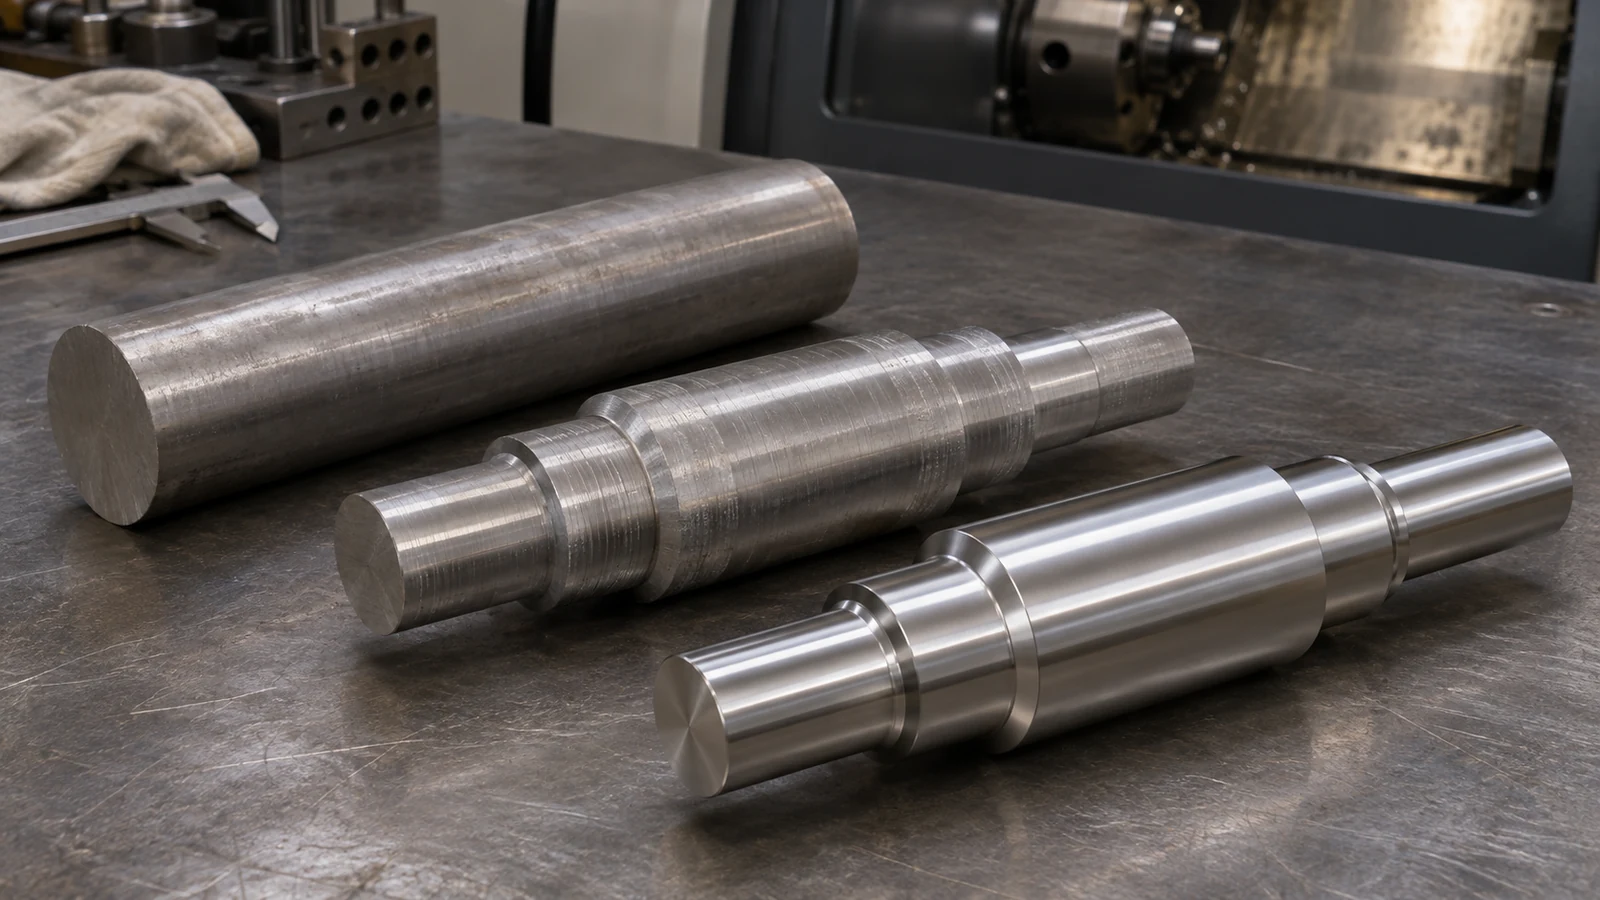
Когда заготовка уже состарена, резание ведется с учетом этого состояния с самого начала. Выбор инструмента, управление стружкой и допустимый срок службы инструмента необходимо оценивать соответствующим образом. Опубликованные данные поставщиков по обработке различают отожженный и состаренный A-286; эти данные подтверждают необходимость разделять состояния, но не предсказывают время цикла конкретной детали.
Ни один из маршрутов не является универсально предпочтительным. Небольшая токарная деталь и тонкий фрезерованный кронштейн могут требовать разных последовательностей, даже если они имеют общую спецификацию материала. Обсудите требуемое термическая обработка как часть полного маршрута, а не добавляйте его после фиксации расценки на обработку.
Пусть сложный элемент задает пробную обработку
Пробная обработка должна представлять элемент, наиболее вероятно ограничивающий производство. Открытый торцевой проход может мало сказать о глубоком отверстии, тонкой наружной резьбе или кармане, доступ к которому осуществляется длинным инструментом. Выберите представительную операцию и определите, что считается успехом: стабильный размер, приемлемая поверхность, управляемая стружка и точка смены инструмента, защищающая следующую деталь.
На токарной геометрии проверяйте доступную поддержку по мере удаления материала. Черновая наладка, устойчивая при толстой заготовке, может вести себя иначе вблизи готового сечения. На фрезерованных деталях проверяйте вылет инструмента и доступ оснастки до ужесточения требования к поверхности. На сайте страница возможностей фрезерования обеспечивает контекст процесса; окончательный маршрут по-прежнему зависит от чертежа.
Начальные данные резания должны поступать от поставщика инструмента для фактической операции и состояния материала. Фиксируйте изменения в ходе пробного прогона. Снижение скорости, замена пластины или корректировка последовательности проходов без записи причины затрудняют воспроизводимость последующих повторных заказов.
Резьба и отверстия требуют собственного плана приемки
Чертеж может корректно задавать резьбу, оставляя при этом неясной последовательность ее изготовления. Определите, нарезается ли резьба до или после обработки, влияет ли на нее последующая отделка и когда выполняется окончательный контроль калибром. Тот же принцип применим к отверстиям, функция которых зависит как от размера, так и от взаимосвязи с другим элементом.
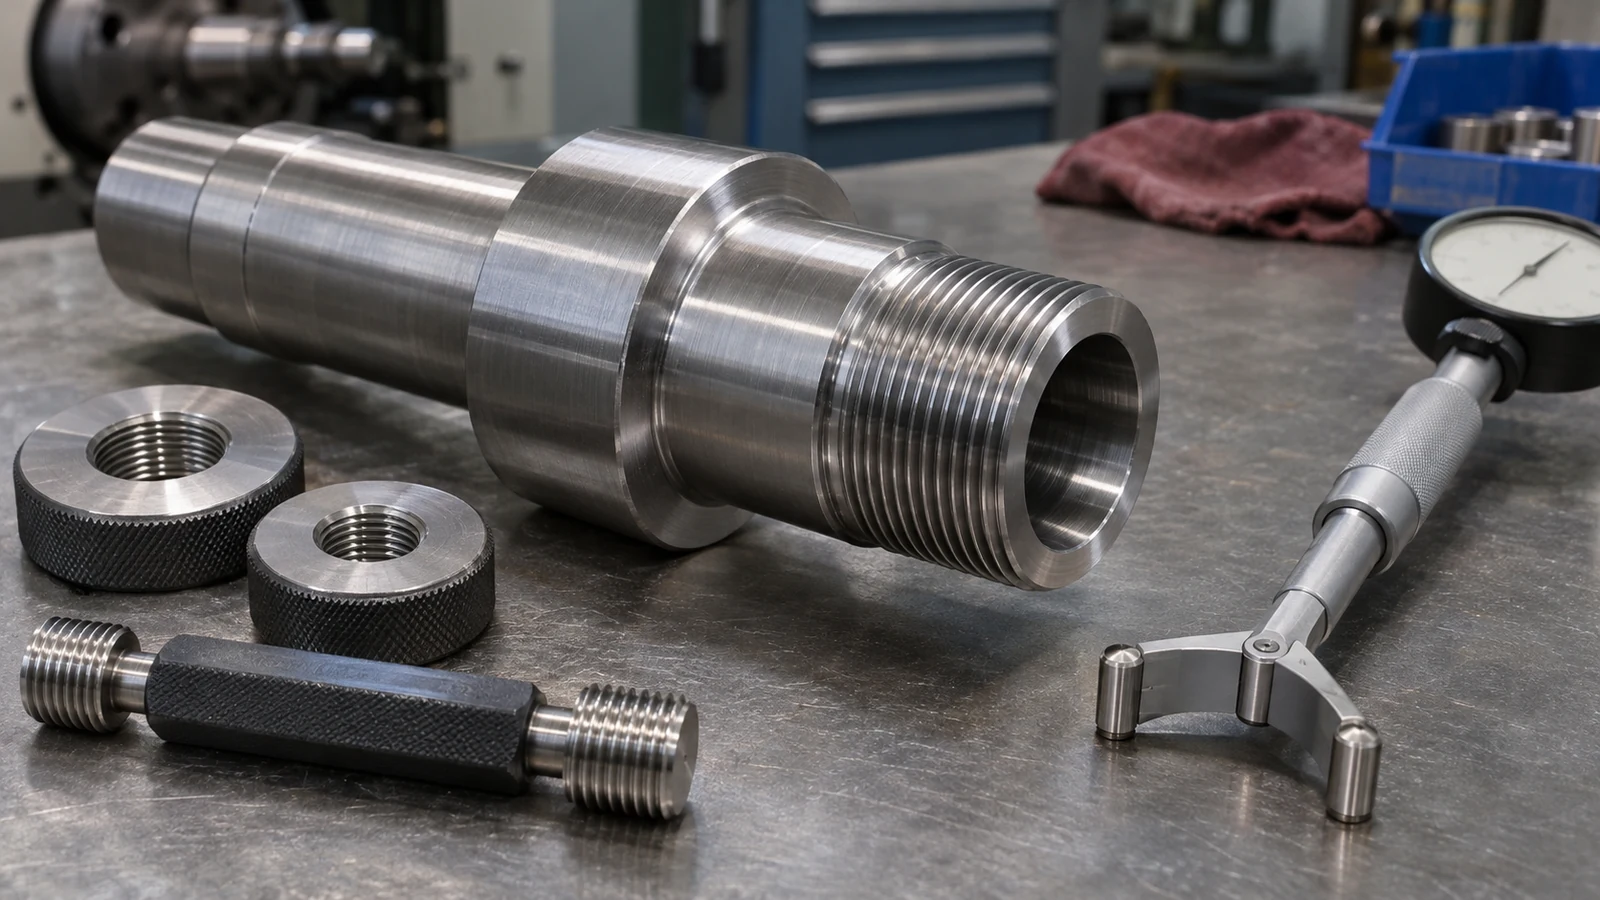
Если за операцией следует снятие заусенцев, очистка или покрытие, убедитесь, что приемочный контроль отражает состояние при поставке. Прохождение межоперационного измерения не решает вопрос о том, соответствует ли готовая поверхность чертежу. Для связанных цилиндрических элементов, токарной обработки с ЧПУ может помочь упорядочить последовательность, но не устраняет необходимости определять базы и окончательный контроль.
Сделайте повторный заказ воспроизводимым
Сохраняйте спецификацию и состояние материала, ревизию чертежа, утвержденную последовательность, этапы контроля и основание для замены инструмента. Эти записи объясняют, почему успешно прошла первая партия. Будущий заказ с иным состоянием заготовки должен инициировать пересмотр, а не автоматическое наследование прежних режимов обработки.
Инженерный выпуск должен отвечать на четыре практических вопроса: какой материал поступает, в каком состоянии он должен выйти, какие элементы завершаются на каждом этапе и какие доказательства подтверждают соответствие. Это сохраняет связь обсуждения обработки в статье с более широким выбором материалов для работы при повышенных температурах не предполагая, что одно обозначение материала гарантирует характеристики компонента.
Полезная финальная проверка — проследить один критический размер по всему маршруту. Если его база меняется, если обработка происходит после его последнего измерения или если отделочная операция может на него повлиять, зафиксируйте требуемые последующие действия. Такое упражнение часто выявляет неполную передачу процесса до того, как она превратится в отклоненную поставку.