
+86-188-7042-1176
project@jcproto.com
月〜金:午前8時〜午後6時(GMT+8)
EN
ISO 9001:2015 認証取得
熱処理
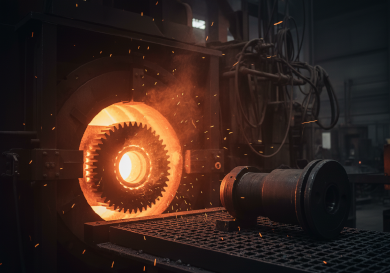
熱処理とは、金属の形状を変えることなく、その物理的・機械的性質を変化させるために用いられる、制御された加熱・冷却プロセスです。強度、硬さ、靭性、または延性を高めるために不可欠です。Jucheng Precisionでは、認証を受けたパートナーを通じて幅広い熱処理プロセスを管理し、お客様のCNC加工部品が厳格な冶金要件を満たすことを保証します。.
切削前の被削性を向上させる焼なましから、高精度金型部品の仕上げのための真空焼入れまで、当社はライフサイクル全体を監督します。最終精密研削の前に、処理されたすべての部品をHRC(ロックウェル)硬さ試験で検証し、お客様の仕様(例:工具鋼で58~60 HRC)を満たしていることを確認します。.
主な仕様
| 仕様 | 技術範囲 | 備考 |
|---|---|---|
| 最大部品サイズ | 1000 mm x 800 mm x 800 mm | 炉の容量による |
| 硬さ範囲 | 20 HRC – 65 HRC | 材料による |
| 浸炭深さ | 0.1 mm – 2.0 mm | 浸炭/窒化の場合 |
| 対応材料 | 炭素鋼、合金鋼、工具鋼、ステンレス(17-4PH)、アルミニウム | Alは析出硬化(T6)を使用 |
| 標準リードタイム | 3~5日 | バッチ処理と試験を含む |
| 検証 | ロックウェルC(HRC)、ブリネル(HB) | 硬さ報告書を提供 |
熱処理プロセス
| 処理 | 説明 | 主な利点と用途 |
|---|---|---|
| 焼入れ・急冷 | 金属を臨界温度まで加熱し、油、水、または空気中で急速に冷却(急冷)して微細組織を「凍結」させる。. | 利点: 最大の硬さと強度。. 用途: 工具鋼の金型、構造用鋼部品。. |
| 浸炭焼入れ | 低炭素鋼の表面に炭素を拡散させる。硬い外側の「ケース」を形成しつつ、芯部は軟らかく靭性を保つ。. | 利点: 耐摩耗性の表面+耐衝撃性の芯部。. 用途: 歯車、シャフト、ピン、スプロケット。. |
| 真空焼入れ | 酸化とスケーリングを防ぐために真空環境で行う。光沢のある清浄な仕上がりを提供する。. | 利点: 歪みが最小限で表面スケールなし。. 用途: 高精度医療部品、航空宇宙部品。. |
| 焼なまし/正常化 | 金属を軟化させ、内部応力を除去し、結晶粒組織を改善するために加熱して徐冷する。. | 利点: 材料を加工しやすくし、反りを防ぎます。. 用途: 前加工素材、溶接部品。. |
| 窒化処理 | 窒素を表面に拡散させ、焼入れなしで硬質で耐摩耗性のある層を形成します。ひずみが少ないです。. | 利点: 高い表面硬度(最大70 HRC相当)と耐食性。. 用途: 金型キャビティ、精密ねじ。. |
熱処理の設計ガイドライン
研削代を残す:
熱処理は内部応力の解放を引き起こし、寸法のひずみ(反り)やわずかなサイズ変化につながります。. ヒント: 最終サイズに研削する重要な部位には、常に0.2mm~0.5mmの余肉(「研削代」)を残してください。 硬化サイクル 硬化。.
鋭い角:
鋭い内角は避けてください。焼入れの急速冷却時に応力集中箇所となり、部品に割れを生じさせる可能性があります。可能な限り丸みのある角を使用してください。.
均一な断面:
厚さが急激に変化する部品(例:薄いフィンに接続された厚いブロック)は冷却速度が異なり、割れにつながります。均一な肉厚または段階的な移行を設計してください。.
ねじ部の保護:
細目ねじは焼入れ中に脆化したり変形したりすることがあります。窒化処理を行う場合はねじ部をマスキングするか、材料がそれほど硬くない場合は熱処理後に機械加工するのが最適なことがよくあります。.
業界別用途
自動車パワートレイン
トランスミッションギアやクランクシャフトは、高いトルク荷重を吸収しつつ折損することなく、絶え間ない摩擦摩耗に耐えるために浸炭焼入れされます。.
金型製作
H13またはP20鋼から作られる射出成形金型は、変形することなく数百万サイクルの高圧プラスチック射出に耐えるために真空焼入れされます。.
航空宇宙
17-4PHステンレス鋼部品は、飛行制御部品の最大の強度対重量比を達成するために析出硬化(H900条件)されます。.
重機
アクスルやドライブシャフトは、軸の残りの部分を靭性に保ちながら軸受面のみを硬化させるために高周波焼入れ(局部加熱)されます。.