
Ein A-286-Bearbeitungsplan benötigt neben der Legierungsbezeichnung auch den Werkstoffzustand. Lösungsgeglühter und ausgehärteter Werkstoff darf nicht als austauschbarer Bearbeitungsinput behandelt werden. Bevor die Zykluszeit geschätzt oder eine Endbearbeitungsfolge gewählt wird, sind der gelieferte Zustand, der im Fertigteil geforderte Zustand und die Operationen zwischen diesen beiden Punkten festzulegen.
Die erste Entscheidung fällt auf der Bestellung
A-286 ist eine aushärtbare Legierung auf Eisenbasis, die für anspruchsvolle Festigkeits- und Temperaturanforderungen eingesetzt wird. Allein die Legierungsbezeichnung legt den vollständigen Fertigungsweg nicht fest. Produktform, maßgebliche Werkstoffspezifikation, Zustand und etwaige zusätzliche Abnahmeanforderungen sollten gemeinsam auf der Bestellung erscheinen.
Beispielsweise lässt ‘A-286-Stabstahl’ Fragen offen, ob das Werkstattmaterial für die Endbearbeitung bereit ist oder ob für eine spätere Wärmebehandlung Aufmaß berücksichtigt werden muss. Ein auf einen Zustand gestützter Angebotsweg bleibt möglicherweise nicht geeignet, wenn der gelieferte Werkstoff einen anderen Zustand aufweist. Diese Abweichung ist anhand des Werkstoffzeugnisses und der Bestellanforderungen zu klären, bevor das Teil in die Produktion geht.
Zwei Wege erzeugen unterschiedliche Planungsprobleme
Wenn die Bearbeitung vor dem Aushärten erfolgt, muss der Planer entscheiden, welche Flächen früh fertigbearbeitet werden können und welche Aufmaß für eine spätere Operation behalten sollten. Die Prüfung sollte dünne Querschnitte, lange Merkmale, Bezugsflächen und alle Maße berücksichtigen, die an ein Gegenstück gebunden sind. Die Höhe des Aufmaßes ist für das jeweilige Teil und den qualifizierten Weg festzulegen.
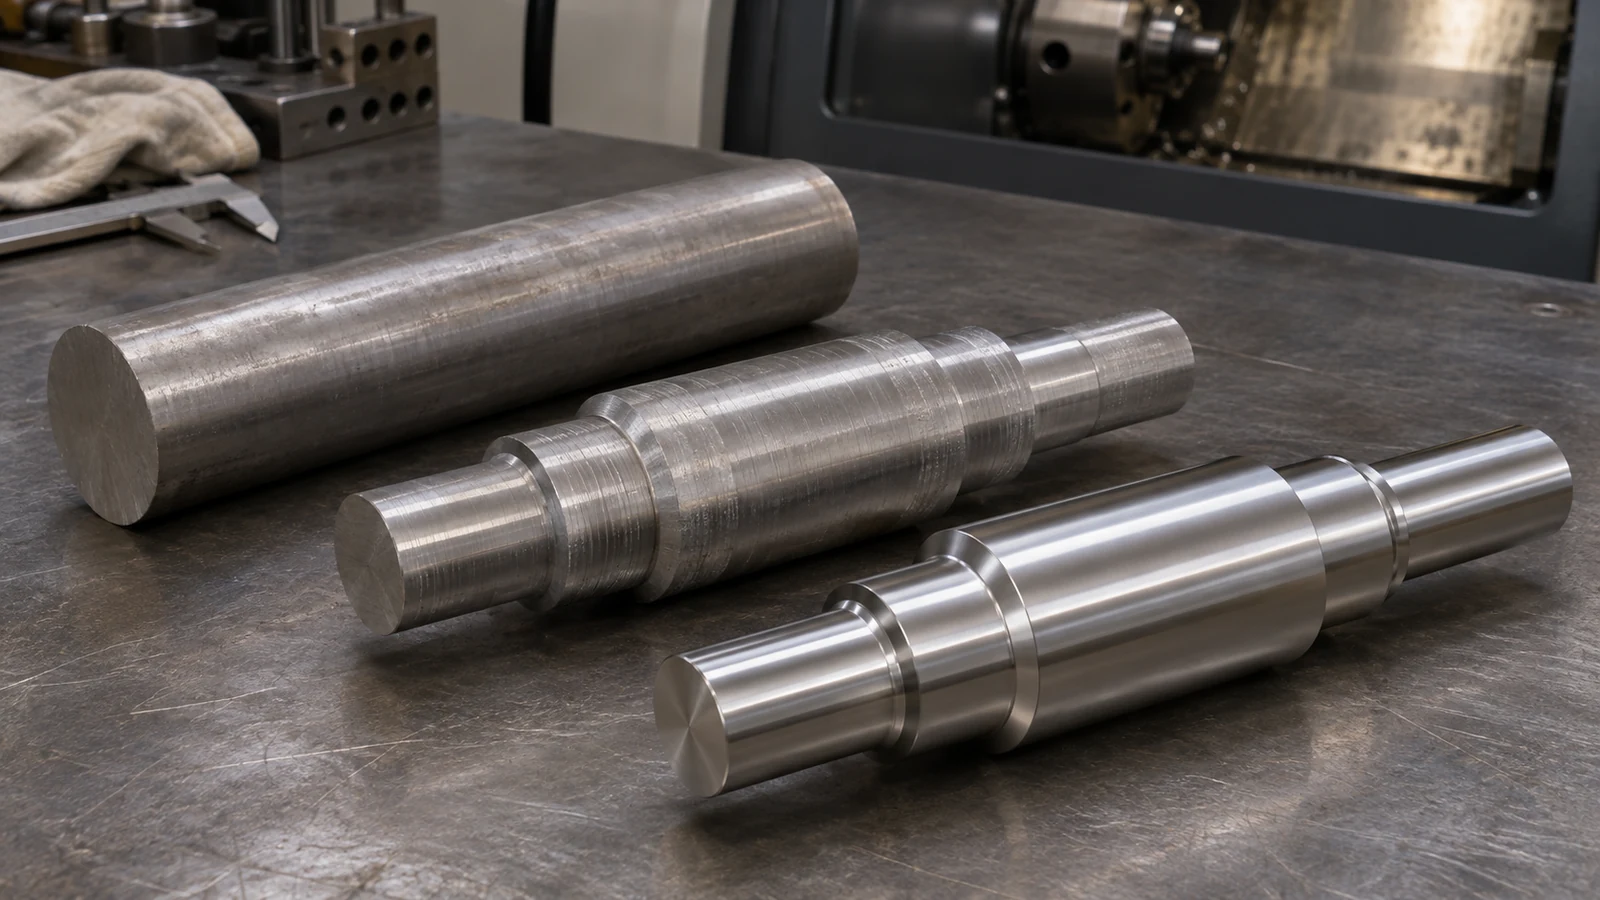
Ist der Werkstoff bereits ausgehärtet, erfolgt die Zerspanung von Anfang an gegen diesen Zustand. Werkzeugauswahl, Spanmanagement und nutzbare Standzeit sind entsprechend zu bewerten. Veröffentlichte Zerspanungsdaten der Lieferanten unterscheiden zwischen geglühtem und ausgehärtetem A-286; diese Daten belegen die Notwendigkeit, Zustände zu trennen, sagen jedoch die Zykluszeit eines bestimmten Bauteils nicht voraus.
Keiner der beiden Wege ist generell vorzuziehen. Ein kleines Drehteil und ein dünner gefräster Halter können unterschiedliche Folgen erfordern, selbst wenn sie dieselbe Werkstoffspezifikation teilen. Besprechen Sie die erforderliche Wärmebehandlung als Teil des vollständigen Weges, statt sie nach der Festlegung des Bearbeitungsangebots hinzuzufügen.
Das schwierige Merkmal bestimmt den Versuch
Ein Versuch sollte das Merkmal repräsentieren, das die Produktion am wahrscheinlichsten begrenzt. Eine offene Planbearbeitung sagt möglicherweise wenig über eine tiefe Bohrung, ein schlankes Außengewinde oder eine mit einem langen Werkzeug erreichte Tasche aus. Wählen Sie eine repräsentative Operation und definieren Sie, was Erfolg bedeutet: stabile Maße, akzeptable Oberfläche, beherrschbare Späne und ein Werkzeugwechselpunkt, der das nächste Teil schützt.
Bei Drehgeometrien ist die verfügbare Abstützung beim Materialabtrag zu prüfen. Eine Schruppaufspannung, die mit einem dicken Rohteil stabil ist, kann sich nahe dem Fertigquerschnitt anders verhalten. Bei Frästeilen sind Werkzeugreichweite und Vorrichtungszugänglichkeit zu prüfen, bevor eine Oberflächenanforderung verschärft wird. Die Standort- Fräsbearbeitungsseite liefert Prozesskontext; der endgültige Ablauf bleibt abhängig von der Zeichnung.
Die Start-Schnittdaten sollten vom Werkzeuglieferanten für die tatsächliche Operation und den Materialzustand stammen. Änderungen während des Versuchs dokumentieren. Die Drehzahl zu reduzieren, eine Wendeschneidplatte zu wechseln oder eine Schnittfolge anzupassen, ohne den Grund zu dokumentieren, macht spätere Wiederholbestellungen schwerer reproduzierbar.
Gewinde und Bohrungen benötigen einen eigenen Abnahmeprüfplan
Eine Zeichnung kann ein Gewinde korrekt definieren und dabei seine Fertigungsfolge unklar lassen. Feststellen, ob das Gewinde vor oder nach der Behandlung geschnitten wird, ob die spätere Endbearbeitung es beeinflusst und wann die abschließende Lehrenprüfung erfolgt. Dasselbe Prinzip gilt für Bohrungen, deren Funktion sowohl von der Größe als auch von der Beziehung zu einem anderen Merkmal abhängt.
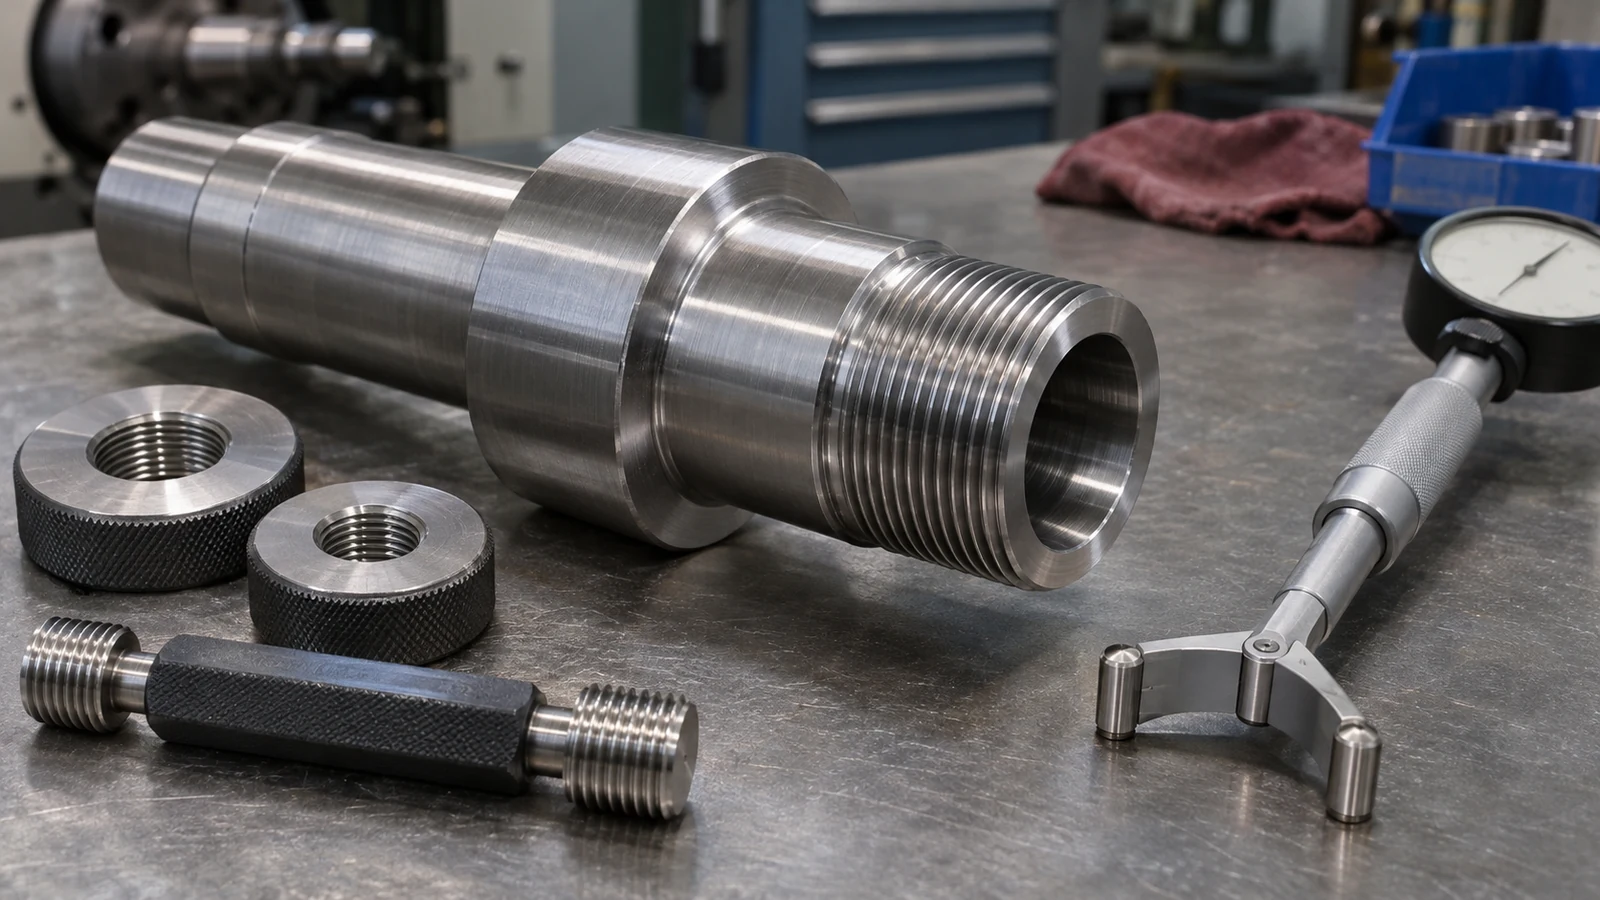
Wenn auf eine Operation ein Entgraten, Reinigen oder eine Beschichtung folgt, sicherstellen, dass die Abnahmeprüfung dem Lieferzustand entspricht. Das Bestehen einer Zwischenmessung klärt nicht, ob das fertige Merkmal die Zeichnung erfüllt. Für zugehörige zylindrische Merkmale kann, CNC-Drehen helfen, die Reihenfolge zu ordnen, beseitigt aber nicht die Notwendigkeit, Bezüge und Endprüfung zu definieren.
Eine Nachbestellung wiederholbar machen
Die Materialspezifikation und den Zustand, die Zeichnungsrevision, die freigegebene Reihenfolge, die Prüfstufen und die Grundlage für den Werkzeugwechsel aufbewahren. Diese Aufzeichnungen erklären, warum eine erfolgreiche erste Charge funktioniert hat. Eine zukünftige Bestellung mit einem anderen Ausgangszustand des Materials sollte eine Überprüfung auslösen, statt automatisch die alten Bearbeitungseinstellungen zu übernehmen.
Die technische Freigabe sollte vier praktische Fragen beantworten: Welches Material kommt an, welcher Zustand muss das Werk verlassen, welche Merkmale werden in jeder Stufe fertiggestellt und welcher Nachweis belegt die Konformität. Dies hält die Bearbeitungsdiskussion des Artikels mit der breiteren Auswahl von Werkstoffen für Hochtemperaturanwendungen verbunden, ohne anzunehmen, dass eine Materialbezeichnung allein die Bauteilleistung garantiert.
Eine nützliche abschließende Prüfung besteht darin, ein kritisches Maß durch den Ablauf zu verfolgen. Wenn sich sein Bezug ändert, wenn eine Behandlung nach seiner letzten Messung erfolgt oder wenn eine Endbearbeitung es beeinflussen kann, die erforderliche Nachverfolgung dokumentieren. Diese Übung deckt häufig eine unvollständige Prozessübergabe auf, bevor daraus eine zurückgewiesene Lieferung wird.