
Um plano de usinagem de A-286 precisa da condição do material, além do nome da liga. Estoque solubilizado e envelhecido não deve ser tratado como insumo de usinagem intercambiável. Antes de estimar o tempo de ciclo ou escolher uma sequência de acabamento, estabeleça a condição fornecida, a condição exigida na peça acabada e as operações entre esses dois pontos.
A primeira decisão está no pedido de compra
A-286 é uma liga à base de ferro endurecível por envelhecimento, usada para requisitos exigentes de resistência e temperatura. Sua designação de liga, por si só, não especifica a rota de fabricação completa. A forma do produto, a especificação de material controladora, a condição e quaisquer requisitos adicionais de aceitação devem aparecer juntos no pedido.
Por exemplo, ‘barra A-286’ deixa dúvidas sobre se a oficina recebe material pronto para o corte final ou se deve prever tratamento posterior. Uma rota cotada com base em uma condição pode não permanecer adequada se o estoque entregue tiver outra. Resolva essa diferença por meio do certificado de material e dos requisitos do pedido antes que a peça entre em produção.
Duas rotas criam problemas de planejamento diferentes
Quando a usinagem precede o envelhecimento, o planejador deve decidir quais superfícies podem ser acabadas antecipadamente e quais devem manter sobremetal para uma operação posterior. A revisão deve considerar seções finas, características longas, superfícies de referência e quaisquer dimensões vinculadas a um componente acoplado. A quantidade de sobremetal deve ser estabelecida para a peça específica e a rota qualificada.
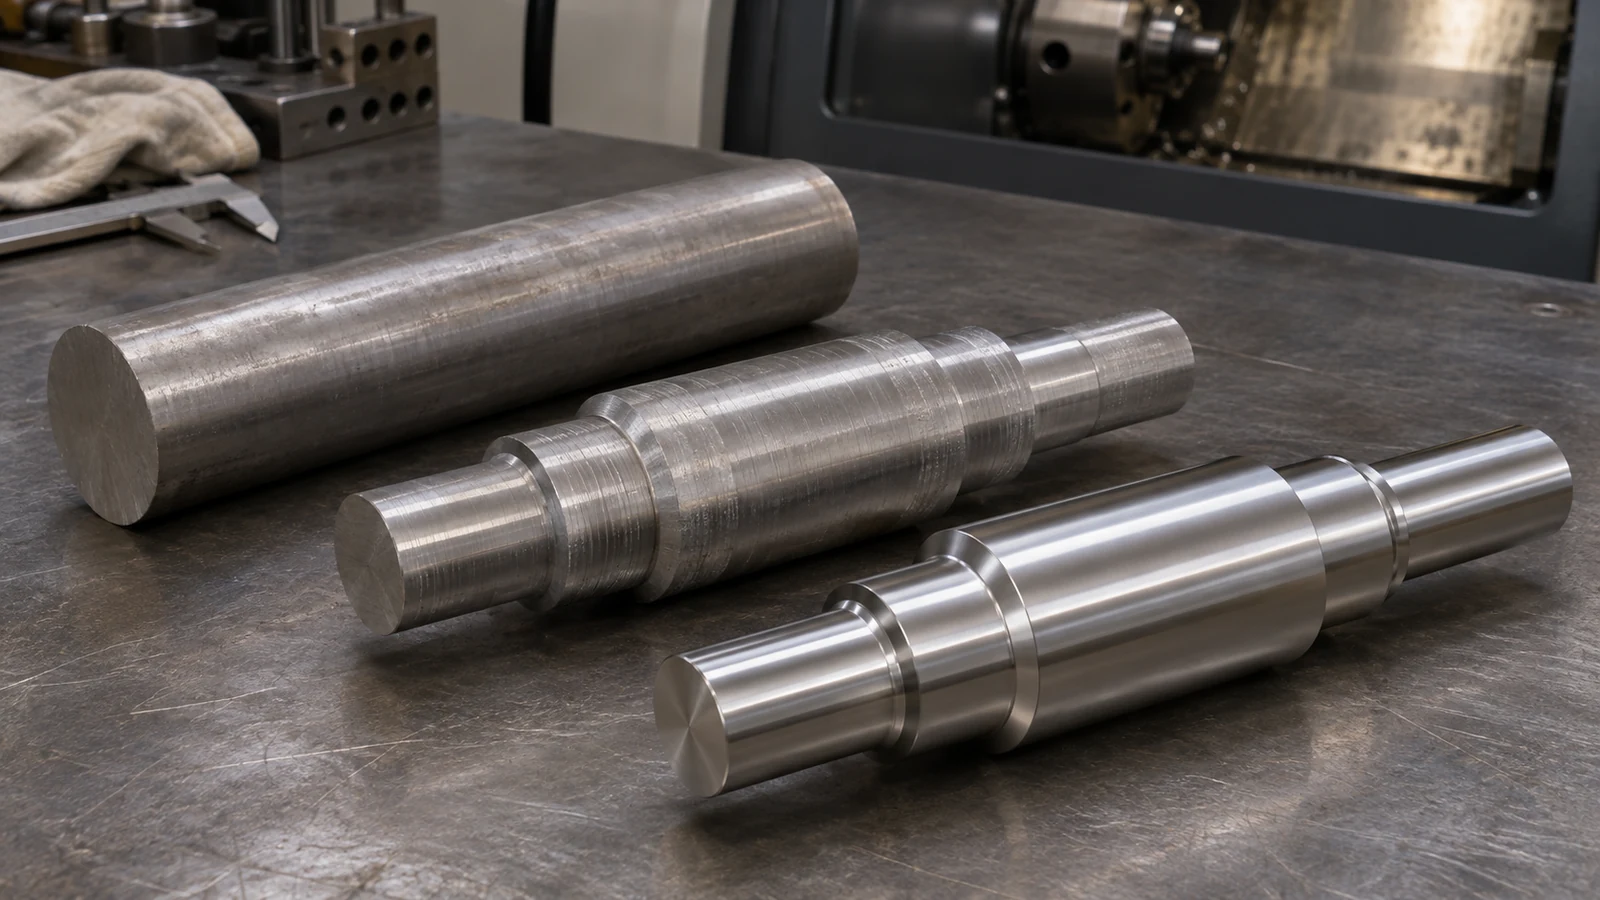
Quando o estoque já está envelhecido, o corte prossegue contra essa condição desde o início. A seleção de ferramentas, o gerenciamento de cavacos e a vida útil utilizável da ferramenta precisam ser avaliados de acordo. Dados de usinagem publicados por fornecedores distinguem A-286 recozido e envelhecido; esses dados sustentam a necessidade de separar as condições, mas não preveem o tempo de ciclo de um componente específico.
Nenhuma das rotas é universalmente preferível. Um pequeno componente torneado e um suporte fino fresado podem precisar de sequências diferentes, mesmo compartilhando uma especificação de material. Discuta o necessário tratamento térmico como parte da rota completa, em vez de adicioná-lo depois que a cotação de usinagem estiver fixada.
Deixe a característica difícil definir o teste
Um teste deve representar a característica com maior probabilidade de limitar a produção. Um corte de faceamento aberto pode dizer pouco sobre um furo profundo, uma rosca externa esbelta ou uma cavidade alcançada com uma ferramenta longa. Selecione uma operação representativa e defina o que significa sucesso: dimensão estável, superfície aceitável, cavacos gerenciáveis e um ponto de troca de ferramenta que proteja a próxima peça.
Em geometria torneada, examine o suporte disponível à medida que o material é removido. Uma configuração de desbaste estável com um tarugo espesso pode se comportar de forma diferente perto da seção acabada. Em peças fresadas, revise o alcance da ferramenta e o acesso ao dispositivo de fixação antes de apertar um requisito de superfície. O site página de capacidade de fresamento fornece contexto de processo; a rota final permanece dependente do desenho.
Os dados de corte iniciais devem vir do fornecedor da ferramenta para a operação real e a condição do material. Registre as alterações durante o teste. Reduzir a velocidade, trocar um inserto ou ajustar a sequência de passes sem registrar o motivo torna os pedidos repetidos posteriores mais difíceis de reproduzir.
Rosca e furos precisam de seu próprio plano de aceitação
Um desenho pode definir uma rosca corretamente, deixando sua sequência de fabricação pouco clara. Identifique se a rosca é cortada antes ou depois do tratamento, se o acabamento posterior a afeta e quando ocorre a verificação final com calibre. O mesmo princípio se aplica a furos cuja função depende tanto do tamanho quanto da relação com outra característica.
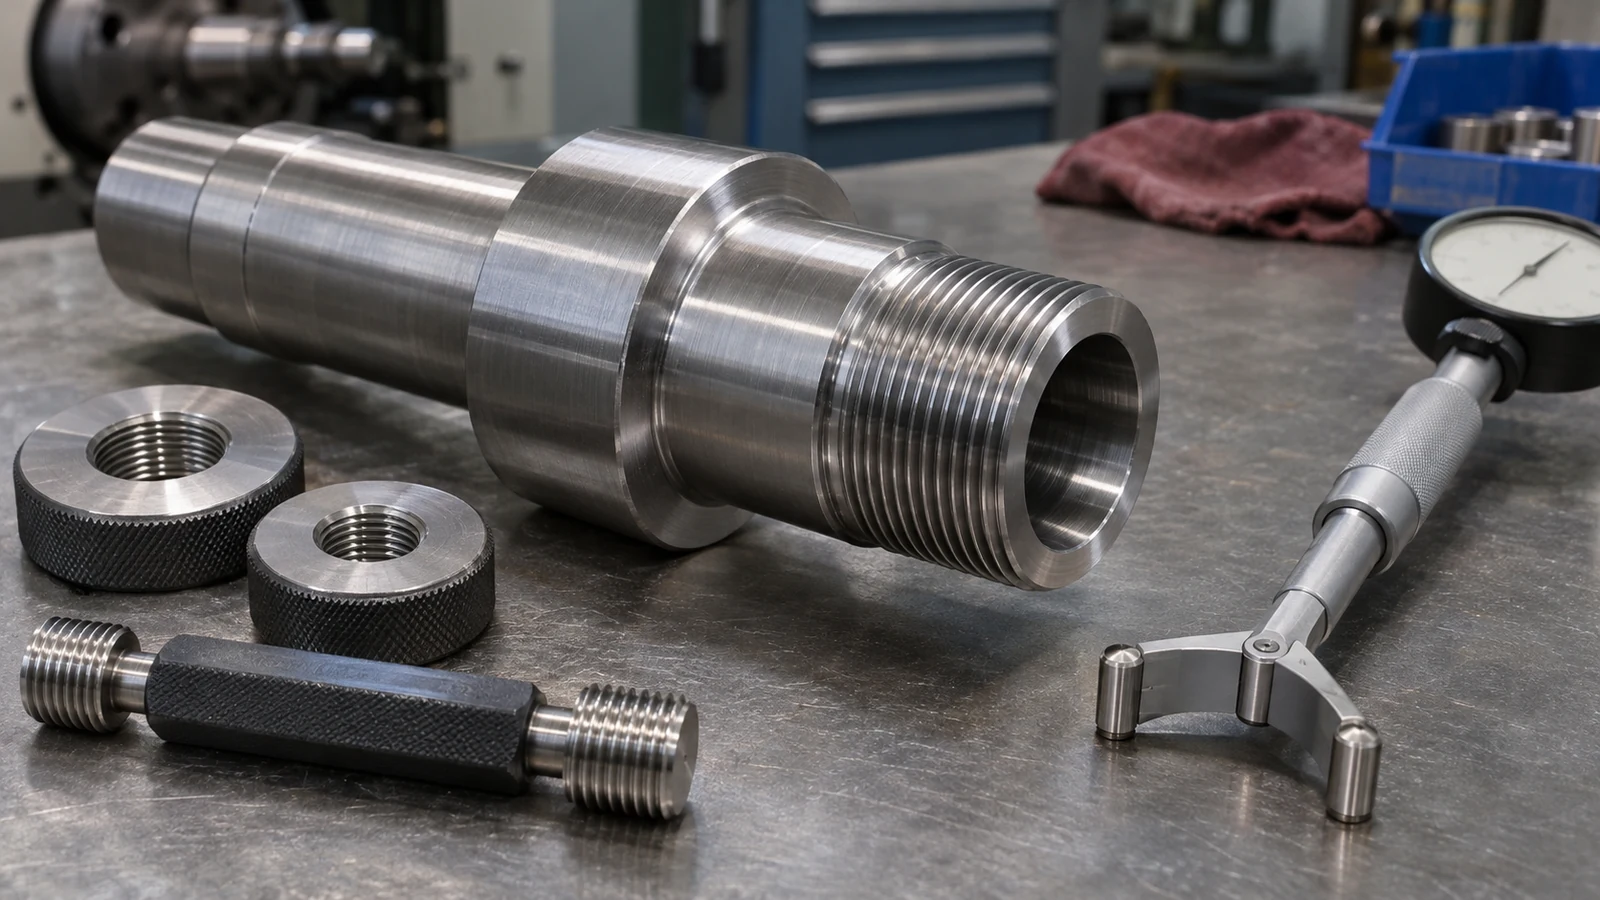
Se uma operação for seguida de rebarbação, limpeza ou revestimento, garanta que a verificação de aceitação reflita a condição entregue. Passar em uma medição em processo não resolve se a característica acabada atende ao desenho. Para características cilíndricas relacionadas, torneamento CNC pode ajudar a organizar a sequência, mas não elimina a necessidade de definir datums e a inspeção final.
Torne um pedido repetido repetível
Retenha a especificação e a condição do material, a revisão do desenho, a sequência aprovada, os estágios de inspeção e a base para a substituição da ferramenta. Esses registros explicam por que um primeiro lote bem-sucedido funcionou. Um pedido futuro com uma condição de estoque diferente deve acionar uma revisão em vez de herdar automaticamente as configurações de usinagem antigas.
A liberação de engenharia deve responder a quatro perguntas práticas: qual material chega, qual condição deve sair, quais características são concluídas em cada estágio e qual evidência comprova a conformidade. Isso mantém a discussão de usinagem do artigo conectada à seleção mais ampla de materiais para serviço em temperaturas elevadas sem presumir que um rótulo de material por si só garanta o desempenho do componente.
Uma verificação final útil é rastrear uma dimensão crítica ao longo da rota. Se seu datum mudar, se o tratamento ocorrer após sua última medição ou se uma operação de acabamento puder afetá-la, registre o acompanhamento necessário. Esse exercício frequentemente expõe uma transferência de processo incompleta antes que ela se torne um embarque rejeitado.