
タンタル加工は、一般的な難熔金属のレシピではなく、正確なグレードと供給状態に基づいて計画すべきです。この金属の延性・粘着性のある切削挙動は、工具と工作物の界面が不安定な場合に高い切削力、厚く流れる切りくず、引き裂かれた表面を生じることがあります。公表された研究では、深刻な切りくず流れと表面品質の課題が報告されています。そのため、鋭い刃先、確実なワーク保持、管理されたクーラント運用、現実的な検査計画がプロセスの中心となります。別のグレード、製品形態、機械からのパラメータ表はリリース仕様ではありません。.
高価な素材を投入する前に、図面、材料証明書、製造ルートを整合させてください。重要な判断は、完成形状と表面が、そのジョブ用に供給された特定の素材状態から製作・検証できるかどうかです。.
切削を選ぶ前に材料を指定する
注文が商業用純タンタルか特定の合金かを確認し、該当する材料仕様、製品形態、サイズ、状態を特定してください。板材と棒材は異なる加工履歴を持ち、異なる加工サポートの問題を生じることがあります。図面が化学成分、機械的特性、純度、またはトレーサビリティに依存する場合は、必要な証明書を明記し、納入されたヒートまたはロットに紐付けてください。.
また、部品の使用環境と、清浄度や汚染管理の要件を定義してください。タンタルは過酷な腐食・温度用途向けに選定されますが、特定グレードの適合性は実際の媒体、温度、設計に依存します。当サイトの 高温材料の概要 および 耐食材料ページ は幅広い選定の背景を提供するものであり、化学的適合性の承認ではありません。.
タンタルが工具をスミア、引き裂き、または凝着させる理由
タンタル切削に関する研究では、複雑な塑性流動に伴う厚い切りくず、大きな切削力、低い表面品質が報告されています。実際には、こすれる、または刃先が失われた工具は、界面での熱と材料の凝着を悪化させることがあります。したがって表面の引き裂きはプロセスのシグナルであり、単なる外観上の欠陥ではありません。工具上の盛り上がり付着物と、部品に転写された損傷を区別し、特定の送り方向、コーナー、または断続的な形状で欠陥が再現するかを検査してください。.
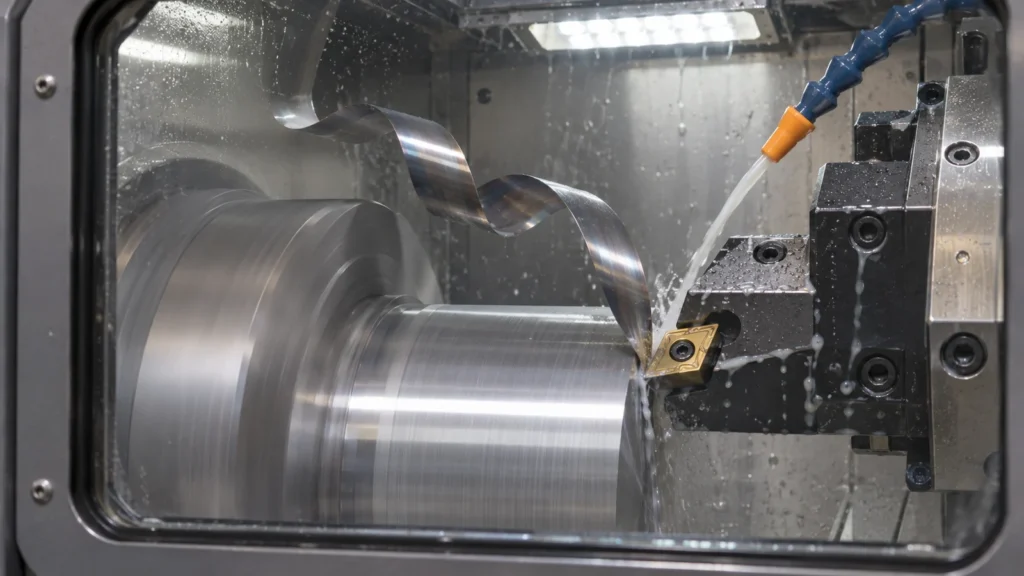
サプライヤーの製作ノートでは潤滑と工具状態への注意が推奨されることがよくありますが、推奨はグレードと操作によって異なります。クーラントの適合性、ろ過、清浄度、廃棄要件を材料および流体のサプライヤーと確認してください。工具形状、素材状態、試験設定を一致させずに、従来の切削速度表を流用しないでください。.
| 工程観察 | 調査すべき考えられる原因 | 管理または証拠 |
|---|---|---|
| 引きずりまたは破れた仕上げ面 | こすれ、付着、または摩耗した刃先 | 工具刃先を検査し、噛み込みとクーラント供給を確認する |
| 高いまたは不安定な負荷 | 厚い切りくずの流れ、断続切削、または弱い支持 | セットアップ剛性、素材取り代、および加工順序を確認する |
| 局部的な傷 | 切りくずの再切削、取り扱い、または界面に挟まった異物 | 切りくずの経路、清掃、および部品の取り扱いを確認する |
| クランプ解除後の変動 | 拘束または応力の解放 | 初品時にクランプ状態と自由状態の測定値を比較する |
サポートとアクセスを中心にルートを構築する
まず、データム面、薄肉部、深い形状、マーキングできない表面を洗い出します。加工中の切削箇所付近を支え、脆いエッジを早すぎる段階で支持なしに残さないような順序を選びます。板材では、形状が許す範囲で除去を交互に行うか一時的なウェブを残し、旋削品では直径と剛性の変化に応じてオーバーハングを管理します。これらは計画上の原則であり、個別の治具や工程試作に代わるものではありません。.
連続した仕上げパスのために取り代を残し、可能な限り仕上げ工具の経路をバリが発生しやすい出口から遠ざけます。工具アクセスの都合で断続切削を強いられる場合は、プログラム全体に画一的なパラメータ低減を適用するのではなく、初品レビューで対処します。承認された工具、クーラント、順序の変更を記録し、承認済みの工程を再現できるようにします。.
表面の完全性と清浄度を保護する
重要なシール面、腐食環境で使用される面、疲労に敏感な表面については、図面に何を管理し、どのように検査するかを明記する必要があります。「滑らか」は測定可能な合否基準ではありません。関連する粗さパラメータと測定方向は、設計責任者が選択した場合にのみ指定します。結果を比較可能にするため、必要に応じて形状、カットオフ、測定器の方式を含めます。機能に影響し得る場合は、引っかき傷、埋め込まれた異物、エッジの損傷に対する目視またはその他の承認された検査を追加します。.
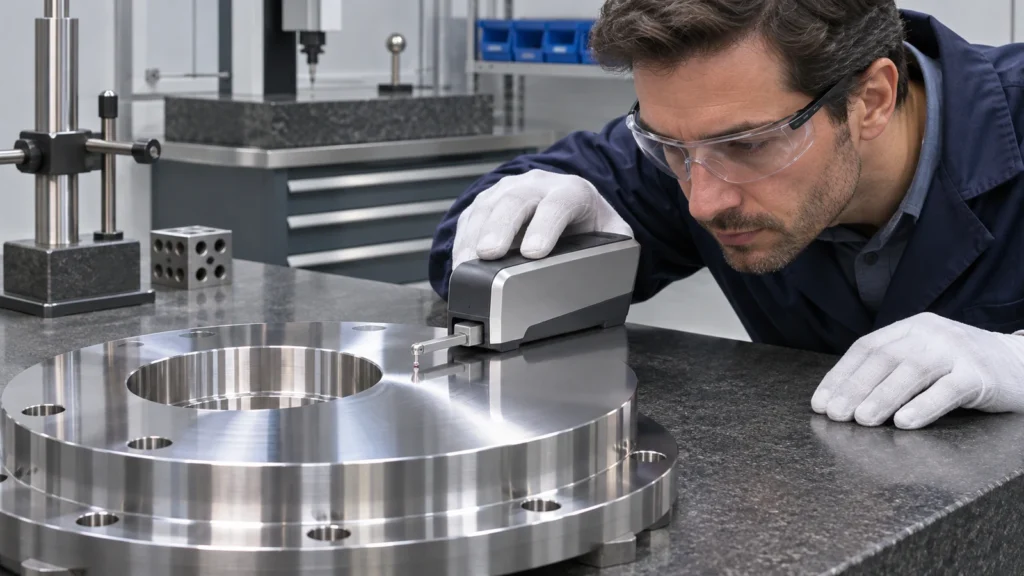
クーラントの残留物や工場内の汚染が下流工程での問題にならないようにします。部品が管理された組立工程や化学薬品環境に入る場合は、洗浄と梱包の要件を定義します。 CNCフライス加工ページ は工程カテゴリを示します。一般的な能力表明がそれらを網羅していると仮定せず、見積時に実際のタンタルグレード、サイズ、検査要件を確認してください。.
定義された境界に対して部品を検証する
重要な形状は、部品を治具から解放し、合意された検査状態にした後に測定します。薄肉または非対称な部品では、中間工程での初品測定により、最終取り代を除去する前に動きを検出できることがあります。データム方式は図面と一致させ、寸法が洗浄や仕上げ工程の前後どちらで検査されるかを明示します。.
合否判定では、材料の同一性、寸法、機能面の状態、および必要な記録を結び付ける必要があります。欠陥が現れた場合は、無断で研磨やならしで消すのではなく、技術部門の処置を取得します。これにより工程に関する証拠が保持され、図面が管理する形状を変更することを避けられます。.
実用的なタンタルRFQチェックリスト
- 正確なグレード/合金、製品形態、状態、仕様、証明書の範囲。.
- 部品のエンベロープ、薄肉部、深い形状、データム方式、重要な表面。.
- 必要な表面仕上げパラメータ、測定方向、欠陥の合否判定方法。.
- クーラント、洗浄、汚染、梱包に関する制限(ある場合)。.
- 初品検査、トレーサビリティ、加工後検査の成果物。.
この情報により、供給者は材料を確定する前に工程リスクを特定でき、承認された要件を納入材料と完成部品に結び付けておけます。.