
ステライト6の仕上げ加工は、より硬いインサートを選んで切削チャートをそのまま当てはめる問題ではなく、工程計画の問題です。出発条件—鋳造合金、肉盛溶接された硬化層、その他の供給形態—によって、除去すべき表面と取り代が変わります。ステライト6コーティングに関する研究では仕上げ加工は困難とされており、ツーリングの参考文献でもこの合金は難削材として扱われていますが、どちらの情報源も、すべての部品を同じ方法で加工すべきだという意味ではありません。まず、実際に供給される材料は何か、クリーニング取り代はどれだけあるか、どの形状が機能部位か、研削やその他の承認された仕上げ工程が必要かを明確にします。.
CNCサプライヤーにとって重要なのは調達範囲の境界です。機械加工部品の見積もりに鋳造、肉盛溶接、熱処理、特殊コーティングが含まれると仮定してはいけません。加工ルートを選定する前に、受入状態と要求される最終表面を定義してください。.
まずステライト6の状態を特定する
“「ステライト6」は鋳造品、基材上の溶接層、またはその他の指定製品形態として入荷する可能性があります。これらの状態は、形状、界面、局所硬さ、および利用可能な取り代が異なります。図面または購買パッケージには、素材の由来、該当する場合は溶接または鋳造の方法、状態、および仕上げ対象となる表面を明記する必要があります。コーティングまたは肉盛溶接された部品から作業を開始する場合、追加の工程が明示的に含まれていない限り、加工サプライヤーの責任が定義された加工範囲のみであることを確認してください。.
機能領域が均一か、基材/界面をまたぐかを確認します。材料境界を横切る工具経路は、連続した層内にとどまる経路とは異なる挙動を示すことがあります。ブランクが、機能層を貫通したり最小残存厚さを下回ったりすることなく、要求表面をクリーニングするのに十分な材料を提供していることを確認してください。.
形状に合わせてクリーニング取り代を計画する
プログラミングの前に、受入表面の高低点を完成モデルに対してマッピングします。最小クリーニング取り代、データム、クランプ領域、および未加工のまま残す必要がある領域を確定します。不均一な鋳造面や溶接面では、場所によって必要な取り代が異なる場合があります。このばらつきを無視した公称取り代では、局所的な未クリーニング部分が残ったり、機能材料を除去しすぎたりする可能性があります。.
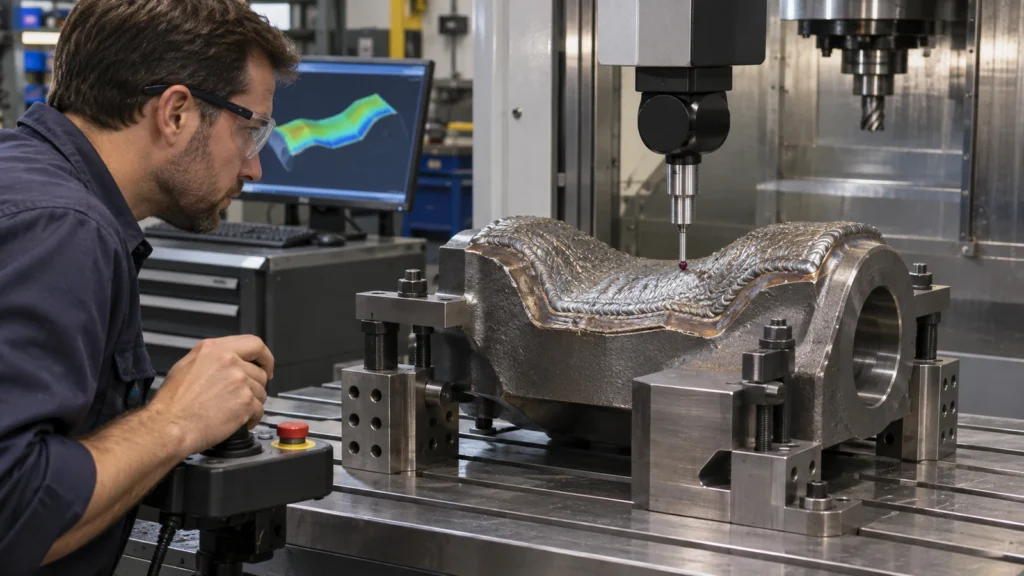
必要に応じて段階的な工程を採用します。基準を確立し、サポートを保持したまま形状を粗加工し、残存取り代を検査し、その後重要表面を仕上げます。受入形状がそれを正当化する場合、初品スキャンやプロービング戦略がばらつきの定量化に役立つことがありますが、合否判定方法は前提とせず合意する必要があります。当サイトの CNCフライス加工ページ は一般的な工程カテゴリを説明しています。特定のステライト形態、サイズ、範囲が実際の見積もりに適合するかを確認してください。.
刃先寿命を管理変数として扱う
ステライト6は、特に硬質層や不規則な表面の仕上げにおいて、厳しい切削条件を課すことがあります。関連する課題は、工具が噛み込みを通じて安定した刃先を維持できるか、段取りが振動に耐えられるか、加工が連続的か断続的かという点です。工具材種と形状は、工具サプライヤーの指針と、供給材料に合わせた管理された試切削に基づくべきです。一般的な「硬質合金」向けの速度は、信頼できる生産指示にはなりません。.
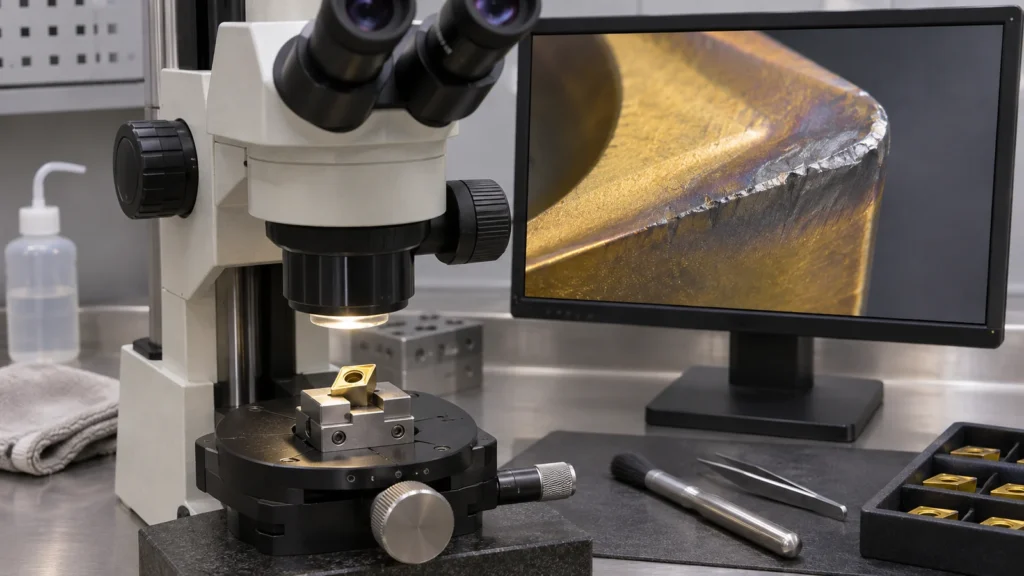
初回加工(ファーストオフ)では、工具の識別情報、噛み込み状態、目視可能な刃先摩耗、切削負荷の傾向、および規定位置での仕上げ面結果を記録する。一度に主要な変数を1つだけ変更し、工具寿命と表面への影響を切り分けられるようにする。仕上げ面が突然悪化した場合は、推測で送りを上げたり速度を下げたりする前に、刃先の欠け、断続的な噛み込み、治具の動き、または入荷素材のばらつきがないか確認する。.
| 経路の状態 | 評価すべきリスク | 計画上の対応 |
|---|---|---|
| 硬い、または不均一な入荷層 | 断続的な接触と局所的な刃先損傷 | 最終プログラミングの前に表面をマッピングし、取り代を確認する |
| 長いオーバーハングまたは薄い基材 | 仕上げ切削中の振動や動き | 加工部位の近くで支持し、剛性を考慮して工程を組む |
| 重要なシール面または摩耗面 | 化粧的なならしで隠れた表面損傷 | 最終仕上げ面と欠陥の許容方法を定義する |
| 切削部における材料の境界 | 経路全体で異なる切削応答 | 境界位置を特定し、試作で工具の噛み込み状態を確認する |
外観と表面健全性を区別する
一見均一に見える面が、自動的に機能的に許容できる表面であるとは限りません。実際の接触領域、シール領域、または摩耗領域を特定し、その箇所における図面で管理された仕上げまたは形状を明示してください。表面粗さが重要となる場合は、パラメータと測定方向を指定してください。引裂き、ラップ、露出した母材、またはエッジの欠けが重要となる場合は、それらの状態をどのように検査し、合格とするかを定義してください。視覚的な光沢目標を工学的要求の代替として使用しないでください。.
機械加工の後に研削または研磨工程が続く場合、それを誰が実施するのか、また最終寸法を確立するのはどの工程なのかを明確にしてください。The 精密研削ページ はサービスカテゴリを説明するものですが、すべてのステライト溶射部品があらゆる条件下で研削可能であることを主張するものではありません。着手する前に、ワークピースのサイズ、材料形態、素材、および検査ニーズを確認してください。.
仕上げ後に機能部位を測定する
組立後の部品に対応するデータムを使用し、最終工程の後かつクランプから解放した後に測定してください。溶射または肉盛溶接された部品については、機能層の位置を記録し、図面が要求する場合は残存厚さを検証してください。表面仕上げの測定値は、最もアクセスしやすい面だけから選ぶのではなく、代表的な機能ゾーンで取得する必要があります。.
トレーサビリティが要求される用途では、入荷状態、工程改訂、材料ロット、および検査記録を関連付けて保持してください。欠陥が見つかった場合は、なじみ処理、再加工、または追加の材料除去を行う前に、エンジニアリングによる処置を求めてください。The 品質ページ は品質慣行に関する一般的な文脈を示します。管理された図面および購買文書が部品固有の合否基準を定義します。.
見積前に確定すべき事項
- 素材は鋳造、溶着、肉盛溶接、またはその他の指定形態のいずれですか、また誰が供給しますか?
- 最小および最大の仕上げ代と残存層の要件は何ですか?
- どの面、データム、エッジ、および仕上げ値が機能的に重要ですか?
- 範囲にはCNC機械加工のみが含まれますか、それとも溶着、熱処理、または研削も含まれますか?
- どのような検査記録、初品証拠、およびトレーサビリティが必要ですか?
これらの質問に答えることで、「ステライト6の仕上げ機械加工」が、材料とサプライヤーの範囲の両方に明確な境界を持つ、見積可能で検査可能な作業へと変わります。.