
モリブデンは従来のプロセスで加工できますが、鋼材ベースのレシピを出発点の前提とするのは不適切です。有効な管理項目は、材料の形態と状態、切れ刃の鋭さ、剛性の高い支持、切りくず排出、そして要求される表面を保護する仕上げ計画です。モリブデンの室温での延性と欠けやすい傾向により、コーナー、薄肉部、断続切削は、単純な「難熔金属」というレッテルから連想されるよりも厳しい条件になり得ます。加工経路を選ぶ前に、正確なグレードと製品形態を確認してください。純モリブデンのデータをモリブデン合金に自動的に流用すべきではありません。.
CNC部品の場合、この作業は二つの連動したタスクとして扱ってください。すなわち、エッジや表面の損傷を生じさせずに素材を除去すること、そして部品を治具から解放した後に、仕上がった形状と表面が図面を満たしていることを検証することです。.
素材形態が最初の制約を決める
“「モリブデン」は商業的に純粋な材料を指す場合もあれば合金を指す場合もあり、供給形態は棒材、板材、薄板、あるいはニアネット形状で届くことがあります。これらは互換性のある加工条件ではありません。グレード、製品仕様、製造経路、状態、寸法、材料証明書を確認してください。薄肉部を横切る荷重がかかる特徴や鋭い内部遷移を持つ特徴では、結晶粒の方向や加工履歴が重要になる場合があります。.
プログラミングの前に、ブランクの実際の形状と利用可能な取り代を検査してください。鋸切断端、圧延表面、既存のコーナー欠陥は、最初の安定した切削が始まる位置を変える可能性があります。公称モデルがそこに材料を残しているという理由だけで、加工順序が薄いエッジに重い粗加工荷重を支えさせるべきではありません。 金属材料の概要 は材料ファミリーを比較するための出発点です。特定の素材については、サプライヤーの証明書と図面が支配します。.
切りくずとエッジをプロセスのフィードバックとして読む
国際モリブデン協会の業界ガイダンスは、鈍いエッジはきれいに切るのではなく引き裂く可能性があるため、鋭い工具と剛性が高くバックラッシュのないセットアップが重要であると指摘しています。切りくずや粉塵は切れ刃を摩耗させることもあります。このメカニズムは実用的な診断を与えます。すなわち、仕上げの悪化、不安定な切削音、エッジの欠け、荷重の変化が生じた場合、パラメータ変更を答えとする前に、工具状態、支持、切りくず排出、材料状態を確認するよう促すべきです。.
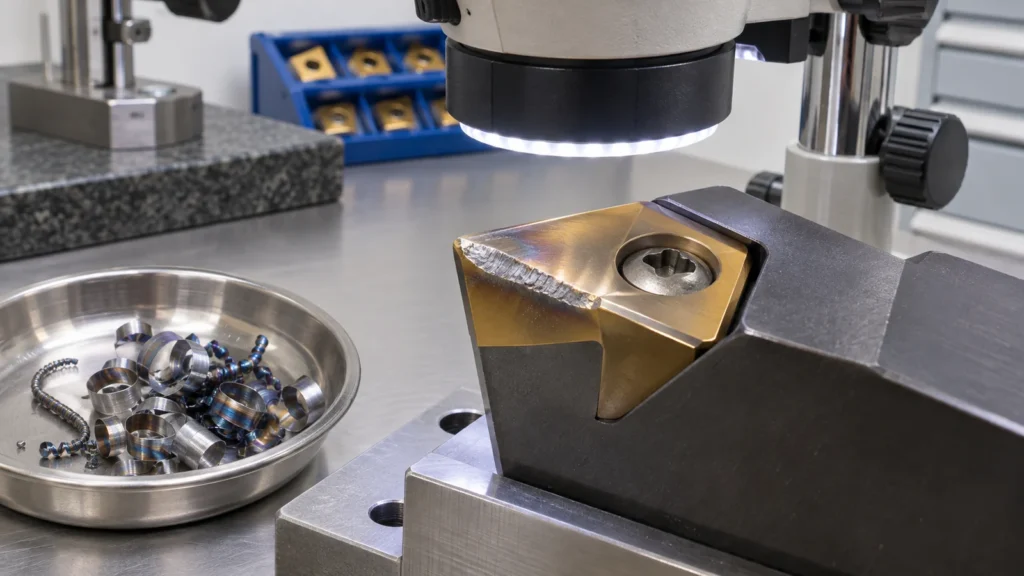
切りくずの色だけでプロセスを判断しないでください。観察された欠陥とともに、実際の工具、噛み込み、素材状態、クーラントの運用、特徴の位置を記録してください。エッジの欠けがコーナーや貫通部に集中する場合、原因は全体的な速度の問題ではなく、断続的な噛み込みや支持不足である可能性があります。機械の囲いと切りくず管理の運用は、材料とクーラントに適したものにしてください。微細な金属屑を無関係な設備や作業領域に掃き込まないでください。.
| 観察された症状 | 考えられるプロセスの問題 | 有効な確認事項 |
|---|---|---|
| コーナー部のエッジ欠け | 切削は断続的か、または形状が支持されていないのか? | 工具の噛み込み、取り代、および局所的な治具固定 |
| 粗いまたは引き裂かれた表面 | 刃先が鈍くなったか、こすれているのか? | 工具刃先の状態、負荷傾向、および仕上げパスの設定 |
| リリース後の寸法変化 | 切削中に素材は拘束または応力を受けていたか? | データム戦略、クランプ順序、および自由状態での測定 |
| 刃先の急速な摩耗 | 切りくずが刃先を摩耗させているのか、再切削しているのか? | 切りくずの経路、排出、クーラント供給、および工具検査 |
脆い特徴を保護する経路を選ぶ
粗加工では、安定した支持と管理可能な噛み込みを優先すべきです。連続した仕上げ切削を行えるだけの取り代を残しつつ、後の工程でたわみや欠けを生じる薄いウェブは残さないでください。ポケット付きプレートの場合、剛性を維持する順序で対向面を加工することを検討してください。細長い旋削形状の場合、非支持長さを短く保ち、形状変化に伴って部品をどこで支持するかを計画してください。.
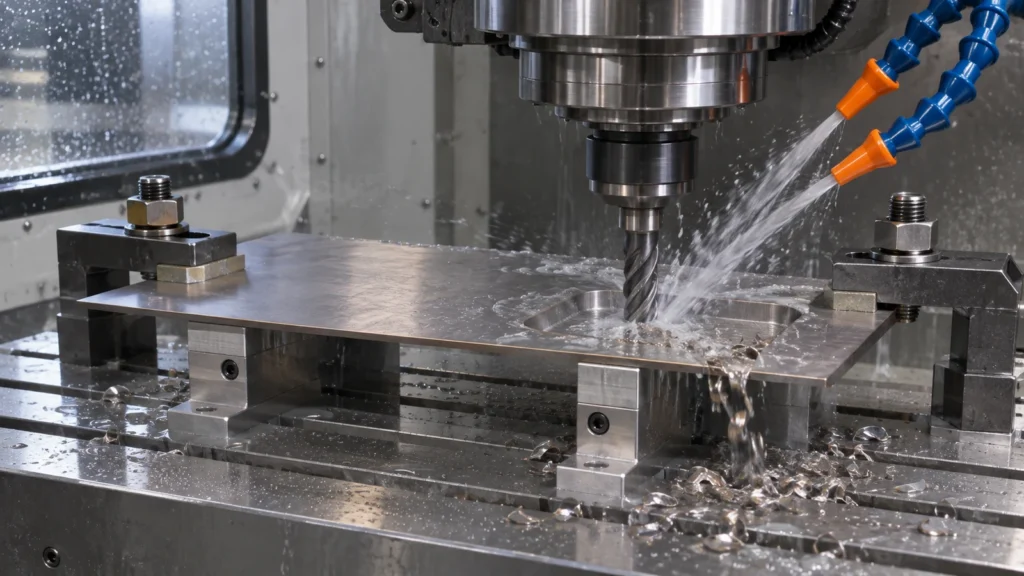
工具形状と切削データは、実際の合金、工具サプライヤーの推奨事項、および管理された初回試作に基づいて選定すべきです。公表されているガイダンスは出発点の参考情報であり、すべての機械、インサート、断面、または公差に対する保証された速度と送りではありません。複数の変更を同時に行うことは避けてください。安定したプロセスウィンドウは、刃先寿命、表面健全性、または寸法変動のどれが制限要因であるかを把握することに依存します。.
損傷を隠さずに表面を仕上げる
寸法仕上げは、研磨やポリッシュ作業から分離してください。研削を使用する場合、どの面とデータムを保護しなければならないかを特定し、最終測定段階を定義してください。光沢のある表面は、損傷のない表面下を証明するものではなく、見た目のなじみはコーナー部の局所的な欠けや引き裂きを隠す可能性があります。重要部品の場合、図面の所有者は、検査が目視、寸法、表面粗さに基づくものか、または別の承認された方法を必要とするかを明記すべきです。.
サイトの CNCフライス加工ページ および 精密研削ページ 関連する工程カテゴリを説明するものです。すべてのモリブデン形態や特殊な検査方法が利用可能であることを意味するものではありません。材料および合格要件はお見積り時にご確認ください。.
部品を解放した後に検査する
部品を治具から解放し、指定された検査条件に達するまで放置した後に、重要寸法を測定してください。薄肉部、非対称な除去、または狭いデータムパッドについては、工程開発中にクランプ状態での測定値と自由状態の結果を比較してください。図面にはデータム基準および必要な幾何公差管理を定義し、2人の検査員が異なるセットアップを選択しないようにする必要があります。.
品質計画で要求される場合は、材料のヒート/ロット識別、素材状態、工具および工程の改訂を記録してください。亀裂のような兆候や欠けが現れた場合は、作業を停止し、エンジニアリング合格基準に照らして処置してください。承認なしに「研磨して消す」ことはしないでください。 品質ページ はサイトの品質システムの文脈を示すものであり、部品固有の合格判定は承認済み図面および注文書類に基づきます。.
RFQに記載すべきこと
- 正確なモリブデン grades、製品形態、状態、および材料証明書の要件。.
- 重要なエッジ、薄肉部、データム方式、仕上げ領域、および検査段階。.
- 研削、研磨、または特定のクーラント/材料管理制限が必要かどうか。.
- 数量、改訂、および初品検査またはトレーサビリティ文書の要否。.
これらの詳細により、工程の議論が具体的になります。「モリブデン加工部品」という一般的な依頼では、最もリスクの高い変数である素材と合格境界が未解決のままになります。.