
Un piano di lavorazione meccanica per A-286 deve includere la condizione del materiale oltre al nome della lega. Il materiale solubilizzato e invecchiato non deve essere trattato come un input di lavorazione intercambiabile. Prima di stimare il tempo ciclo o scegliere una sequenza di finitura, stabilire la condizione fornita, la condizione richiesta nel pezzo finito e le operazioni tra questi due punti.
La prima decisione riguarda l'ordine di acquisto
A-286 è una lega a base di ferro indurente per invecchiamento utilizzata per requisiti elevati di resistenza e temperatura. La sola designazione della lega non specifica il percorso produttivo completo. Forma del prodotto, specifica di materiale di controllo, condizione ed eventuali requisiti aggiuntivi di accettazione devono comparire insieme sull'ordine.
Ad esempio, ‘barra A-286’ lascia dubbi sul fatto che l'officina riceva materiale pronto per il taglio finale o debba prevedere un trattamento successivo. Un percorso quotato basato su una condizione potrebbe non rimanere appropriato se il materiale consegnato ne ha un'altra. Risolvere questa differenza tramite il certificato del materiale e i requisiti dell'ordine prima che il pezzo entri in produzione.
Due percorsi creano problemi di pianificazione diversi
Quando la lavorazione meccanica precede l'invecchiamento, il pianificatore deve decidere quali superfici possono essere finite in anticipo e quali devono mantenere un sovrametallo per un'operazione successiva. La revisione deve considerare sezioni sottili, caratteristiche lunghe, superfici di riferimento e qualsiasi dimensione legata a un componente accoppiato. L'entità del sovrametallo deve essere stabilita per il pezzo specifico e il percorso qualificato.
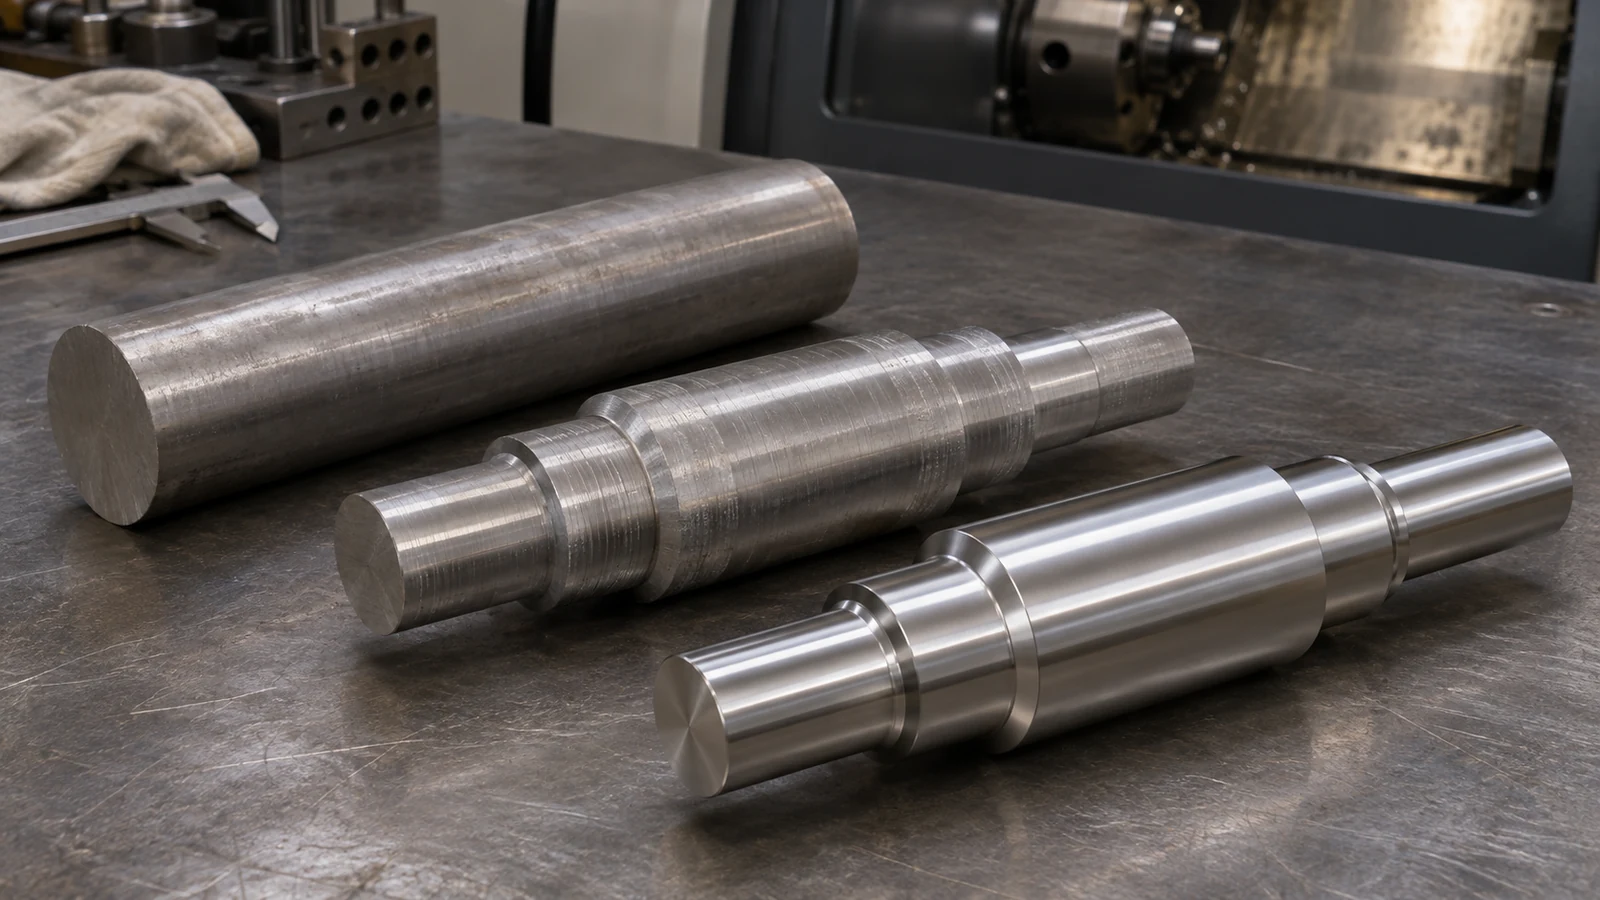
Quando il materiale è già invecchiato, il taglio procede contro quella condizione fin dall'inizio. La selezione degli utensili, la gestione del truciolo e la vita utile dell'utensile devono essere valutate di conseguenza. I dati di lavorazione pubblicati dai fornitori distinguono l'A-286 ricotto e invecchiato; tali dati supportano la necessità di separare le condizioni, ma non prevedono il tempo ciclo di un particolare componente.
Nessuno dei due percorsi è universalmente preferibile. Un piccolo componente tornito e una staffa fresata sottile possono richiedere sequenze diverse anche quando condividono una specifica di materiale. Discutere il richiesto trattamento termico come parte del percorso completo anziché aggiungerlo dopo che il preventivo di lavorazione meccanica è stato fissato.
Lasciare che la caratteristica difficile definisca la prova
Una prova dovrebbe rappresentare la caratteristica più suscettibile di limitare la produzione. Un taglio di sfacciatura aperto può dire poco su un foro profondo, una filettatura esterna snella o una tasca raggiunta con un utensile lungo. Selezionare un'operazione rappresentativa e definire cosa significa successo: dimensione stabile, superficie accettabile, trucioli gestibili e un punto di cambio utensile che protegga il pezzo successivo.
Sulla geometria tornita, esaminare il supporto disponibile man mano che il materiale viene rimosso. Un setup di sgrossatura stabile con un grezzo spesso può comportarsi diversamente vicino alla sezione finita. Sui pezzi fresati, rivedere la portata dell'utensile e l'accesso dell'attrezzatura prima di stringere un requisito di superficie. Il sito pagina delle capacità di fresatura fornisce il contesto di processo; il percorso finale resta dipendente dal disegno.
I dati di taglio iniziali dovrebbero provenire dal fornitore dell'utensile per l'operazione effettiva e la condizione del materiale. Registrare le modifiche durante la prova. Ridurre la velocità, cambiare un inserto o modificare una sequenza di passate senza registrarne il motivo rende più difficile riprodurre i successivi ordini ripetuti.
Filettature e fori necessitano di un proprio piano di accettazione
Un disegno può definire correttamente una filettatura lasciando però poco chiara la sua sequenza di fabbricazione. Identificare se la filettatura viene eseguita prima o dopo il trattamento, se la finitura successiva la influenza e quando avviene il controllo finale con calibro. Lo stesso principio si applica ai fori la cui funzione dipende sia dalla dimensione sia dalla relazione con un'altra caratteristica.
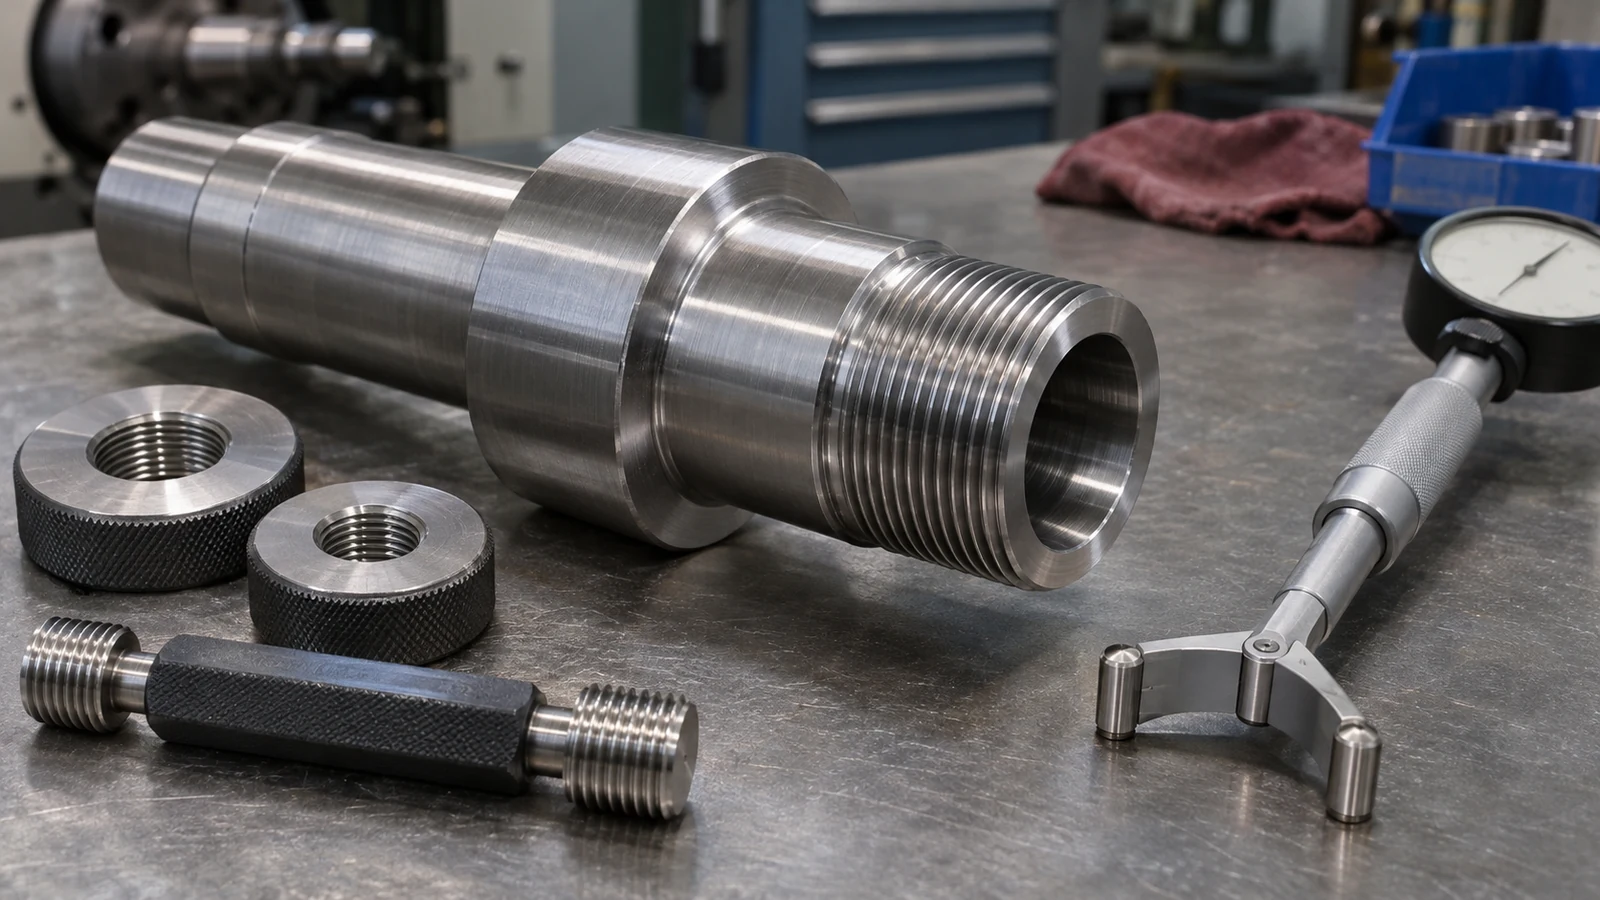
Se un'operazione è seguita da sbavatura, pulizia o rivestimento, assicurarsi che il controllo di accettazione rifletta la condizione consegnata. Superare una misurazione in processo non stabilisce se la caratteristica finita soddisfa il disegno. Per le caratteristiche cilindriche correlate, tornitura CNC può aiutare a organizzare la sequenza, ma non elimina la necessità di definire i datum e l'ispezione finale.
Rendere ripetibile un ordine ripetuto
Conservare la specifica e la condizione del materiale, la revisione del disegno, la sequenza approvata, le fasi di ispezione e la base per la sostituzione dell'utensile. Questi documenti spiegano perché un primo lotto riuscito ha funzionato. Un ordine futuro con una condizione del materiale diversa dovrebbe attivare una revisione anziché ereditare automaticamente le vecchie impostazioni di lavorazione.
Il rilascio tecnico dovrebbe rispondere a quattro domande pratiche: quale materiale arriva, quale condizione deve uscire, quali caratteristiche sono completate in ciascuna fase e quali prove dimostrano la conformità. Questo mantiene la discussione sulla lavorazione dell'articolo collegata alla più ampia selezione di materiali per impieghi ad alta temperatura senza presumere che una semplice etichetta di materiale garantisca le prestazioni del componente.
Un utile controllo finale consiste nel tracciare una dimensione critica lungo il percorso. Se il suo datum cambia, se il trattamento avviene dopo la sua ultima misurazione o se un'operazione di finitura può influenzarla, registrare il follow-up richiesto. Questo esercizio spesso rivela un passaggio di processo incompleto prima che diventi una spedizione rifiutata.