
Un plan d'usinage de l'A-286 doit préciser l'état du matériau en plus du nom de l'alliage. Les barres en solution traitée et vieillies ne doivent pas être considérées comme des données d'usinage interchangeables. Avant d'estimer le temps de cycle ou de choisir une séquence de finition, établissez l'état fourni, l'état requis dans la pièce finie et les opérations entre ces deux points.
La première décision se prend sur le bon de commande
L'A-286 est un alliage à base de fer durcissable par vieillissement utilisé pour des exigences élevées de résistance et de température. Sa seule désignation d'alliage ne spécifie pas la route de fabrication complète. La forme du produit, la spécification de matériau de contrôle, l'état et toute exigence de réception supplémentaire doivent figurer ensemble sur la commande.
Par exemple, ‘ barre A-286 ’ laisse en suspens la question de savoir si l'atelier reçoit un matériau prêt pour la coupe finale ou doit prévoir un traitement ultérieur. Une route chiffrée basée sur un état peut ne plus convenir si le stock livré en présente un autre. Résolvez cet écart grâce au certificat matière et aux exigences de la commande avant que la pièce n'entre en production.
Deux itinéraires créent des problèmes de planification différents
Lorsque l'usinage précède le vieillissement, le planificateur doit décider quelles surfaces peuvent être finies tôt et lesquelles doivent conserver une surépaisseur pour une opération ultérieure. L'examen doit prendre en compte les sections minces, les caractéristiques longues, les surfaces de référence et toute dimension liée à un composant d'accouplement. La quantité de surépaisseur doit être établie pour la pièce spécifique et la route qualifiée.
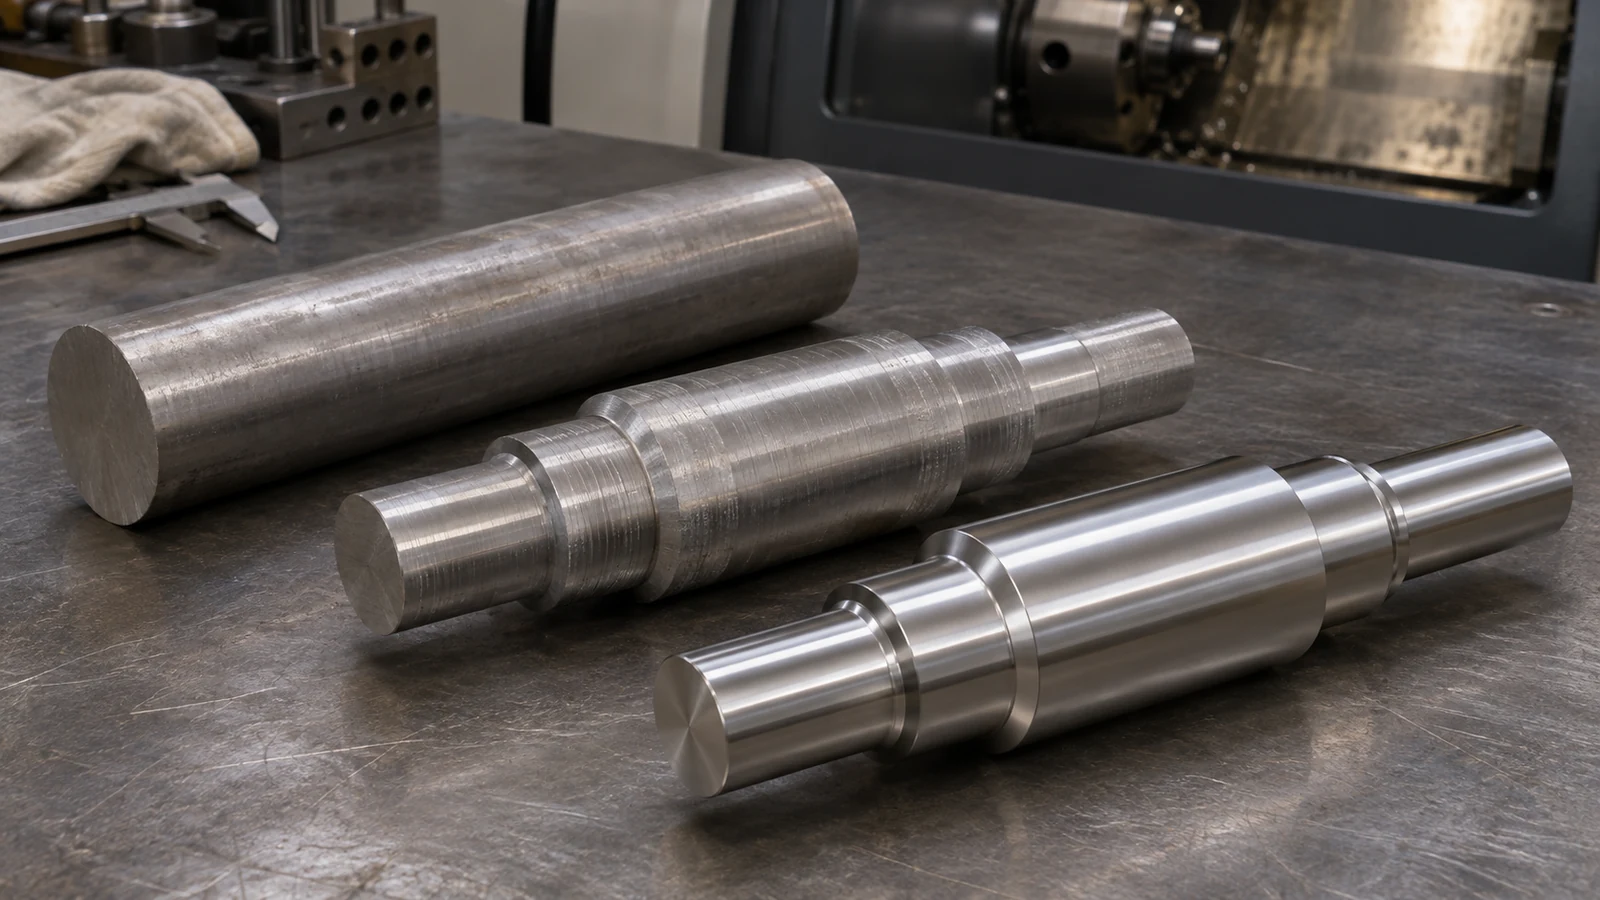
Lorsque le stock est déjà vieilli, la coupe s'effectue contre cet état dès le départ. La sélection des outils, la gestion des copeaux et la durée de vie utile des outils doivent être évaluées en conséquence. Les données d'usinage publiées par les fournisseurs distinguent l'A-286 recuit et vieilli ; ces données confirment la nécessité de séparer les états, mais elles ne prédisent pas le temps de cycle d'un composant particulier.
Aucune des deux routes n'est universellement préférable. Un petit composant tourné et un support fraisé mince peuvent nécessiter des séquences différentes même s'ils partagent une spécification de matériau. Discutez de la traitement thermique dans le cadre de la route complète plutôt que de l'ajouter après la fixation du devis d'usinage.
Laissez la caractéristique difficile définir l'essai
Un essai doit représenter la caractéristique la plus susceptible de limiter la production. Une passe de dressage dégagée peut peu révéler sur un alésage profond, un filetage extérieur élancé ou une poche atteinte avec un outil long. Sélectionnez une opération représentative et définissez ce que signifie le succès : dimension stable, surface acceptable, copeaux maîtrisables et un point de changement d'outil qui protège la pièce suivante.
Sur une géométrie tournée, examinez le support disponible à mesure que la matière est enlevée. Un montage d'ébauche stable avec une ébauche épaisse peut se comporter différemment près de la section finie. Sur les pièces fraisées, examinez la portée de l'outil et l'accès du montage avant de resserrer une exigence de surface. Le site page sur les capacités de fraisage fournit le contexte du procédé ; l'itinéraire final reste dépendant du plan.
Les données de coupe initiales doivent provenir du fournisseur d'outils pour l'opération réelle et l'état du matériau. Consignez les modifications pendant l'essai. Réduire la vitesse, changer une plaquette ou ajuster une séquence de passes sans consigner la raison rend les commandes ultérieures plus difficiles à reproduire.
Les filetages et les alésages nécessitent leur propre plan de réception
Un plan peut définir correctement un filetage tout en laissant sa séquence de fabrication imprécise. Déterminez si le filetage est réalisé avant ou après le traitement, si la finition ultérieure l'affecte et à quel moment le contrôle final au calibre a lieu. Le même principe s'applique aux alésages dont la fonction dépend à la fois de la dimension et de la relation avec une autre caractéristique.
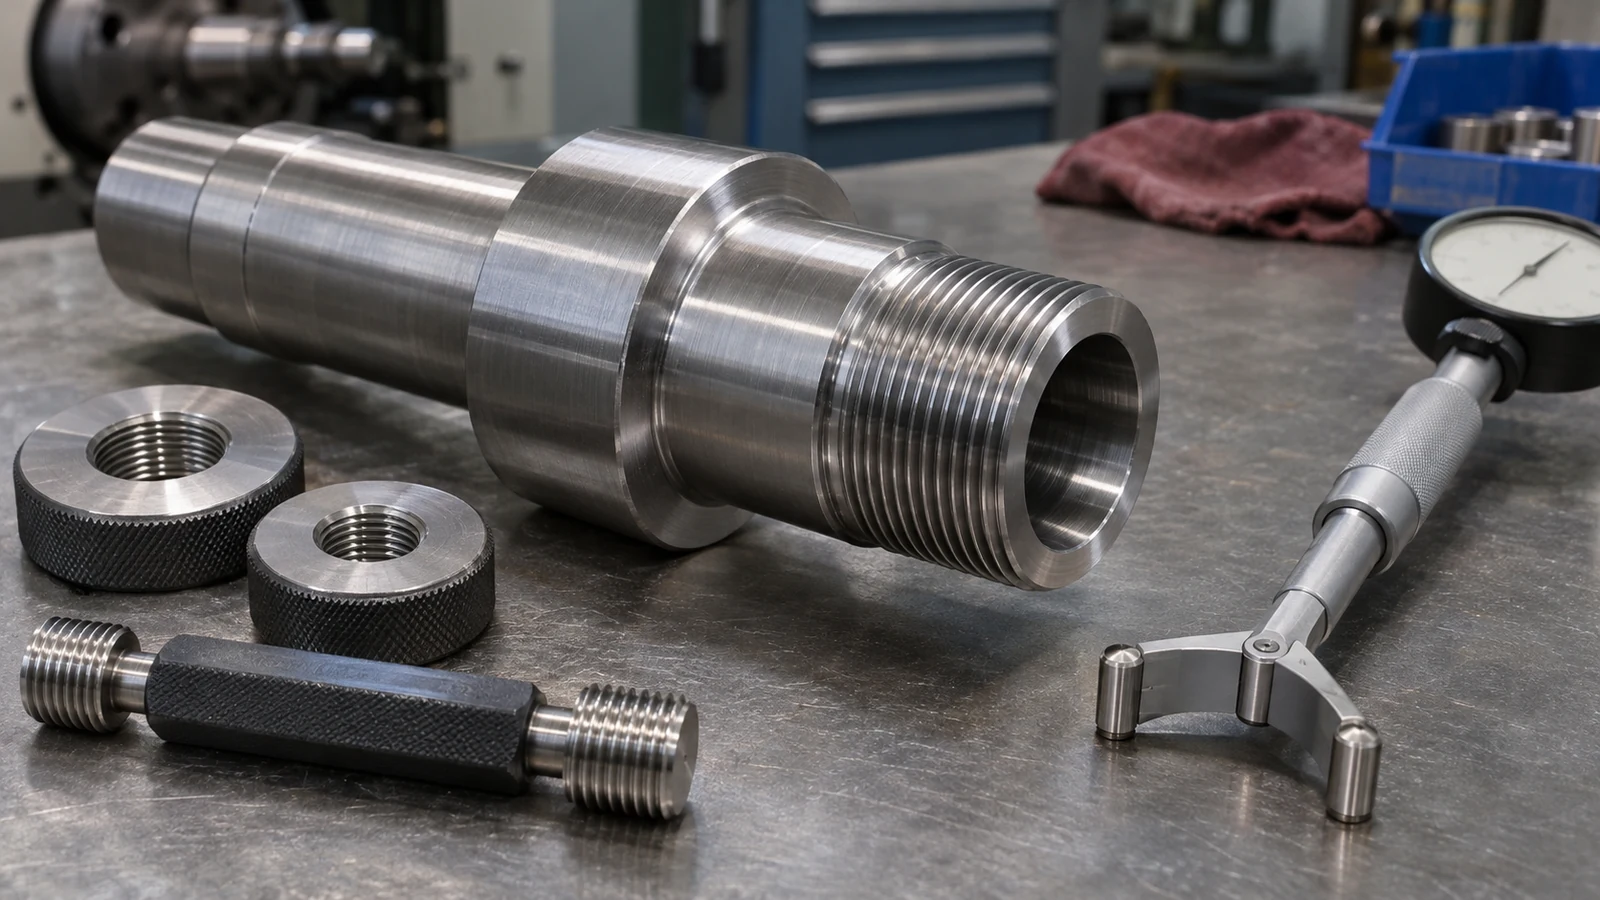
Si une opération est suivie d'un ébavurage, d'un nettoyage ou d'un revêtement, assurez-vous que le contrôle d'acceptation reflète l'état livré. La réussite d'une mesure en cours de fabrication ne détermine pas si la caractéristique finie satisfait au plan. Pour les caractéristiques cylindriques associées, un tournage CNC peut aider à organiser la séquence, mais ne supprime pas la nécessité de définir les références et le contrôle final.
Rendre une commande répétée reproductible
Conservez la spécification et l'état du matériau, l'indice de révision du plan, la séquence approuvée, les étapes de contrôle et la base du remplacement des outils. Ces enregistrements expliquent pourquoi un premier lot réussi a fonctionné. Une commande future avec un état de stock différent doit déclencher une revue plutôt que d'hériter automatiquement des anciens réglages d'usinage.
La diffusion d'ingénierie doit répondre à quatre questions pratiques : quel matériau arrive, quel état doit être obtenu en sortie, quelles caractéristiques sont réalisées à chaque étape et quelles preuves démontrent la conformité. Cela maintient le lien entre la discussion sur l'usinage de l'article et la sélection plus large des matériaux pour service à température élevée sans supposer qu'une simple désignation de matériau garantisse la performance du composant.
Une vérification finale utile consiste à suivre une dimension critique tout au long de l'itinéraire. Si sa référence change, si un traitement intervient après sa dernière mesure ou si une opération de finition peut l'affecter, consignez le suivi requis. Cet exercice révèle souvent une transmission de procédé incomplète avant qu'elle ne devienne une expédition refusée.