
チャックを閉じた状態ではリングが真円に見えても、解放後には真円度が失われることがあります。薄肉旋削において、この差は謎の旋盤エラーではありません。ジョーがリングを弾性的に曲げ、工具が拘束された形状を切削し、荷重が消えると肉壁がスプリングバックする可能性があります。したがって、工学的な問いは単に機上での直径が正しいかどうかではありません。図面が要求するのはどの状態であり、その状態を繰り返し実現するために工程がどう機能するかです。.
本ガイドは、旋削後に楕円やローブ状になる薄肉金属リングおよびスリーブに焦点を当てています。これは当サイトの CNC旋削プロセスガイド よりも範囲が狭く、薄肉ミリングやポリマー特有の変形とは異なります。以下の判断は、クランプ、素材除去の順序、自由状態での測定、および図面の意図を結び付けます。.
2つの測定、2つの力学的状態
3つ爪チャックに保持された薄肉リングを考えてみましょう。ジョー圧力は3つの接触領域を内側に押し、断面を変化させる可能性があります。拘束されている間、切削工具は主軸に対して円形の経路をたどります。ジョーが開くと、弾性回復により3ローブまたは楕円の自由状態形状が生じることがあります。公称の穴径や外径は数点で満足に見えるかもしれませんが、嵌合するシャフト、シール、またはベアリングは円周方向に変動する隙間を認識する可能性があります。.
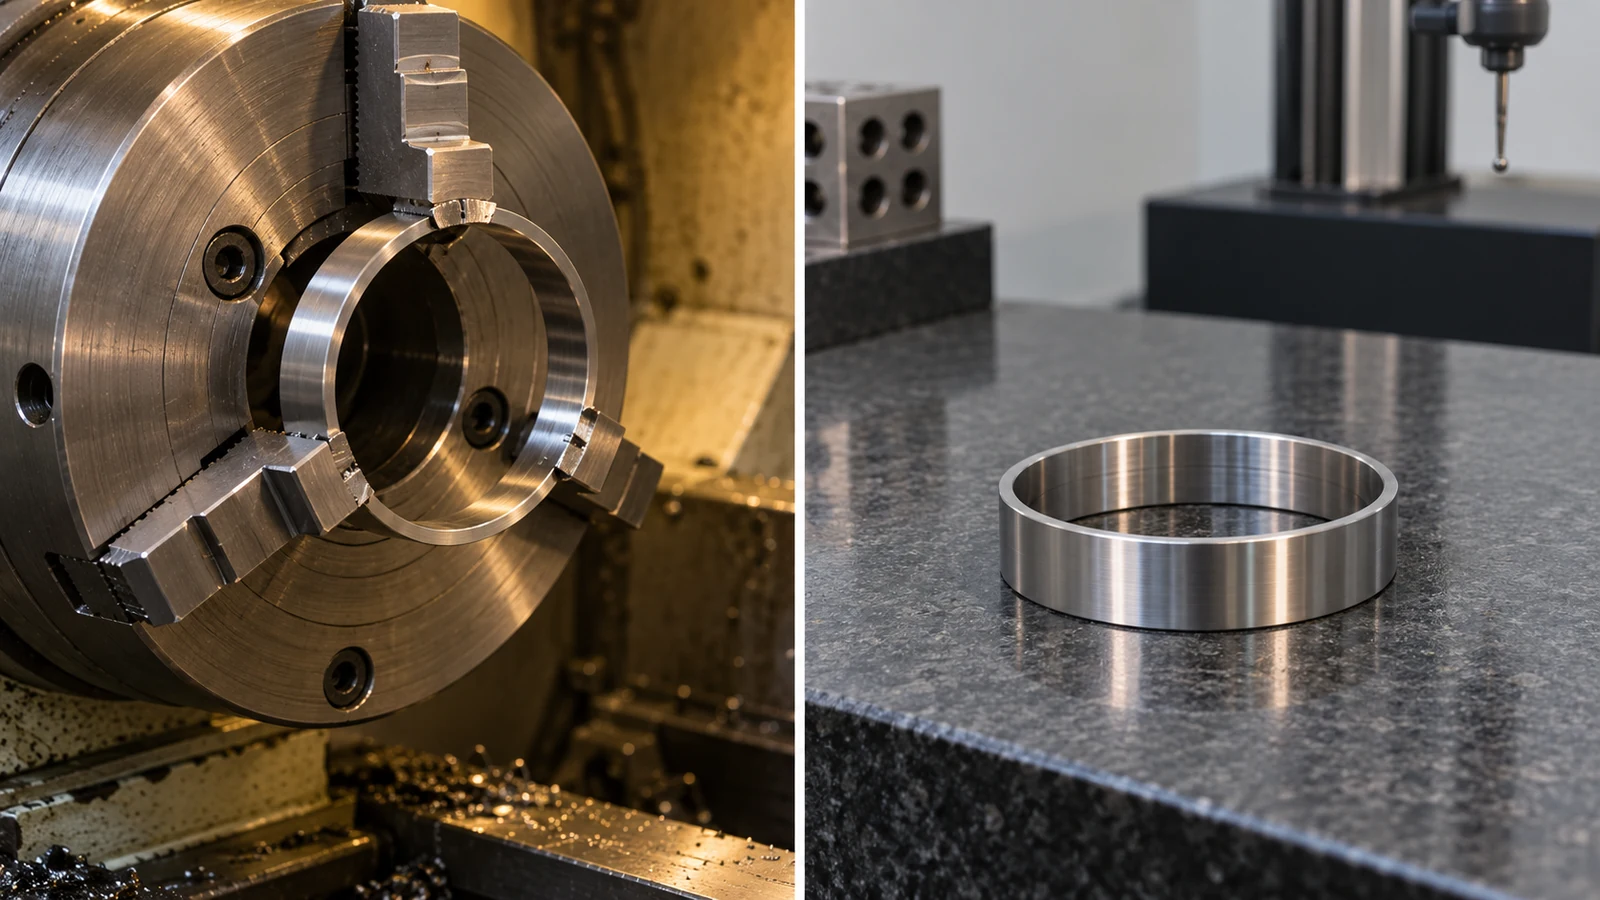
“「真円度」と「直径」は互換ではありません。対向する2点間の直径検査では、局所的なローブを見逃したり、選択した角度に大きく依存したりする可能性があります。また、あるフィーチャがサイズ限界を満たしながら、別の形状制御に不合格となることもあります。重要なインターフェースが、クランプ状態、自由状態、組立状態、または指定された機能荷重下のいずれで評価されるかを定義してください。図面に別段の記載がない限り、機上でのプローブ結果が顧客が部品を使用する状態を表していると仮定しないでください。.
管理された試験中に両方の状態を記録します。切削設定を理解するための工程内読み取りと、解放および温度安定化後の自由状態読み取りです。不一致は調査すべき証拠であり、変形の原因を理解する前に工具オフセットを変更する理由ではありません。.
形状変化の原因を特定する
普遍的な「チャック圧力を下げる」という処方から始めるのではなく、一連の観察から始めてください。ジョーに対する部品の角度位置をマークします。解放後の形状を測定し、次に管理された方法を用いて代表的なワークを回転または再クランプします。ローブがジョー接触に追随する場合、把持が関与しています。材料領域に追随する場合、または対応するクランプ変更なしに大量の素材除去後に発生する場合、残留応力の再分布や熱的影響が関与している可能性があります。工具摩耗と切削力がさらに別の層を加えることがあります。.
| 観察 | 考えられるメカニズム | プロセス変更前の確認事項 |
|---|---|---|
| クランプ解除時に形状が急変する | 弾性把持による変形 | チャック圧力、ジョー接触、解放後のプロファイルを比較する |
| 片側粗加工後に形状が変化する | 素材の不均一または応力解放 | 素材取り代をマッピングし、粗加工後に測定する |
| 長時間の連続運転で誤差が増大する | 工具摩耗、熱、把持変動 | セットアップ状態ごとに初期・中期・後期部品の傾向を確認する |
| 一部の割出し位置のみで不具合が発生する | ロービングまたは肉厚の不均一 | 多角度またはフルプロファイル測定を使用する |
測定圧力を考慮すること。接触式測定器は非常に柔軟なリングを変形させる可能性があり、温かい状態で測定した部品は、その後の室温での結果と一致しないことがある。どちらの観察も、機械がドリフトしていることを証明するものではない。調査では、比較間で同じ測定セットアップと部品状態を維持しなければならない。.
接触と支持を意図的に選択する
確実な把持は、形状誤差の主要な発生源になることなく切削力に抵抗しなければならない。選択肢には、より適切な接触を実現するボーリング加工した軟質ジョー、コレットや拡張マンドレル、軸方向の端面クランプ方式、犠牲サポート、専用治具などが含まれ得る。どれも自動的に最良とは言えない。利用可能な把持ランド、リング直径、肉厚、材料、工具アクセス、および重要なデータムが、その選択肢が実用的かどうかを決定する。.
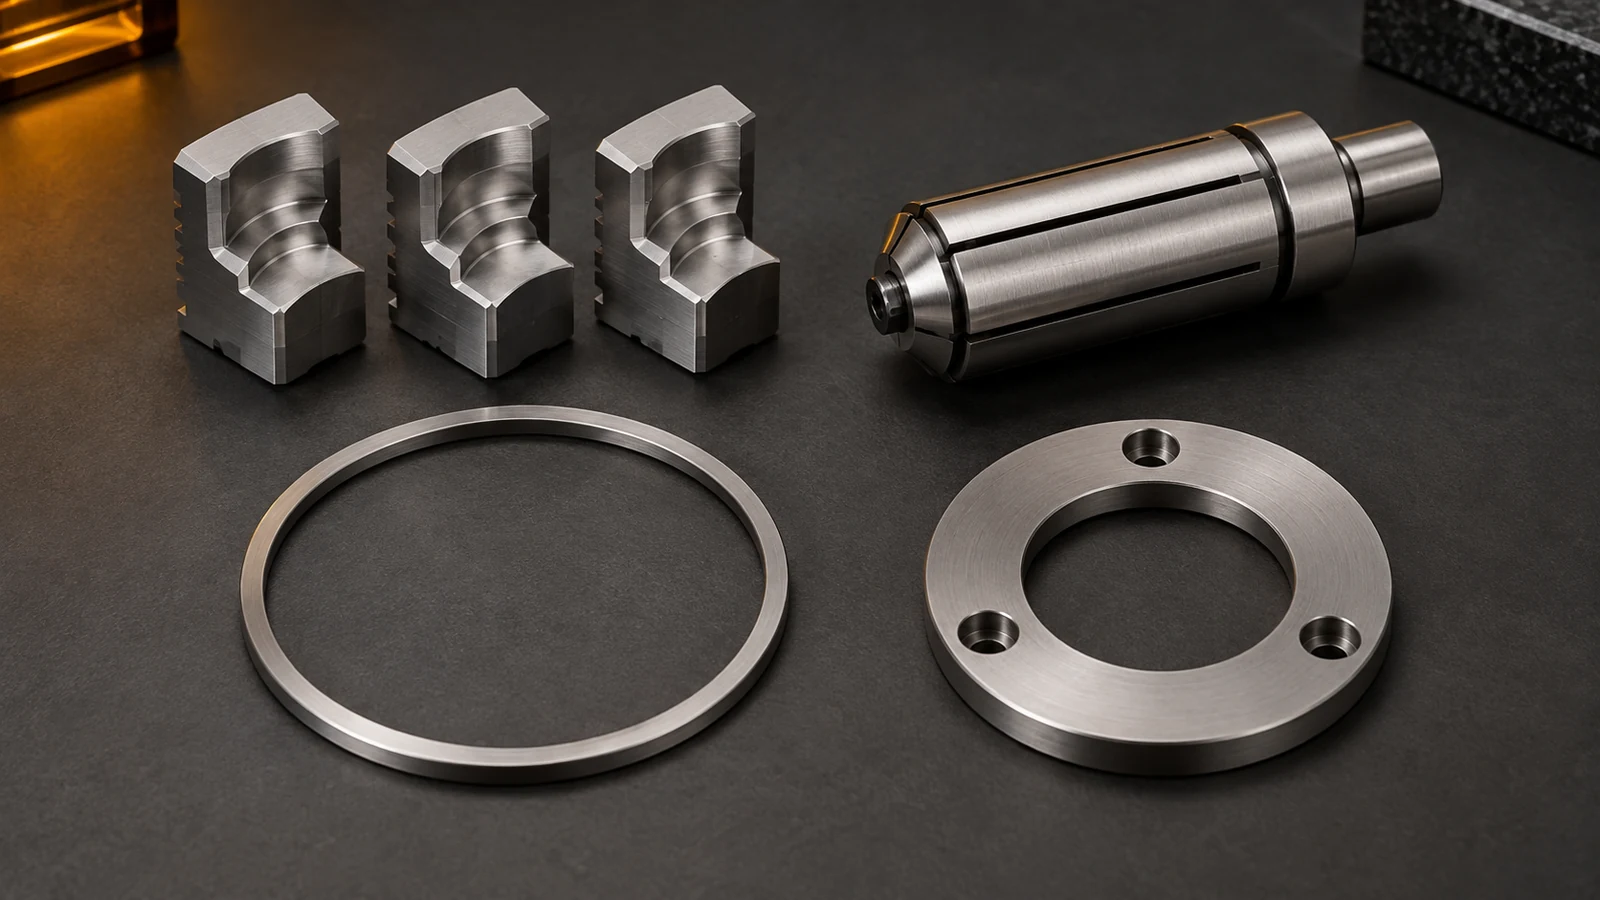
接触面積を増やすと局所圧力を低減できるが、それは接触が実際に均一であり、ジョーが該当する直径用に準備されている場合に限られる。内部マンドレルは外面仕上げを支持できるが、ボアを妨げる可能性がある。外部把持はボア加工を保護できるが、薄い外壁を変形させる可能性がある。軸方向の拘束は一部の半径方向荷重を回避できるが、端面の座り、平行度、アクセス性の問題を生じる。計画した治具が切削方向に部品を支持しているか、また治具を取り外した後に完成したフィーチャーが測定可能なままであるかを確認すること。.
試行では一度に1つの変数のみを変更すること。歪みを止めるが部品が滑る低い把持力は、有効な解決策ではない。クランプ設定または方法、接触状態、カッター、取り代、およびその結果得られる自由状態の測定値を記録し、承認されたセットアップを再現できるようにすること。.
最終切削への安定した経路を残す
加工順序は、最終的な壁が仕上げ加工に耐える十分な剛性を持つかどうかをしばしば決定する。リングの両側をバランスよく粗加工し、管理された仕上げ取り代を残し、最終パスの前に適切な位置決めを再確立することで、回避可能な歪みを低減できる場合がある。しかし、解放と再クランプは新たなデータム関係も生み出す。それは儀式として挿入するのではなく、試験するべきである。一時的なウェブや追加の取り代は、除去とその後の検査が計画されていれば、粗加工中のサポートを提供できる。.
最後の工程をまとめて見直すこと。ボーリング、外径旋削、端面加工、溝入れ、突切りはそれぞれ、断面や部品の保持方法を変化させ得る。最終の軽切削パスは、エッジがこすれたり、サポートされていない壁が振動したりする場合、必ずしもより穏やかとは限らない。逆に、ほとんどサポートされていないリングへの積極的な切削は、治具内で部品をずらす可能性がある。切削条件は実際のセットアップと材料に合わせて選択し、汎用の表ではなく解放後の部品データで検証するべきである。.
要求される形状が壁のコンプライアンスに対して厳しい場合、加工だけでは最終状態を定義するのに十分でないことがある。エンジニアは、仕上げ工程、サポート条件、または機能組立チェックを指定する必要があるかもしれない。目的は、特定の工程数ではなく、検査可能で再現可能な結果である。.
解放後の部品の合否試験を規定する
図面は、サイズ、真円度、円筒度、肉厚、同軸度、振れがそれぞれ異なる機能を保護する場合には、それらを区別するべきである。それらすべてを単一の直径寸法で置き換えることはできない。組立に応じて管理方法を選択すること。シールリングは管理された接触プロファイルを必要とするかもしれない。ブッシュはボアサイズと形状を必要とするかもしれない。回転スリーブは別の位置決めフィーチャーとの軸関係を必要とするかもしれない。より広範な CNC加工公差ガイド は、機能がコールアウトを駆動するべき理由を説明している。.
検査については、自由状態または組立状態、データム、測定方法、材料や精度が関連する場合の温度またはコンディショニング要件、および部品数またはサンプリング基準を明記すること。異なる角度での複数の直径はパターンを明らかにできるが、指定された形状公差には真円度測定器または適切な座標戦略が必要となる場合がある。検査治具で押し込まれた状態で合格するリングは、解放後には合格しない可能性がある。治具は指定された合格条件を表していなければならない。.
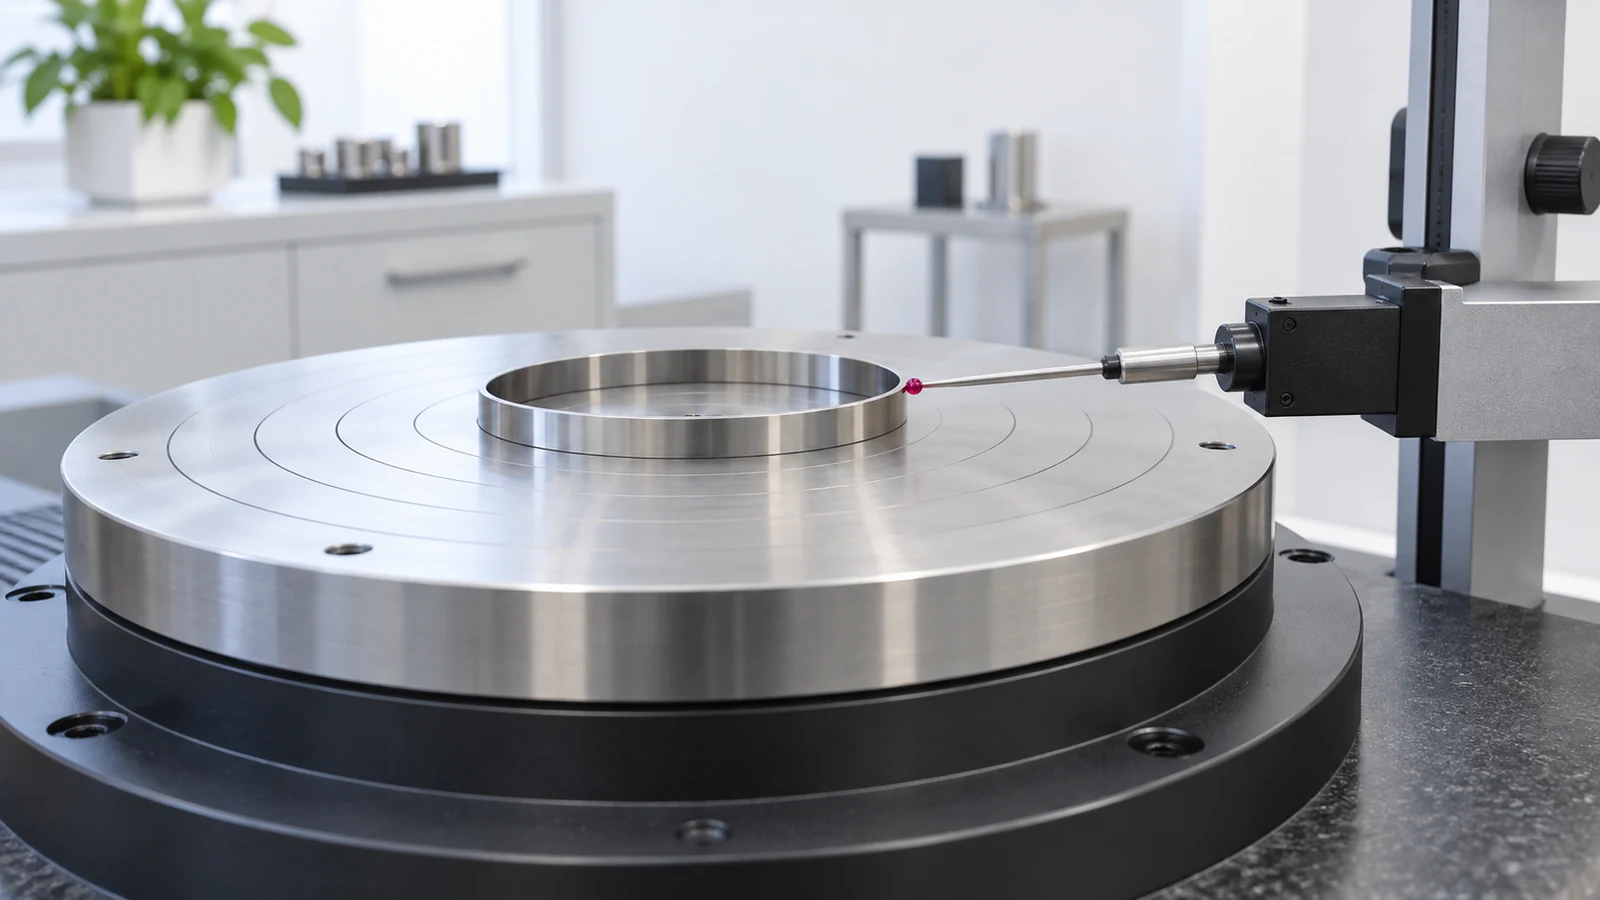
この故障モードが疑われる場合、解放前後で同じ重要フィーチャーを記録する初品比較を依頼すること。サイトの 品質および検査情報 は、注文に必要な証拠を議論するための出発点であり、実際のリングの合格方法を定義する代わりになるものではない。.
形状に余裕がない場合に変更すべきこと
時には、リングが指定されたサイズ、形状、数量で経済的な把持を行うには単純に柔軟すぎることがある。DFMレビューでは、設計が一時的な加工ランド、わずかに厚い壁、異なる突切り位置、よりアクセスしやすいデータム、または改訂された組立インターフェースを得られるかどうかを検証できる。許容される変更は製品の荷重経路と嵌合に依存する。サプライヤーは図面を黙って緩和するべきではない。.
現在のモデルと管理図面、材料と状態、数量、素材形状、重要な嵌合フィーチャー、仕上げ状態、および合格判定が自由状態か組立状態かを送付すること。既知の不具合があれば明記すること。「チャック内ではボアが合格するが、解放後に真円度で不合格になる」は、「より厳しいCNC精度が必要」よりもはるかに有用である。その証拠により、工程計画、治具コンセプト、検査方法をまとめて判断できる。.
ジョーポイントの圧力を下げれば、常に真円度のずれは解決しますか?
いいえ。弾性変形は減らせるかもしれませんが、把持力は依然として切削荷重に抵抗する必要があります。接触形状、支持、材料除去、測定状態も重要です。.
2点式ボアゲージで真円度を証明できますか?
それだけではできません。選択した方向に沿った直径を確認するものであり、ロービングや局所的な形状誤差を見逃す可能性があります。図面の管理項目に合った検査戦略を使用してください。.