
CNC旋削プロセス 計画は一つの物理的事実に基づいて組み立てられます。すなわち、工作物が回転し、切削工具が直径、段差、溝、穴、ねじを制御するということです。このため旋削は、重要な特徴が同一中心線上に揃う部品には非常に適していますが、広い面へのアクセスや複数の軸外特徴を必要とする形状には不向きな近道です。本ガイドでは、部品の機能面、長さと直径の比、材料、ワーク保持、検査要件、生産数量から旋削ルートを選ぶ方法を示します。CADから完成部品までのより広い流れについては、次を参照してください。 CNC加工プロセスの概要.
中心線形状がプロセスを変える理由
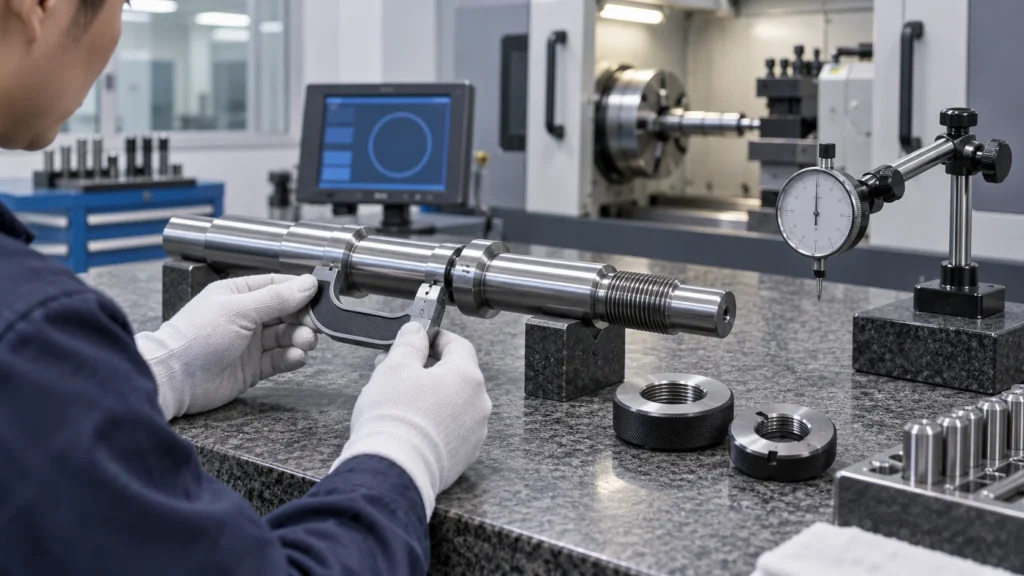
旋削は回転形状を生成するための除去加工プロセスです。主軸がバー材、管材、スラグ、または予成形ブランクを回転させ、工具が制御された軸に沿って移動して必要なプロファイルを作り出します。直径と穴は主軸中心線に対して確立されるため、1回のチャッキングで作られた特徴は強い位置関係を共有できます。.
典型的な旋削部品には、シャフト、ピン、ブッシング、スペーサー、継手、バルブステム、コネクタボディ、ノズル、ねじ部品などがあります。部品が丸く見えるだけでなく、側面穴、平面、スロット、取付特徴も含む場合、プロセスはより複雑になります。これらの特徴にはライブツール、サブスピンドル、ターンミルセンタ、または別の計画工程が必要になる場合があります。.
プロセス選択は特徴マップに従うべきです。部品の重要な機能が旋盤では到達または信頼性高く検査できない軸外関係に依存する場合、丸い外径だけでは旋削を正当化するのに十分ではありません。.
素材、長さ、支持から始める
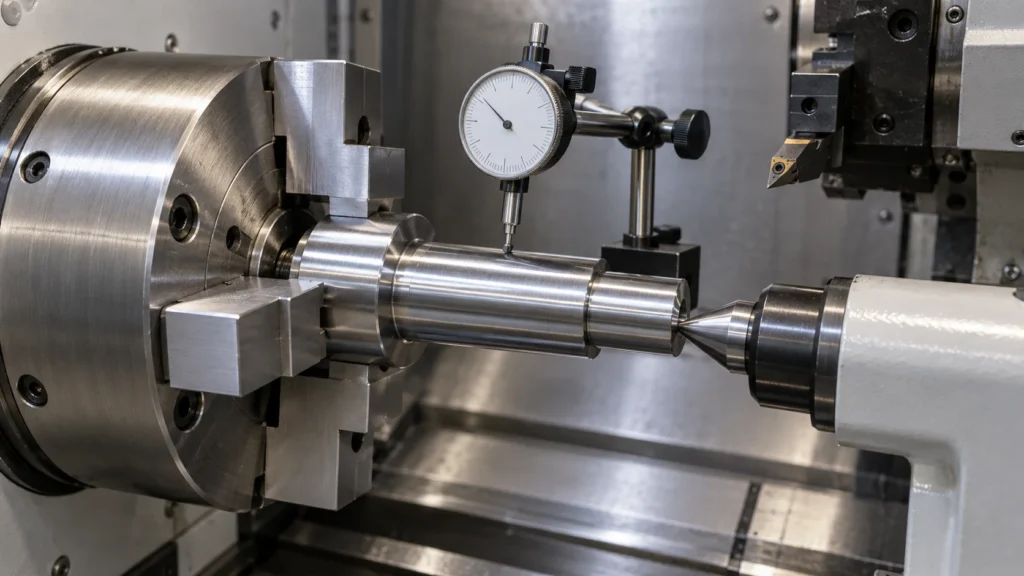
素材の選択はコストと安定性の両方に影響します。バー供給による生産は、反復可能な直径と数量に対して効率的ですが、チャッキングはより大きなブランク、鋳物、鍛造品、または不規則な初期形状に適しています。完成部品に大きな内径ボアがある場合、管材は無駄を減らせる可能性がありますが、その肉厚状態と真円度は依然として確認が必要です。.
長さと直径の比率はリスクにどのように影響しますか?
長く細い素材は、たわみ、振動、熱、工具圧力に対してより敏感です。未支持長さ、チャックまたはコレットの把持、心押し台の支持、静圧センターレスト、ガイドブッシュ、そして材料除去の順序はすべて、完成した軸が安定したままであるかどうかに影響します。短く剛性の高い部品では許容される深い切削も、長いシャフトではビビリ痕やテーパーを生じさせることがあります。.
支持は開始ブランクだけでなく、最終形状を中心に計画すべきです。大きな直径を早すぎる段階で除去すると、小さな直径やねじを完成させる前に部品が弱くなる可能性があります。支持ランドを工程の後半まで残すことで、真直度を保護し、積極的な修正パスを減らすことができます。.
RFQにはどの素材詳細を含めるべきですか?
材料グレード、状態、バーまたは管の希望、開始直径、切断長さ、証明書の必要性、予想数量を明記してください。部品が鋳物や鍛造品から製造される場合は、供給状態と加工代を含めてください。素材情報の欠落は、見積もり工程と予想材料歩留まりの両方を歪める可能性があります。.
安定性を中心に旋削シーケンスを組み立てる
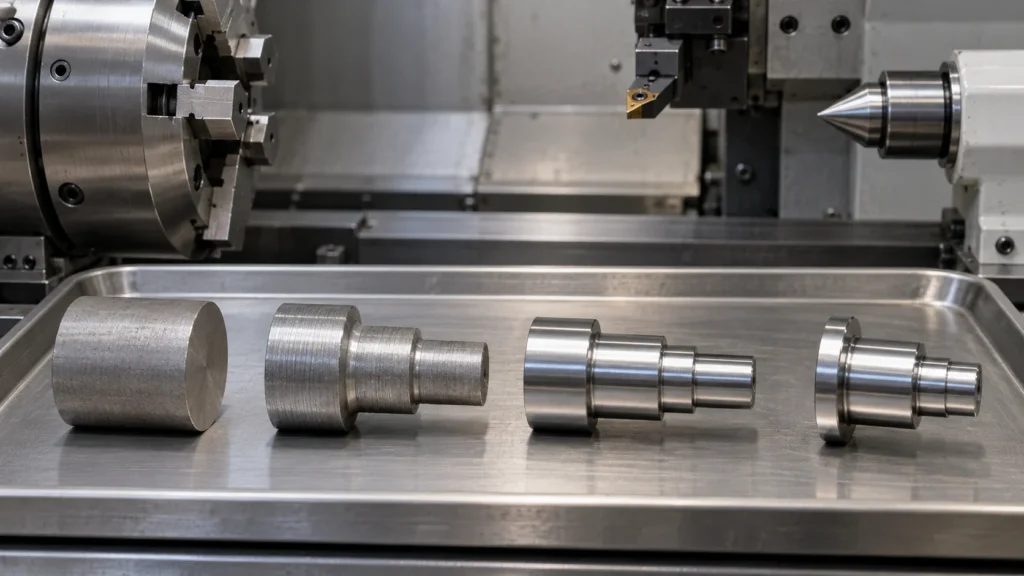
実用的な旋削シーケンスは、素材除去、工具アクセス、支持、バリの方向、検査のバランスを取ります。端面加工は端部基準を確立します。粗旋削は大部分の材料を除去します。半仕上げは一貫した取り代を残し、仕上げは最終直径、肩、溝、ボア、またはテーパーを確立します。ねじ切りと突切りは、部品が剛性を保ち、切削負荷が仕上げ面を損なわない位置に配置されます。.
| 工程段階 | 主な目的 | 管理すべきリスク |
|---|---|---|
| 端面加工と基準の作成 | 端面と制御された開始点を確立する | 不適切な当たり、振れ、または誤ったワークオフセット |
| 粗旋削 | 支持を維持しながら材料を効率的に除去する | たわみ、熱、切りくず制御、過度な工具負荷 |
| 仕上げ旋削 | 最終的な直径、肩、テーパ、表面状態を作成する | 工具摩耗、振動、残留応力、熱ドリフト |
| 突切りおよび二次加工 | 部品を分離する、または後端の機能を完成させる | バリ、弱い支持、後端の振れ、取り扱いによる損傷 |
最も経済的な工程順序は、必ずしも工具交換が最も少ないものとは限りません。手直しを避け、位置決め面を保護し、測定可能な初品を生み出す安定した工程順序は、名目上より短いサイクルよりも効果的に総コストを低減できます。.
必要特徴に応じた工程を選択する
旋削加工は機能に基づいて選択する必要があります。外径旋削は外径を制御します。端面加工は平坦な端面を作成します。中ぐりは内径を精密に仕上げます。溝入れは逃げや保持用の機能を作成します。ねじ切りは指定された内外の接続を生成し、突切りは部品を残りの素材から分離します。.
旋削された機能を制御しやすくする要因は何ですか?
- 直径、ボア、肩、ねじの機能は実用的な主軸軸線を共有します。.
- 工具のアクセスが明確で、過度なリーチや支持されない切削を必要としません。.
- 図面のデータムが、チャック、コレット、または治具で部品を位置決めするために使用される面と一致しています。.
- 重要な直径には、安定した仕上げパスのための十分な取り代があります。.
- 溝、逃げ、半径、ねじの不完全部は、工具に制御された退出条件を与えます。.
ねじには独自の指示が必要です。規格、サイズ、該当する場合は嵌め合いや等級、深さ、開始面取り、シール機能、ゲージ要件を明記してください。明確な用途のない名目上のねじ指示では、検査と仕上げについてサプライヤーが不確かなままになる可能性があります。.
材料に合わせて工具と切削条件を選定する
工具形状、インサートグレード、ノーズ半径、速度、送り、切込み深さ、クーラント、切りくず排出は、材料と加工形状に適合させる必要があります。延性材料は長い切りくずや構成刃先を生じることがあります。焼入れ材や加工硬化材は熱と工具摩耗を増大させる可能性があります。プラスチックは金属ワークのように挙動せず、熱やクランプによって変形することがあります。.
プログラミング前に材料グレードと状態を確認する必要があります。サイトの CNC旋削材料情報 は初期の工程ルート検討を支援できますが、最終的な切削条件は依然として機械、工具、形状、素材、要求表面によって決まります。.
最大除去率を追求すると、悪いトレードオフを生むことがあります。工具圧力が細長い部品を曲げたり、熱が重要な直径を変化させたりすると、見かけ上のサイクルタイム短縮は手直しで失われます。良好な旋削は、生産性と剛性、再現性、検査証拠のバランスを取ります。.
振れとデータム転写を管理下に保つ
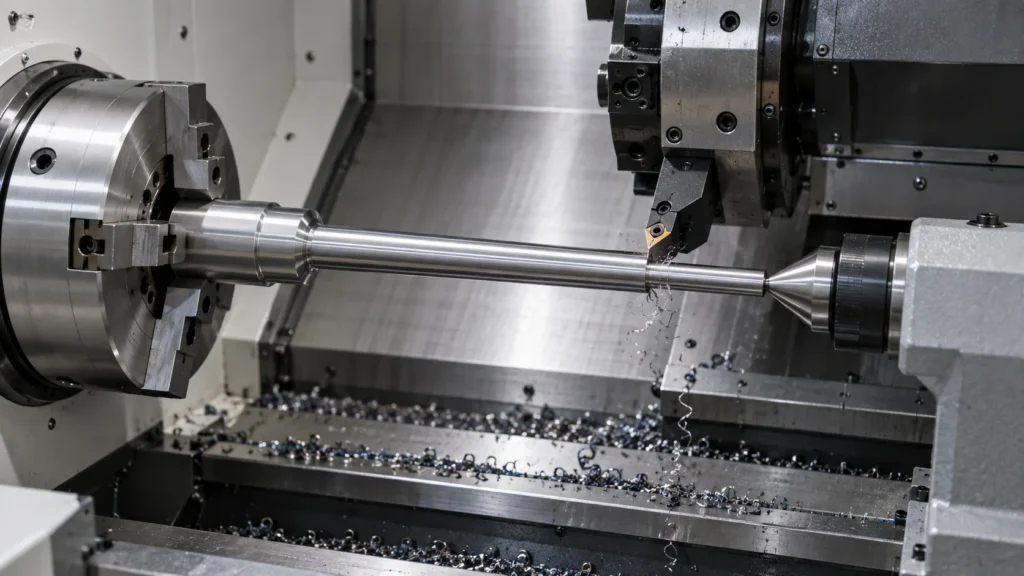
チャック、コレット、軟質ジョー、ガイドブッシュ、心押し台、ステディレストの選択は、部品の軸がどのように確立されるかに影響します。ワーク保持は、薄肉壁を潰したり、目に見えるシール面に跡を付けたりすることなく、切削力に抵抗しなければなりません。軟質ジョーは実際の部品直径に合わせてボーリングできますが、それでも清浄な着座と管理された再利用が必要です。.
反対側の端部を第二工程で完成させる場合、受け渡し方法が公差スタックの一部となります。再位置決めにどの直径または面を使用するか、振れをどのように検査するか、第二チャッキング後にどの関係を検証する必要があるかを定義します。クロス穴や平面が必要な場合、ライブツーリングやターンミル工程により受け渡し回数を減らせる可能性があります。.
ライブツールや第二工程が必要な時を知る
標準的な旋削は、部品が主に回転体である場合に効率的です。側面穴、フライス加工された平面、スロット、軸外フィーチャを持つ部品は、ライブツーリング、サブスピンドル、または専用のフライス工程が必要になる場合があります。1台の機械でフィーチャを統合すると受け渡しリスクを減らせますが、その工程にはより多くのプログラミング、工具、干渉検証が必要になる場合があります。.
サプライヤの CNC旋削加工能力 を図面と照合し、部品を旋盤に残すべきかターンミルワークフローへ移すべきかを確認します。工程の選択は、ある機械タイプが常に優れているという前提ではなく、アクセス性と関係性に基づくべきです。.
嵌合を制御する関係を検査する
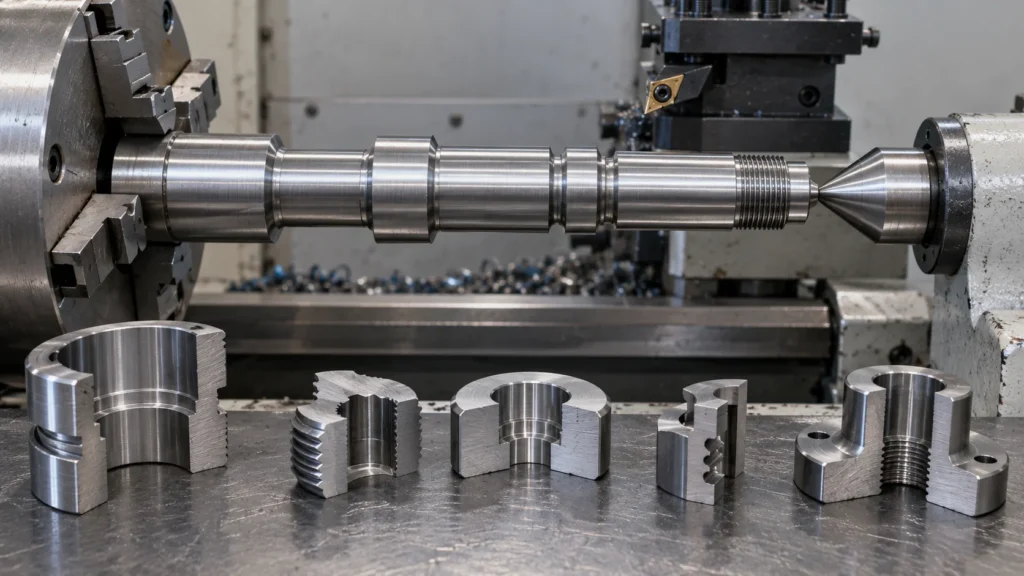
旋削検査では、部品の機能を成立させる関係性を優先すべきです。直径とボアの嵌合、肩の位置、同心度、振れ、ねじ状態、テーパ、溝位置、端面直角度などです。共有軸を確認せずに個々の直径を測定すると、実際の組立上の問題を見逃す可能性があります。.
- 材料の同一性と必要な証明書を検証します。.
- 重要な外径、ボア、肩、溝、長さを測定します。.
- ねじサイズ、深さ、嵌合、ゲージ結果、シール状態を確認します。.
- 振れ、同心度、直角度、反対側工程の関係性を評価します。.
- バリ、切りくず、表面状態、洗浄、梱包保護を検査します。.
一般的な「100%を検査済み」という記述を追加するのではなく、要求される測定方法を使用してください。複雑な関係については、座標測定や定義されたゲージ計画が適切な場合があります。サプライヤー品質の期待値は、以下と整合させることができます。 CNC品質管理情報.
見積可能な旋削RFQを準備する
最新のCADモデルと管理図面を、部品番号、リビジョン、数量、予測、材料、在庫の希望、ねじ規格、表面要件、納期の期待値とともに送付してください。組立、シール、回転、圧力、または位置合わせを制御するフィーチャーにマークを付けてください。.
- 一次および二次データムと、チャッキングまたは再位置決めに使用される面を特定してください。.
- 長さ対直径の懸念、支持されない長さ、薄肉部、および必要なサポートを明記してください。.
- ねじ、溝、ボア、はめあい、振れ、同心度、および表面要件を定義してください。.
- ライブツーリングのフィーチャー、後端加工、コーティング、パッシベーション、研磨、または洗浄を列記してください。.
- 初品、サンプリング、ゲージ、CMM、材料トレーサビリティ、および梱包の書類を指定してください。.
CNC旋削プロセスのFAQ
CNC旋削に最も適した部品は何ですか?
CNC旋削は、シャフト、ピン、ブッシング、継手、スリーブ、バルブステム、ねじ付きボディなど、主要なフィーチャーが回転体であるか中心線に対して同心である部品に適しています。.
CNC旋削とCNCフライスの違いは何ですか?
旋削ではワークピースを回転させ、工具を用いて回転フィーチャーを作り出します。フライス加工では一般に、ワークピースをテーブルや治具に固定し、回転するカッターで面、ポケット、スロット、穴、プロファイルを作り出します。両方のフィーチャー群を持つ部品は、旋盤・フライス複合加工が必要になる場合があります。.
長い旋削部品がびびりやテーパーになるのはなぜですか?
長い部品は、たわみ、振動、熱、工具圧力、不十分なサポートの影響を受けやすくなります。素材のサポート、工具のリーチ、ワークホールディング、切削条件、および材料除去の順序がすべて安定性に影響します。.
CNC旋削でねじやボアを加工できますか?
はい。CNC旋削では、図面に必要な規格、はめあい、深さ、検査方法が定義されていれば、多くの内ねじ・外ねじ、ボア、溝、肩、テーパー、直径を加工できます。.
旋削部品はどのような場合にライブツールを使用すべきですか?
ライブツールは、回転部品にクロス穴、平面、スロット、その他の軸外の特徴が必要な場合に有用です。判断は、アクセス、数量、段取りリスク、公差の関係、および別のフライス加工工程のコストに依存します。.
信頼性の高い旋削は、中心線の形状、素材の支持、工具の順序、ワークホールディング、材料の挙動、検査を一致させることから生まれます。これらの決定が最初の切削前に行われていれば、旋削センターは段取りの中にリスクを隠すことなく、再現性のある直径と関係を実現できます。.