
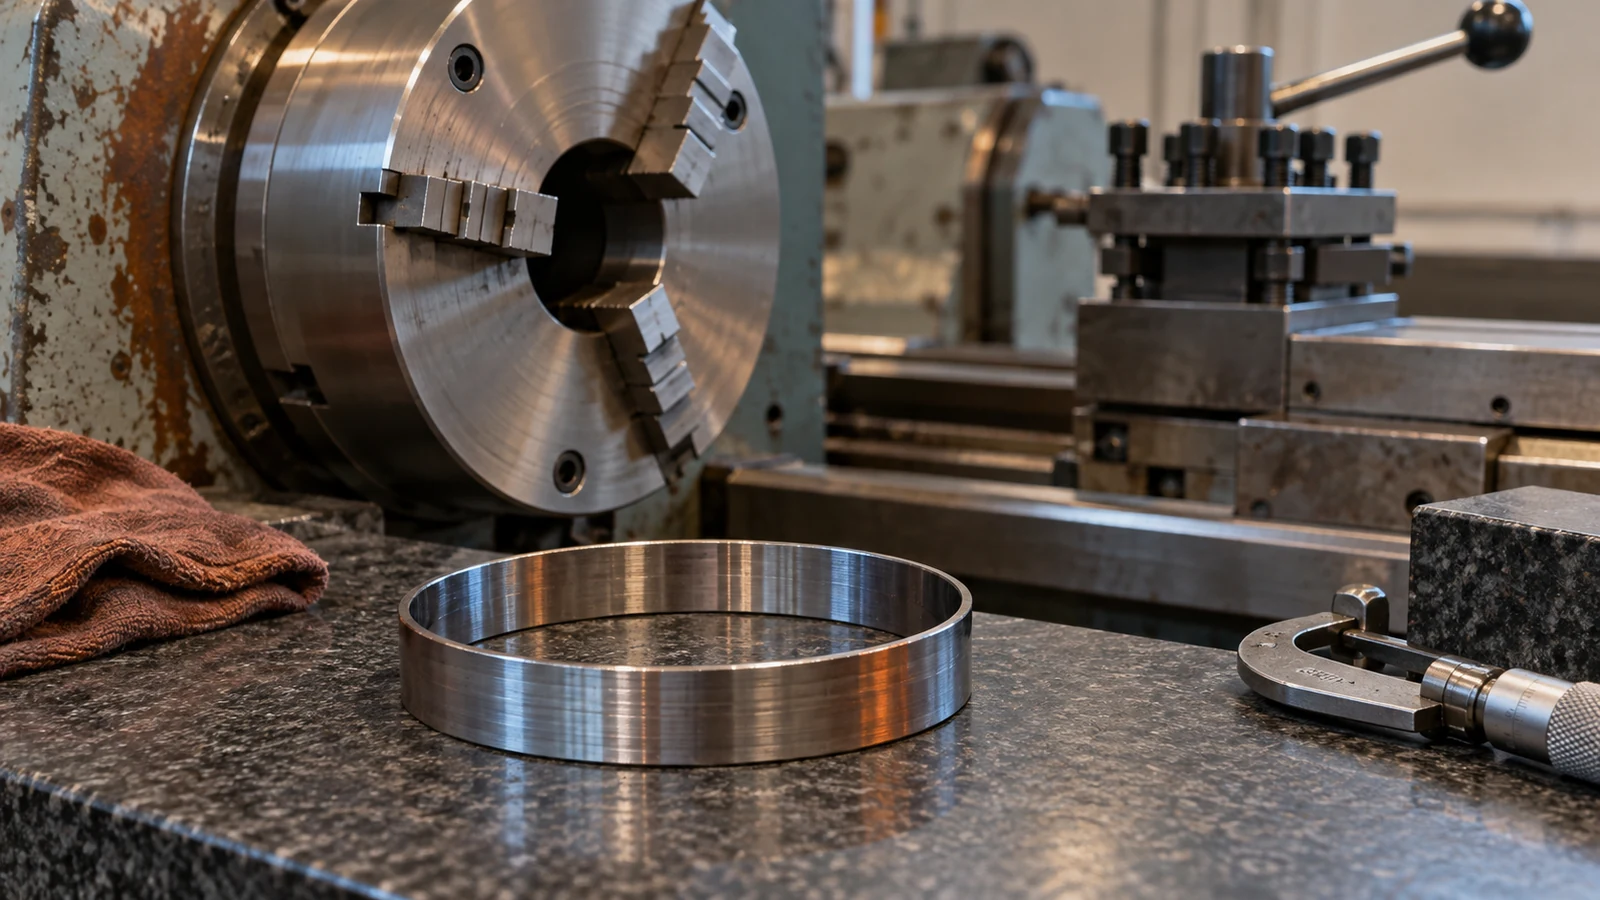
Um anel pode medir redondo enquanto a bucha está fechada e falhar na circularidade depois de liberado. No torneamento de parede fina, essa diferença não é um erro misterioso do torno: as castanhas podem flexionar elasticamente o anel, a ferramenta pode cortar a forma restringida e a parede pode retornar elasticamente quando a carga desaparece. A questão de engenharia, portanto, não é simplesmente se o diâmetro na máquina está correto. É qual estado o desenho exige e como o processo entregará esse estado repetidamente.
Este guia concentra-se em anéis e luvas metálicas finas que ficam ovais ou lobuladas após o torneamento. É mais restrito que o guia de processo de torneamento CNC do site e diferente do fresamento de parede fina ou da deformação específica de polímeros. As decisões abaixo conectam fixação, sequência de remoção de material, medição no estado livre e intenção do desenho.
Duas medições, dois estados mecânicos
Considere um anel fino preso em uma bucha de três castanhas. A pressão das castanhas pode empurrar três regiões de contato para dentro e alterar a seção transversal. Enquanto restringido, o cortador segue um caminho circular em relação ao fuso. Quando as castanhas se abrem, a recuperação elástica pode produzir uma forma livre trilobada ou oval. O furo ou diâmetro externo nominal pode parecer satisfatório em alguns pontos, mas um eixo de acoplamento, vedação ou rolamento pode ver uma folga variável ao longo da circunferência.
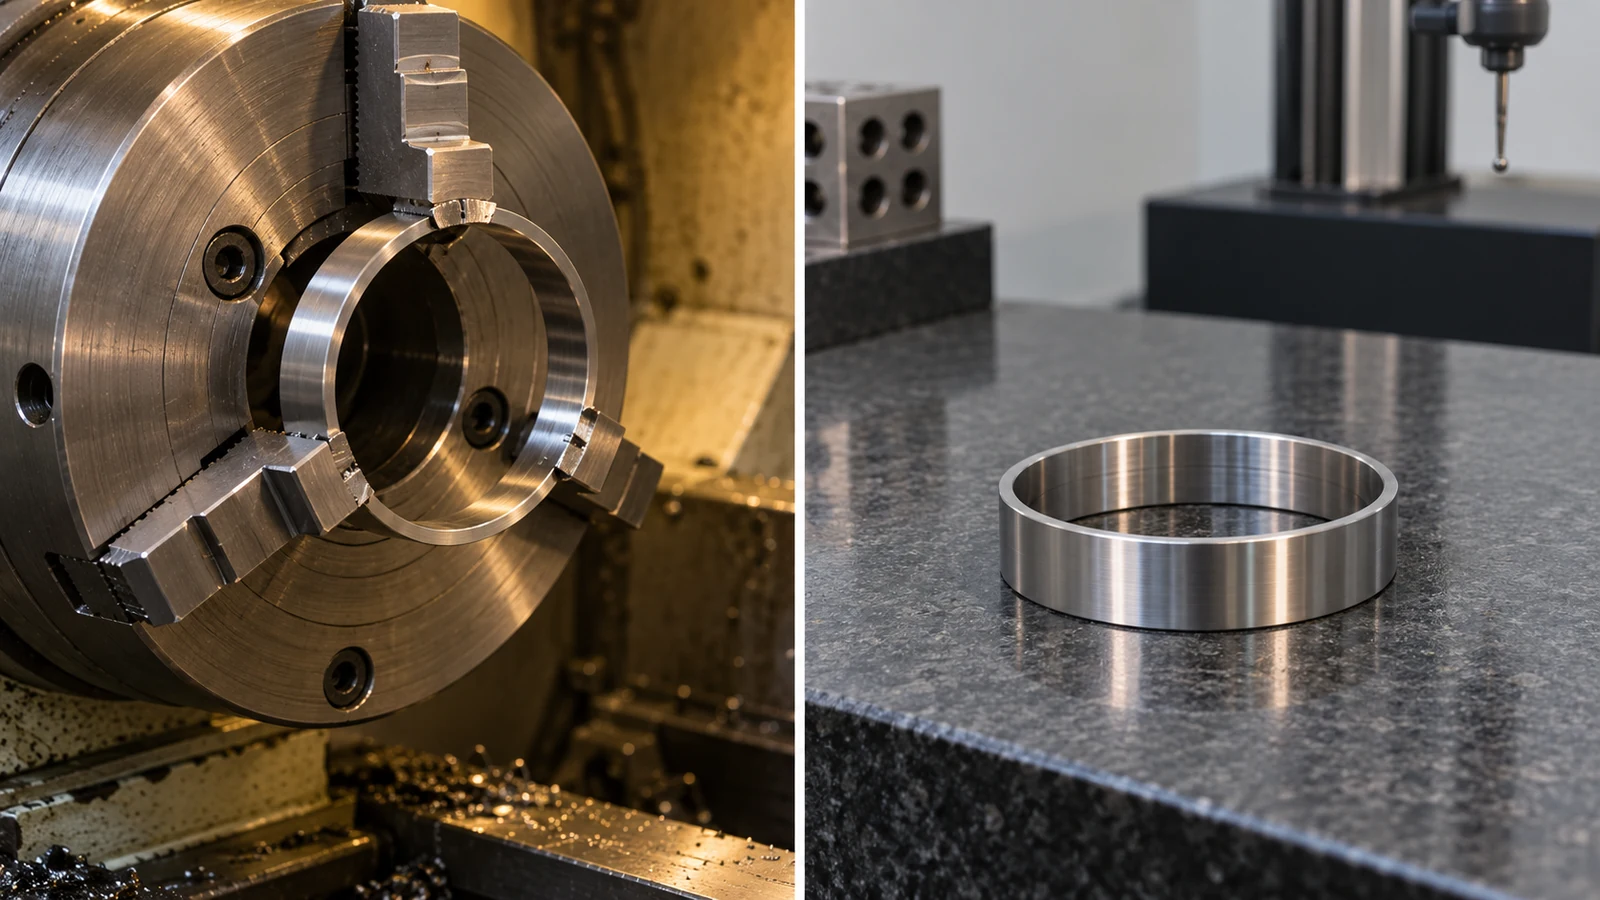
“Circularidade” e “diâmetro” não são intercambiáveis. Uma verificação de diâmetro entre dois pontos opostos pode não detectar lobulação local ou depender fortemente do ângulo escolhido. Uma feature também pode satisfazer os limites de tamanho e falhar em um controle de forma separado. Defina se a interface crítica é avaliada fixada, livre, montada ou sob uma carga funcional especificada. A menos que o desenho diga o contrário, não presuma que o resultado de uma sonda na máquina representa o estado em que o cliente usará a peça.
Registre ambos os estados durante um ensaio controlado: uma leitura em processo para entender a configuração de corte e uma leitura no estado livre após a liberação e a estabilização da temperatura. Uma discrepância é evidência para investigar, não um motivo para alterar o offset da ferramenta até que a origem da deformação seja compreendida.
Encontre a origem da mudança de forma
Comece com uma sequência de observações, não com uma prescrição universal de “reduzir a pressão da bucha”. Marque a posição angular da peça em relação às castanhas. Meça a forma após a liberação e, em seguida, gire ou refixe uma peça representativa usando um método controlado. Se a lobulação acompanhar o contato das castanhas, a fixação está implicada. Se acompanhar uma região do material ou se desenvolver após remoção pesada de material sem uma mudança correspondente na fixação, a redistribuição de tensões residuais ou efeitos térmicos podem estar envolvidos. O desgaste da ferramenta e a força de corte podem adicionar outra camada.
| Observação | Mecanismo possível | Verificar antes de alterar o processo |
|---|---|---|
| A forma muda acentuadamente ao desapertar | Distorção elástica de fixação | Comparar a pressão da bucha, o contacto das garras e o perfil após libertação |
| A forma muda após desbaste unilateral | Sobremetal irregular ou alívio de tensões | Mapear a tolerância de material e medir após o desbaste |
| O erro aumenta ao longo de uma série longa | Desgaste da ferramenta, calor ou variação de fixação | Analisar a tendência nas peças inicial, intermédia e final por estado de setup |
| Apenas algumas posições de indexação falham | Lobulação ou espessura de parede irregular | Utilizar uma medição multiângulo ou de perfil completo |
Tenha em conta a pressão de medição. Um instrumento de contacto pode deformar um anel muito flexível, e uma peça medida ainda quente pode não coincidir com um resultado posterior à temperatura ambiente. Nenhuma das observações prova que a máquina está a derivar. A investigação deve manter a mesma configuração de medição e o mesmo estado da peça em todas as comparações.
Selecione contato e apoio deliberadamente
Uma fixação segura deve resistir às forças de corte sem se tornar a principal fonte de erro de forma. As opções podem incluir garras macias mandriladas com um contacto mais adequado, uma pinça ou mandril expansível, um sistema de fixação axial por face, um suporte sacrificial ou um dispositivo dedicado. Nenhuma é automaticamente a melhor: a superfície de aperto disponível, o diâmetro do anel, a espessura da parede, o material, o acesso da ferramenta e o datum crítico determinam se uma opção é viável.
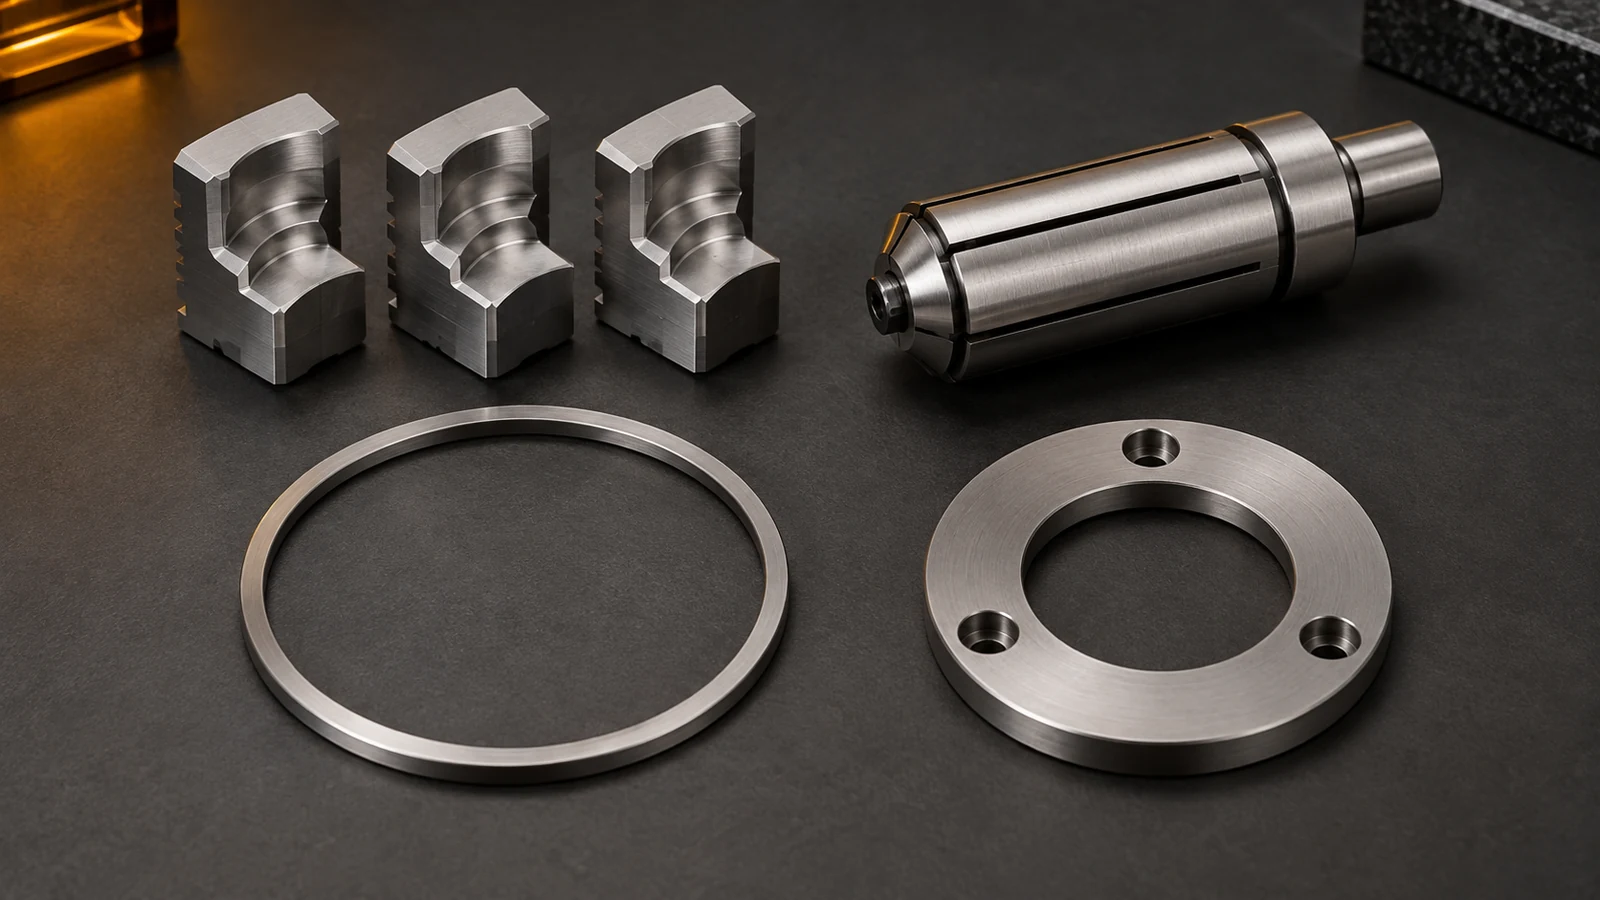
Uma maior área de contacto pode reduzir a pressão local, mas apenas se o contacto for efetivamente uniforme e as garras estiverem preparadas para o diâmetro em questão. Um mandril interno pode suportar o acabamento exterior mas pode obstruir o furo; uma fixação externa pode proteger a operação do furo mas deformar uma parede exterior fina. A contenção axial pode evitar parte do carregamento radial, mas introduz questões de assentamento na face, paralelismo e acessibilidade. Verifique se o dispositivo previsto suporta a peça na direção do corte e se a característica acabada continua mensurável após a remoção do dispositivo.
Altere uma variável de cada vez num ensaio. Uma força de aperto menor que elimina a distorção mas permite que a peça escorregue não é uma solução válida. Documente o ajuste ou método de fixação, a condição de contacto, a ferramenta, a sobremetal e a medição resultante em estado livre, para que a configuração aprovada possa ser reproduzida.
Deixe um caminho estável até o corte final
A sequência de maquinagem determina frequentemente se a parede final tem rigidez suficiente para suportar o acabamento. Desbastar ambos os lados de um anel de forma equilibrada, deixando uma sobremetal de acabamento controlada e restabelecendo uma localização adequada antes do passe final, pode reduzir a distorção evitável. Mas libertar e voltar a fixar também cria uma nova relação de datum; deve ser testado, não inserido como ritual. Uma ponte temporária ou sobremetal adicional pode fornecer suporte durante o desbaste, se a remoção e a inspeção subsequente forem planeadas.
Reveja as últimas operações em conjunto. Mandrilar, tornear exteriormente, facear, sangrar e cortar podem, cada uma, alterar a secção ou a forma como a peça é fixada. Um passe final leve não é necessariamente mais suave se a aresta roçar ou a parede não suportada vibrar. Inversamente, um corte agressivo num anel mal suportado pode deslocar a peça no dispositivo. As condições de corte devem ser selecionadas para a configuração e o material reais e depois verificadas com dados da peça libertada, e não com uma tabela genérica.
Quando a forma exigida é apertada em relação à complacência da parede, a maquinagem por si só pode não ser suficiente para definir a condição final. O engenheiro pode ter de especificar uma operação de acabamento, uma condição de suporte ou uma verificação de montagem funcional. O objetivo é um resultado inspecionável e repetível, não um número específico de operações.
Especifique o teste de aceitação da peça liberada
O desenho deve distinguir dimensão, circularidade, cilindricidade, espessura de parede, coaxialidade e excentricidade onde protegem funções diferentes. Não podem ser todos substituídos por uma única dimensão de diâmetro. Escolha o controlo de acordo com a montagem: um anel de vedação pode necessitar de um perfil de contacto controlado; um casquilho pode necessitar de dimensão e forma do furo; uma luva rotativa pode necessitar de uma relação de eixo com outra característica de localização. O mais amplo tolerâncias de usinagem CNC explica porque a função deve orientar a chamada.
Para a inspeção, indique a condição em estado livre ou de montagem, o datum, o método de medição, o requisito de temperatura ou condicionamento quando o material ou a precisão o tornem relevante, e o número de peças ou a base de amostragem. Vários diâmetros em ângulos diferentes podem revelar um padrão, mas pode ser necessário um instrumento de circularidade ou uma estratégia de coordenadas adequada para uma tolerância de forma especificada. Um anel que passa enquanto é comprimido num dispositivo de inspeção pode não passar após a libertação; o dispositivo deve representar a condição de aceitação especificada.
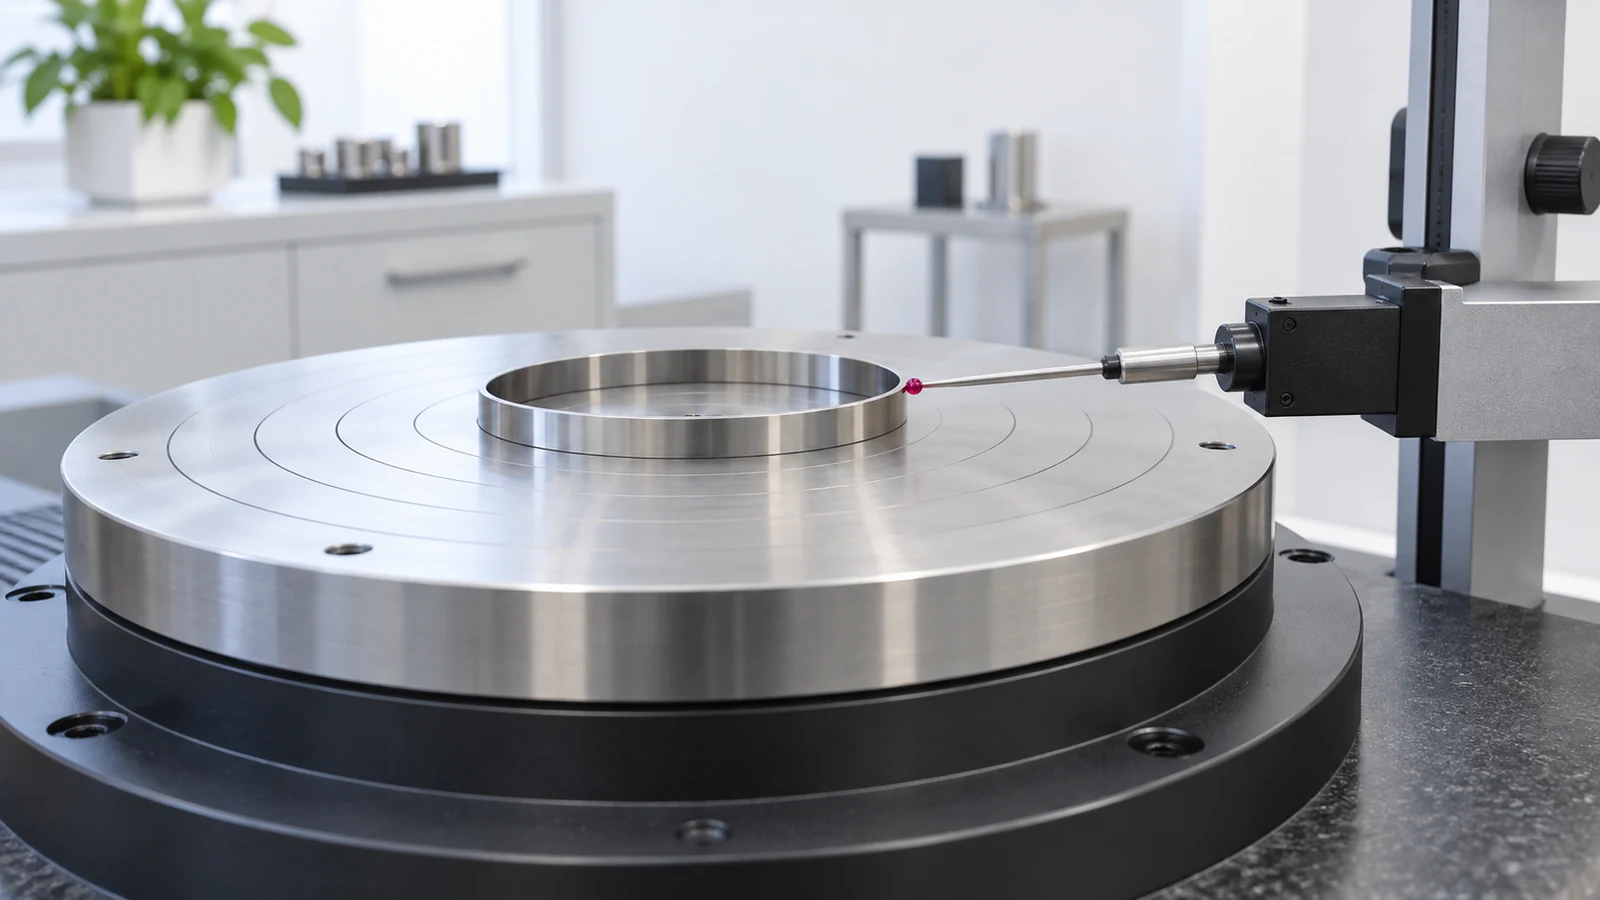
Solicite uma comparação de primeira peça que registe as mesmas características críticas antes e após a libertação, quando se suspeita deste modo de falha. O informações de qualidade e inspeção do fornecedor do site é um ponto de partida para discutir as evidências necessárias para uma encomenda, não um substituto para definir o método de aceitação do anel real.
O que mudar quando a geometria não deixa margem
Por vezes, o anel é simplesmente demasiado complacente para uma fixação económica no tamanho, forma e quantidade especificados. Uma revisão DFM pode testar se o design pode ganhar uma superfície de maquinagem temporária, uma parede ligeiramente mais espessa, uma localização de corte diferente, um datum mais acessível ou uma interface de montagem revista. A alteração permitida depende do percurso de carga e do ajuste do produto; o fornecedor não deve relaxar silenciosamente o desenho.
Envie o modelo atual e o desenho controlado, o material e a condição, a quantidade, a forma do stock, as características de acoplamento críticas, a condição de acabamento e se a aceitação é em estado livre ou montado. Indique qualquer falha conhecida: “o furo passa na bucha, falha a circularidade após a libertação” é muito mais útil do que “precisa de maior precisão CNC”. Essa evidência permite avaliar em conjunto o plano de processo, o conceito de fixação e o método de inspeção.
Reduzir a pressão das garras corrige sempre a ovalização?
Não. Pode reduzir a deformação elástica, mas a fixação deve ainda resistir às cargas de corte. A geometria do contato, o apoio, a remoção de material e o estado de medição também importam.
Um medidor de furo de dois pontos pode comprovar a circularidade?
Não por si só. Ele verifica um diâmetro ao longo de direções selecionadas e pode não detectar lobulação ou erro de forma local. Use uma estratégia de inspeção que corresponda ao controle do desenho.