
Un anillo puede medir redondo con el plato cerrado y fallar en redondez después de liberarlo. En el torneado de pared delgada, esa diferencia no es un error misterioso del torno: las mordazas pueden flexionar elásticamente el anillo, la herramienta puede cortar la forma restringida y la pared puede recuperar su forma cuando desaparece la carga. Por lo tanto, la cuestión de ingeniería no es simplemente si el diámetro en máquina es correcto. Es qué estado exige el plano y cómo el proceso entregará ese estado de forma repetible.
Esta guía se centra en anillos y casquillos metálicos delgados que quedan ovalados o lobulados después del torneado. Es más específica que la guía del proceso de torneado CNC del sitio y diferente del fresado de pared delgada o de la deformación específica de polímeros. Las decisiones a continuación conectan el amarre, la secuencia de remoción de material, la medición en estado libre y la intención del plano.
Dos mediciones, dos estados mecánicos
Considere un anillo delgado sujeto en un plato de tres mordazas. La presión de las mordazas puede empujar tres regiones de contacto hacia adentro y cambiar la sección transversal. Mientras está restringido, el cortador sigue una trayectoria circular relativa al husillo. Una vez que se abren las mordazas, la recuperación elástica puede producir una forma en estado libre trilobulada u ovalada. El diámetro interior o exterior nominal puede parecer satisfactorio en algunos puntos, pero un eje, sello o rodamiento acoplado puede ver un espacio variable alrededor de la circunferencia.
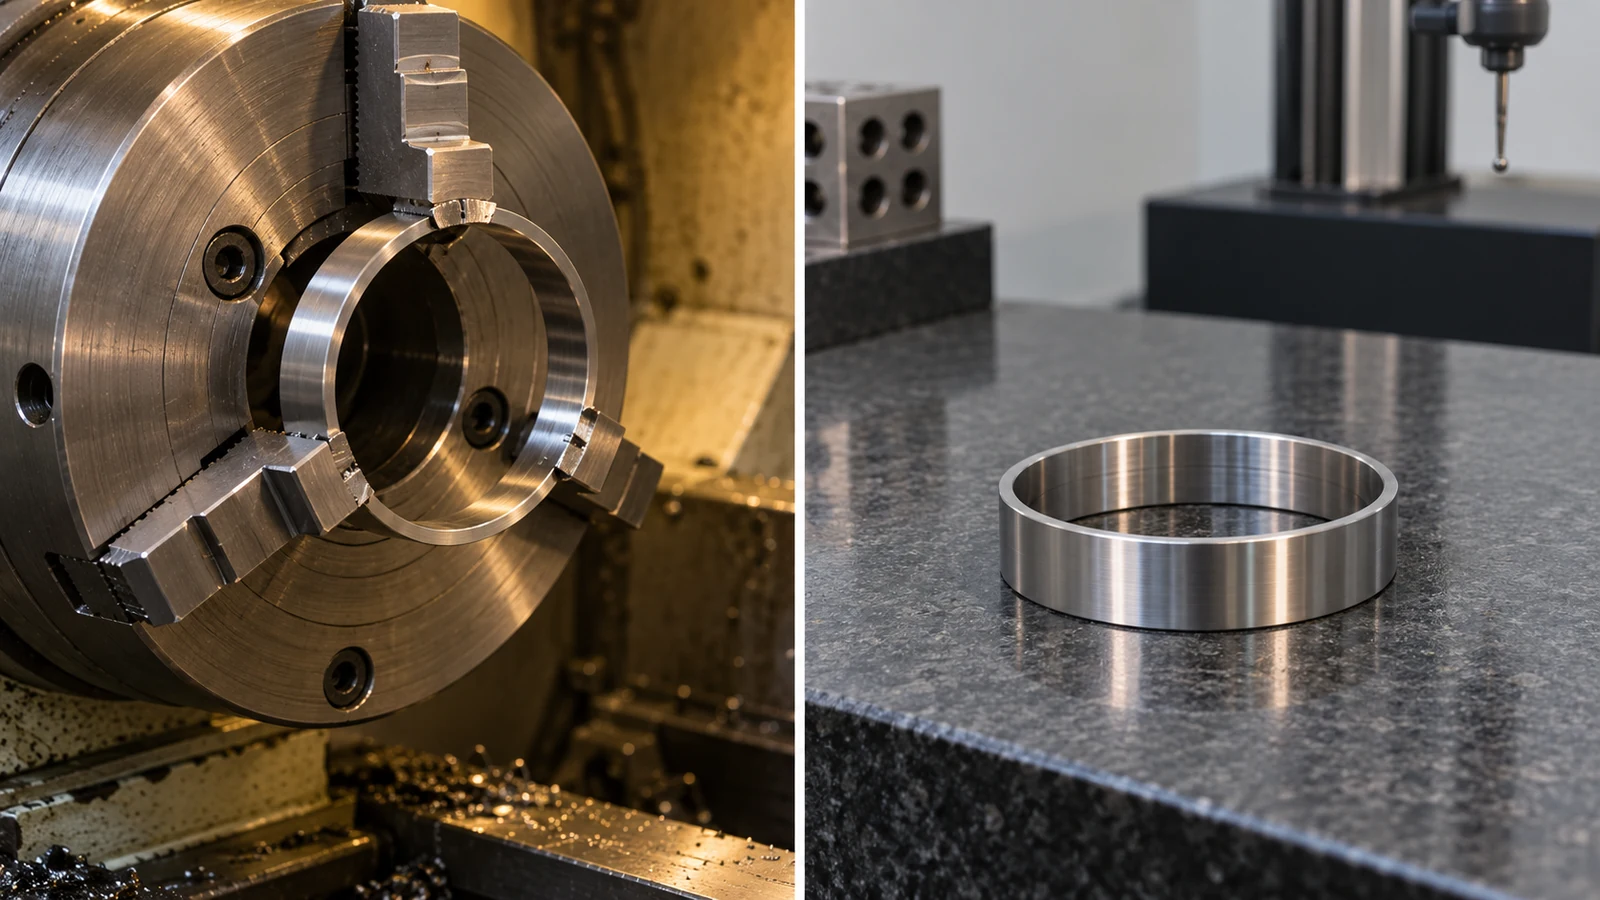
“Redondez” y “diámetro” no son intercambiables. Una verificación de diámetro entre dos puntos opuestos puede pasar por alto el lobulado local o depender fuertemente del ángulo elegido. Una característica también puede cumplir con los límites de tamaño mientras falla un control de forma separado. Defina si la interfaz crítica se evalúa amarrada, libre, ensamblada o bajo una carga funcional especificada. A menos que el plano indique lo contrario, no asuma que el resultado de una sonda en máquina representa el estado en el que el cliente usará la pieza.
Registre ambos estados durante una prueba controlada: una lectura en proceso para comprender la configuración de corte y una lectura en estado libre después de la liberación y la estabilización térmica. Una discrepancia es evidencia para investigar, no una razón para cambiar el offset de la herramienta hasta que se comprenda la fuente de la deformación.
Encuentre la fuente del cambio de forma
Comience con una secuencia de observaciones, no con una prescripción universal de “reducir la presión del plato”. Marque la posición angular de la pieza con respecto a las mordazas. Mida la forma después de la liberación, luego gire o vuelva a amarrar una pieza representativa usando un método controlado. Si el lobulado sigue el contacto de las mordazas, el agarre está implicado. Si sigue una región del material o se desarrolla después de una remoción de material intensa sin un cambio correspondiente en el amarre, pueden estar involucrados la redistribución de tensiones residuales o efectos térmicos. El desgaste de la herramienta y la fuerza de corte pueden agregar otra capa.
| Observación | Posible mecanismo | Verificar antes de cambiar el proceso |
|---|---|---|
| La forma cambia bruscamente al soltar la sujeción | Distorsión por agarre elástico | Comparar la presión del plato, el contacto de las garras y el perfil tras la liberación |
| La forma cambia tras el desbaste por un solo lado | Sobrematerial desigual o alivio de tensiones | Mapear el margen de material y medir tras el desbaste |
| El error crece a lo largo de una serie larga | Desgaste de la herramienta, calor o variación del agarre | Analizar la tendencia de las primeras, intermedias y últimas piezas según el estado de montaje |
| Solo fallan unas pocas posiciones de orientación angular | Lobulado o espesor de pared desigual | Usar una medición multiangular o de perfil completo |
Tenga en cuenta la presión de medición. Un instrumento de contacto puede deformar un anillo muy flexible, y una pieza medida mientras está caliente puede no coincidir con un resultado posterior a temperatura ambiente. Ninguna de las dos observaciones demuestra que la máquina esté derivando. La investigación debe mantener el mismo montaje de medición y el mismo estado de la pieza en todas las comparaciones.
Seleccione el contacto y el apoyo deliberadamente
Una sujeción segura debe resistir las fuerzas de corte sin convertirse en la fuente dominante de error de forma. Las opciones pueden incluir mordazas blandas mandrinadas con un contacto más adecuado, un collet o un mandril expansible, una disposición de fijación axial por cara, un soporte sacrificable o un utillaje dedicado. Ninguna es automáticamente la mejor: la superficie de agarre disponible, el diámetro del anillo, el espesor de pared, el material, el acceso de la herramienta y el dato crítico determinan si una opción es práctica.
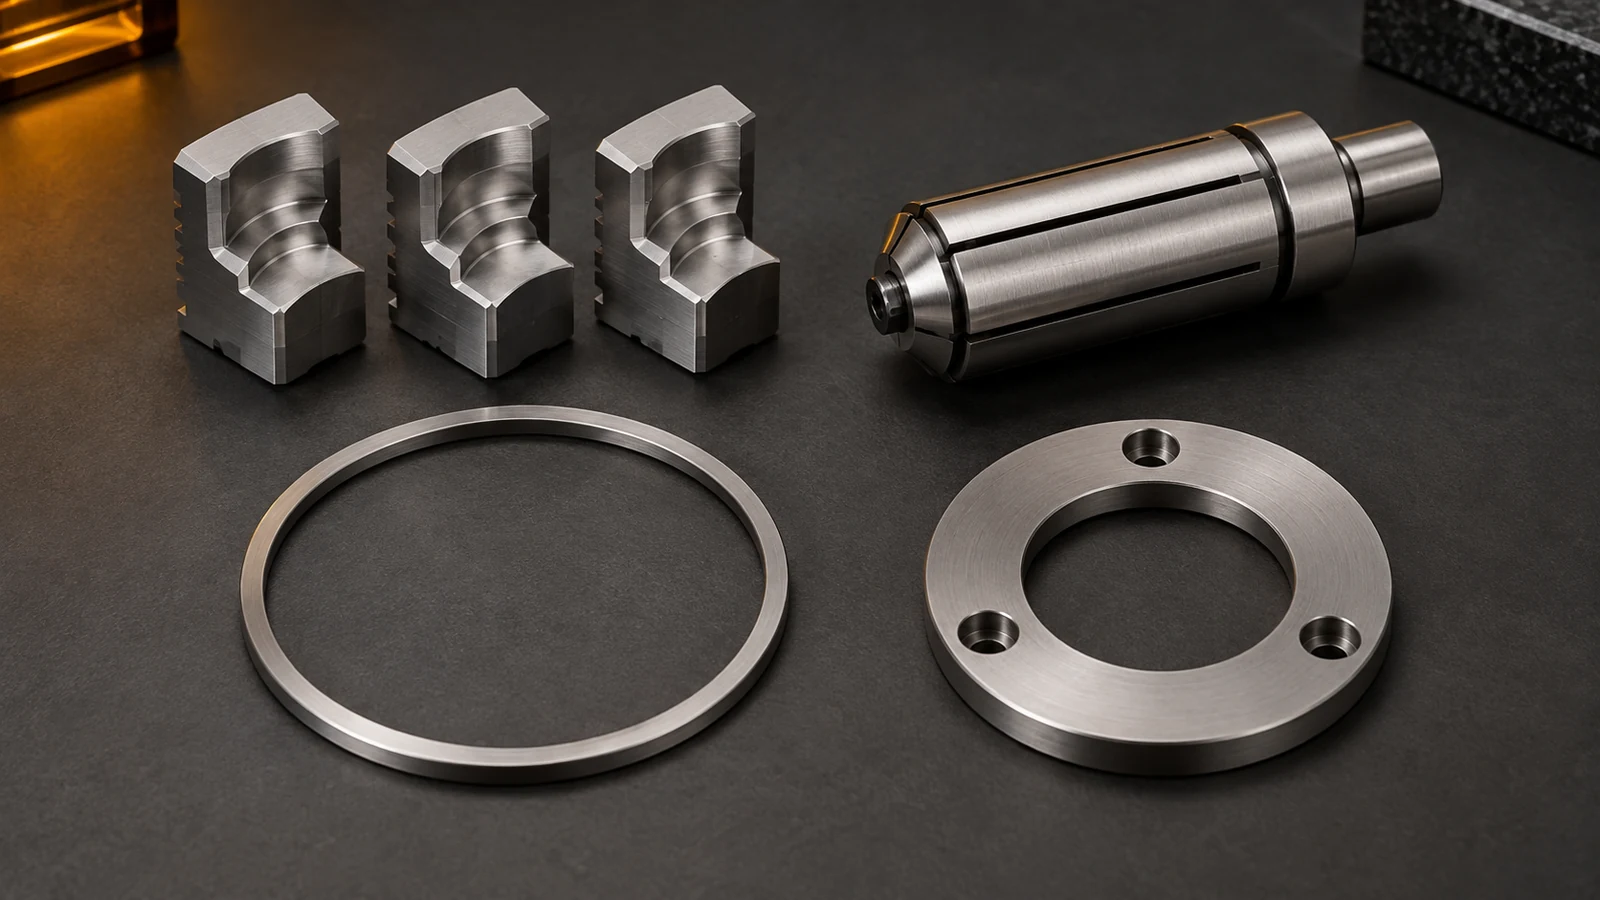
Una mayor área de contacto puede reducir la presión local, pero solo si el contacto es realmente uniforme y las mordazas están preparadas para el diámetro correspondiente. Un mandril interno puede soportar el acabado exterior pero puede obstruir el taladro; un agarre externo puede proteger la operación del taladro pero deformar una pared exterior delgada. La restricción axial puede evitar parte de la carga radial, pero introduce cuestiones de asiento en la cara, paralelismo y accesibilidad. Compruebe si el utillaje previsto soporta la pieza en la dirección del corte, y si la característica acabada sigue siendo medible una vez retirado el utillaje.
Cambie una variable a la vez en una prueba. Una fuerza de agarre menor que detiene la distorsión pero permite que la pieza se deslice no es una solución válida. Documente el ajuste o método de sujeción, la condición del contacto, la herramienta, el sobremetal y la medición resultante en estado libre, de modo que el montaje aprobado pueda reproducirse.
Deje una trayectoria estable hacia el corte final
La secuencia de mecanizado a menudo determina si la pared final tiene la rigidez suficiente para sobrevivir al acabado. Desbastar ambos lados de un anillo de forma equilibrada, dejando un sobremetal de acabado controlado y restableciendo una ubicación adecuada antes del pase final, puede reducir la distorsión evitable. Pero soltar y volver a sujetar también crea una nueva relación de datos; debe probarse, no insertarse como un ritual. Un puente temporal o material adicional pueden proporcionar soporte durante el desbaste si se planifican la retirada y la inspección posterior.
Revise las últimas operaciones en conjunto. El mandrinado, el torneado exterior, el refrentado, el ranurado y el tronzado pueden cambiar cada uno la sección o la forma en que se sujeta la pieza. Un pase final ligero no es necesariamente más suave si el filo roza o la pared sin soporte vibra. Por el contrario, un corte agresivo en un anillo apenas soportado puede desplazar la pieza en el utillaje. Las condiciones de corte deben seleccionarse para el montaje y el material reales, y luego verificarse con datos de la pieza liberada en lugar de con una tabla genérica.
Cuando la forma requerida es ajustada en relación con la flexibilidad de la pared, el mecanizado por sí solo puede no bastar para definir la condición final. El ingeniero puede necesitar especificar una operación de acabado, una condición de soporte o una verificación de ensamblaje funcional. El objetivo es un resultado inspeccionable y repetible, no un número concreto de operaciones.
Especifique la prueba de aceptación de la pieza liberada
El plano debe distinguir tamaño, redondez, cilindricidad, espesor de pared, coaxialidad y excentricidad donde protegen funciones diferentes. No todos pueden sustituirse por una única dimensión de diámetro. Elija el control según el ensamblaje: un anillo de sellado puede necesitar un perfil de contacto controlado; un casquillo puede necesitar el tamaño y la forma del taladro; un manguito giratorio puede necesitar una relación de eje con otra característica de localización. El contexto más amplio guía de tolerancias de mecanizado CNC explica por qué la función debe impulsar la indicación.
Para la inspección, indique la condición de estado libre o de ensamblaje, el dato, el método de medición, el requisito de temperatura o acondicionamiento cuando el material o la precisión lo hagan relevante, y el número de piezas o la base de muestreo. Varios diámetros en ángulos diferentes pueden revelar un patrón, pero puede requerirse un instrumento de redondez o una estrategia de coordenadas adecuada para una tolerancia de forma especificada. Un anillo que pasa mientras está comprimido en un utillaje de inspección puede no pasar tras su liberación; el utillaje debe representar la condición de aceptación especificada.
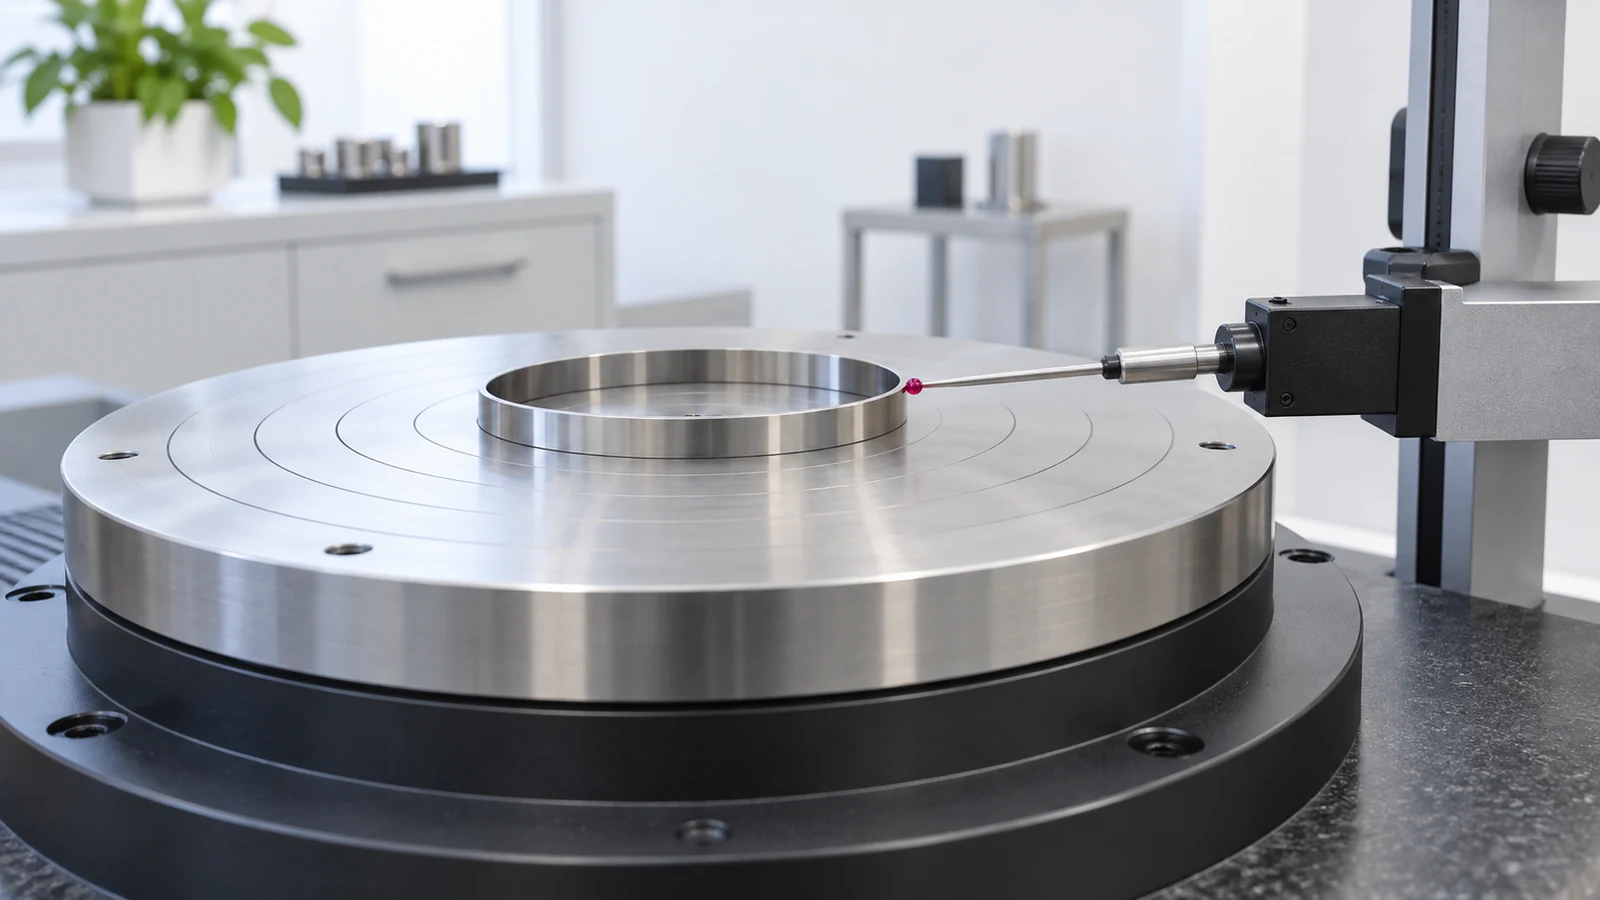
Solicite una comparación de primera pieza que registre las mismas características críticas antes y después de la liberación cuando se sospeche este modo de fallo. La información de calidad e inspección del sitio es un punto de partida para debatir la evidencia requerida para un pedido, no un sustituto de definir el método de aceptación del anillo real.
Qué cambiar cuando la geometría no deja margen
A veces el anillo es simplemente demasiado flexible para un agarre económico en el tamaño, la forma y la cantidad especificados. Una revisión de DFM puede comprobar si el diseño puede ganar una superficie temporal de mecanizado, una pared ligeramente más gruesa, una ubicación de tronzado diferente, un dato más accesible o una interfaz de ensamblaje revisada. El cambio permisible depende de la trayectoria de carga y el ajuste del producto; el proveedor no debe relajar el plano en silencio.
Envíe el modelo actual y el plano controlado, el material y su condición, la cantidad, la forma del material en bruto, las características críticas de acoplamiento, la condición de acabado y si la aceptación es en estado libre o ensamblado. Indique cualquier fallo conocido: “el taladro pasa en el plato, falla la redondez tras la liberación” es mucho más útil que “se necesita mayor precisión CNC”. Esa evidencia permite juzgar conjuntamente el plan de proceso, el concepto de utillaje y el método de inspección.
¿Reducir siempre la presión de las mordazas corrige la ovalidad?
No. Puede reducir la deformación elástica, pero la sujeción debe seguir resistiendo las cargas de corte. La geometría de contacto, el apoyo, el volumen de material eliminado y el estado de medición también influyen.
¿Puede un calibrador de interiores de dos puntos demostrar la redondez?
Por sí solo, no. Comprueba un diámetro en direcciones seleccionadas y puede pasar por alto lobulados o errores de forma localizados. Utilice una estrategia de inspección que coincida con el control del plano.