
Un anello può risultare tondo mentre il mandrino è chiuso e non superare il controllo di rotondità dopo il rilascio. Nella tornitura a parete sottile, questa differenza non è un misterioso errore del tornio: le griffe possono flettere elasticamente l'anello, l'utensile può tagliare la forma vincolata e la parete può ritornare elasticamente quando il carico scompare. La questione ingegneristica, quindi, non è semplicemente se il diametro a bordo macchina sia corretto. È quale stato richiede il disegno e come il processo fornirà quello stato in modo ripetibile.
Questa guida si concentra su anelli e boccole metallici sottili che diventano ovali o lobati dopo la tornitura. È più specifica rispetto alla guida al processo di tornitura CNC del sito e diversa dalla fresatura a parete sottile o dalla deformazione specifica dei polimeri. Le decisioni seguenti collegano il serraggio, la sequenza di asportazione del materiale, la misurazione allo stato libero e l'intento del disegno.
Due misurazioni, due stati meccanici
Si consideri un anello sottile trattenuto in un mandrino a tre griffe. La pressione delle griffe può spingere tre regioni di contatto verso l'interno e modificare la sezione trasversale. Mentre è vincolato, l'utensile segue un percorso circolare rispetto al mandrino. Una volta aperte le griffe, il recupero elastico può produrre una forma allo stato libero trilobata o ovale. L'alesaggio o il diametro esterno nominale può sembrare soddisfacente in alcuni punti, eppure un albero accoppiato, una tenuta o un cuscinetto può vedere un gioco variabile lungo la circonferenza.
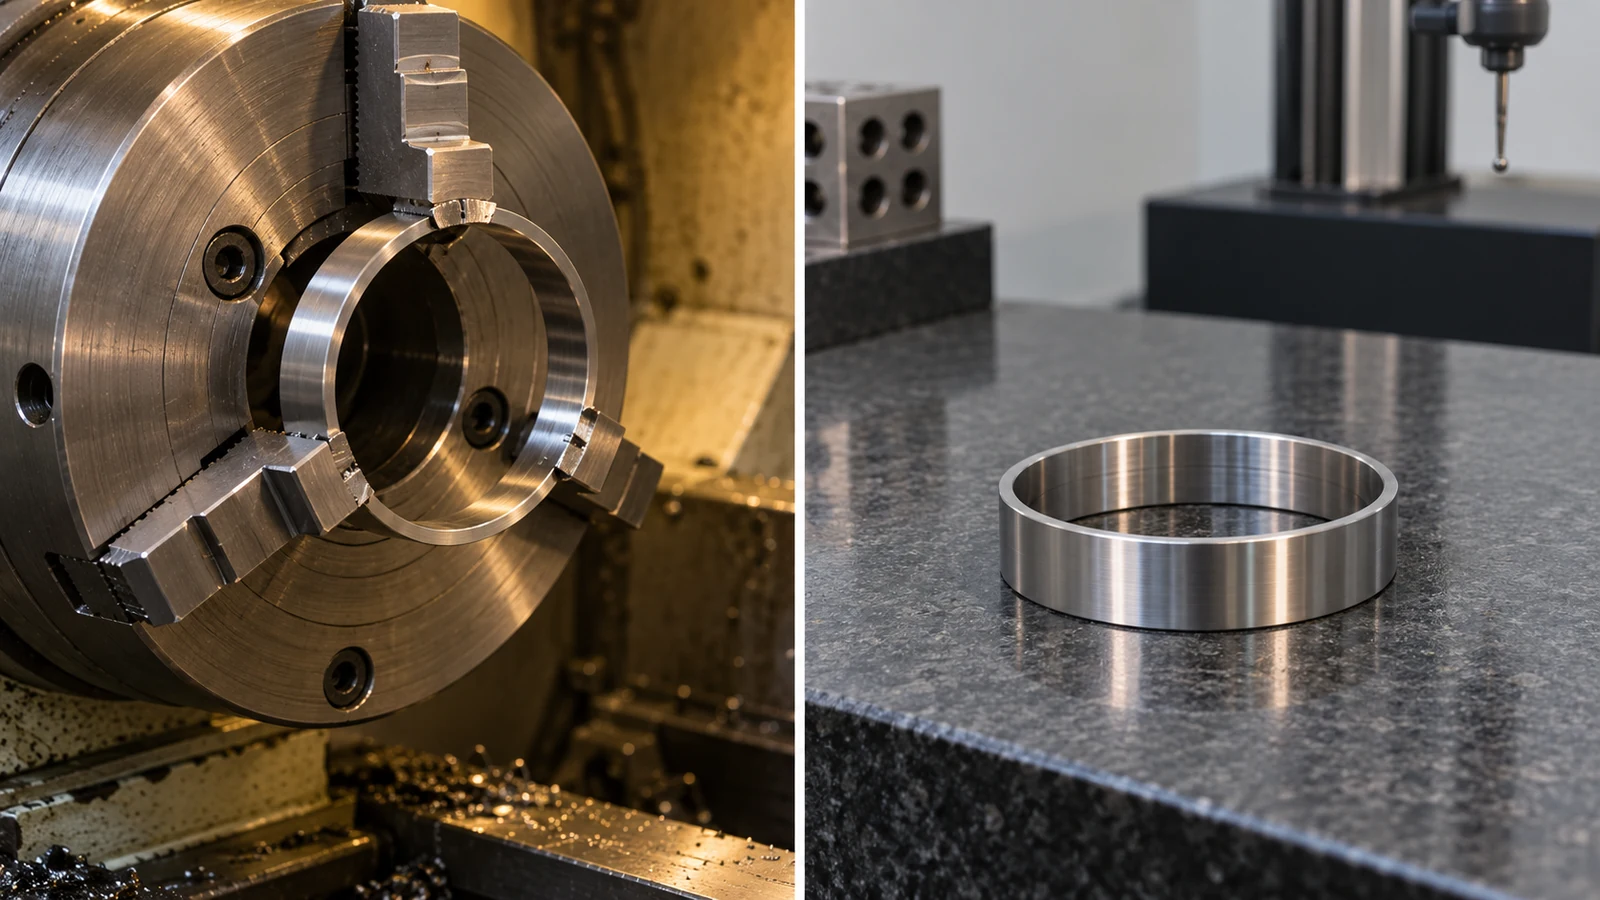
“Rotondità” e “diametro” non sono intercambiabili. Un controllo del diametro su due punti opposti può non rilevare lobature locali o dipendere fortemente dall'angolo scelto. Una caratteristica può anche soddisfare i limiti dimensionali pur non superando un controllo di forma separato. Definire se l'interfaccia critica è valutata serrata, libera, assemblata o sotto un carico funzionale specificato. Salvo diversa indicazione nel disegno, non presumere che il risultato di una sonda a bordo macchina rappresenti lo stato in cui il cliente utilizzerà il pezzo.
Registrare entrambi gli stati durante una prova controllata: una lettura in-processo per comprendere l'assetto di taglio e una lettura allo stato libero dopo il rilascio e la stabilizzazione termica. Una discrepanza è un elemento da indagare, non un motivo per modificare l'offset dell'utensile finché non è stata compresa l'origine della deformazione.
Individuare l'origine della variazione di forma
Iniziare con una sequenza di osservazioni, non con una prescrizione universale del tipo “ridurre la pressione della pinza”. Contrassegnare la posizione angolare del pezzo rispetto alle griffe. Misurare la forma dopo il rilascio, quindi ruotare o riposizionare un pezzo rappresentativo utilizzando un metodo controllato. Se la lobatura segue il contatto con le griffe, è coinvolta la presa. Se segue una regione del materiale o si sviluppa dopo un'asportazione consistente senza una corrispondente variazione del serraggio, possono essere coinvolti la ridistribuzione delle tensioni residue o effetti termici. L'usura dell'utensile e la forza di taglio possono aggiungere un ulteriore livello.
| Osservazione | Meccanismo possibile | Verificare prima di modificare il processo |
|---|---|---|
| La forma cambia bruscamente al momento del rilascio | Distorsione elastica dovuta alla presa | Confrontare la pressione della pinza, il contatto con le griffe e il profilo dopo il rilascio |
| La forma cambia dopo una sgrossatura monolaterale | Sovrametallo irregolare o distensione delle tensioni | Mappare il sovrametallo e misurare dopo la sgrossatura |
| L'errore cresce su una lunga serie | Usura dell'utensile, calore o variazione della presa | Analizzare l'andamento dei primi, medi e ultimi pezzi in base allo stato di setup |
| Falliscono solo poche posizioni di serraggio | Lobatura o spessore della parete irregolare | Utilizzare una misurazione multiangolare o a profilo completo |
Tenere presente la pressione di misurazione. Uno strumento a contatto può deformare un anello molto flessibile, e un pezzo misurato mentre è caldo può non concordare con un risultato successivo a temperatura ambiente. Nessuna delle due osservazioni dimostra che la macchina stia derivando. L'indagine deve mantenere la stessa configurazione di misurazione e lo stesso stato del pezzo in tutti i confronti.
Scegliere contatto e supporto in modo deliberato
Una presa sicura deve resistere alle forze di taglio senza diventare la fonte dominante di errore di forma. Le opzioni possono includere griffe morbide alesate con un contatto più adeguato, una pinza o un mandrino espandibile, un sistema di bloccaggio assiale sulla faccia, un supporto sacrificabile o un'attrezzatura dedicata. Nessuna è automaticamente la migliore: la superficie di presa disponibile, il diametro dell'anello, lo spessore della parete, il materiale, l'accesso all'utensile e il datum critico determinano se un'opzione è praticabile.
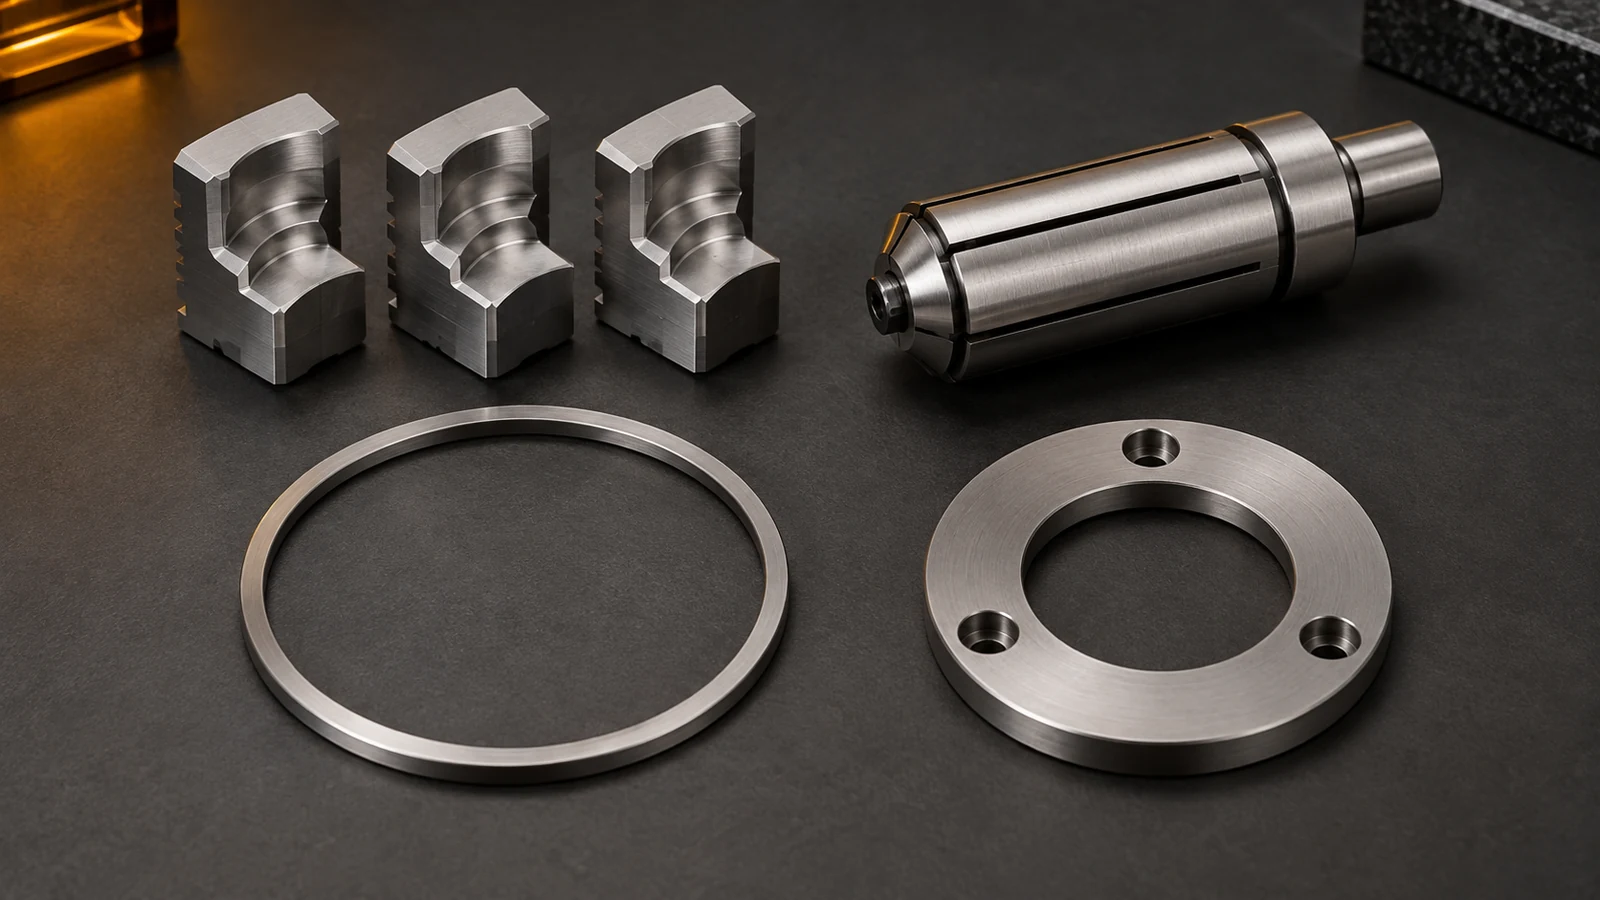
Una maggiore area di contatto può ridurre la pressione locale, ma solo se il contatto è effettivamente uniforme e le griffe sono preparate per il diametro in questione. Un mandrino interno può supportare la finitura esterna ma può ostruire l'alesaggio; una presa esterna può proteggere l'operazione sull'alesaggio ma deformare una parete esterna sottile. Il vincolo assiale può evitare parte del carico radiale ma introduce questioni di appoggio sulla faccia, parallelismo e accessibilità. Verificare se l'attrezzatura prevista supporta il pezzo nella direzione del taglio e se la caratteristica finita rimane misurabile dopo la rimozione dell'attrezzatura.
In una prova, cambiare una variabile alla volta. Una forza di presa inferiore che ferma la distorsione ma consente al pezzo di scivolare non è una soluzione valida. Documentare l'impostazione o il metodo di bloccaggio, la condizione di contatto, l'utensile, il sovrametallo e la misurazione risultante allo stato libero, in modo che la configurazione approvata possa essere riprodotta.
Lasciare un percorso stabile verso il taglio finale
La sequenza di lavorazione spesso determina se la parete finale ha sufficiente rigidità per sopravvivere alla finitura. Sgrossare entrambi i lati di un anello in modo bilanciato, lasciando un sovrametallo di finitura controllato e ristabilendo una posizione adeguata prima della passata finale, può ridurre distorsioni evitabili. Ma rilasciare e riprendere il pezzo crea anche una nuova relazione di datum; ciò dovrebbe essere testato, non inserito come rituale. Un ponte temporaneo o materiale in eccesso può fornire supporto durante lo sgrossamento se la rimozione e la successiva ispezione sono pianificate.
Esaminare insieme le ultime operazioni. Alesatura, tornitura esterna, sfacciatura, scanalatura e troncatura possono ciascuna modificare la sezione o il modo in cui il pezzo è trattenuto. Una passata finale leggera non è necessariamente più delicata se il tagliente striscia o la parete non supportata vibra. Al contrario, un taglio aggressivo su un anello appena supportato può spostare il pezzo nell'attrezzatura. Le condizioni di taglio dovrebbero essere scelte per la configurazione e il materiale effettivi, poi verificate tramite dati del pezzo rilasciato anziché una tabella generica.
Quando la forma richiesta è stretta rispetto alla cedevolezza della parete, la sola lavorazione può non bastare a definire la condizione finale. L'ingegnere può dover specificare un'operazione di finitura, una condizione di supporto o una verifica funzionale dell'assemblaggio. L'obiettivo è un risultato ispezionabile e ripetibile, non un particolare numero di operazioni.
Specificare il collaudo di accettazione del pezzo rilasciato
Il disegno dovrebbe distinguere dimensione, rotondità, cilindricità, spessore della parete, coassialità ed eccentricità dove proteggono funzioni diverse. Non possono essere tutti sostituiti da un'unica dimensione diametrale. Scegliere il controllo in base all'assemblaggio: un anello di tenuta può richiedere un profilo di contatto controllato; una boccola può richiedere dimensione e forma dell'alesaggio; una camicia rotante può richiedere una relazione assiale con un'altra caratteristica di posizionamento. Il più ampio Guida alle tolleranze di lavorazione CNC spiega perché la funzione dovrebbe guidare l'indicazione.
Per l'ispezione, indicare la condizione allo stato libero o assemblato, il datum, il metodo di misurazione, il requisito di temperatura o condizionamento quando materiale o precisione lo rendono rilevante, e il numero di pezzi o la base di campionamento. Diametri multipli ad angoli diversi possono rivelare una tendenza, ma può essere necessario uno strumento per la rotondità o una strategia di coordinate adeguata per una tolleranza di forma specificata. Un anello che passa mentre è compresso in un'attrezzatura di ispezione può non passare dopo il rilascio; l'attrezzatura deve rappresentare la condizione di accettazione specificata.
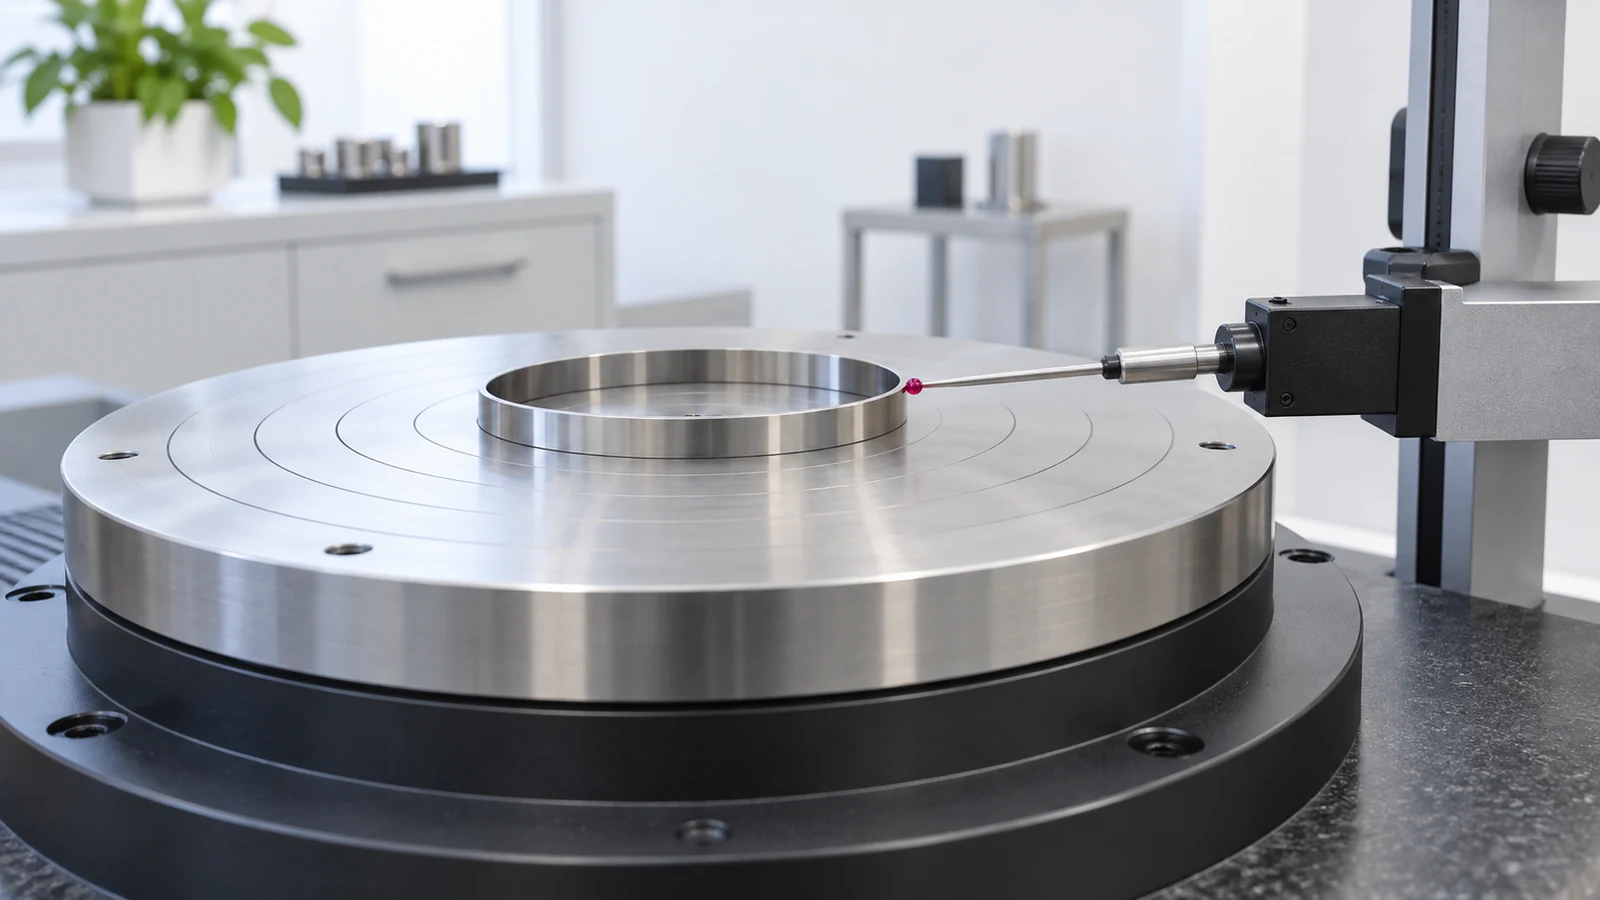
Richiedere un confronto del primo articolo che registri le stesse caratteristiche critiche prima e dopo il rilascio quando si sospetta questa modalità di guasto. Il sito qualità e ispezione è un punto di partenza per discutere le prove richieste per un ordine, non un sostituto per la definizione del metodo di accettazione dell'anello effettivo.
Cosa cambiare quando la geometria non lascia margine
A volte l'anello è semplicemente troppo cedevole per una presa economica alle dimensioni, forma e quantità specificate. Una revisione DFM può verificare se il progetto può ottenere una superficie di lavorazione temporanea, una parete leggermente più spessa, una diversa posizione di troncatura, un datum più accessibile o un'interfaccia di assemblaggio rivista. La modifica consentita dipende dal percorso di carico e dall'accoppiamento del prodotto; il fornitore non dovrebbe allentare silenziosamente il disegno.
Inviare il modello attuale e il disegno controllato, il materiale e la condizione, la quantità, la forma del grezzo, le caratteristiche di accoppiamento critiche, la condizione di finitura e se l'accettazione è allo stato libero o assemblato. Indicare qualsiasi guasto noto: “l'alesaggio passa nel mandrino, non supera la rotondità dopo il rilascio” è molto più utile di “serve una precisione CNC più stretta”. Tali prove consentono di valutare insieme il piano di processo, il concetto di attrezzatura e il metodo di ispezione.
Ridurre la pressione delle griffe risolve sempre l'ovalizzazione?
No. Può ridurre la deformazione elastica, ma la presa deve comunque resistere ai carichi di taglio. Contano anche la geometria di contatto, il supporto, l'asportazione di materiale e lo stato di misurazione.
Un micrometro per interni a due punti può dimostrare la rotondità?
Non da solo. Controlla un diametro lungo direzioni selezionate e può non rilevare lobature o errori di forma locali. Utilizzare una strategia di ispezione coerente con il controllo indicato nel disegno.