
Ein Ring kann rund messen, solange das Futter geschlossen ist, und die Rundheit nach dem Lösen verfehlen. Beim Dünnwanddrehen ist dieser Unterschied kein mysteriöser Drehmaschinenfehler: Die Backen können den Ring elastisch verbiegen, das Werkzeug kann die eingespannte Form schneiden, und die Wand kann zurückspringen, wenn die Last verschwindet. Die technische Frage ist daher nicht einfach, ob der Durchmesser auf der Maschine korrekt ist. Sie lautet, welchen Zustand die Zeichnung verlangt und wie der Prozess diesen Zustand wiederholbar liefert.
Dieser Leitfaden befasst sich mit dünnen Metallringen und -hülsen, die nach dem Drehen oval oder gelappt werden. Er ist enger gefasst als der CNC-Drehprozess-Leitfaden der Website und unterscheidet sich vom Dünnwandfräsen oder von polymerspezifischer Verformung. Die folgenden Entscheidungen verbinden Spannen, Zerspanungsreihenfolge, Messung im freien Zustand und Zeichnungsabsicht.
Zwei Messungen, zwei mechanische Zustände
Betrachten Sie einen dünnen Ring, der in einem Dreibackenfutter gehalten wird. Der Backendruck kann drei Kontaktbereiche nach innen drücken und den Querschnitt verändern. Während der Einspannung folgt der Fräser einer kreisförmigen Bahn relativ zur Spindel. Sobald sich die Backen öffnen, kann die elastische Rückfederung eine dreilappige oder ovale Form im freien Zustand erzeugen. Die Nennbohrung oder der Außendurchmesser mag an einigen Stellen zufriedenstellend erscheinen, doch eine Passwelle, eine Dichtung oder ein Lager kann einen variierenden Spalt über den Umfang sehen.
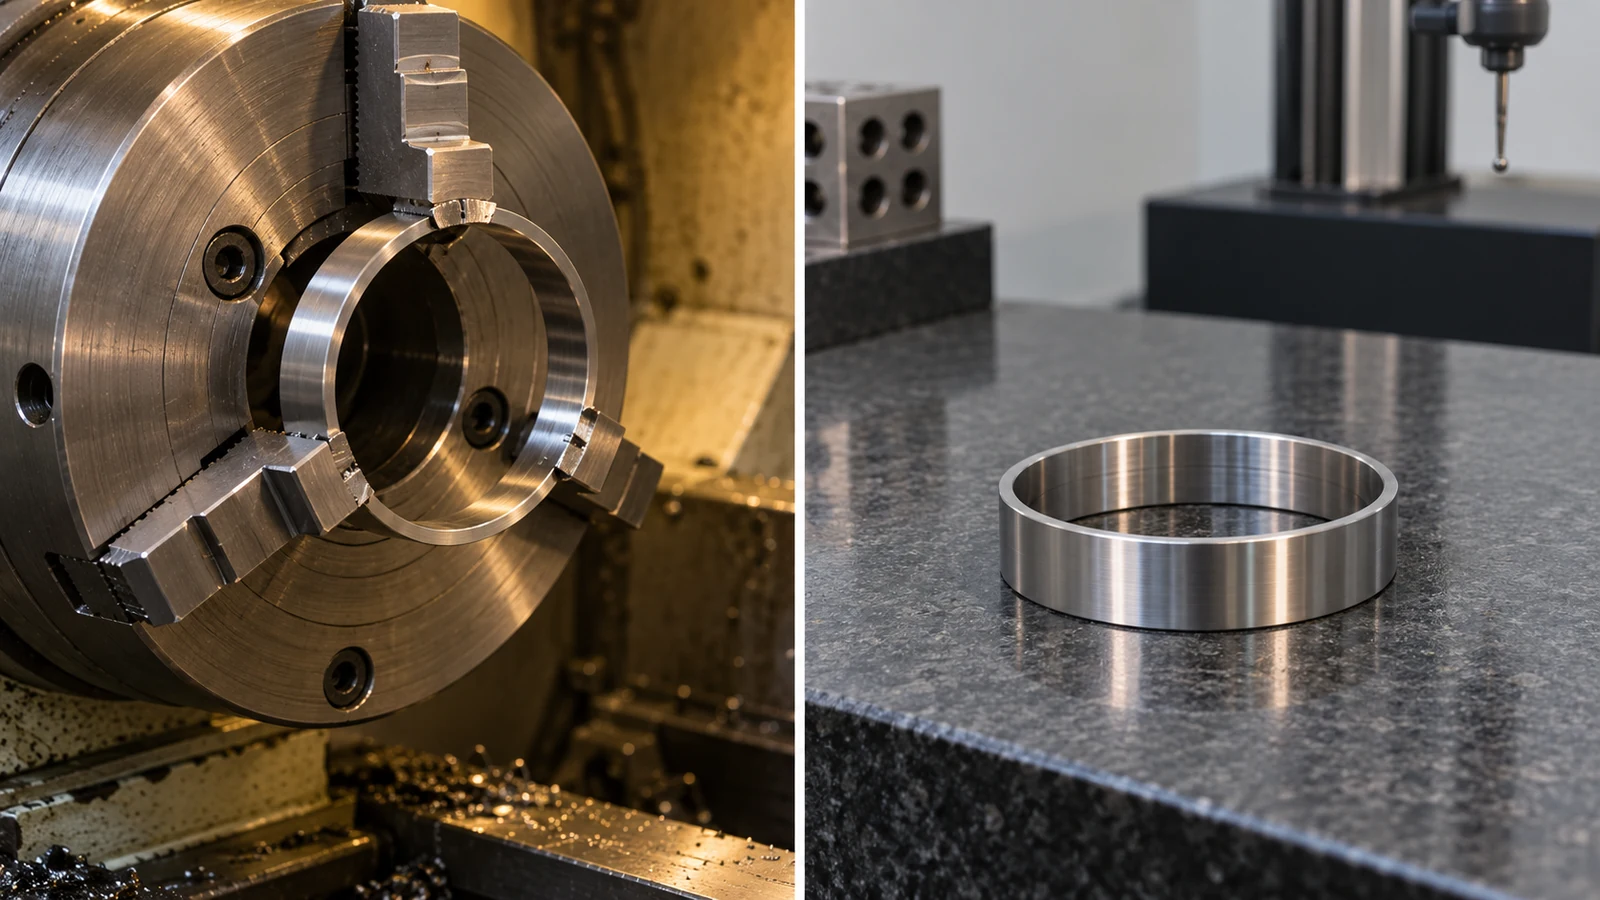
“Rundheit” und “Durchmesser” sind nicht austauschbar. Eine Durchmesserprüfung über zwei gegenüberliegende Punkte kann lokale Lappung übersehen oder stark vom gewählten Winkel abhängen. Ein Merkmal kann auch Größen Grenzen erfüllen und eine separate Formkontrolle verfehlen. Legen Sie fest, ob die kritische Schnittstelle gespannt, frei, montiert oder unter einer festgelegten Funktionslast bewertet wird. Sofern die Zeichnung nichts anderes sagt, nehmen Sie nicht an, dass ein Messergebnis auf der Maschine den Zustand widerspiegelt, in dem der Kunde das Teil verwendet.
Erfassen Sie beide Zustände während eines kontrollierten Versuchs: eine Messung während des Prozesses, um den Schneidaufbau zu verstehen, und eine Messung im freien Zustand nach dem Lösen und der Temperaturstabilisierung. Eine Abweichung ist ein Anlass zur Untersuchung, kein Grund, den Werkzeugversatz zu ändern, bis die Ursache der Verformung verstanden ist.
Die Ursache der Formänderung finden
Beginnen Sie mit einer Reihe von Beobachtungen, nicht mit einer pauschalen Vorgabe “Futterdruck reduzieren”. Markieren Sie die Winkelposition des Teils relativ zu den Backen. Messen Sie die Form nach dem Lösen und drehen oder spannen Sie dann ein repräsentatives Stück mit einer kontrollierten Methode um. Wenn die Lappung dem Backenkontakt folgt, ist die Einspannung beteiligt. Wenn sie einem Materialbereich folgt oder sich nach starkem Zerspanungsabtrag ohne entsprechende Änderung der Einspannung entwickelt, können eine Umverteilung von Eigenspannungen oder thermische Effekte beteiligt sein. Werkzeugverschleiß und Schnittkraft können eine weitere Ebene hinzufügen.
| Beobachtung | Möglicher Mechanismus | Vor einer Prozessänderung prüfen |
|---|---|---|
| Formänderung stark beim Entspannen | Elastische Spannverformung | Spannfutterdruck, Backenkontakt und entspanntes Profil vergleichen |
| Formänderung nach einseitiger Schruppbearbeitung | Ungleichmäßige Aufmaßverteilung oder Spannungsabbau | Aufmaßverteilung erfassen und nach dem Schruppen messen |
| Fehler wächst über einen langen Lauf | Werkzeugverschleiß, Wärme oder Schwankungen der Spannkraft | Trend bei ersten, mittleren und späteren Teilen nach Aufspannzustand |
| Nur wenige Drehstellungen schlagen fehl | Rundheitsfehler oder ungleichmäßige Wanddicke | Mehrwinkel- oder Vollprofilmessung verwenden |
Beachten Sie den Messdruck. Ein Kontaktmessgerät kann einen sehr flexiblen Ring verformen, und ein Teil, das im warmen Zustand gemessen wird, kann von einem späteren Ergebnis bei Raumtemperatur abweichen. Keine der beiden Beobachtungen beweist, dass die Maschine driftet. Die Untersuchung muss denselben Messaufbau und denselben Teilezustand über alle Vergleiche hinweg beibehalten.
Kontakt und Auflage bewusst wählen
Eine sichere Spannung muss den Schnittkräften widerstehen, ohne zur dominierenden Quelle von Formfehlern zu werden. Optionen können ausgebohrte Weichbacken mit geeigneterer Auflage, ein Spannzangen- oder Spreizdornsystem, eine axiale Stirnseitenklemmung, eine Opferauflage oder eine spezielle Vorrichtung umfassen. Keine ist automatisch die beste: Die verfügbare Spannfläche, der Ringdurchmesser, die Wandstärke, das Material, der Werkzeugzugang und das kritische Bezugsmerkmal bestimmen, ob eine Option praktikabel ist.
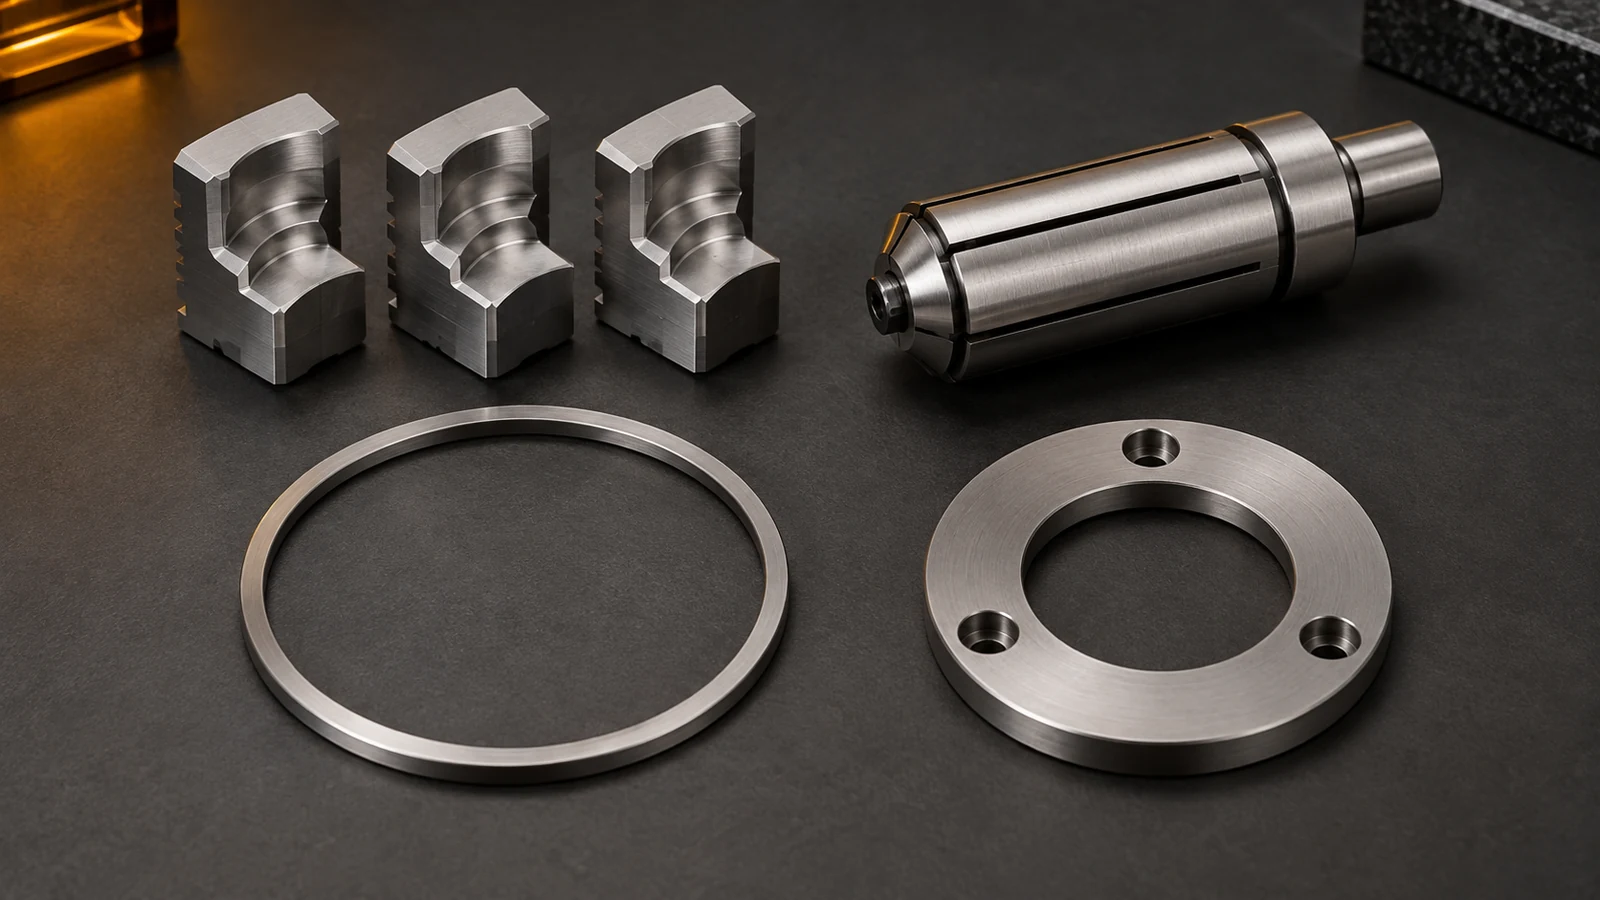
Eine größere Kontaktfläche kann den örtlichen Druck verringern, aber nur, wenn der Kontakt tatsächlich gleichmäßig ist und die Backen für den betreffenden Durchmesser vorbereitet sind. Ein Innendorn kann die Außenbearbeitung abstützen, aber die Bohrung behindern; eine Außenspannung kann die Bohrungsbearbeitung schützen, aber eine dünne Außenwand verformen. Eine axiale Fixierung kann einen Teil der radialen Belastung vermeiden, bringt jedoch Fragen zur Planauflage, Parallelität und Zugänglichkeit mit sich. Prüfen Sie, ob die geplante Vorrichtung das Teil in Schnittrichtung abstützt und ob das fertige Merkmal nach dem Entfernen der Vorrichtung noch messbar bleibt.
Ändern Sie in einem Versuch jeweils nur eine Variable. Eine geringere Spannkraft, die die Verformung stoppt, aber ein Verrutschen des Teils zulässt, ist keine gültige Lösung. Dokumentieren Sie Spanneinstellung oder -methode, Kontaktzustand, Werkzeug, Aufmaß und das daraus resultierende Freizustandsmess Ergebnis, damit der freigegebene Aufbau reproduziert werden kann.
Einen stabilen Weg zum letzten Schnitt lassen
Die Bearbeitungsreihenfolge bestimmt oft, ob die endgültige Wand ausreichend steif ist, um die Schlichtbearbeitung zu überstehen. Ein gleichmäßiges Schruppen beider Seiten eines Rings, das ein kontrolliertes Schlichtaufmaß belässt und vor dem letzten Schnitt eine geeignete Positionierung wiederherstellt, kann vermeidbare Verformungen reduzieren. Aber Lösen und erneutes Spannen erzeugt auch eine neue Bezugsbeziehung; dies sollte getestet und nicht rituell eingefügt werden. Ein temporärer Steg oder zusätzliches Material kann während des Schruppens Abstützung bieten, wenn die Entfernung und die anschließende Prüfung geplant sind.
Überprüfen Sie die letzten Arbeitsgänge gemeinsam. Ausbohren, Außendrehen, Planen, Einstechen und Abstechen können jeweils den Querschnitt oder die Art der Teilspannung verändern. Ein letzter leichter Schnitt ist nicht unbedingt schonender, wenn die Schneide reibt oder die ungestützte Wand schwingt. Umgekehrt kann ein aggressiver Schnitt an einem kaum abgestützten Ring das Teil in der Vorrichtung verschieben. Die Schnittbedingungen sollten für den tatsächlichen Aufbau und das Material ausgewählt und dann anhand von Daten des freigegebenen Teils statt anhand einer allgemeinen Tabelle überprüft werden.
Wenn die geforderte Form im Verhältnis zur Wandnachgiebigkeit eng ist, reicht die Bearbeitung allein möglicherweise nicht aus, um den Endzustand zu definieren. Der Konstrukteur muss möglicherweise einen Schlichtarbeitsgang, eine Abstützbedingung oder eine funktionale Montageprüfung festlegen. Das Ziel ist ein prüfbares, wiederholbares Ergebnis, nicht eine bestimmte Anzahl von Arbeitsgängen.
Die Abnahmeprüfung am entspannten Teil festlegen
Die Zeichnung sollte Maß, Rundheit, Zylindrizität, Wandstärke, Koaxialität und Rundlauf unterscheiden, wo sie unterschiedliche Funktionen schützen. Sie können nicht alle durch ein einziges Durchmessermaß ersetzt werden. Wählen Sie die Toleranzkontrolle entsprechend der Montage: Ein Dichtring kann ein kontrolliertes Kontaktprofil benötigen; eine Buchse kann Bohrungsmaß und -form benötigen; eine rotierende Hülse kann eine Achsbeziehung zu einem anderen Positionierungsmerkmal benötigen. Der übergeordnete Leitfaden für CNC-Bearbeitungstoleranzen erklärt, warum die Funktion die Toleranzangabe bestimmen sollte.
Geben Sie für die Prüfung den Freizustands- oder Montagezustand, das Bezugssystem, die Messmethode, die Temperatur- oder Konditionierungsanforderung an, wenn Material oder Präzision dies relevant machen, sowie die Anzahl der Teile oder die Probenahmebasis. Mehrere Durchmesser unter verschiedenen Winkeln können ein Muster aufzeigen, aber für eine spezifizierte Formtoleranz kann ein Rundheitsmessgerät oder eine geeignete Koordinatenstrategie erforderlich sein. Ein Ring, der in einer Prüfvorrichtung eingespannt besteht, besteht möglicherweise nach dem Lösen nicht; die Vorrichtung muss die spezifizierte Abnahmebedingung repräsentieren.
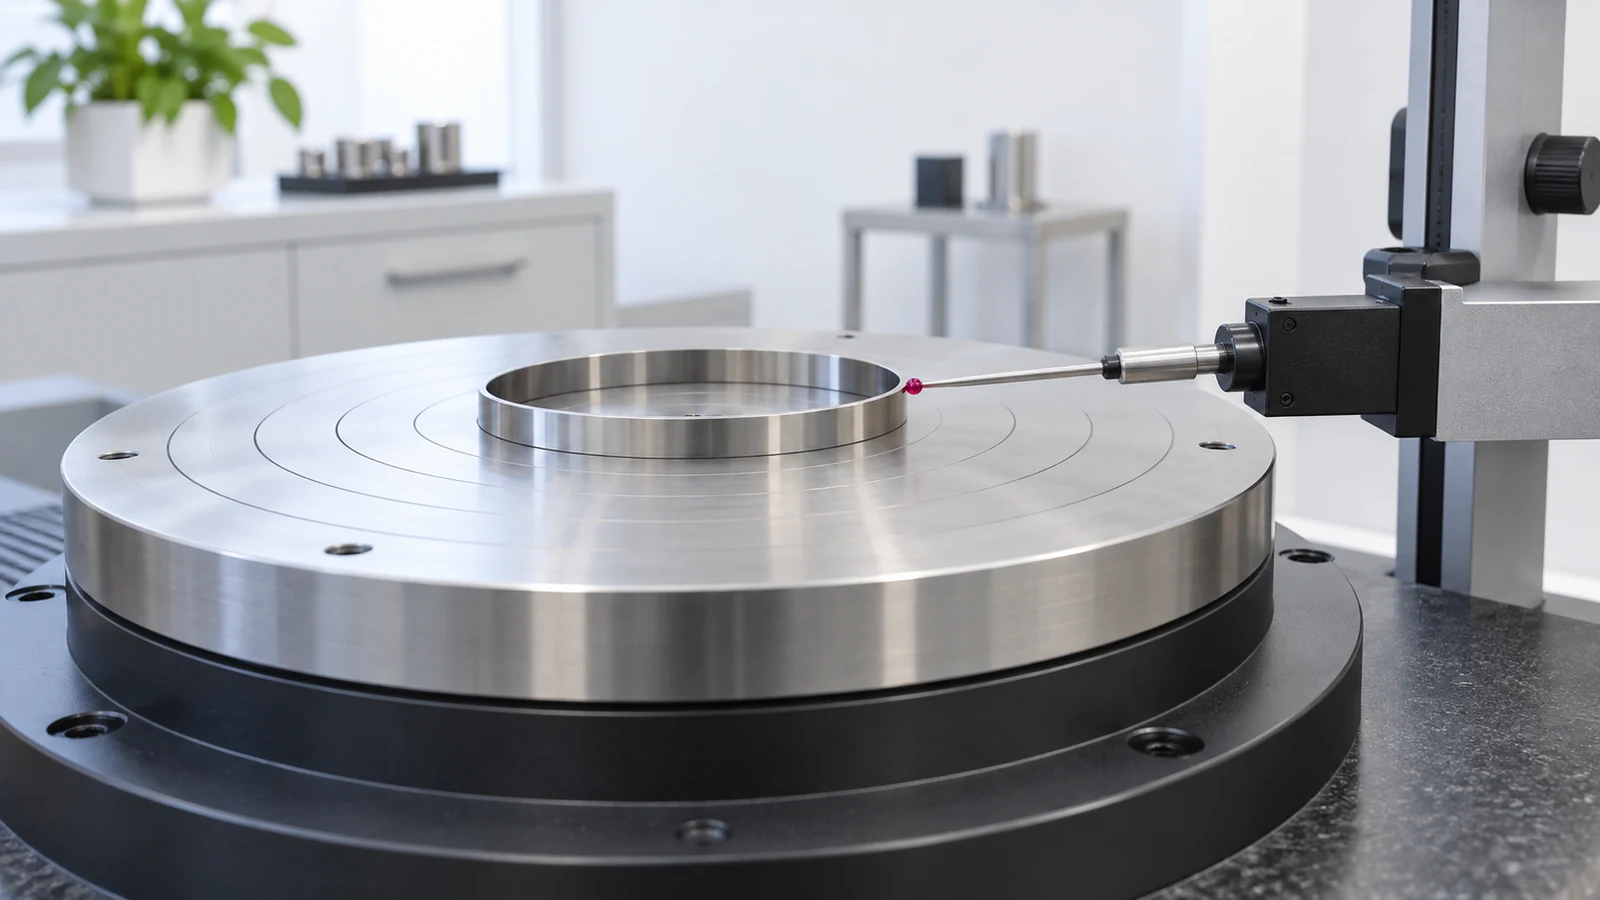
Fordern Sie einen Erstmustervergleich an, der dieselben kritischen Merkmale vor und nach dem Lösen aufzeichnet, wenn dieser Fehlermodus vermutet wird. Die Qualitäts- und Prüfinformationen der Website ist ein Ausgangspunkt für die Erörterung der für einen Auftrag erforderlichen Nachweise, kein Ersatz für die Festlegung der tatsächlichen Abnahmemethode des Rings.
Was ändern, wenn die Geometrie keinen Spielraum lässt
Manchmal ist der Ring für eine wirtschaftliche Spannung bei der spezifizierten Größe, Form und Stückzahl einfach zu nachgiebig. Eine DFM-Prüfung kann untersuchen, ob das Design eine temporäre Bearbeitungsfläche, eine etwas dickere Wand, eine andere Trennstelle, ein besser zugängliches Bezugsmerkmal oder eine überarbeitete Montageschnittstelle erhalten kann. Die zulässige Änderung hängt vom Lastpfad und der Passung des Produkts ab; der Lieferant sollte die Zeichnung nicht stillschweigend lockern.
Senden Sie das aktuelle Modell und die kontrollierte Zeichnung, Material und Zustand, Stückzahl, Vormaterialform, kritische Passmerkmale, Oberflächenzustand und ob die Abnahme im Freizustand oder montiert erfolgt. Geben Sie jeden bekannten Fehler an: “Bohrung besteht im Futter, besteht nach dem Lösen die Rundheitsprüfung nicht” ist weitaus nützlicher als “benötige engere CNC-Genauigkeit”. Diese Nachweise ermöglichen es, den Prozessplan, das Vorrichtungskonzept und die Prüfmethode gemeinsam zu beurteilen.
Behebt eine Verringerung des Backendrucks immer die Ovalität?
Nein. Sie kann die elastische Verformung verringern, aber die Spannbacken müssen den Schneidkräften weiterhin standhalten. Auch Kontaktgeometrie, Auflage, Materialabtrag und Messzustand spielen eine Rolle.
Kann ein Zweipunkt-Innenmessgerät die Rundheit nachweisen?
Nicht für sich allein. Es prüft einen Durchmesser entlang ausgewählter Richtungen und kann Mehrkantigkeit oder lokale Formfehler übersehen. Verwenden Sie eine Prüfstrategie, die zur Zeichnungsangabe passt.