
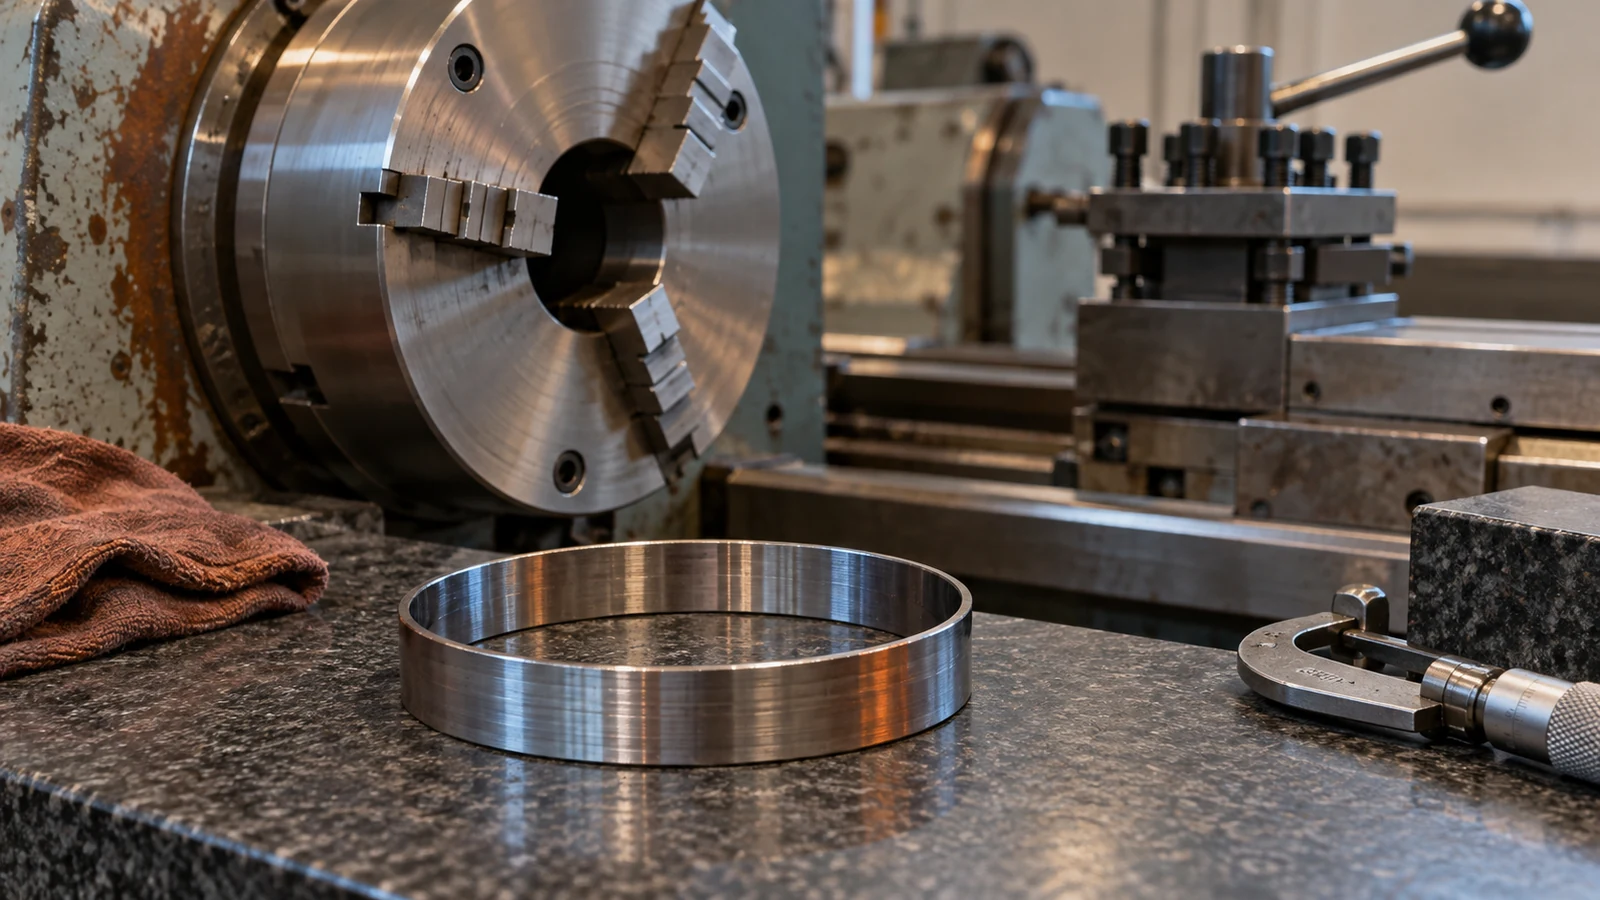
Кольцо может показывать круглую форму, пока патрон зажат, и не пройти проверку на круглость после его освобождения. В токарной обработке тонкостенных деталей эта разница не является загадочной ошибкой станка: кулачки могут упруго деформировать кольцо, инструмент может прорезать форму в зажатом состоянии, а стенка может упруго вернуться в исходное положение, когда нагрузка исчезает. Поэтому инженерный вопрос заключается не просто в том, правилен ли диаметр на станке. Вопрос в том, какое состояние требует чертёж и как процесс обеспечит это состояние воспроизводимо.
Это руководство посвящено тонким металлическим кольцам и втулкам, которые после точения становятся овальными или лепестковыми. Оно уже, чем руководство по процессу токарной обработки с ЧПУ на сайте, и отличается от тонкостенного фрезерования или деформации, характерной для полимеров. Приведённые ниже решения связывают закрепление, последовательность снятия припуска, измерение в свободном состоянии и замысел чертежа.
Два измерения, два механических состояния
Рассмотрим тонкое кольцо, зажатое в трёхкулачковом патроне. Давление кулачков может вдавить три зоны контакта внутрь и изменить поперечное сечение. Пока деталь зажата, резец движется по круговой траектории относительно шпинделя. Как только кулачки раскрываются, упругое восстановление может дать трёхлепестковую или овальную форму в свободном состоянии. Номинальный внутренний или наружный диаметр может выглядеть удовлетворительно в нескольких точках, но сопрягаемый вал, уплотнение или подшипник могут обнаружить переменный зазор по окружности.
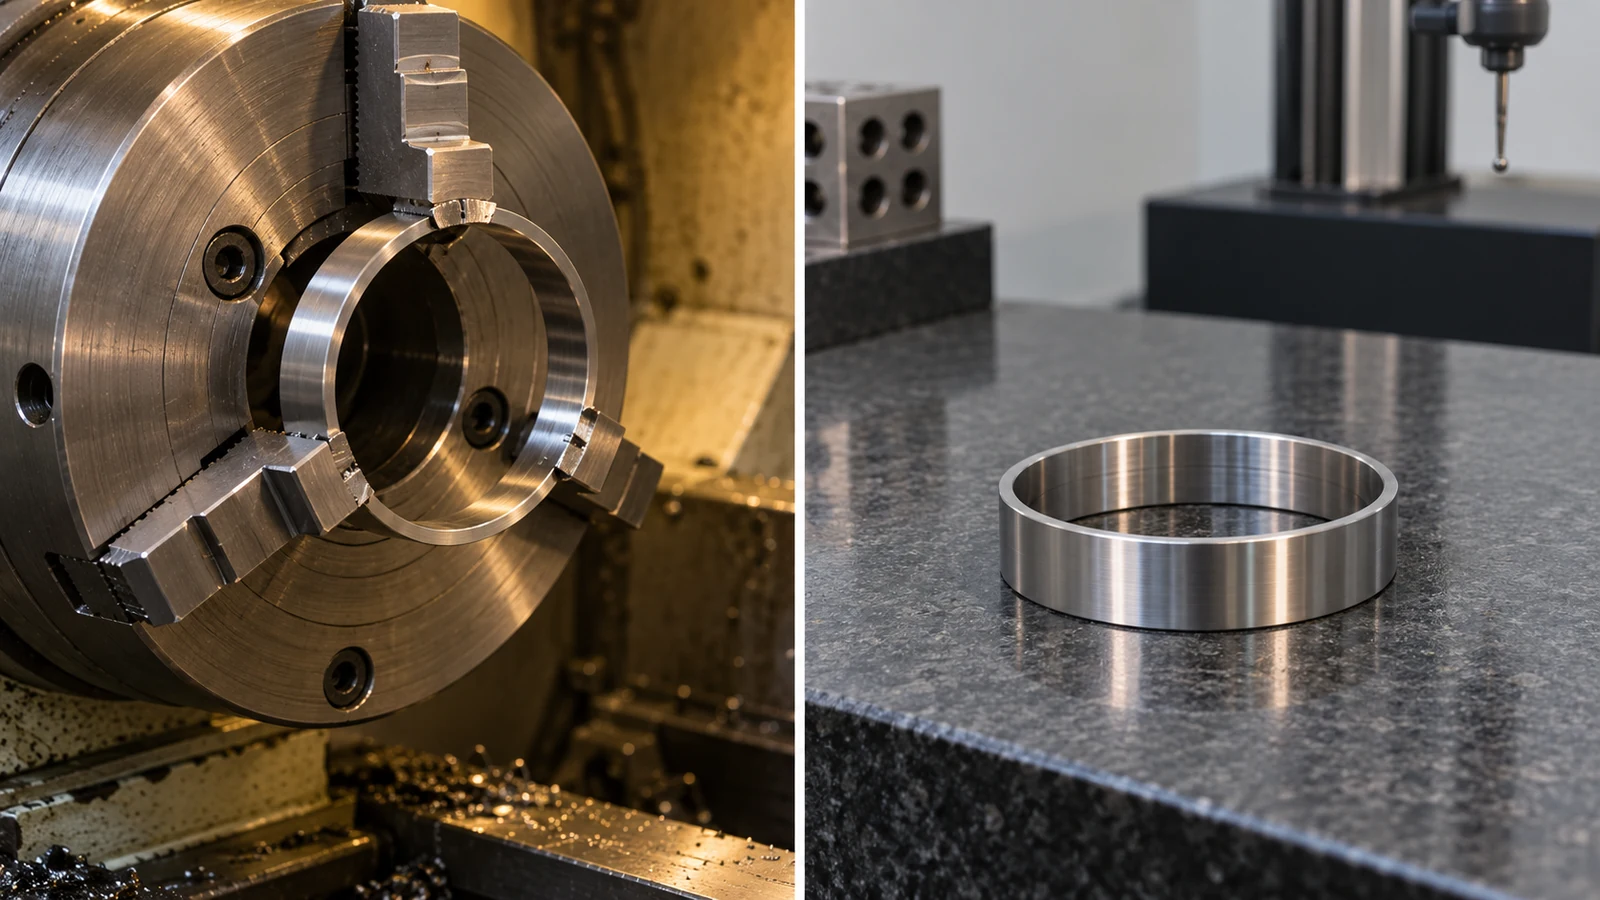
“Круглость” и “диаметр” не взаимозаменяемы. Проверка диаметра по двум противоположным точкам может не выявить локальную лепестковость или сильно зависеть от выбранного угла. Элемент также может удовлетворять предельным размерам, но не проходить отдельный контроль формы. Определите, оценивается ли критический интерфейс в зажатом, свободном, собранном состоянии или под заданной функциональной нагрузкой. Если чертёж не указывает иное, не предполагайте, что результат измерения щупом на станке отражает состояние, в котором заказчик будет использовать деталь.
Фиксируйте оба состояния в ходе контролируемого испытания: измерение в процессе для понимания настройки резания и измерение в свободном состоянии после освобождения и стабилизации температуры. Расхождение — это основание для расследования, а не повод менять коррекцию инструмента, пока не понят источник деформации.
Найдите источник изменения формы
Начните с последовательности наблюдений, а не с универсального предписания “снизить давление патрона”. Отметьте угловое положение детали относительно кулачков. Измерьте форму после освобождения, затем поверните или перезажмите представительный образец контролируемым методом. Если лепестковость следует за контактом кулачков, причастно закрепление. Если она следует за областью материала или развивается после большого съёма припуска без соответствующего изменения закрепления, могут быть задействованы перераспределение остаточных напряжений или тепловые эффекты. Износ инструмента и сила резания могут добавить ещё один слой.
| Наблюдение | Возможный механизм | Проверить перед изменением процесса |
|---|---|---|
| Форма резко меняется при разжатии | Упругая деформация зажима | Сравнить давление патрона, контакт кулачков и профиль после разжатия |
| Форма меняется после односторонней черновой обработки | Неравномерный припуск или снятие напряжений | Картировать припуск и измерять после черновой обработки |
| Погрешность растёт на длинной серии | Износ инструмента, нагрев или вариация зажима | Тренд первых, средних и последних деталей по состоянию наладки |
| Отказывают только несколько позиций базирования | Огранка или неравномерная толщина стенки | Используйте многоугловое или полнопрофильное измерение |
Учитывайте давление при измерении. Контактный инструмент может деформировать очень гибкое кольцо, а деталь, измеренная в тёплом состоянии, может дать результат, отличающийся от последующего измерения при комнатной температуре. Ни одно из этих наблюдений не доказывает дрейф станка. При исследовании необходимо сохранять одинаковую измерительную схему и состояние детали во всех сравнениях.
Выбирайте контакт и опору осознанно
Надёжный зажим должен противостоять силам резания, не становясь при этом основным источником погрешности формы. Варианты могут включать расточенные мягкие кулачки с более подходящим контактом, цангу или разжимную оправку, схему осевого торцевого зажима, жертвенную опору или специальное приспособление. Ни один из них не является автоматически лучшим: доступная площадка для зажима, диаметр кольца, толщина стенки, материал, доступ инструмента и критическая база определяют, пригоден ли вариант на практике.
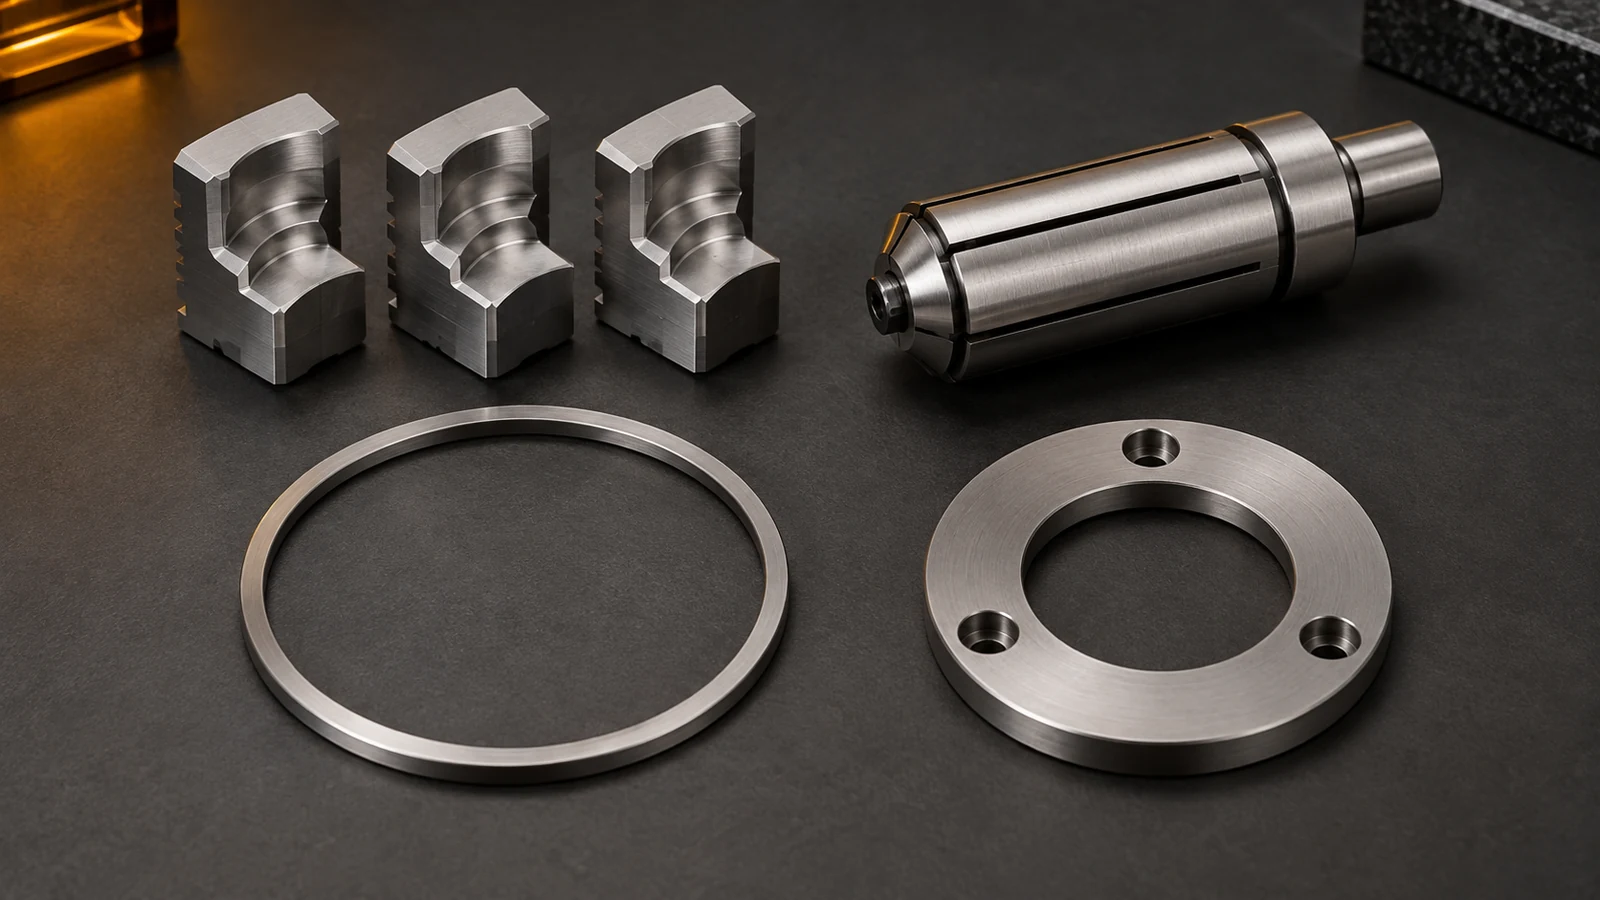
Большая площадь контакта может снизить локальное давление, но только если контакт действительно равномерный, а кулачки подготовлены для соответствующего диаметра. Внутренняя оправка может поддерживать наружную поверхность, но может препятствовать обработке отверстия; наружный зажим может защитить операцию обработки отверстия, но деформировать тонкую наружную стенку. Осевое ограничение может избежать части радиальной нагрузки, но вносит вопросы базирования по торцу, параллельности и доступности. Проверьте, поддерживает ли планируемое приспособление деталь в направлении резания и остаётся ли обработанный элемент измеримым после снятия приспособления.
Изменяйте по одной переменной за пробу. Меньшее усилие зажима, которое устраняет деформацию, но позволяет детали проскальзывать, не является допустимым решением. Документируйте настройку или метод зажима, состояние контакта, инструмент, припуск и полученное измерение в свободном состоянии, чтобы утверждённая наладка могла быть воспроизведена.
Оставьте стабильный путь к финальному проходу
Последовательность обработки часто определяет, достаточно ли жёсткости у финальной стенки, чтобы выдержать чистовую обработку. Черновая обработка обеих сторон кольца сбалансированным образом с оставлением контролируемого припуска на чистовую обработку и восстановлением подходящего базирования перед финальным проходом может снизить предотвратимую деформацию. Но освобождение и повторный зажим также создают новое отношение базирования; это следует проверять, а не вставлять как ритуал. Временная перемычка или дополнительный припуск могут обеспечить поддержку при черновой обработке, если запланированы их удаление и последующий контроль.
Рассматривайте последние операции вместе. Растачивание, наружное точение, подрезка торцов, прорезание канавок и отрезка могут каждая изменить сечение или способ закрепления детали. Финальный лёгкий проход не обязательно мягче, если кромка трётся или неподдерживаемая стенка вибрирует. И наоборот, агрессивное резание едва поддерживаемого кольца может сместить деталь в приспособлении. Условия резания следует выбирать для фактической наладки и материала, а затем проверять по данным освобождённой детали, а не по обобщённой таблице.
Когда требуемая форма жёстко нормирована относительно податливости стенки, одной механической обработки может быть недостаточно для определения конечного состояния. Инженеру может потребоваться указать финишную операцию, условие поддержки или проверку функциональной сборки. Цель — измеримый, воспроизводимый результат, а не определённое число операций.
Задайте приёмочный тест освобождённой детали
Чертёж должен различать размер, круглость, цилиндричность, толщину стенки, соосность и биение там, где они защищают разные функции. Их нельзя все заменить одним размером диаметра. Выбирайте вид контроля в соответствии со сборкой: уплотнительному кольцу может требоваться контролируемый профиль контакта; втулке может требоваться размер и форма отверстия; вращающейся гильзе может требоваться осевое отношение к другому установочному элементу. Более широкое руководство по допускам ЧПУ-обработки объясняет, почему функция должна определять обозначение.
Для контроля укажите состояние в свободном состоянии или в сборке, базу, метод измерения, требование к температуре или кондиционированию, когда материал или точность делают это значимым, а также число деталей или основу выборки. Несколько диаметров под разными углами могут выявить закономерность, но для заданного допуска формы может потребоваться прибор для измерения круглости или подходящая координатная стратегия. Кольцо, проходящее контроль в сжатом состоянии в измерительном приспособлении, может не пройти после освобождения; приспособление должно представлять заданное условие приёмки.
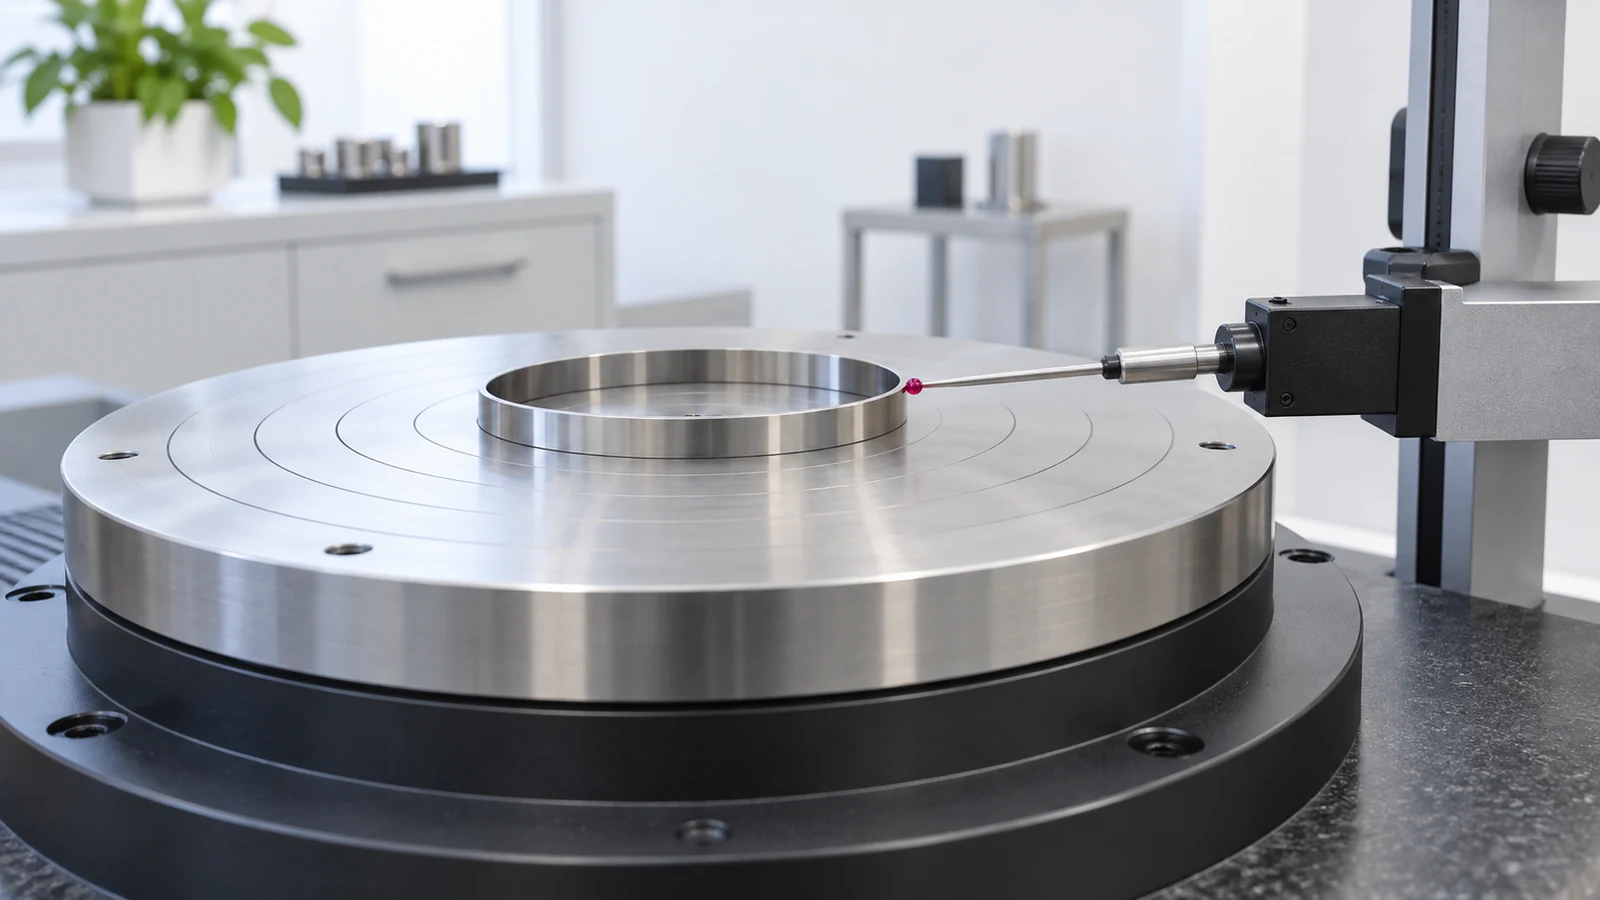
Запрашивайте сравнение первой детали, в котором фиксируются одни и те же критические элементы до и после освобождения, когда подозревается этот вид отказа. Информация о качестве и контроле на сайте является отправной точкой для обсуждения доказательств, необходимых для заказа, а не заменой определения фактического метода приёмки кольца.
Что менять, когда геометрия не оставляет запаса
Иногда кольцо просто слишком податливо для экономичного зажима при заданном размере, форме и количестве. Обзор DFM может проверить, может ли конструкция получить временную технологическую площадку для обработки, немного более толстую стенку, другое место отрезки, более доступную базу или пересмотренный интерфейс сборки. Допустимое изменение зависит от силового пути и посадки изделия; поставщик не должен молча ослаблять чертёж.
Отправьте текущую модель и контролируемый чертёж, материал и состояние, количество, форму заготовки, критические сопрягаемые элементы, состояние отделки и укажите, проводится ли приёмка в свободном состоянии или в собранном виде. Опишите любой известный дефект: “отверстие проходит в патроне, но не проходит проверку на круглость после снятия” гораздо полезнее, чем “нужна более высокая точность ЧПУ”. Эти данные позволяют оценить вместе технологический план, концепцию приспособления и метод контроля.
Всегда ли снижение давления кулачков устраняет овальность?
Нет. Это может уменьшить упругую деформацию, но захват всё равно должен противостоять нагрузкам резания. Также важны геометрия контакта, опора, съём припуска и состояние при измерении.
Может ли двухточечный нутромер подтвердить круглость?
Сам по себе — нет. Он проверяет диаметр по выбранным направлениям и может пропустить огранку или локальную погрешность формы. Используйте стратегию контроля, соответствующую требованию чертежа.