
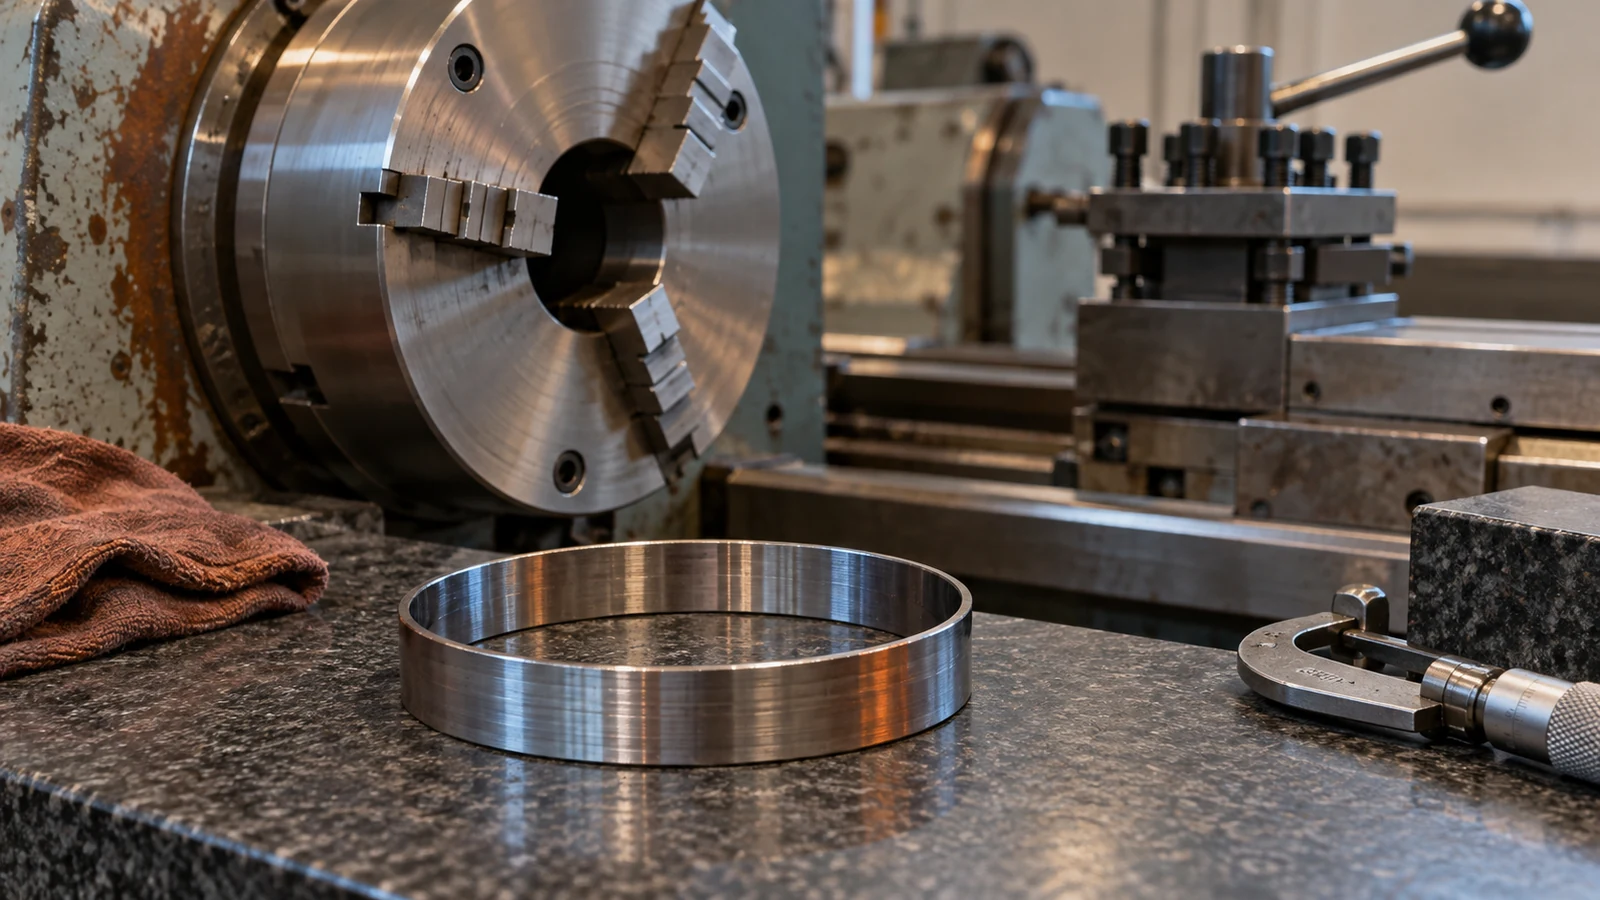
Une bague peut être ronde lorsque le mandrin est serré et ne plus l'être après desserrage. En tournage de parois minces, cet écart n'est pas une erreur mystérieuse du tour : les mors peuvent déformer élastiquement la bague, l'outil peut couper la forme contrainte, et la paroi peut revenir en place lorsque la charge disparaît. La question d'ingénierie n'est donc pas simplement de savoir si le diamètre mesuré sur la machine est correct. Il s'agit de déterminer quel état le plan exige et comment le procédé reproduira cet état de manière répétée.
Ce guide traite des bagues et douilles métalliques minces qui deviennent ovales ou lobées après tournage. Il est plus restreint que le guide du procédé de tournage CNC du site et diffère du fraisage de parois minces ou de la déformation spécifique aux polymères. Les décisions ci-dessous relient le serrage, la séquence d'enlèvement de matière, la mesure à l'état libre et l'intention du plan.
Deux mesures, deux états mécaniques
Prenons une bague mince maintenue dans un mandrin à trois mors. La pression des mors peut repousser trois zones de contact vers l'intérieur et modifier la section. Pendant le maintien, l'outil suit une trajectoire circulaire par rapport à la broche. Une fois les mors ouverts, la reprise élastique peut produire une forme à l'état libre trilobée ou ovale. L'alésage ou le diamètre extérieur nominal peut sembler satisfaisant en quelques points, mais un arbre, un joint ou un roulement conjugué peut voir un jeu variable sur la circonférence.
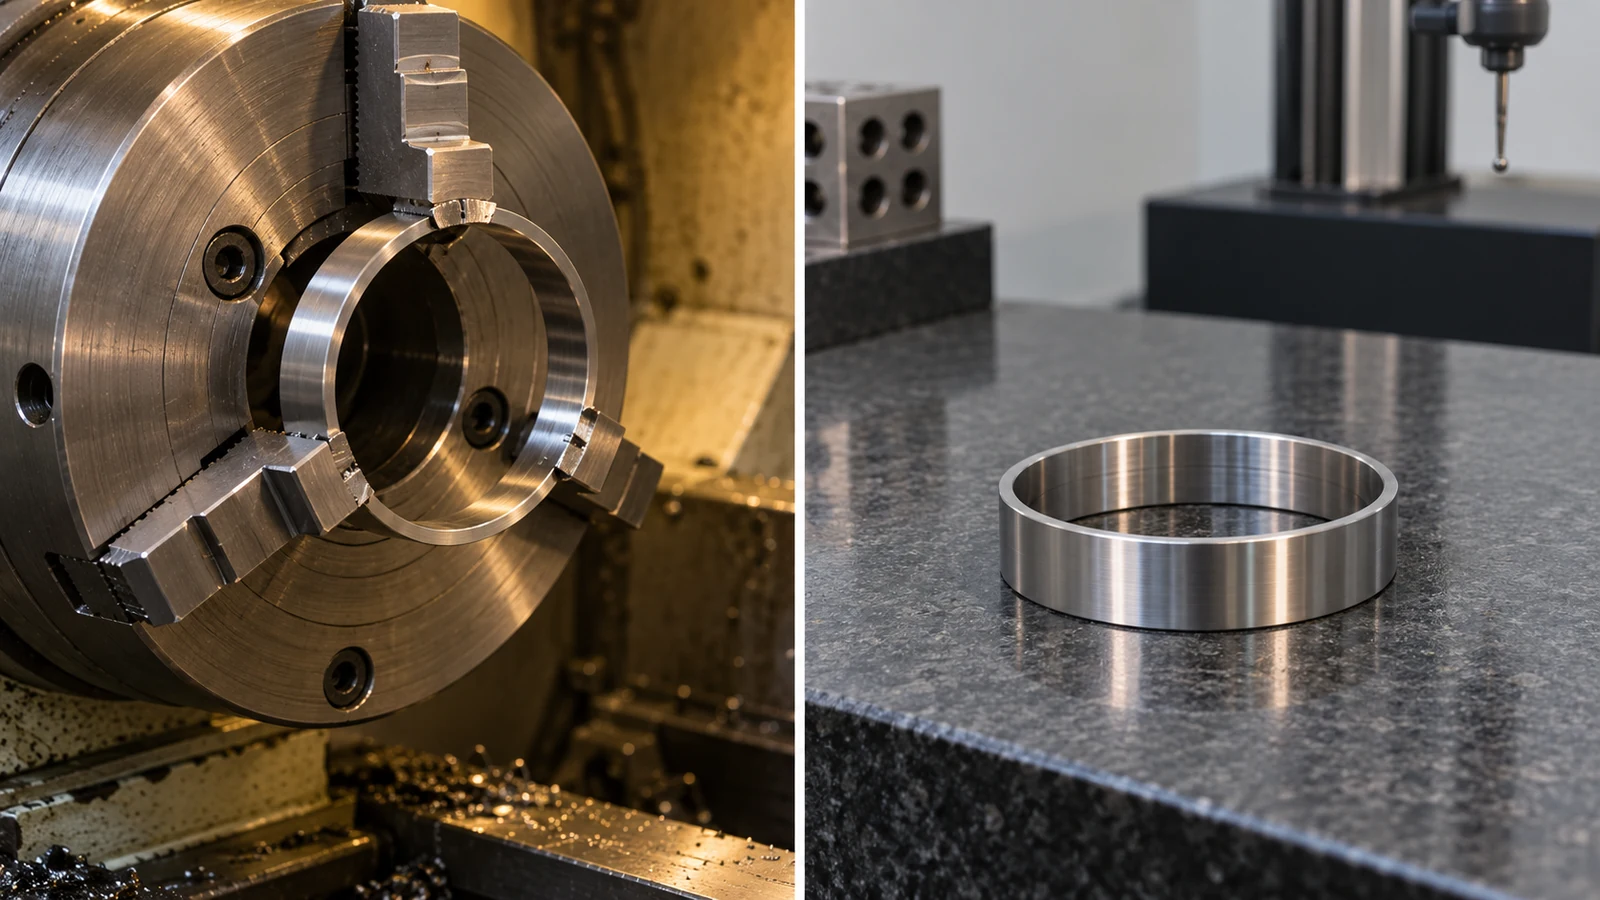
“ Circularité ” et “ diamètre ” ne sont pas interchangeables. Un contrôle de diamètre entre deux points opposés peut manquer un lobage local ou dépendre fortement de l'angle choisi. Une entité peut aussi satisfaire aux limites de taille tout en échouant à un contrôle de forme distinct. Définissez si l'interface critique est évaluée serrée, libre, assemblée ou sous une charge fonctionnelle spécifiée. Sauf indication contraire du plan, ne supposez pas qu'un résultat de palpage sur machine représente l'état dans lequel le client utilisera la pièce.
Enregistrez les deux états lors d'un essai contrôlé : une lecture en cours d'usinage pour comprendre le montage de coupe et une lecture à l'état libre après desserrage et stabilisation en température. Un écart est une preuve à investiguer, non une raison de modifier le décalage d'outil avant d'avoir compris la source de la déformation.
Identifier la source du changement de forme
Commencez par une séquence d'observations, et non par une prescription universelle du type “ réduire la pression du mandrin ”. Repérez la position angulaire de la pièce par rapport aux mors. Mesurez la forme après desserrage, puis faites tourner ou resserrez une pièce représentative selon une méthode contrôlée. Si le lobe suit le contact des mors, le serrage est en cause. S'il suit une zone de matière ou apparaît après un enlèvement de matière important sans changement de serrage correspondant, une redistribution des contraintes résiduelles ou des effets thermiques peuvent être en jeu. L'usure de l'outil et la force de coupe peuvent ajouter une couche supplémentaire.
| Observation | Mécanisme possible | À vérifier avant de modifier le procédé |
|---|---|---|
| La forme change brutalement au desserrage | Déformation élastique au serrage | Comparer la pression du mandrin, le contact des mors et le profil après desserrage |
| La forme change après une ébauche unilatérale | Surépaisseur irrégulière ou relaxation des contraintes | Cartographier la surépaisseur et mesurer après ébauche |
| L'erreur croît sur une longue série | Usure de l'outil, chaleur ou variation de serrage | Analyser la tendance des premières, intermédiaires et dernières pièces selon l'état de réglage |
| Seules quelques positions angulaires échouent | Lobage ou épaisseur de paroi irrégulière | Utiliser une mesure multi-angles ou sur profil complet |
Tenir compte de la pression de mesure. Un instrument à contact peut déformer un anneau très flexible, et une pièce mesurée à chaud peut donner un résultat différent d'une mesure ultérieure à température ambiante. Aucune de ces observations ne prouve que la machine dérive. L'investigation doit conserver la même configuration de mesure et le même état de la pièce pour toutes les comparaisons.
Choisir délibérément les contacts et les appuis
Une prise sûre doit résister aux efforts de coupe sans devenir la source dominante d'erreur de forme. Les options peuvent inclure des mors doux alésés offrant un contact plus adapté, une pince ou un mandrin expansible, un montage à serrage axial sur face, un support sacrificiel ou un montage dédié. Aucune n'est automatiquement la meilleure : la surface de prise disponible, le diamètre de l'anneau, l'épaisseur de paroi, la matière, l'accès à l'outil et la référence critique déterminent si une option est praticable.
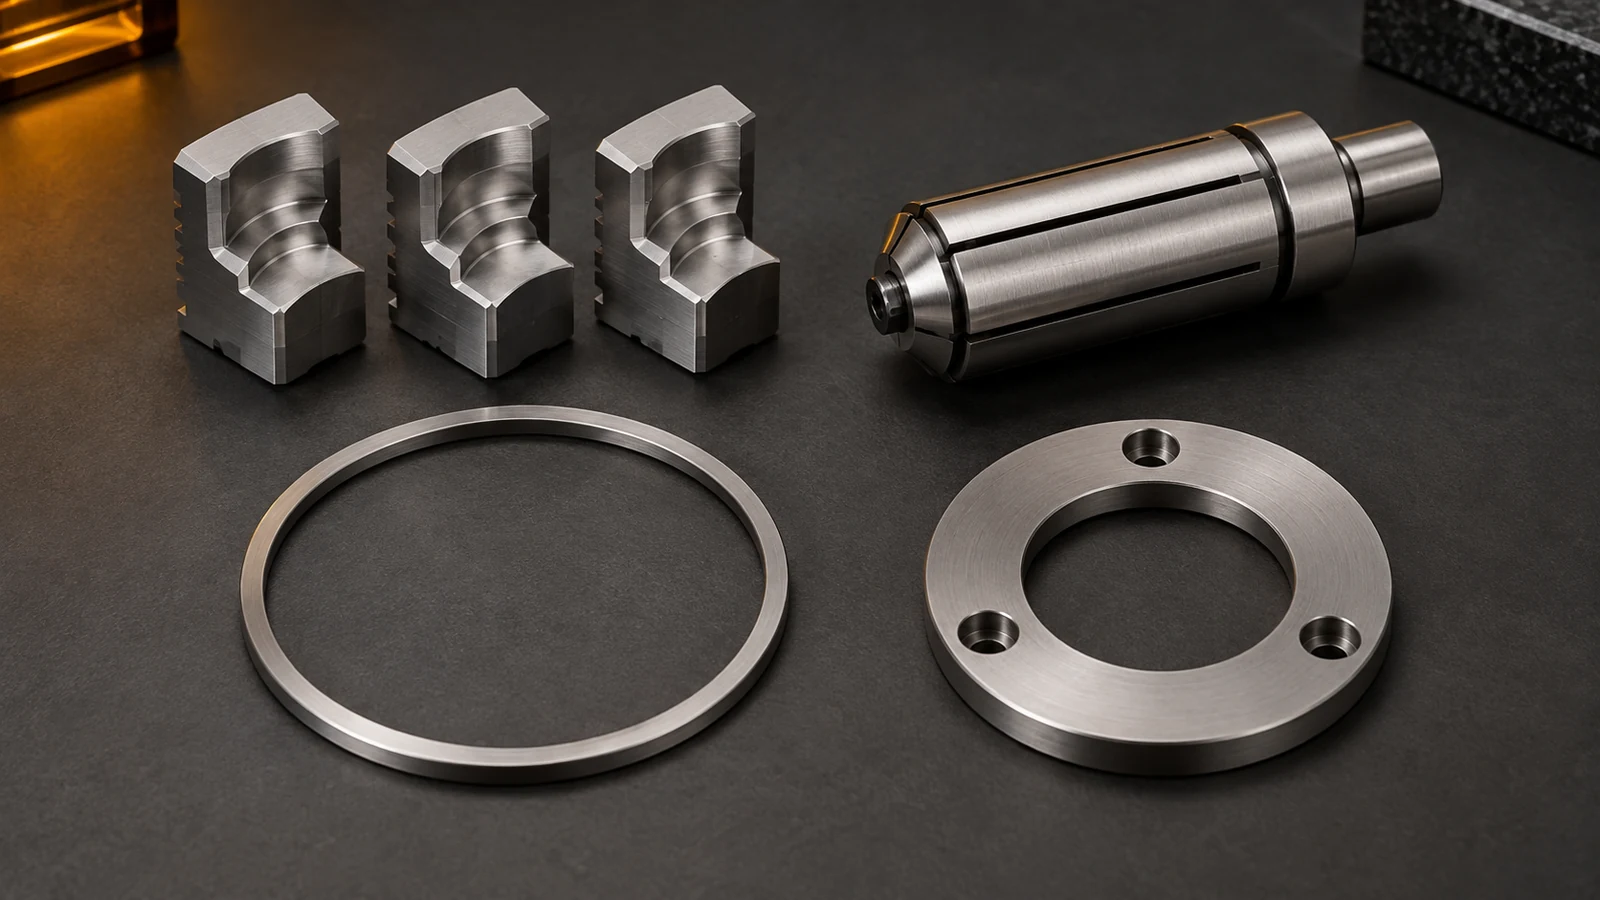
Une plus grande surface de contact peut réduire la pression locale, mais seulement si le contact est réellement uniforme et si les mors sont préparés pour le diamètre concerné. Un mandrin interne peut soutenir la finition extérieure mais peut gêner l'alésage ; une prise externe peut protéger l'opération d'alésage mais déformer une paroi extérieure mince. Un maintien axial peut éviter une partie du chargement radial mais introduit des questions d'appui sur face, de parallélisme et d'accessibilité. Vérifier si le montage prévu soutient la pièce dans la direction de la coupe, et si la caractéristique finie reste mesurable après retrait du montage.
Ne modifier qu'une variable à la fois lors d'un essai. Une force de serrage plus faible qui supprime la déformation mais laisse la pièce glisser n'est pas un remède valable. Documenter le réglage ou la méthode de serrage, l'état du contact, l'outil, la surépaisseur et la mesure à l'état libre qui en résulte, afin que la configuration approuvée puisse être reproduite.
Laisser un chemin stable jusqu'à la coupe finale
La séquence d'usinage détermine souvent si la paroi finale a suffisamment de rigidité pour survivre à la finition. L'ébauche des deux côtés d'un anneau de manière équilibrée, en laissant une surépaisseur de finition maîtrisée et en rétablissant un positionnement adapté avant la passe finale, peut réduire les déformations évitables. Mais le desserrage et le resserrage créent aussi une nouvelle relation de référence ; cela doit être testé, non inséré comme un rituel. Une toile temporaire ou un excédent de matière peut fournir un soutien pendant l'ébauche si l'enlèvement et l'inspection ultérieure sont planifiés.
Examiner ensemble les dernières opérations. L'alésage, le tournage extérieur, le dressage, le rainurage et le tronçonnage peuvent chacun modifier la section ou la façon dont la pièce est tenue. Une passe finale légère n'est pas nécessairement plus douce si l'arête frotte ou si la paroi non soutenue vibre. Inversement, une coupe agressive sur un anneau à peine soutenu peut déplacer la pièce dans le montage. Les conditions de coupe doivent être choisies pour le montage et la matière réels, puis vérifiées par des données sur pièce libérée plutôt que par un tableau générique.
Lorsque la forme requise est serrée par rapport à la souplesse de la paroi, l'usinage seul peut ne pas suffire à définir l'état final. L'ingénieur peut avoir besoin de spécifier une opération de finition, une condition de soutien ou un contrôle d'assemblage fonctionnel. L'objectif est un résultat inspectable et reproductible, et non un nombre particulier d'opérations.
Spécifier le test de réception de la pièce desserrée
Le plan doit distinguer la taille, la circularité, la cylindricité, l'épaisseur de paroi, la coaxialité et le faux rond là où ils protègent des fonctions différentes. Ils ne peuvent pas tous être remplacés par une seule cote de diamètre. Choisir le contrôle en fonction de l'assemblage : un anneau d'étanchéité peut nécessiter un profil de contact maîtrisé ; une douille peut nécessiter une cote et une forme d'alésage ; un manchon tournant peut nécessiter une relation d'axe avec une autre caractéristique de positionnement. Le cadre plus large guide des tolérances d'usinage CNC explique pourquoi la fonction doit guider le tolérancement.
Pour l'inspection, préciser l'état libre ou la condition d'assemblage, la référence, la méthode de mesure, l'exigence de température ou de conditionnement lorsque la matière ou la précision le justifient, ainsi que le nombre de pièces ou la base d'échantillonnage. Plusieurs diamètres à différents angles peuvent révéler une tendance, mais un instrument de circularité ou une stratégie de coordonnées adaptée peut être nécessaire pour une tolérance de forme spécifiée. Un anneau qui passe serré dans un montage d'inspection peut ne pas passer après libération ; le montage doit représenter la condition d'acceptation spécifiée.
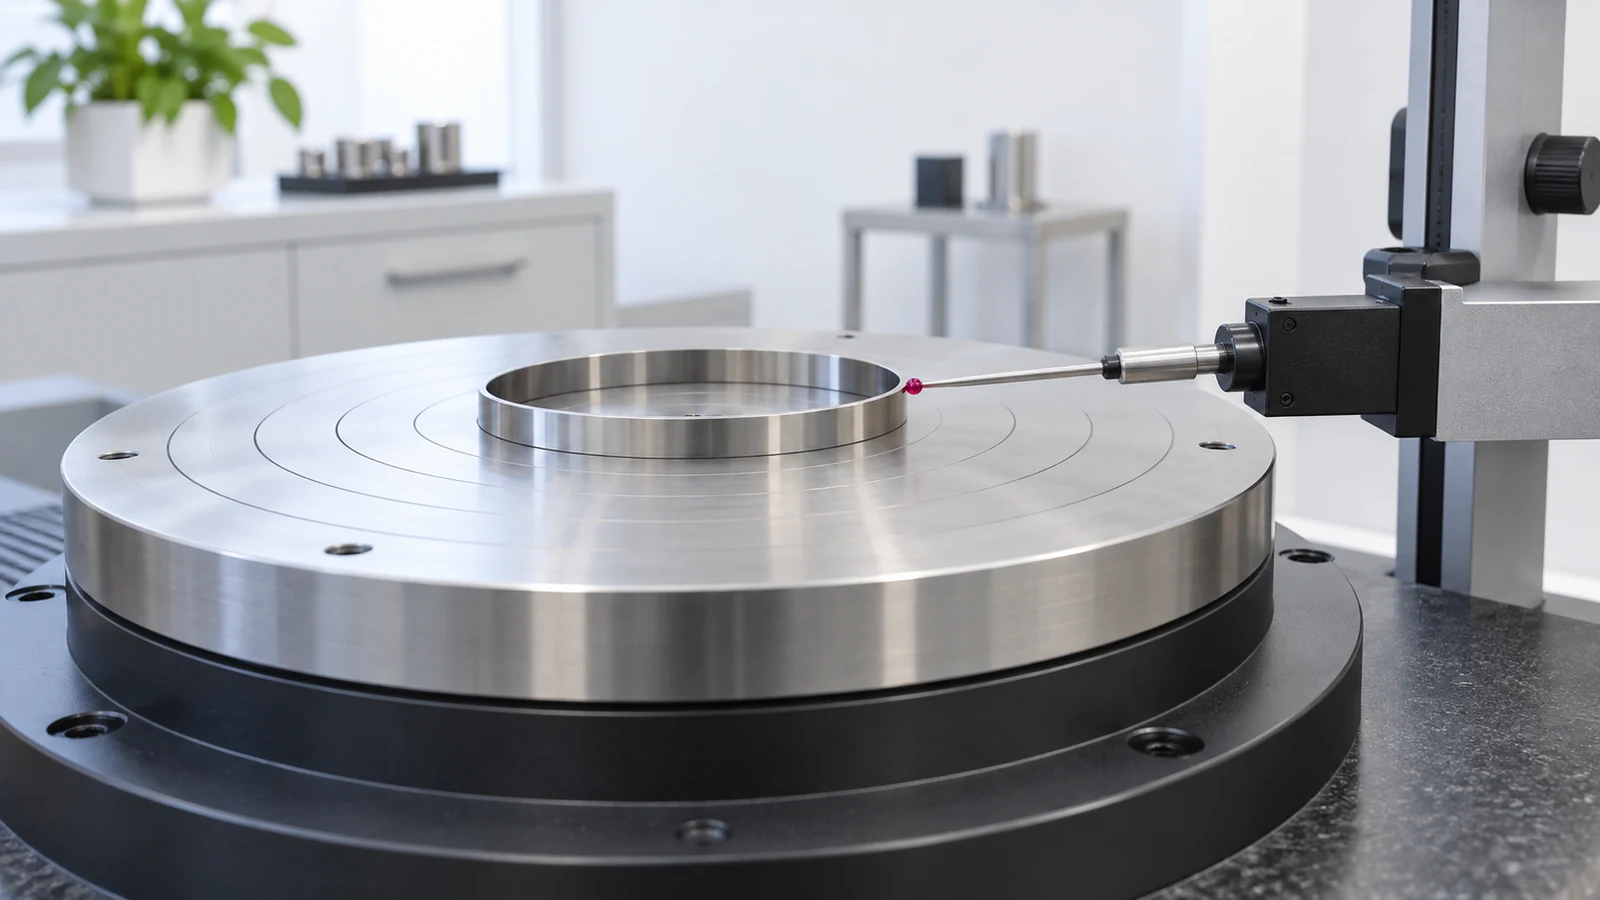
Demander une comparaison de première pièce qui enregistre les mêmes caractéristiques critiques avant et après libération lorsque ce mode de défaillance est suspecté. Le informations sur la qualité et l'inspection du fournisseur du site est un point de départ pour discuter des preuves requises pour une commande, et non un substitut à la définition de la méthode d'acceptation de l'anneau réel.
Que changer lorsque la géométrie ne laisse aucune marge
Parfois, l'anneau est simplement trop souple pour une prise économique à la taille, à la forme et à la quantité spécifiées. Une revue DFM peut vérifier si la conception peut gagner une portée d'usinage temporaire, une paroi légèrement plus épaisse, un emplacement de tronçonnage différent, une référence plus accessible ou une interface d'assemblage révisée. La modification autorisée dépend du chemin de charge et de l'ajustement du produit ; le fournisseur ne doit pas relâcher silencieusement le plan.
Envoyer le modèle actuel et le plan contrôlé, la matière et son état, la quantité, la forme du brut, les caractéristiques d'accouplement critiques, l'état de finition et si l'acceptation se fait à l'état libre ou assemblé. Indiquer toute défaillance connue : “ l'alésage passe dans le mandrin, échoue en circularité après libération ” est bien plus utile que “ besoin d'une précision CNC plus serrée ”. Ces preuves permettent de juger ensemble le plan de processus, le concept de montage et la méthode d'inspection.
La réduction de la pression des mors corrige-t-elle toujours l'ovalité ?
Non. Cela peut réduire la déformation élastique, mais le serrage doit toujours résister aux charges de coupe. La géométrie du contact, le support, l'enlèvement de matière et l'état de mesure comptent également.
Un alésomètre à deux points peut-il prouver la circularité ?
Pas à lui seul. Il vérifie un diamètre selon des directions choisies et peut manquer le lobage ou une erreur de forme locale. Utilisez une stratégie d'inspection adaptée au contrôle du plan.